

Profilage à froid de l'acier à haute résistance : points à prendre en compte par les acheteurs de machines
Profilage à froid de l'acier à haute résistance : points à prendre en compte par les acheteurs de machines
Les aciers à haute résistance sont de plus en plus souvent utilisés pour les profilés structuraux lorsque les fabricants recherchent une capacité de charge supérieure sans pour autant augmenter l'épaisseur du matériau. Les rails de montage pour panneaux solaires, les montants de rayonnages de stockage, les éléments structuraux, les composants automobiles et certains profilés de construction en sont des exemples typiques.
Pour un acheteur de profileuse, le passage de l'acier doux conventionnel à l'acier HSLA ou à un autre acier à haute limite d'élasticité ne se limite pas à un simple changement de matériau. Il peut modifier la stratégie de formage, la géométrie de l'outillage, les exigences d'entraînement, la charge sur l'arbre et même le nombre approprié de stations de formage.
Cette distinction prend une importance croissante à mesure que les spécifications de l'acier évoluent. La norme ASTM A1008/A1008M-26, publiée en 2026, couvre plusieurs désignations d'aciers de construction et d'aciers à haute résistance laminés à froid, notamment les nuances HSLAS et HSLAS-F. De même, la norme ASTM A1011/A1011M-25 couvre les tôles et bandes laminées à chaud, qu'il s'agisse d'aciers de construction, HSLA ou d'aciers à ultra-haute résistance.
Pour les fabricants qui investissent dans une nouvelle machine de profilage à rouleaux pour acier HSLA, la question pratique n'est donc pas simplement : « Quelle épaisseur la machine peut-elle former ? » C'est plutôt : « Quelle combinaison d'épaisseur, de limite d'élasticité, de résistance à la traction et de géométrie de profil la machine a-t-elle réellement été conçue pour former ? »
Table des matières
Pourquoi la limite d'élasticité est aussi importante que l'épaisseur

L'épaisseur du matériau est l'un des premiers paramètres généralement fournis lors de la spécification d'une ligne de profilage. Elle est importante, mais insuffisante à elle seule.
Prenons l'exemple de deux bobines d'épaisseur identique. Si l'une présente une limite d'élasticité nettement supérieure, les forces nécessaires pour la cintrer progressivement jusqu'au profil souhaité peuvent être considérablement différentes.
Un matériau plus résistant offre généralement une meilleure résistance à la déformation permanente. Selon le profil, cela peut entraîner :
- charges de formage plus importantes ;
- retour élastique accru ;
- exigences de couple plus élevées ;
- charges plus importantes sur les arbres et les paliers ;
- sensibilité accrue à l'alignement des outils ;
- Des exigences de coupure plus strictes.
C’est pourquoi un devis de machine indiquant uniquement une plage d’épaisseur (par exemple, 1,5–3,0 mm) ne définit pas pleinement la capacité de formage de la machine.
Les spécifications du matériau et ses propriétés mécaniques doivent être fournies avec le dessin du profil.
Le retour élastique devient un problème d'outillage critique
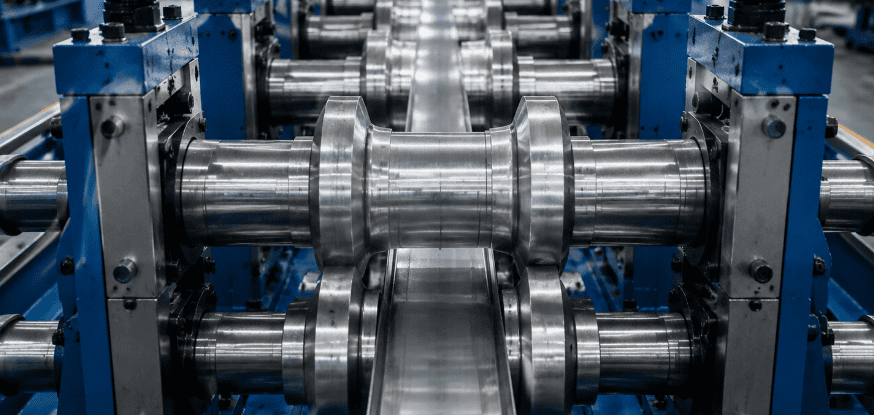
Après le passage de l'acier dans une station de formage, le retour élastique provoque un léger retour du matériau vers sa géométrie initiale. Ce phénomène est appelé retour élastique.
À mesure que la limite d'élasticité augmente, le retour élastique lors du formage par laminage devient généralement plus important et doit être pris en compte lors de la conception de l'outillage.
Augmenter la pression des rouleaux ne constitue pas une solution technique. L'outillage de laminage doit répartir progressivement la déformation selon une séquence de formage appropriée.
En fonction de la géométrie de la section et du matériau, les ingénieurs peuvent être amenés à effectuer des ajustements :
Angles de formation
Certaines passes peuvent nécessiter un surformage contrôlé afin que le profil atteigne l'angle requis après récupération élastique.
Nombre de stations de formation
Un profil qui peut être produit de manière fiable dans un certain nombre de stations à l'aide d'acier conventionnel peut nécessiter des étapes de formage supplémentaires lorsqu'il est produit à partir d'un matériau à plus haute résistance.
L'ajout de stations n'est pas systématiquement une meilleure solution. Le programme de passes optimal dépend de la géométrie du profil, des propriétés du matériau et des tolérances requises.
Géométrie des rouleaux
Les conditions de contact entre la bande et les rouleaux influent sur la répartition des contraintes. Un outillage mal conçu peut concentrer la déformation dans certaines zones et accroître la distorsion ou les dommages de surface.
C’est pourquoi la conception des outillages de profilage doit se baser sur le matériau de production réel plutôt que sur les seules dimensions de la section transversale finie.
La géométrie du profil peut être plus importante que l'épaisseur nominale

Un simple canal ouvert et un profil complexe fabriqués à partir du même matériau peuvent nécessiter des configurations de machines très différentes.
Les caractéristiques qui augmentent la difficulté de formation comprennent :
- lèvres de retour étroites;
- canaux profonds;
- plusieurs virages rapprochés ;
- sections asymétriques ;
- rapports largeur/épaisseur élevés ;
- perforations près des zones de courbure ;
- Tolérances dimensionnelles strictes.
Les matériaux à haute résistance amplifient bon nombre de ces difficultés.
Par exemple, un rail de montage solaire peut comporter des rebords intérieurs et des trous régulièrement espacés. L'équipe d'ingénierie doit prendre en compte non seulement la méthode de fabrication des profilés en acier haute résistance, mais aussi l'influence du poinçonnage sur le flux de matière et les éventuelles variations de position des trous lors du formage.
Cela crée une relation directe entre la disposition du poinçonnage, la conception de l'outillage et la précision dimensionnelle finale.
Pour les fabricants évaluant les équipements pour cette application, la page existante sur la machine de profilage à rouleaux pour profilés peut fournir la configuration de la machine au niveau de l'application, tandis que cet article explique les considérations d'ingénierie des matériaux sous-jacentes à une telle ligne.
La structure et la transmission de la machine nécessitent une réserve adéquate
La machine devra finalement supporter des charges de formage plus élevées.
Les éléments mécaniques importants comprennent les arbres, les roulements, les supports, le système de transmission, la structure de base et la transmission principale.
Diamètre de l'arbre et disposition des paliers
Les arbres de laminage doivent résister au couple et aux contraintes de flexion tout en maintenant la position de l'outillage. Une déformation excessive de l'arbre peut affecter les dimensions du profil et accélérer l'usure de l'outillage.
Supports de machine
Les supports de formage rigides contribuent à maintenir l'alignement des rouleaux sous charge. La rigidité structurelle devient particulièrement importante lors de la production de profilés plus épais ou plus résistants.
Système d'entraînement
La transmission par boîte de vitesses et joint universel est fréquemment choisie pour les applications exigeantes de profilés structuraux car elle peut transmettre un couple important directement aux stations de formage.
La transmission par chaîne reste adaptée à de nombreuses applications légères, mais le choix du mode de transmission doit dépendre de la charge de formage réelle plutôt que d'une spécification machine générique.
L'objectif n'est pas d'installer le moteur le plus puissant possible. La transmission complète doit être conçue comme un système présentant une marge de fonctionnement suffisante pour la plage de matériaux spécifiée.
Les opérations de poinçonnage et de découpe doivent également être conçues en fonction de la qualité du matériau
Le laminoir à profiler l'acier à haute résistance ne représente qu'une partie d'une ligne de production complète.
L'utilisation d'acier à plus haute résistance modifie également les forces de poinçonnage en amont et de coupe en aval.
Les systèmes de poinçonnage doivent fournir une force de frappe suffisante tout en maîtrisant la précision des perçages et la durée de vie des outils. Le jeu entre le poinçon et la matrice est primordial, car un jeu insuffisant peut accroître la formation de bavures et l'usure des outils.
Le système de coupe présente un problème similaire. On ne peut pas supposer automatiquement qu'une lame et un système hydraulique conçus pour l'acier doux fonctionneront de la même manière sur un matériau plus résistant de même épaisseur.
La méthode de découpe influe également sur la stratégie de production. Les systèmes hydrauliques d'arrêt-coupe offrent une solution relativement simple pour de nombreux profilés, tandis qu'un système de découpe à la volée par profilage à rouleaux permet de s'affranchir des arrêts lorsque des vitesses de production continues plus élevées sont requises.
Le choix approprié dépend de la géométrie du profil, de la vitesse de production, de la qualité de coupe et du niveau d'investissement, et non pas simplement de la vitesse de ligne maximale annoncée.
Il convient de tenir compte des variations de matériaux avant les essais d'acceptation en usine (FAT)
Un problème souvent négligé est la différence entre les spécifications nominales des matériaux et les bobines de production réelles.
La norme ASTM A1008/A1008M-26 couvre plusieurs catégories d'aciers structuraux et à haute résistance laminés à froid et spécifie les exigences relatives aux propriétés mécaniques. La norme ASTM A1011/A1011M-25 couvre les aciers laminés à chaud, allant des nuances commerciales aux aciers HSLA et aux aciers à ultra-haute résistance.
Pour les projets de profilage à froid, le certificat de matériau constitue donc une information technique importante.
Avant la finalisation de la conception de l'outillage, un fournisseur devrait idéalement savoir :
- norme matérielle ;
- qualité d'acier;
- épaisseur minimale et maximale ;
- limite d'élasticité ;
- résistance à la traction;
- Spécifications du revêtement, le cas échéant ;
- tolérances dimensionnelles attendues.
Les matériaux d'essai utilisés lors des tests d'acceptation en usine doivent également être raisonnablement représentatifs des matériaux de production réels du client.
Une machine de profilage à rouleaux en acier à haute résistance, testée avec succès sur un matériau plus facile à former, ne démontre pas de manière concluante ses performances avec la bobine de production à haute résistance du client.
La précision dimensionnelle exige une approche de processus complète
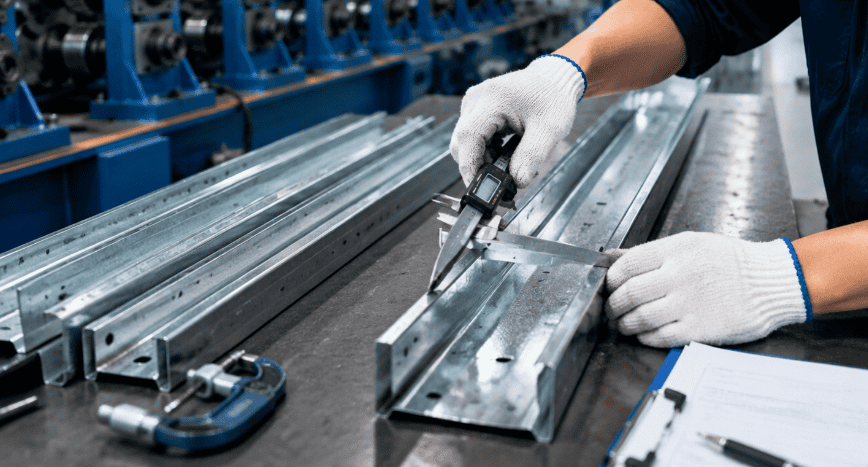
L'acier à haute résistance peut également révéler des faiblesses ailleurs dans la ligne.
En cas d'alimentation irrégulière de la bande, les erreurs de longueur cumulées peuvent affecter les positions de poinçonnage et de découpe. Un mauvais réglage du guide d'entrée peut entraîner une torsion ou un déplacement latéral progressif du profil. Un mauvais alignement des rouleaux peut engendrer un développement différent d'un côté d'une section asymétrique.
Ces problèmes expliquent pourquoi le dépannage des imprécisions de longueur dans une machine de profilage doit prendre en compte la mesure de l'encodeur, l'alimentation, l'accélération/décélération et la synchronisation de la coupure plutôt que d'incriminer immédiatement les rouleaux de formage.
Le même principe s'applique à la précision du profil : l'outillage, la rigidité de la machine, les propriétés des matériaux et les paramètres de configuration interagissent.
Ce que les acheteurs doivent fournir avant de demander une proposition de machine
Pour un projet de profilage à froid d'acier à haute résistance, une demande de renseignements techniques professionnelle doit contenir plus qu'une simple photo de profil.
À tout le moins, fournissez au fournisseur :
- dessin de profil coté ;
- norme et qualité du matériau ;
- plage d'épaisseur du matériau ;
- limite d'élasticité et résistance à la traction ;
- largeur de bobine ou de bande ;
- exigences en matière de configuration des trous et de poinçonnage ;
- longueurs de produit requises ;
- tolérances dimensionnelles ;
- vitesse de production cible ;
- volume de production annuel ou par équipe prévu.
Grâce à ces informations, les ingénieurs peuvent développer le profil de laminage, estimer les charges de formage, déterminer un nombre de stations approprié, sélectionner la transmission et concevoir les systèmes de poinçonnage et de découpe.
Ne choisissez pas une profileuse uniquement en fonction de son épaisseur
Une spécification telle que « acier galvanisé de 0,8 à 2,0 mm » peut sembler précise, mais d'un point de vue ingénierie, elle laisse plusieurs variables critiques indéfinies.
Deux machines annoncées pour une même plage d'épaisseur peuvent donc avoir des capacités sensiblement différentes.
Pour les profilés structurels, les acheteurs doivent évaluer la relation entre la résistance du matériau, la géométrie du profilé et la conception de la machine.
Demandez au fournisseur quelle nuance de matériau a été utilisée pour les calculs d'ingénierie et quel matériau sera utilisé lors du test de réception. Confirmez la limite d'élasticité maximale spécifiée, et non seulement l'épaisseur maximale.
Ces questions sont particulièrement importantes lorsque la chaîne de production pourrait être amenée ultérieurement à traiter des aciers plus résistants.
Comprendre ce qui doit réellement être pris en compte
L’acier à haute résistance offre d’importantes possibilités pour des profilés structuraux plus légers et plus résistants, mais il accroît également les exigences d’ingénierie du processus de profilage à rouleaux.
La réussite du profilage à froid de l'acier à haute résistance dépend de la maîtrise du retour élastique, de la répartition de la déformation selon un programme de passes approprié, du maintien d'une rigidité et d'un couple suffisants de la machine, et du dimensionnement correct des systèmes de poinçonnage et de découpe.
Pour les acheteurs d'équipements, spécifier la nuance d'acier et les propriétés mécaniques dès le début d'un projet peut éviter des modifications coûteuses de l'outillage ultérieurement.
Une ligne de profilage bien conçue doit donc être pensée en tenant compte de l'ensemble des paramètres de production : géométrie du profil + épaisseur + résistance du matériau + tolérance + cadence de production.
C’est cette combinaison – et non l’épaisseur seule – qui définit les véritables exigences de la machine.
Foire aux questions
Potentiellement, oui, si la structure de la machine, le système d'entraînement et l'outillage sont conçus pour les deux matériaux. Cependant, les paramètres de réglage et la compensation du retour élastique peuvent différer selon les nuances.
Pas toujours. Le nombre de stations dépend de la géométrie du profil, de son épaisseur, de la répartition des plis et des propriétés du matériau. Un acier à haute résistance peut nécessiter une séquence de formage plus progressive, mais le nombre final doit être déterminé par l'ingénierie de l'outillage.
Les aciers à haute résistance conservent une plus grande déformation élastique lors du pliage. Après la sortie du matériau des rouleaux, une partie de cette déformation se résorbe, modifiant l'angle de pliage final, sauf si l'outillage la compense.
Fournir la norme du matériau, la nuance, la plage d'épaisseur, la limite d'élasticité, la résistance à la traction, le revêtement et la largeur de la bande, ainsi que le dessin du profil coté.
Dans la mesure du possible, oui. Les essais réalisés avec un matériau de production représentatif fournissent des preuves bien plus solides des performances réelles des machines et des outils que les essais réalisés uniquement avec un substitut de moindre résistance.
