
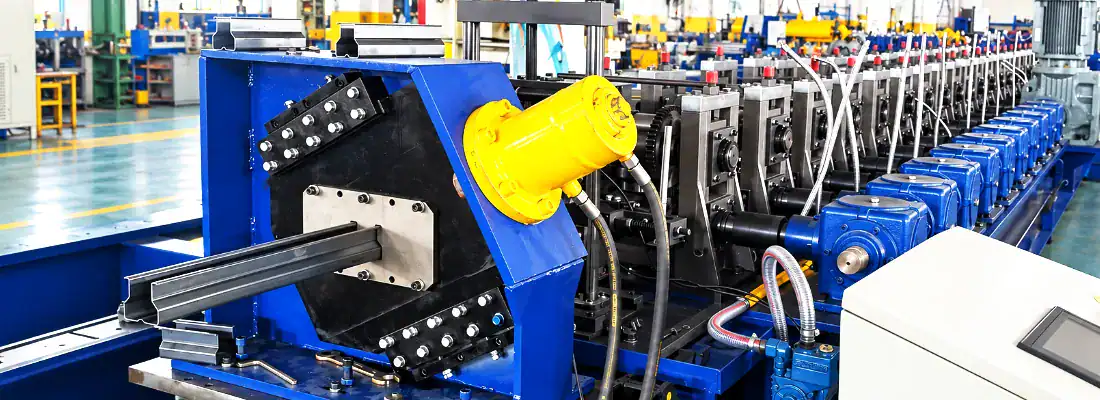
Contrôle des tolérances d'angle et de largeur de bride dans le profilage à rouleaux des montants de rack
Comment la conception du passage de rouleau latéral contrôle la tolérance d'angle et de largeur de la bride dans le profilage à rouleaux des montants de rack
Les montants de rayonnage constituent les colonnes porteuses d'un système de rayonnage de stockage, et leurs ailes sont perforées pour accueillir les traverses. Si l'angle de l'aile s'écarte de l'équerre ou si la largeur de la section varie le long de la bobine, l'ajustement des traverses est imprécis, le montage est ralenti et le transfert de charge devient moins prévisible. Lors du profilage des montants de rayonnage, la conception des passes latérales est un facteur déterminant pour la stabilité des dimensions critiques du montage, du premier au dernier mètre.
Aperçu de l'article
Pourquoi l'angle et la largeur de la bride sont importants pour les profilés de montants de rayonnage
La tolérance du profil d'un montant de rayonnage n'est pas d'ordre esthétique. La bride verticale assure l'interface entre la colonne et le connecteur de poutre ; son angle influe donc directement sur la façon dont la plaque d'extrémité de la poutre s'emboîte et sur la surface de contact supportant la charge. Si la bride s'incline vers l'intérieur ou l'extérieur au-delà de l'angle prévu, la poutre risque de basculer, de se verrouiller difficilement ou de transmettre la charge sur une surface plus réduite que celle prévue par la conception.
La variation de largeur engendre un second problème. Les montants sont souvent associés à des entretoises, des plaques de base et des accessoires dimensionnés selon une largeur de section nominale. Si la largeur varie le long d'une bobine formée, l'assemblage et le contrôle en aval deviennent incohérents, et un même cadre de rayonnage peut présenter un comportement différent d'une colonne à l'autre. Ces dimensions étant définies lors du formage et non corrigées ultérieurement, la séquence de formage et le réglage du laminoir latéral sont les principaux garants de leur maintien.
Comment les brides des montants de rack sont formées en plusieurs passes

Dans le profilage vertical sur rayonnages, la bande passe par une séquence qui commence généralement par l'entrée de la bande à plat, suivie du pliage progressif des angles séparant l'âme de la semelle, et enfin par des passes de finition qui déterminent l'angle final. L'angle de la semelle est obtenu progressivement, et non en une seule étape. Les premières passes définissent la position de la ligne de pliage ; les passes intermédiaires augmentent l'angle de pliage ; les passes de finition ou de calibrage affinent l'angle et corrigent les déformations résiduelles.
Les passes les plus sensibles sont généralement celles proches de l'angle final de la bride, car c'est là que de petites différences d'outillage se traduisent par une erreur angulaire visible. C'est également là que s'accumulent les contraintes résiduelles des pliages précédents. Si la séquence de passes est déséquilibrée, la bande peut se tordre, la ligne de pliage peut se décaler, ou la bride peut s'ouvrir ou se fermer légèrement à la sortie du dernier poste de formage. Les dernières passes nécessitent donc un support et un contrôle suffisants pour obtenir une bride reproductible sans sur-travailler le matériau.
Géométrie de la passe de laminage latéral : surcintrage, écart de laminage et support de bride
Les rouleaux latéraux agissent sur la face de la bride plutôt que sur l'âme, ce qui explique leur efficacité pour le contrôle de l'angle de bride. Lors du passage de la bande, le rouleau latéral entre en contact avec la bride à un point précis et la pousse vers l'angle cible. La géométrie de ce contact (le profil du rouleau, sa position axiale et l'angle d'attaque de la bride) détermine l'amplitude de la correction appliquée et sa répartition.
Le surcintrage est un élément intentionnel de la conception des passes de laminage latéral. L'acier reprenant sa forme initiale après le pliage, une passe peut cintrer la bride légèrement au-delà de l'angle nominal afin que le retour élastique la ramène à l'angle cible. L'importance du surcintrage dépend de la nuance d'acier, de son épaisseur, de sa limite d'élasticité et du rayon de courbure ; les matériaux plus résistants ou plus épais nécessitent généralement une compensation plus importante, tandis que les matériaux fins ou ductiles peuvent en nécessiter moins.
Les principaux paramètres de roulis latéral et leurs rôles sont résumés ci-dessous.
| Paramètre | Rôle principal | Effet en cas d'erreur |
|---|---|---|
| Surflexion | Compense le retour élastique afin que la bride retrouve son angle nominal | Un sous-cintrage laisse la bride plus courte que la valeur cible ; un sur-cintrage excessif force la bride au-delà de la valeur nominale |
| Écart de roulement | Contrôle la qualité du support de la bride entre le rouleau latéral et le rouleau d'accouplement | Une bride trop large permet à la bride de se déplacer ; une bride trop serrée pince, marque ou exerce une pression excessive sur le matériau |
| Support de bride | Résiste à la déformation de la bride par rapport à l'outillage lorsque les forces de flexion augmentent | Un support insuffisant permet à la bride de se déformer et de dériver par rapport à l'angle prévu |
L'écartement des rouleaux et le support de la bride complètent le tableau. Si l'écartement entre le rouleau latéral et le rouleau d'accouplement est trop important, la bride est insuffisamment soutenue et peut se déformer ; s'il est trop faible, le matériau risque d'être pincé ou marqué, et la bride peut être forcée au-delà de l'angle prévu. Un support adéquat des rouleaux latéraux empêche également la bride de se déformer sous l'effet des forces de pliage. En pratique, le contrôle de l'angle de la bride repose sur l'adaptation du surcintrage, de l'écartement et du support au profil et au matériau spécifiques, plutôt que sur l'application d'un réglage unique pour toutes les opérations. Des recommandations générales concernant le retour élastique et la tolérance de pliage sont disponibles auprès d'organismes tels que l'ASTM International, qui publie des normes d'essai et de spécification relatives aux produits métalliques formés.
Pourquoi les tolérances de largeur dérivent-elles lorsque les rouleaux latéraux sont mal alignés ?
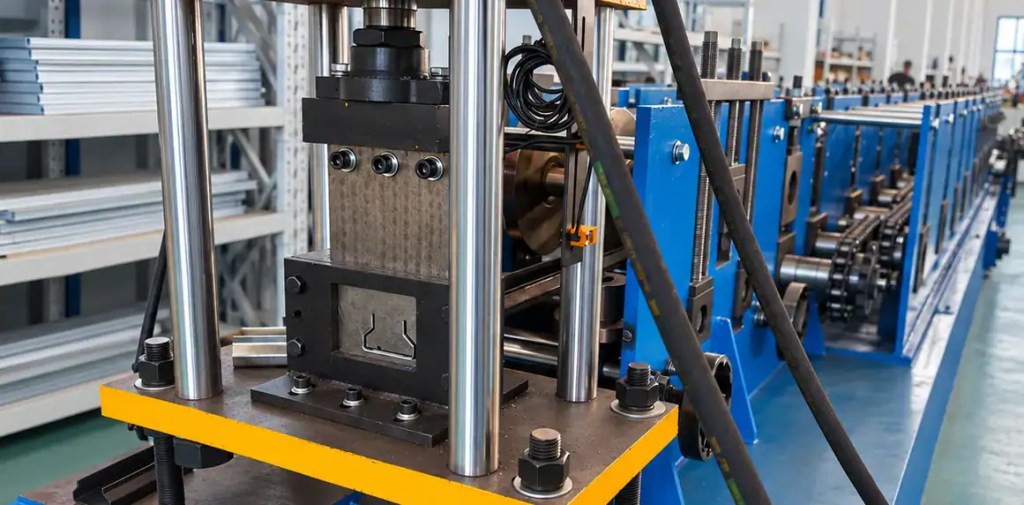
La largeur de la section est déterminée par la distance entre les éléments de formage opposés, mais les rouleaux latéraux l'influencent indirectement. Lorsque ces rouleaux ne sont pas alignés horizontalement, ils exercent une pression inégale sur les deux ailes. L'une des ailes est alors comprimée plus fortement que l'autre, ce qui peut entraîner un déplacement du matériau d'un côté, un décalage de la ligne de pliage ou une légère courbure de l'âme. Il en résulte une section dont les dimensions varient de gauche à droite, ou une largeur qui fluctue au fur et à mesure du déroulement de la bobine.
Plusieurs facteurs peuvent engendrer cette dérive lors du profilage à rouleaux verticaux sur châssis :
- Les rouleaux latéraux gauche et droit sont positionnés axialement différemment par rapport à l'axe du profil
- Pression inégale du ressort ou du système hydraulique entre les ensembles de rouleaux latéraux opposés
- Surfaces de contact latérales usées ou mal profilées
- Bande entrant dans le col avec une légère différence de dévers ou d'état des carres
- Dilatation thermique dans le laminoir lors des longues séries de production
Du fait de l'interaction entre la largeur et l'angle de l'aile, un défaut d'alignement initial d'ordre angulaire se traduit souvent ultérieurement par un problème de largeur. C'est pourquoi la perpendicularité du profilé doit être vérifiée globalement (angle de l'aile, largeur de la section et planéité de l'âme mesurés conjointement) plutôt que comme des dimensions distinctes et indépendantes.
Contrôles pratiques de réglage et de mise en service pour une perpendicularité stable des brides
La stabilité de la perpendicularité des brides dépend autant de la rigueur du réglage que de la conception de l'outillage. Les contrôles utiles lors de la mise en service et des changements de production comprennent :
- Vérifiez que les rouleaux gauche et droit sont symétriques par rapport à l'axe central du profil avant de lancer la production
- Vérifiez l'écartement des rouleaux des deux côtés en utilisant la même référence et la même méthode de palpage
- Effectuez un court essai et mesurez l'angle de la bride et la largeur de la section à l'extrémité, au milieu et à l'extrémité de la bobine
- Vérifiez que les paramètres de surcintrage correspondent à la nuance et à l'épaisseur du matériau et ne les reprennent pas d'une opération précédente
- Inspectez les surfaces de contact des rouleaux latéraux pour détecter toute usure, rayure ou accumulation susceptible de modifier la géométrie effective
- Vérifiez à nouveau l'alignement une fois que la ligne a atteint sa température de fonctionnement normale
Lorsque l'angle de la bride dérive en cours de production, la position et la pression des rouleaux latéraux sont généralement les premiers éléments à vérifier, suivies de l'écartement de la passe de finition. Si seule la largeur dérive tandis que l'angle reste stable, la position horizontale des rouleaux latéraux et les conditions d'entrée de la bande sont les causes les plus probables. L'enregistrement de ces valeurs à chaque changement de production permet d'établir une base de référence facilitant la distinction entre les variations normales du matériau et un véritable problème de réglage.
Pour les ingénieurs travaillant sur la tolérance des profils des montants de rayonnage, l'enseignement pratique est que la conception du laminage latéral contrôle l'angle de la bride grâce à une combinaison de géométrie de contact, de surcintrage, d'écartement et de support, tandis que l'alignement horizontal et une pression uniforme assurent une largeur de section constante. Considérer ces éléments comme un système interactif unique, plutôt que de les ajuster indépendamment, permet d'obtenir des dimensions de montants de rayonnage plus fiables et reproductibles, ainsi qu'un assemblage ultérieur plus fluide.
Foire aux questions
Quel degré de surcintrage est nécessaire pour contrôler l'angle de la bride ? ›
Le surcintrage dépend de la nuance d'acier, de son épaisseur, de sa limite d'élasticité et du rayon de courbure, et non d'une valeur fixe. Un acier plus épais ou à haute résistance reprend généralement mieux sa forme initiale et nécessite une compensation plus importante, tandis qu'un acier fin ou ductile en nécessite moins. Lors de la mise en service, il est recommandé de réaliser des essais sur des longueurs d'essai et de mesurer l'angle de la bride à l'extrémité, au milieu et à l'extrémité de la bobine afin de déterminer le surcintrage approprié pour chaque application, plutôt que de réutiliser les paramètres d'un profil précédent.
Qu'est-ce qui provoque la variation de la largeur de section le long de la bobine ? ›
La dérive en largeur est généralement due à une pression inégale des cylindres latéraux, à un mauvais alignement des cylindres gauche et droit, à des surfaces de contact usées ou à une courbure de la bande à l'entrée du passage. La dilatation thermique dans le laminoir lors des longs passages peut également entraîner des variations dimensionnelles. La largeur et l'angle de la bride étant interdépendants, il convient de les vérifier conjointement avec la planéité de l'âme. Si l'angle est correct mais que la largeur dérive, il faut d'abord inspecter la position horizontale des cylindres latéraux et l'état d'entrée de la bande.
Comment savoir si les rouleaux latéraux sont correctement alignés ? ›
Avant la production, vérifiez la symétrie des rouleaux gauche et droit par rapport à l'axe du profil et contrôlez l'écartement des rouleaux des deux côtés à l'aide de la même référence et de la même méthode de calage. Réalisez un court essai et mesurez l'angle de la bride et la largeur de la section sur toute la longueur. Revérifiez l'alignement une fois la ligne à température de fonctionnement normale atteinte, car la dilatation thermique peut modifier les réglages lors de productions longues.
Un système de roulement latéral peut-il gérer différents profils verticaux ? ›
En général, non. Le surcintrage, l'écartement des rouleaux et le support de bride doivent correspondre à la géométrie du profil et au matériau spécifiques ; un réglage unique est donc rarement transposable sans erreur d'une production à l'autre. Lors d'un changement de profil, il convient de revérifier la position axiale, l'écartement et le surcintrage des rouleaux latéraux par rapport au nouveau dessin du profil. L'enregistrement de ces valeurs à chaque changement permet d'établir une base de référence qui distingue les variations normales du matériau des véritables problèmes de réglage.
Quelles informations sur la bande sont nécessaires pour la conception d'une passe latérale ? ›
Fournissez le dessin du profil avec les tolérances d'angle et de largeur de la bride, le type et la nuance du matériau, l'épaisseur de la bande, la largeur de la bobine et la limite d'élasticité. Les exigences de perçage et de poinçonnage sont également importantes car elles influent sur la déformation et la répartition des contraintes. Ces informations permettent au concepteur d'outillage de régler le surpliage, l'écartement des rouleaux et le support en fonction du comportement réel du matériau plutôt que de se baser sur une nuance d'acier générique.
Comment la qualité du matériau influence-t-elle le retour élastique de la bride ? ›
Une limite d'élasticité plus élevée augmente généralement le retour élastique, ce qui implique que la bride nécessite un surcintrage plus important pour retrouver son angle nominal. Les matériaux plus épais présentent un comportement similaire. Les nuances minces ou ductiles peuvent nécessiter une compensation moindre, mais sont plus sensibles aux contraintes excessives. Le retour élastique variant selon la coulée et le fournisseur, il est essentiel de vérifier les propriétés réelles du matériau entrant et d'ajuster les paramètres de laminage latéral lors de la mise en service, plutôt que de se fier uniquement aux valeurs nominales.
Que faut-il vérifier en premier lorsque l'angle de la bride dérive en cours de production ? ›
Commencez par vérifier la position et la pression du rouleau latéral, car ce sont les principaux facteurs influençant l'angle de la bride. Contrôlez ensuite l'écartement de la passe de finition pour détecter toute usure ou tout décalage. Si l'angle est stable mais que la largeur dérive, examinez plutôt l'alignement horizontal du rouleau latéral et les conditions d'entrée de la bande. L'enregistrement des valeurs de référence lors du changement de production permet de distinguer plus rapidement une variation normale du matériau d'un défaut de réglage.
