
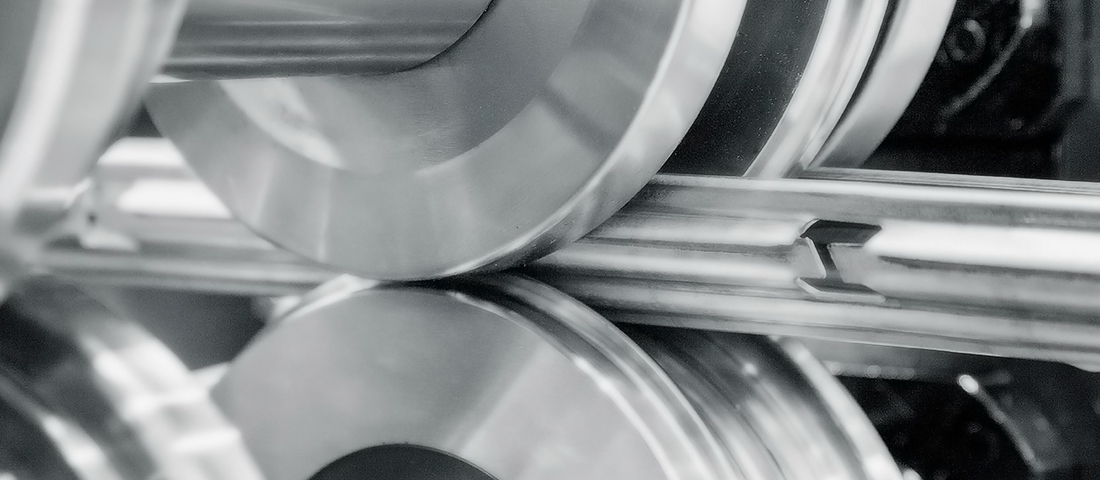
Comment une profileuse à froid produit les profils souhaités
Technologie de profilage à froid : procédés, composants et applications
La profileuse àrouleaux est un procédé de formage continu des métaux permettant de produire des profilés longs à section transversale régulière à partir de bobines ou de bandes d'acier. Le matériau passe progressivement à travers plusieurs paires de rouleaux de formage, chaque station réalisant une déformation contrôlée jusqu'à l'obtention du profil final.

Une machine qui effectue ce processus est communément appelée profileuse ou machine de profilage.
Le profilage à rouleaux est particulièrement adapté à la production en continu de profilés de toiture, de pannes en acier, de chemins de câbles, de garde-corps, de sections de rayonnage, de gouttières, de profilés structuraux et de nombreux autres produits nécessitant des dimensions constantes et une production répétable.
Ce guide explique le fonctionnement du procédé de profilage à rouleaux, les principaux composants d'un système de profilage à rouleaux, les facteurs qui influencent la conception de la machine et comment différentes technologies de profilage à rouleaux sont sélectionnées pour différents profils.
Aperçu de l'article
Qu'est-ce que le procédé de profilage à froid ?
Le profilage par roulage est un procédé de pliage progressif.
Au lieu de former la section transversale complète en une seule opération, une bande d'acier plate passe par une série de stations de laminage. Chaque station modifie légèrement le profil jusqu'à l'obtention de la forme finale souhaitée.
Le procédé est généralement réalisé à température ambiante et est donc communément classé comme formage à froid par rouleaux.
Une caractéristique importante du profilage à froid est que le matériau est principalement plié plutôt que volontairement aminci. L'objectif est de transformer une bande plate en une section transversale géométriquement précise tout en maintenant des dimensions contrôlées tout au long d'une production continue.
La complexité du processus de formage dépend de plusieurs facteurs, notamment :
- Géométrie du profil
- Nombre et séquence des virages
- largeur et épaisseur du matériau
- nuance de matériau et limite d'élasticité
- Rayon de courbure
- Tolérances dimensionnelles requises
- exigences relatives à la finition de surface
- vitesse de production
Un profil ouvert simple peut nécessiter relativement peu de stations de formage, tandis qu'une section structurelle complexe peut nécessiter une séquence de formage beaucoup plus soigneusement élaborée.
Comment fonctionne une profileuse à rouleaux ?
Une ligne de profilage typique transforme un matériau en bobine en profilés finis grâce à plusieurs opérations continues ou synchronisées.
1. Déroulement
La bobine d'acier est chargée sur un dérouleur, qui la supporte et alimente la chaîne de production.
La configuration du dérouleur dépend du poids de la bobine, des dimensions du matériau et du niveau d'automatisation requis.
2. Alimentation et guidage
La bande pénètre dans la section d'alimentation et de guidage avant d'atteindre les rouleaux de formage.
Un alignement correct des matériaux est important car une alimentation incorrecte peut affecter la rectitude du profil, la régularité dimensionnelle et la stabilité du processus de formage.
3. Profilage progressif par rouleaux
Le matériau passe ensuite par plusieurs stations de formage.
Chaque paire de rouleaux effectue une partie de l'opération de cintrage. Le profil passe progressivement d'une bande plate à sa section transversale finale au lieu d'être formé complètement en une seule étape.
La séquence des rouleaux est l'un des éléments les plus importants dans la conception du profilage à rouleaux.
4. Poinçonnage et encoche
Lorsque des trous, des fentes, des encoches ou d'autres caractéristiques sont nécessaires, des équipements de traitement supplémentaires peuvent être intégrés à la ligne.
Selon le produit et la méthode de production, ces opérations peuvent avoir lieu avant, pendant ou après le profilage.
5. Couper à la longueur
Le profilé formé en continu doit finalement être séparé en longueurs finies requises.
Selon l'application, la découpe peut être effectuée avant ou après le formage et peut utiliser des systèmes de découpe fixes ou mobiles.
6. Collection de profils
Les profilés finis quittent la ligne de formage et sont collectés manuellement ou par un système de manutention ou d'empilage automatique, selon la capacité de production requise.
Principaux composants d'un système de profilage à rouleaux
Bien que les systèmes de profilage à rouleaux varient considérablement selon le produit final, la plupart des lignes comportent plusieurs composants fondamentaux.
Dérouleur
Le dérouleur maintient la bobine d'acier et permet d'alimenter la chaîne de production en matériau.
Sa conception est choisie en fonction de facteurs tels que le poids de la bobine, ses dimensions et les exigences de production.
Différentes applications peuvent utiliser des systèmes de déroulement manuels, motorisés ou hydrauliques.
Unité d'alimentation et de guidage
La section d'alimentation et de guidage contrôle la position de la bande lorsqu'elle entre dans le laminoir de formage.
Un alignement précis à ce stade permet au matériau d'entrer correctement dans les premières stations de formage et contribue à une production stable.
Laminoir à profiler
Le laminoir est le cœur du système.
Il se compose normalement de :
- Base de machines
- Formation de stands
- Arbres
- Roulements
- Rouleaux de formage
- Système de transmission
- Mécanismes de réglage
La structure mécanique varie considérablement en fonction de la complexité du profil, de la résistance du matériau et des performances de production requises.
Base de machines
Le bâti de la machine supporte les supports de formage, le système de transmission et les autres principaux composants mécaniques.
Sa rigidité est importante pour maintenir l'alignement des stations de formage sous les charges de production.
Formation des tribunes
Les supports de formage supportent les arbres et les rouleaux supérieurs et inférieurs.
Différentes conceptions de machines peuvent utiliser différentes structures de support en fonction de la résistance, de la précision et de l'application requises.
Pour les profilés plus lourds ou les exigences de production plus strictes, une structure de machine plus rigide peut être nécessaire.
Arbres
Les rouleaux de formage sont montés sur des arbres.
Le diamètre de l'arbre, le matériau et la structure de support sont sélectionnés en fonction des forces de formage, des dimensions du profil et de la configuration de la machine.
Une rigidité insuffisante de l'arbre peut affecter négativement la précision dimensionnelle et la stabilité du formage, en particulier lors du traitement de matériaux plus épais ou plus résistants.
Rouleaux de formage
Les rouleaux de formage transforment progressivement la bande plate en profil requis.
Leur géométrie est développée en fonction du profil transversal et de la séquence de formage prévue.
Le matériau des rouleaux et le traitement de surface sont sélectionnés en fonction de facteurs tels que :
- Matériau en formation
- Épaisseur du matériau
- Revêtement de surface
- Durée de vie requise
- Géométrie du profil
- exigences relatives à la finition de surface
La conception des rouleaux est donc l'un des aspects les plus importants d'un projet de profilage sur mesure.
Systèmes de transmission des machines de profilage à rouleaux
Le système de transmission fournit le couple nécessaire à l'entraînement des arbres de formage.
Différentes configurations de transmission conviennent à différentes exigences de production.
Transmission par chaîne et pignon
Les systèmes de chaînes et de pignons sont couramment utilisés dans de nombreuses applications de profilage à rouleaux conventionnelles.
Elles offrent une structure mécanique relativement simple et peuvent convenir lorsque les forces de formage requises et la précision permettent ce type de transmission.
Boîte de vitesses
Les systèmes à boîte de vitesses peuvent fournir un couple plus élevé et une transmission plus robuste pour les profils exigeants.
On y a souvent recours lorsque la résistance des matériaux, leur épaisseur ou la capacité de la machine nécessitent un système d'entraînement plus robuste.
Boîte de vitesses et transmission par arbre à cardan
Pour certaines applications de profilage à rouleaux robustes et de haute précision, des réducteurs peuvent être associés à des arbres à cardan pour transmettre la puissance aux stations de profilage.
Le mode de transmission approprié doit être sélectionné en fonction de la charge de formage réelle et des exigences de production, plutôt que de considérer un seul système d'entraînement comme convenant à tous les profils.
Découpe, poinçonnage et autres opérations en ligne
Les lignes de profilage à rouleaux peuvent intégrer des opérations supplémentaires afin de produire directement à partir d'une bobine un composant fini ou quasi fini.
Les opérations typiques comprennent :
- Coupe
- Perforation
- Encoche
- Machines à sous
- Gaufrage
- Marquage
- Coupe d'onglet
La position et le mode de fonctionnement corrects de ces procédés dépendent du produit.
Opérations stationnaires
Une unité de découpe ou de poinçonnage stationnaire effectue son opération lorsque le matériau ou la ligne de production est arrêté à la position requise.
Cela peut constituer une solution relativement simple pour les applications où la vitesse de ligne continue maximale n'est pas la principale exigence.
Opérations aériennes
Un système de vol se déplace en même temps que le profil pendant l'opération.
Cela permet d'effectuer des découpes ou certains autres procédés pendant que la ligne de profilage continue de fonctionner.
Les systèmes de vol peuvent donc s'avérer utiles lorsqu'une production continue et des cadences de production plus élevées sont nécessaires.
Cependant, la solution appropriée dépend de la précision requise, de la conception du profil, de la vitesse de production et de l'opération de traitement.
Système hydraulique
Les systèmes hydrauliques sont largement utilisés dans les lignes de profilage à rouleaux pour fournir l'énergie nécessaire à des opérations telles que :
- Coupe
- Perforation
- Encoche
- Pressage
- Certains réglages de la machine
La capacité hydraulique requise dépend de la force et du temps de cycle des opérations concernées.
Toutes les lignes de profilage ne nécessitent pas la même configuration hydraulique ; le système hydraulique doit donc être sélectionné dans le cadre de la conception complète de la ligne de production.
Système de contrôle PLC
Le système de contrôle coordonne les différentes opérations de la chaîne de production.
Un système de contrôle basé sur un automate programmable peut gérer des fonctions telles que :
- Durée de production
- quantité produite
- séquence de montage
- Positions de frappe
- Vitesse de la ligne
- Commande de la transmission
- fonctions d'alarme
- Paramètres de production
Les codeurs, capteurs, onduleurs, servosystèmes et autres composants de contrôle peuvent être intégrés en fonction du niveau d'automatisation requis.
Le système de commande doit fonctionner de concert avec les systèmes mécaniques et hydrauliques plutôt que d'être considéré comme une partie indépendante de la machine.
Considérations relatives à la conception du profilage à froid
La réussite du profilage à rouleaux dépend de bien plus que la simple disposition des rouleaux en fonction du profil final.
Une séquence de formage appropriée doit contrôler la façon dont le matériau évolue de la bande plate d'origine à la section finie.
Les principaux éléments à prendre en compte lors de la conception sont les suivants :
Géométrie du profil
Le nombre de plis, les directions de pliage, les dimensions des brides, les retours, les nervures et autres caractéristiques géométriques influent sur la séquence de formage requise.
Les profils complexes nécessitent généralement une analyse plus détaillée que les simples sections ouvertes.
Largeur et épaisseur du matériau
La largeur et l'épaisseur du matériau influencent directement les forces de formage, la géométrie des rouleaux, les exigences relatives à l'arbre et la structure de la machine.
Un même profilé fabriqué à partir d'épaisseurs différentes peut nécessiter des modifications de la conception du formage ou de la configuration de la machine.
Qualité du matériau
La limite d'élasticité et d'autres propriétés du matériau influencent le comportement de la bande lors du formage.
Les aciers à haute résistance génèrent généralement des charges de formage plus élevées et peuvent nécessiter des outillages ou des structures de machines différents de ceux utilisés pour les matériaux à plus faible résistance.
Rayon de courbure
Le rayon de courbure requis doit être compatible avec les propriétés et l'épaisseur du matériau.
Une séquence de formage ou une conception de pliage inadaptées peuvent contribuer à des fissures, des déformations ou des problèmes dimensionnels.
Tolérance dimensionnelle
Les produits exigeant des tolérances plus serrées peuvent nécessiter un outillage plus précis, des structures de machines plus robustes, un redressage supplémentaire ou un contrôle plus rigoureux du processus de formage.
Exigences de surface
Pour les matériaux prépeints, galvanisés, en acier inoxydable ou autres matériaux sensibles à l'apparence, la conception du rouleau et l'état de la surface deviennent particulièrement importants.
L'outillage doit permettre d'obtenir le profil requis sans endommager ni marquer inutilement la surface du matériau.
Problèmes courants de profilage à froid
Une séquence de formage incorrecte ou une configuration machine inadaptée peuvent entraîner des problèmes de production même lorsque le profil final paraît relativement simple.
Les problèmes typiques peuvent inclure :
- Torsion du profil
- Arc
- Courbure
- Éclater
- Variation dimensionnelle
- Rayures superficielles
- Onde de bord
- flexion irrégulière
- Mauvaise rectitude
La cause peut être liée à la conception de l'outillage, à l'alignement des rouleaux, aux propriétés des matériaux, aux conditions d'alimentation, à la séquence de formage ou au réglage de la machine.
C’est pourquoi l’ingénierie du profilage à froid doit prendre en compte la relation complète entre le profil, le matériau et la machine plutôt que de se concentrer uniquement sur le dessin en coupe finale.
Conception de profilage à froid avec COPRA
MTC utilise le logiciel de conception de profilage COPRA pour faciliter le développement d'outillages et de séquences de profilage personnalisés. Un développement d'outillage adéquat nécessite une progression de pliage planifiée, souvent appelée diagramme de profilage, avant la conception de l'outillage de profilage final. Pour plus d'informations techniques, consultez ce guide de conception de profilage de base de Roll-Kraft.
Pour un profil sur mesure, le processus d'ingénierie débute avec le dessin du client et les informations sur les matériaux. Le profil requis est analysé afin de déterminer une stratégie de formage appropriée, incluant la progression des pliages à travers les différentes stations de formage.
La configuration finale de la machine est ensuite élaborée en fonction de facteurs tels que :
- Profil en coupe
- Qualité du matériau
- largeur et épaisseur du matériau
- vitesse de production
- Tolérances requises
- exigences de poinçonnage
- exigences de découpe
- exigences d'automatisation
Ce processus d'ingénierie est particulièrement important pour les profils sur mesure, pour lesquels une machine de profilage standard existante ne peut pas simplement être réutilisée.
Applications de la technologie de profilage à froid
Le profilage par rouleaux est utilisé dans de nombreuses industries car il convient à la production en continu de longs profilés métalliques.
Les applications courantes comprennent :
Profilés de toiture et de mur
Le profilage à froid est largement utilisé pour fabriquer des tôles de toiture métalliques, des bardages muraux et des panneaux de construction connexes.
Consultez la section Équipements de profilage de tôles métalliques pour des solutions de production connexes.
pannes en acier
Les profils de pannes structurelles en C, Z et autres sont généralement fabriqués à partir de bobines en utilisant la technologie de profilage par rouleaux.
Consultez nos lignes de profilage de pannes en acier pour connaître les configurations de machines disponibles.
Gouttières et descentes pluviales
Le profilage continu par rouleaux est parfaitement adapté à la production de longs profilés de gouttières et de descentes pluviales à partir d'acier revêtu ou d'autres matériaux en tôle appropriés.
Chemins de câbles et profilés de support
La technologie de profilage à froid peut être combinée avec des systèmes de poinçonnage et de découpe pour fabriquer des chemins de câbles, des couvercles et des profilés de support associés.
garde-corps
Les profils des glissières de sécurité routières nécessitent un équipement de formage robuste capable de traiter de l'acier relativement lourd tout en conservant la géométrie requise.
Rayonnages et étagères
Les montants, les poutres et autres profilés de systèmes de stockage peuvent être fabriqués sur des lignes de profilage à rouleaux intégrant des opérations de poinçonnage et de découpe.
Profilés en acier léger
Les montants, les rails et autres profilés structuraux en acier léger peuvent être produits en continu à partir de bobines d'acier galvanisé.
Profilés en acier sur mesure
De nombreuses applications de profilage à rouleaux ne rentrent pas dans une catégorie de produits standard.
Pour ces projets, la ligne de profilage peut être conçue sur mesure en fonction des spécifications du client, notamment en ce qui concerne le profil et les exigences de production.
Consultez la section « Machines de profilage à rouleaux personnalisées » de MTC pour plus d'informations.
Pour un aperçu complet de la gamme de machines MTC, consultez notre catégorie de produits Machines de profilage à rouleaux
Quelles informations sont nécessaires pour un projet de profilage à froid sur mesure ?
La qualité des informations techniques initiales influence fortement la précision d'une proposition de machine de profilage à rouleaux.
Pour un projet personnalisé, les informations suivantes sont généralement requises :
- Dessin de profil avec dimensions complètes
- Qualité du matériau
- largeur et épaisseur du matériau
- Limite d'élasticité, le cas échéant
- Longueur finie requise
- Tolérance de longueur
- Exigences de poinçonnage ou d'encochage
- Vitesse ou capacité de production requise
- Alimentation électrique d'usine
- Poids de la bobine
- exigences du dérouleur
- exigences de découpe
- pays de destination
- Exigences de sécurité applicables
Ces informations permettent d'évaluer le profil et le processus de production avant de déterminer la configuration machine appropriée.
Foire aux questions
Quels types de bobines ou de bandes d'acier peuvent être utilisés avec une profileuse à rouleaux ? ›
Les profileuses transforment des bobines ou des bandes d'acier alimentées en continu. Les nuances d'acier, les revêtements et les épaisseurs pouvant être formés dépendent de la conception des outils de laminage, de la résistance du banc de laminage et de la puissance du système de transmission. Des facteurs tels que la limite d'élasticité et l'état de surface influent également sur les possibilités de formage sans risque de fissures ni de marques. Pour une compatibilité optimale des matériaux, il est fortement conseillé de discuter des spécifications de vos bobines avec le fabricant.
Comment la largeur et l'épaisseur du matériau d'entrée affectent-elles le processus de profilage ? ›
La largeur et l'épaisseur de la bobine ou de la bande d'acier déterminent directement la quantité de matériau déplacée et les forces de formage nécessaires. Les matériaux plus larges et plus épais requièrent généralement des bâtis de machines plus robustes, des supports plus lourds, des arbres plus grands et des systèmes de transmission plus puissants. La conception du profil doit également être compatible avec l'épaisseur du matériau, car les coudes à angle droit peuvent nécessiter des matériaux plus fins ou un outillage spécifique. MTC conçoit chaque profileuse en fonction des dimensions précises du matériau que vous prévoyez d'utiliser.
Les profileuses à rouleaux peuvent-elles créer des profils personnalisés, et quelles informations sont nécessaires ? ›
Oui, le profilage à froid est un procédé flexible permettant de réaliser des profils sur mesure. MTC utilise le logiciel Copra pour concevoir des profileuses et des outils de profilage personnalisés pour des formes uniques, notamment des pannes, des gouttières, des rayonnages, etc. Pour commencer, veuillez fournir un dessin détaillé de la section transversale du profil souhaité, le matériau requis (type et épaisseur) et la longueur prévue de chaque pièce. Le concepteur analysera ensuite la séquence de pliage et le nombre de passes de profilage nécessaires.
Quel rôle jouent les exigences de poinçonnage et de découpe dans la configuration d'une profileuse ? ›
Les opérations de poinçonnage, d'entaillage et de coupe en biseau sont intégrées à la ligne de profilage. Ces opérations peuvent être réalisées soit avec une matrice fixe, fixée au bâti de la machine, soit avec une matrice mobile qui se déplace avec la tôle pendant le fonctionnement de la profileuse. L'unité de coupe peut être positionnée avant, entre ou après les portiques de profilage. La configuration spécifique des perforations, l'emplacement des entailles et les longueurs de coupe détermineront le montage de la matrice et la conception du système hydraulique nécessaires.
Comment détermine-t-on la vitesse et la capacité de production d'une ligne de profilage à rouleaux personnalisée ? ›
La vitesse de production dépend de plusieurs facteurs liés à la conception de la profileuse. Le nombre de cages de formage, la complexité du profil, les propriétés du matériau et les opérations réalisées en ligne (comme le poinçonnage ou la découpe) influent tous sur les vitesses atteignables. Le type de transmission (chaîne, boîte de vitesses ou engrenage à vis sans fin) joue également un rôle. Sans connaître ces détails, il est impossible de garantir une vitesse précise ; le fabricant doit donc la calculer en fonction de vos exigences spécifiques et de vos objectifs de temps de cycle.
Que dois-je savoir concernant l'établissement d'un devis pour une ligne de profilage à rouleaux avec MTC ? ›
Pour obtenir un devis précis, il est nécessaire de définir les entrées et sorties de la ligne. Indiquez à MTC la largeur de la bobine, l'épaisseur et la nuance du matériau que vous comptez utiliser, ainsi que les profils souhaités, les tolérances de longueur et les opérations de poinçonnage ou d'entaillage requises. Précisez également votre cadence de production attendue et si vous avez besoin de composants spécifiques, tels qu'un dérouleur particulier ou une unité de coupe hydraulique. Ces informations permettront à MTC de vous recommander la configuration machine la plus adaptée et de vous fournir un devis clair.

[…] Sur toute la longueur, des éléments tels que des trous, des fentes ou des reliefs peuvent être facilement ajoutés, faisant du profilage à froid une méthode très économique pour obtenir une forme robuste et multifonctionnelle. Le profilage à froid est […]