

Machines de profilage à rouleaux pour profilés de support solaire : Étude de cas 41×21 et 41×41
Transmission par chaîne ou par boîte de vitesses : Projet de machine de profilage à rouleaux pour profilés 41×21 et 41×41 de type Solar
Deux profileuses pour profilés de support solaire ont passé avec succès leurs essais et sont prêtes à être expédiées. L'une est configurée pour des profilés de 41 × 21 mm, l'autre pour des profilés de 41 × 41 mm. Les deux machines utilisent une transmission par chaîne, un poinçonnage et une découpe après usinage, ainsi qu'un système de suivi du poinçonnage et de la découpe. Ce projet de profileuse pour profilés de support solaire illustre un choix d'ingénierie pratique auquel les acheteurs sont confrontés dès les premières étapes de la spécification d'une ligne : celui de la transmission par chaîne ou par boîte de vitesses, et son impact sur la configuration du reste de la ligne.
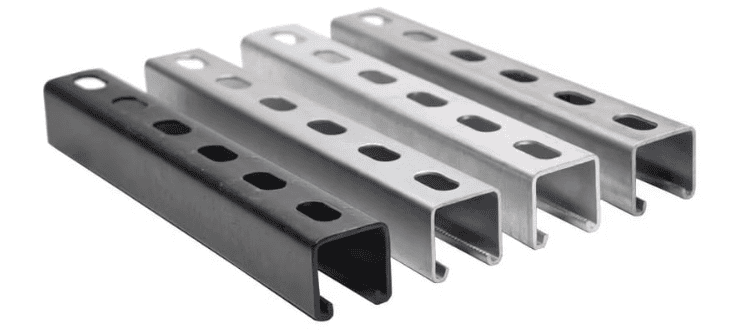
Table des matières
Aperçu du projet
Le projet porte sur deux profileuses à rouleaux distinctes, conçues pour la production de profilés de support solaire. Ces deux machines sont équipées d'un système de poinçonnage et de découpe aprèsformage, ces opérations étant réalisées après le processus et non en ligne avant. Les deux lignes utilisent un système de poinçonnage et de découpe à déplacement continu : les unités de poinçonnage et de découpe suivent le mouvement du matériau pendant l'opération, sans l'arrêter.
Pour cette commande, le client a opté pour une transmission par chaîne plutôt que par boîte de vitesses, pour des raisons de coût. Les essais machines des deux lignes sont terminés et les deux machines sont prêtes à être expédiées. Pour les acheteurs qui étudient un projet de profileuse à rouleaux pour profilés de support solaire, ce cas illustre comment le type de transmission est l'une des nombreuses décisions de configuration qui influencent le coût et les performances d'une ligne.
Machine et application
Les profileuses utilisées dans ce projet produisent des profilés pour supports solaires, qu'ils soient rainurés ou lisses, largement utilisés pour la fixation de rails, de supports et de structures dans les panneaux photovoltaïques. La géométrie des profilés est définie par leur largeur et leur hauteur, et les dimensions utilisées dans ce projet sont standard. La vitesse de la ligne était de 0 à 12 m/min, pour des matériaux d'une épaisseur comprise entre 1,5 mm et 2,5 mm.
Les deux lignes traitant des profils de dimensions différentes, le nombre de stations de formage, les dimensions des outillages de laminage et les positions de poinçonnage et de découpe diffèrent. Elles partagent cependant la même séquence de processus : alimentation de la bobine, profilage, poinçonnage, découpe et sortie. Cette séquence permet une production en continu, typique des profilés utilisés dans les systèmes de montage solaire, où de longues séries de profilés constants sont requises.
Les principales spécifications communes et la configuration par ligne sont résumées ci-dessous.
| Paramètre | Ligne 1 : 41 × 21 mm | Ligne 2 : 41 × 41 mm |
|---|---|---|
| Profil | Profilé de 41 × 21 mm | Profilé de 41 × 41 mm |
| Vitesse de la ligne | 0–12 m/min | 0–12 m/min |
| Épaisseur du matériau | 1,5–2,5 mm | 1,5–2,5 mm |
| Transmission | Transmission par chaîne | Transmission par chaîne |
| Poinçonnage / découpe | Après poinçonnage, après découpe (suivi) | Après poinçonnage, après découpe (suivi) |
| Séquence de processus | Alimentation en bobine → profilage → poinçonnage → découpe → sortie | Alimentation en bobine → profilage → poinçonnage → découpe → sortie |
| Stations de formage, outillage de laminage, positions de poinçonnage/découpe | Configuré pour 41 × 21 mm | Configuré pour 41 × 41 mm |
Les différentes tailles de profil entraînent des stations de formage, des dimensions d'outillage de laminage et des positions de poinçonnage et de découpe différentes entre les deux lignes, tandis que le type de transmission, la séquence de contrôle et le flux de processus restent communs.
Caractéristiques techniques et exigences du projet
Les principaux choix techniques de ce projet de profileuse à rouleaux pour profilés de support solaire concernent le type de transmission et la configuration de post-poinçonnage et de post-découpe. La transmission par chaîne a été retenue, mais il serait pertinent de la comparer à une transmission par boîte de vitesses.
| Type de transmission | Principe moteur | Caractéristiques principales | Compromis notable |
|---|---|---|---|
| Transmission par chaîne | Entraînements formant des stations via un système de chaîne et de pignon | Conception plus simple ; coût initial plus faible | Un certain jeu peut s'accumuler sur toute la longueur de la ligne |
| boîte de vitesses | Distribue les boîtes de vitesses à chaque station | En général, une meilleure précision, une vitesse plus élevée et une plus grande stabilité | La synchronisation entre les stations est généralement plus étroite |
Le compromis est d'ordre pratique plutôt que théorique. Une transmission par chaîne peut engendrer une accumulation de jeu sur toute la longueur de la ligne, tandis qu'une transmission par boîte de vitesses assure généralement une synchronisation plus précise entre les stations. Pour les profilés en U, cette différence peut influencer la régularité dimensionnelle à des vitesses de ligne élevées. La précision de poinçonnage était spécifiée à ±0,5 mm et la tolérance de coupe à ±1 mm pour ces machines ; la configuration choisie a été sélectionnée pour répondre à ces exigences.
Avancement et résultats du projet
Les essais des deux lignes de production sont terminés et les deux machines sont prêtes à être expédiées. Ces essais ont porté sur les deux dimensions de profilés (41 × 21 mm et 41 × 41 mm) et sur la séquence de post-poinçonnage et de post-découpe avec suivi des opérations. La réalisation des essais avant expédition permet de vérifier le bon fonctionnement des fonctions de formage, de poinçonnage et de découpe sur l'ensemble de la ligne, et non séparément.
L'état d'avancement du projet est donc clair : la conception et la construction sont terminées, les essais ont été réalisés et les machines sont prêtes à être expédiées. Aucune autre étape importante du projet, hormis la préparation de l'expédition, n'a été confirmée pour ce cas précis.
Soutien à l'ingénierie et aux projets
Le choix entre une transmission par chaîne et par boîte de vitesses est une étape courante lors de la spécification d'une profileuse. Les acheteurs comparent souvent le coût d'investissement initial à la précision, la vitesse et la stabilité à long terme, et la solution optimale dépend du profil, du rendement visé et du budget. Les normes relatives au formage de l'acier et aux produits de construction métallique, telles que celles publiées par ASTM International, fournissent des informations utiles sur les caractéristiques des matériaux et des produits, même si la configuration de la machine reste une décision propre à chaque projet.
Pour ce projet de profileuse à rouleaux pour profilés de support solaire, le choix d'une transmission par chaîne a permis de respecter le budget du client, tandis que la configuration de poinçonnage et de découpe par suivi a répondu au besoin d'opérations de post-formage continues. Les deux machines ont passé avec succès les essais et sont prêtes à être expédiées.
Foire aux questions
Quand faut-il choisir une boîte de vitesses plutôt qu'une transmission par chaîne ? ›
Optez pour une transmission par réducteur lorsque la précision dimensionnelle, une vitesse de ligne élevée et une stabilité de synchronisation à long terme sont prioritaires, car les réducteurs assurent généralement une synchronisation plus précise entre les stations. La transmission par chaîne convient aux acheteurs qui privilégient un coût initial plus faible et une conception plus simple, en acceptant un certain jeu qui peut s'accumuler sur toute la longueur de la ligne. Le choix optimal dépend de la tolérance de profil, du rendement cible et du budget. Confirmez vos exigences en matière de précision et de vitesse avec le fournisseur avant de finaliser la configuration.
Que signifient les opérations de post-perforation et de post-coupe pour ma ligne de production ? ›
Le poinçonnage et la découpe après la production signifient que ces opérations ont lieu après les étapes de formage, et non avant. Associés au suivi de la bande, les unités de poinçonnage et de découpe se déplacent avec elle pendant la production, ce qui permet une fabrication en continu. Cette configuration est souvent adaptée à la fabrication de profilés pour supports solaires, où la régularité du profil est essentielle. Les acheteurs doivent confirmer avec le fournisseur la configuration des perçages, leur espacement, la longueur de coupe et les tolérances requises, car ces éléments déterminent directement la configuration du poinçonnage et de la découpe.
Quelles informations sont nécessaires pour établir un devis pour une gamme de profilés en U ? ›
Fournissez le dessin du profil avec les dimensions exactes (largeur et hauteur), le type et l'épaisseur du matériau, la largeur de la bobine, la vitesse de ligne requise, le motif de perçage et la longueur de coupe. Précisez également les exigences de poinçonnage et de découpe, les tolérances dimensionnelles, l'alimentation électrique et l'agencement de l'usine. Si vous prévoyez de produire plusieurs profils, indiquez-le dès le départ, car les stations de formage, l'outillage de laminage et les positions de poinçonnage et de découpe varient selon le profil. Des données complètes permettent au fournisseur de proposer le type de transmission et la configuration de ligne appropriés.
Comment détermine-t-on la vitesse de la ligne pour le formage des profilés en U ? ›
La vitesse de la ligne dépend de la géométrie du profil, de l'épaisseur du matériau, du nombre de stations de formage, du type de transmission et des tolérances de poinçonnage et de découpe requises. Des vitesses plus élevées exigent généralement une synchronisation plus précise entre les stations, ce qui peut favoriser une transmission par boîte de vitesses. Les acheteurs doivent considérer la vitesse de la ligne comme un objectif à valider par rapport à l'ensemble du processus, et non comme une valeur isolée. Avant d'approuver les spécifications, il est essentiel de confirmer la vitesse atteignable avec le fournisseur en fonction du profil, du matériau et des exigences de précision spécifiques.
Qu’est-ce qui détermine le nombre de stations de formation nécessaires ? ›
Le nombre de stations de formage dépend de la géométrie du profil, des propriétés et de l'épaisseur du matériau, ainsi que de la déformation totale nécessaire pour obtenir la section finie. Les profils plus complexes ou plus épais nécessitent généralement davantage de stations afin d'éviter le sur-usinage du matériau. Deux lignes produisant des profils de dimensions différentes, par exemple 41 × 21 mm et 41 × 41 mm, nécessiteront généralement des nombres de stations, des dimensions d'outillage de laminage et des positions de poinçonnage et de découpe différents. Avant d'approuver la conception, vérifiez la configuration des stations par rapport au dessin du profil.
Quels éléments doivent être vérifiés avant l'expédition d'une ligne de profilage à rouleaux ? ›
Les essais machine doivent vérifier que les opérations de formage, de poinçonnage et de découpe fonctionnent de concert sur une ligne complète, et non séparément. Les acheteurs doivent confirmer les dimensions du profil, la position des trous, la longueur de coupe et les tolérances cibles par rapport au cahier des charges convenu. Il est également important de vérifier le suivi du poinçon et la réactivité de la découpe, la plage de vitesses de la ligne et la séquence de contrôle. Avant l'expédition, il convient de vérifier la documentation, la liste des outils et les pièces de rechange. Effectuer ces vérifications avant l'expédition permet de réduire le temps de mise en service dans votre usine.
Une machine à profilés peut-elle exécuter plusieurs profils ? ›
En principe, oui, mais la capacité multiprofil dépend des dimensions des profils et de leurs différences. Chaque dimension de profil requiert généralement son propre outillage de laminage, et les stations de formage, les positions de poinçonnage et de découpe peuvent nécessiter des ajustements ou des changements. La production de profils très différents sur une même ligne peut augmenter les temps et les coûts de changement. Si vous prévoyez de produire des profilés en U de différentes dimensions, veuillez indiquer tous les profils et la fréquence de changement prévue lors de votre demande de devis afin que la ligne puisse être configurée en conséquence.
