

Imprécision de longueur dans les profileuses à rouleaux — Causes et solutions
La précision de la longueur de coupe est un indicateur de performance clé pour toute ligne de profilage. Qu'il s'agisse de produire des pannes en C/Z, des tôles de toiture, des planchers ou des panneaux sandwich, même un écart de quelques millimètres par tôle peut engendrer des déchets cumulatifs importants, des problèmes d'assemblage ou des retouches. Malgré les différentes configurations de machines, l'imprécision de longueur des profileuses est l'un des problèmes de dépannage les plus courants rencontrés sur divers systèmes de profilage.
Nous abordons ci-dessous les principales causes d'une longueur de coupe imprécise et leur apparition dans différents types de profileuses, ainsi que des solutions pratiques pour chaque cas.
Problèmes courants et solutions liés à l'imprécision de longueur lors du profilage à froid.

Table des matières
1. Glissement ou montage incorrect de l'encodeur
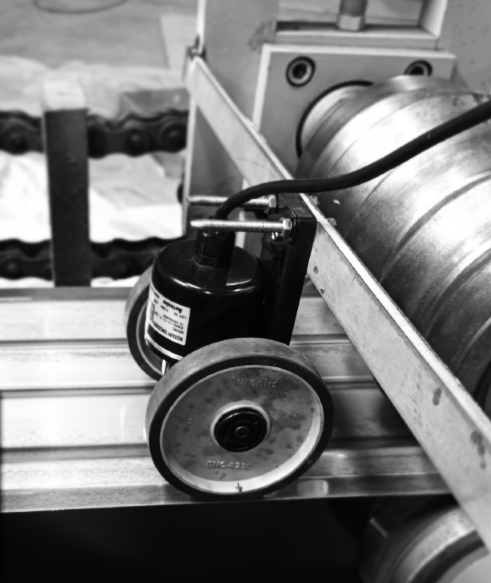
Machines concernées : profileuse pour panneaux de toiture, profileuse pour planchers métalliques, ligne de production de panneaux sandwich PU
Problème :
Sur la plupart des lignes de profilage automatiques, l’encodeur mesure le déplacement de la tôle pour déclencher la coupe à la longueur prédéfinie. Si la roue de l’encodeur glisse contre la tôle ou si le support de fixation vibre pendant le fonctionnement, l’encodeur envoie des impulsions imprécises, ce qui entraîne des longueurs de coupe irrégulières : parfois trop longues, parfois trop courtes.
Causes typiques :
- La roue codeuse n'est pas fermement pressée sur la feuille
- Accumulation d'huile ou de poussière sur la surface de l'encodeur
- Désalignement entre l'axe de l'encodeur et la direction d'alimentation
- Support desserré ou vibrant
Solutions :
- Utilisez un bras d'encodeur à ressort pour assurer une pression de contact constante.
- Nettoyez régulièrement la roue codeuse, surtout lorsque vous utilisez des tôles galvanisées ou en aluminium huileuses.
- Resserrer ou renforcer le support de montage de l'encodeur.
- Pour une fiabilité à long terme, installez l'encodeur directement sur le rouleau d'entraînement principal plutôt que sur la surface de la feuille, minimisant ainsi les erreurs de glissement.
2. Variation de vitesse ou décélération irrégulière avant la coupe
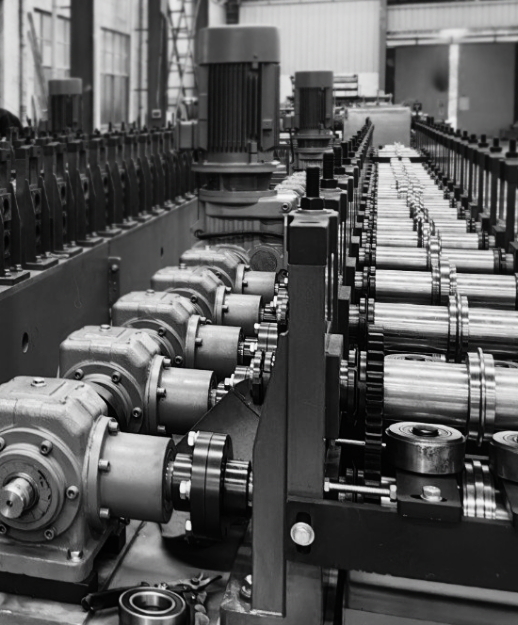
Machines concernées : profileuse à rouleaux pour pannes en acier, ligne de production de tuiles et ligne de production de panneaux automatique à grande vitesse
Problème :
Dans de nombreux systèmes de profilage à grande vitesse, la machine ne s’arrête pas complètement avant la découpe ; celle-ci s’effectue en continu. Un manque de synchronisation entre la vitesse de profilage, le mouvement de la cisaille hydrauliqueet la programmation par automate programmable entraîne souvent des problèmes de longueur excessive ou insuffisante, notamment lors des accélérations et des décélérations de la ligne.
Causes typiques :
- Réglage incorrect du délai de décélération (temps de retard à l'arrêt)
- Réponse lente de la vanne hydraulique
- Cycle de balayage de l'automate trop long ou étalonnage de la synchronisation incorrect
- L'inertie excessive du moteur d'entraînement provoque le dépassement du matériau après le signal d'arrêt
Solutions :
- Recalibrez le temps de « délai d'arrêt » ou de « délai de coupure » en fonction de la courbe de décélération réelle.
- Réglez la vitesse de la cisaille hydraulique et assurez-vous que l'électrovanne est suffisamment rapide pour une coupe à la volée.
- Utilisez un système de servomoteur pour une meilleure synchronisation des mouvements lors de la découpe à grande vitesse.
- Ajoutez un mode de test à l'automate programmable pour simuler plusieurs réglages de longueur et mesurer l'écart à différentes vitesses.
3. Glissement du matériau lors de l'alimentation

Machines concernées : profileuse de cadres de portes, ligne de profilage de rails pour cloisons sèches, ligne de profilage de profilés en C
Problème :
Lorsque l’alimentation en feuilles est instable (rouleaux usés, pression insuffisante ou mauvais alignement), la feuille peut glisser légèrement pendant le formage. L’encodeur mesure alors une distance supérieure au déplacement réel de la feuille, ce qui entraîne une réduction de la longueur des produits.
Causes typiques :
- Les rouleaux de guidage d'entrée ne sont pas alignés ou sont trop lâches
- Rouleaux d'entraînement contaminés par de l'huile ou de la poussière
- Surface du matériau trop lisse (par exemple, aluminium laqué)
- Pression de profilage insuffisante ou nombre insuffisant de stations d'entraînement
Solutions :
- Réalignez le guide d'entrée et serrez les rouleaux de pincement inférieurs.
- Augmentez la pression sur les premiers rouleaux d'entraînement pour améliorer la stabilité de l'alimentation.
- Pour des feuilles très lisses, appliquez une couche de caoutchouc antidérapante sur la roue codeuse ou les rouleaux d'entraînement.
- Vérifiez que les boîtes de vitesses et les chaînes ne présentent pas de jeu susceptible d'affecter la régularité du mouvement.
4. Calibrage de longueur incorrect dans l'automate programmable ou l'IHM
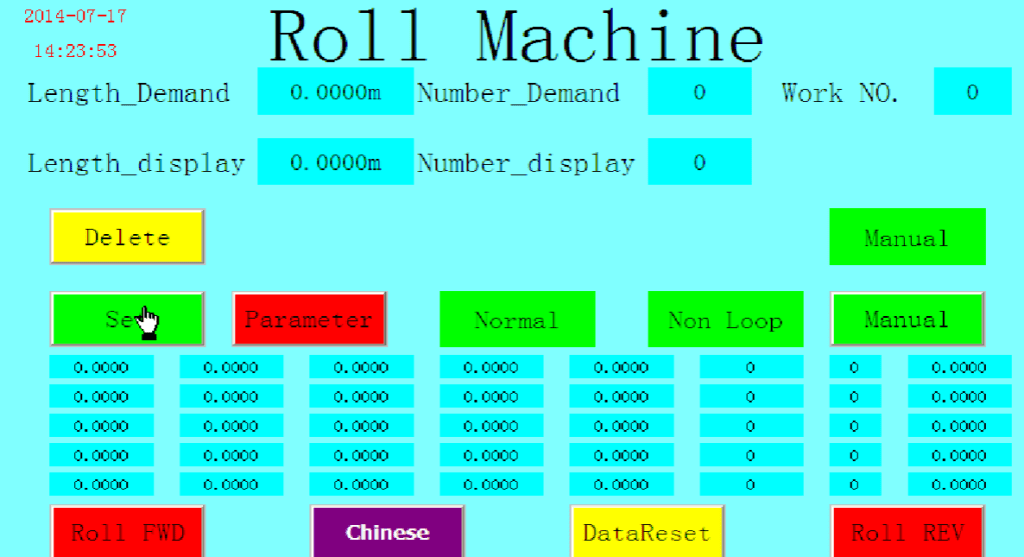
Machines concernées : Toutes les profileuses à rouleaux, telles que les profileuses à rouleaux pour platelageset les profileuses à rouleaux pour pannes C/Z avec système de commande automatique.
Problème :
Même si tous les composants mécaniques fonctionnent correctement, un écart de longueur peut persister si le coefficient de longueur de l’automate (nombre d’impulsions de l’encodeur par millimètre) est incorrect. Cela se produit généralement après le remplacement de l’encodeur, une mise à jour du logiciel de l’automate ou une modification du diamètre du rouleau.
Causes typiques :
- Facteur d'échelle incorrect saisi dans l'IHM
- La résolution de l'encodeur (impulsions/tour) diffère de la configuration d'origine
- Erreurs d'arrondi des valeurs PLC ou limites entières dans le code
Solutions :
- Effectuez une mesure réelle : alimentez manuellement 1 m et enregistrez le nombre d’impulsions de l’encodeur pour vérifier la mise à l’échelle.
- Mettez à jour le paramètre « Coefficient de longueur » dans l'IHM en conséquence.
- Dans les systèmes de contrôle avancés, utilisez l'arithmétique à virgule flottante plutôt que le calcul à base d'entiers pour améliorer la précision.
- Après recalibrage, testez plusieurs longueurs cibles (par exemple, 1000 mm, 3000 mm, 6000 mm) pour confirmer la précision linéaire.
5. Facteurs externes : température et tension de la bobine

Machines concernées : lignes de production de panneaux sandwich PU et lignes de production de panneaux de toiture longs
Problème :
La dilatation thermique ou une tension excessive due au dérouleur peuvent légèrement étirer ou rétracter le matériau, notamment lors de la production de panneaux de plus de 10 m de long. La longueur mesurée par l’encodeur ne correspond plus à la taille physique réelle après le déroulement.
Solutions :
- Maintenir une température ambiante stable pendant la production.
- Réglez la tension du frein du dérouleur à un niveau modéré, pas trop serrée pour éviter d'étirer la feuille.
- Laisser reposer les panneaux longs après la découpe avant de procéder aux mesures pour l'inspection finale.
Points de contrôle finaux pour une précision de coupe constante
Pour que la machine fonctionne avec une précision de ±1 mm, les opérateurs doivent inclure les éléments suivants dans leurs routines d'entretien quotidiennes :
- Vérifier la réponse de l'encodeur et du système hydraulique chaque semaine.
- Nettoyer quotidiennement les rouleaux et les roues codeuses.
- Vérifier le temporisateur de temporisation de l'automate programmable après chaque changement de vitesse de production.
- Tester une pièce standard en début de poste pour confirmer la précision de coupe.
Imprécision de longueur dans les machines de profilage à rouleaux
Une imprécision de longueur peut paraître anodine, mais dans la production par profilage continu, elle peut engendrer d'importantes pertes cumulatives et des défauts d'alignement. En identifiant si la cause première réside dans le retour d'information de l'encodeur, la synchronisation du mouvement, la stabilité de l'alimentation ou le calibrage du logiciel, les opérateurs peuvent rapidement rétablir la précision du système.
Qu'il s'agisse d'une profileuse pour panneaux de toiture, d'une ligne de production de pannes C/Z, d'une machine pour cadres de porteou d'une ligne de production de panneaux sandwich PU, ces principes de dépannage restent les mêmes : une mesure précise, un mouvement synchronisé et une alimentation stable sont les fondements d'une découpe précise et d'une production fluide.
Foire aux questions
Quel est le coût de la correction des problèmes d'imprécision de longueur sur une machine de profilage à rouleaux ? ›
Le coût dépend entièrement de la cause du problème. Des réparations simples, comme le nettoyage de la roue codeuse ou le resserrage d'un support, n'engendrent que le coût de la main-d'œuvre. Le remplacement d'un codeur usé ou le renforcement d'un support de fixation sont relativement peu coûteux. Des coûts plus importants surviennent si le problème nécessite la mise à niveau vers un système de servomoteur ou le remplacement des galets d'entraînement. Nous recommandons d'effectuer un diagnostic préalable, car la solution peut se limiter à un simple recalibrage des paramètres de l'automate programmable.
Les variations d'épaisseur du matériau peuvent-elles affecter la précision de la longueur de coupe ? ›
Oui, les variations d'épaisseur du matériau peuvent entraîner des imprécisions de longueur. Un matériau plus épais peut offrir une plus grande résistance lors de l'alimentation, ce qui peut provoquer un glissement ou une vitesse irrégulière. Un matériau plus fin risque de ne pas maintenir un contact constant avec la roue codeuse. Si l'épaisseur du matériau varie considérablement d'une bobine à l'autre, il peut être nécessaire d'ajuster la pression des rouleaux ou le montage du codeur pour garantir une mesure précise.
Comment savoir si mon problème de longueur est dû à un problème mécanique ou logiciel ? ›
Une étape de diagnostic simple consiste à faire fonctionner la machine sans découpe et à marquer manuellement la tôle à une distance définie, puis à comparer cette mesure à la longueur mesurée par l'automate programmable. Si la distance physique correspond à la lecture de l'automate, le problème provient probablement de la synchronisation du processus de découpe, comme un délai de cisaillement hydraulique. Si la distance physique est différente, le problème est probablement d'ordre mécanique, comme un glissement de l'encodeur ou un problème d'alimentation.
Les solutions pour corriger les imprécisions de longueur différeront-elles entre une simple ligne de production de pannes en C et une ligne de production de panneaux de toiture à grande vitesse ? ›
Oui, la priorité des contrôles peut varier. Sur les lignes de production de pannes en C ou de rails de montants plus lentes, les principaux problèmes à vérifier sont les soucis d'alimentation mécanique, le glissement des matériaux et l'alignement de base des codeurs. Sur les lignes de production de panneaux de toiture à grande vitesse, souvent découpés en continu, l'accent est mis sur la synchronisation entre l'automate programmable, la vitesse de la ligne et la réactivité du système de cisaille hydraulique ou servo pour un contrôle précis du mouvement.
Ma machine coupe systématiquement trop long ou trop court. Quelle en est la cause la plus probable ? ›
Une erreur constante sur toutes les longueurs de coupe indique généralement un problème de calibration plutôt qu'un dysfonctionnement mécanique intermittent. Cela signale souvent un coefficient d'impulsions par millimètre incorrect dans l'automate programmable ou l'interface homme-machine. Il convient d'effectuer un test d'avance manuelle, de mesurer la distance réelle et d'ajuster le coefficient de longueur. Si l'erreur augmente avec la longueur de coupe, cela peut également être dû à l'étirement du matériau sous tension.
Le type de matériau (par exemple, acier galvanisé ou aluminium laqué) rend-il plus difficile le maintien de la précision de coupe ? ›
Oui, l'état de surface du matériau peut influencer la mesure. Les matériaux lisses, colorés ou huileux ont plus de risques de glisser sur les galets d'entraînement et la roue codeuse, ce qui entraîne un comptage d'impulsions inexact. Dans ce cas, l'article recommande d'utiliser un bras codeur à ressort exerçant une pression constante et d'appliquer un revêtement antidérapant sur les galets d'entraînement afin de garantir une alimentation stable et une mesure de longueur précise.
Quelles opérations d'entretien courant puis-je effectuer quotidiennement pour éviter les problèmes d'inexactitude de longueur ? ›
La maintenance préventive est essentielle pour maintenir une tolérance de ±1 mm. Elle comprend le nettoyage quotidien de la roue codeuse et de tous les galets d'entraînement et de guidage afin d'éviter l'accumulation de poussière et d'huile, qui peut provoquer des glissements. Il est également crucial de vérifier le serrage du support de fixation de l'encodeur et de s'assurer de la précision de la synchronisation après toute modification de la vitesse de production. Tester une pièce standard au début de chaque poste est la meilleure façon de garantir la précision avant le lancement de la production en série.
