
Poinçonnage avant ou après enrobage en profilage à froid : quel système choisir ?
Poinçonnage avant ou après enrobage en profilage à froid : quel système choisir ?
Pour de nombreux projets de profilés structuraux, le poinçonnage en profilage à froid n'est pas un simple accessoire optionnel ajouté à une machine standard. L'emplacement du poinçonnage peut influer sur la précision des perçages, la vitesse de production, la conception de l'outillage de profilage, l'agencement de la machine et, en fin de compte, sur la qualité dimensionnelle du profilé fini.
Cela devient particulièrement important pour les pannes C/Z, les rails de montage solaire, les montants de rayonnages de stockage, les chemins de câbles et autres produits profilés contenant des trous, des fentes ou des encoches répétitifs.
Lors de l'évaluation d'une nouvelle ligne de production de profilage à rouleaux, les acheteurs sont généralement confrontés à deux options : le pré-perforation par profilage à rouleaux, où les trous sont réalisés alors que la bande est encore plate, et le post-perforation par profilage à rouleaux, où le profil est perforé une fois que la plupart ou la totalité des opérations de formage ont été effectuées.
Aucun des deux systèmes n'est universellement meilleur. La solution optimale dépend de la géométrie du profil, de la position des trous, des propriétés du matériau, des exigences de tolérance et de la cadence de production.
Aperçu de l'article
Qu’est-ce que le pré-poinçonnage dans une ligne de profilage à rouleaux ?
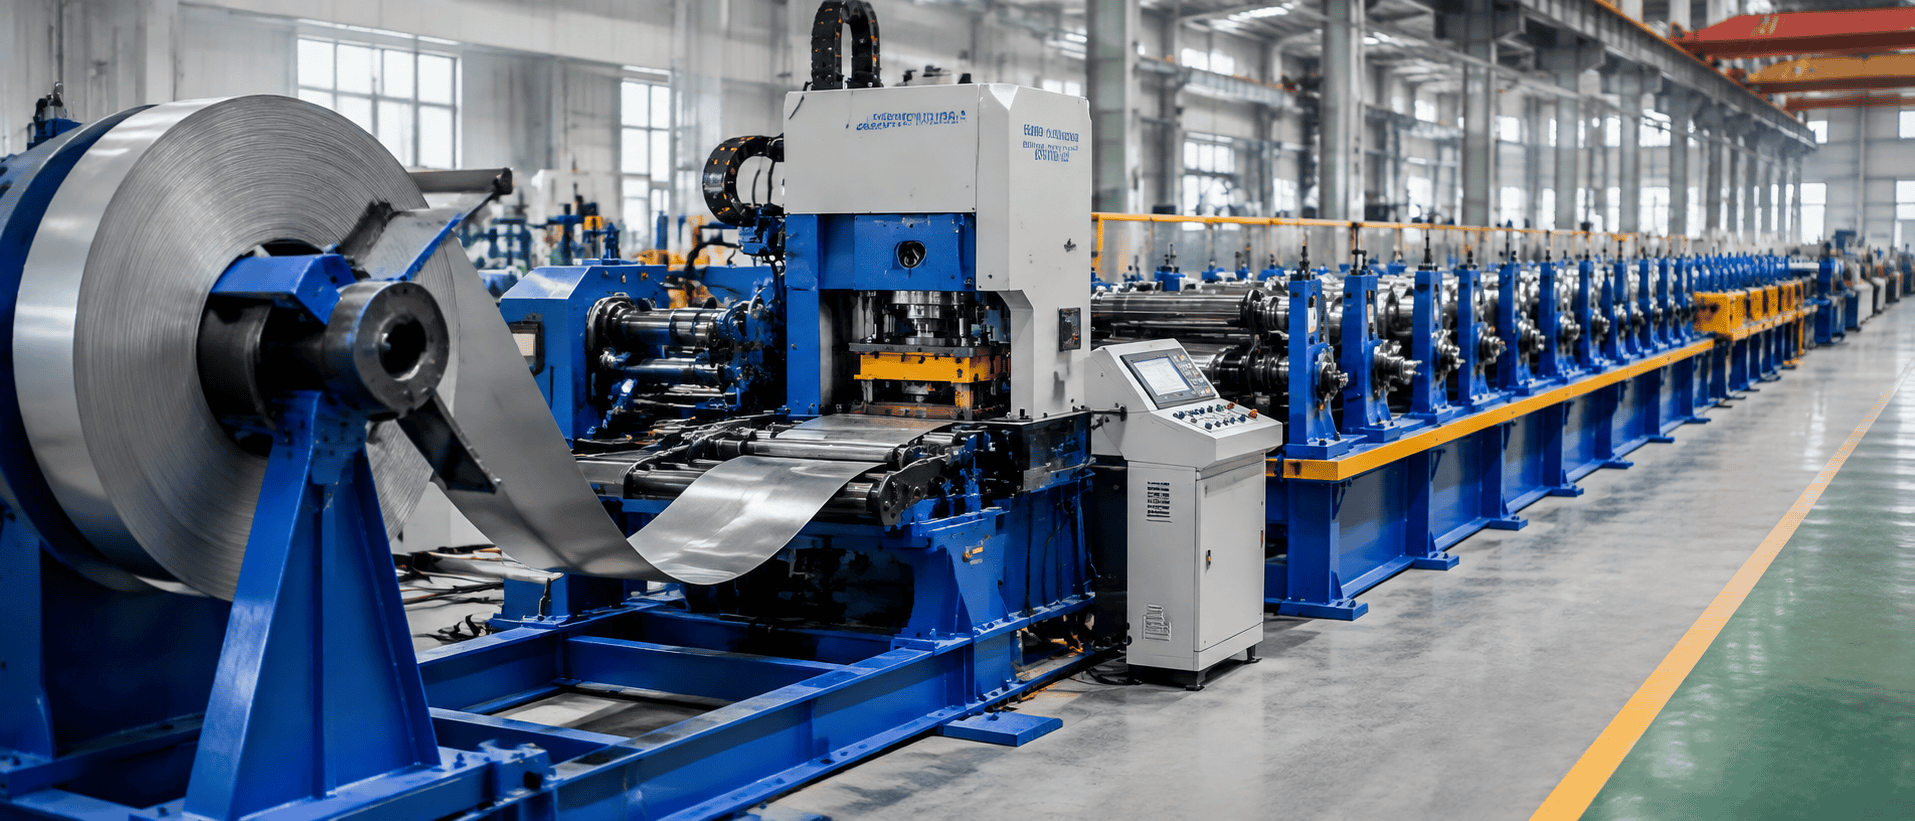
Dans une configuration typique de profilage à rouleaux avec pré-perforation , la bobine passe par le dérouleur et la section de nivellement ou d'alimentation servo avant d'entrer dans une presse à poinçonner. Des trous, des fentes et des encoches sont poinçonnés tandis que le matériau reste plat. La bande entre ensuite dans le laminoir de formage.
Le processus typique est le suivant :
Dérouleur → Nivellement → Alimentation servo → Poinçonnage → Profilage → Découpe → Sortie
Cette configuration est largement utilisée car les matériaux plats sont faciles à supporter et les outils de poinçonnage et de découpe conventionnels peuvent aborder la bande verticalement.
Pour les produits comportant plusieurs trous de connexion, un système de poinçonnage servo peut coordonner la longueur d'avance et la position du poinçon via l'automate programmable. Différents schémas de perçage peuvent ainsi être programmés pour différentes longueurs finies sans avoir à repositionner manuellement chaque outil de poinçonnage.
Le principal avantage technique réside dans l'accessibilité. Le poinçonnage d'une bande plate nécessite généralement un outillage plus simple que le poinçonnage d'une section tridimensionnelle.
Cependant, le trou doit ensuite subir l'intégralité du processus de formage.
Cela introduit la limitation la plus importante du pré-perforage : la distorsion du trou perforé.
Pourquoi les trous pré-perforés peuvent-ils se déformer lors du profilage à rouleaux ?
Le profilage par rouleaux consiste à cintrer progressivement une bande plate à travers plusieurs stations de formage. Le matériau ne se déplace pas simplement sans se déformer. Différentes zones de la bande subissent des déformations longitudinales et transversales différentes au cours du processus de formage.
Si un trou ou une fente pré-percé(e) est positionné(e) près d'une ligne de pliage, le matériau environnant peut s'étirer à mesure que le pliage se forme. Un trou circulaire peut devenir légèrement ovale, tandis qu'une fente peut changer de longueur ou d'orientation.
Les recommandations techniques relatives au profilage à froid préconisent donc systématiquement d'éloigner autant que possible les trous et encoches pré-percés des lignes de pliage. MP Metals
Les recherches sur les flans perforés confirment également que les contraintes longitudinales et transversales non uniformes autour des perforations peuvent contribuer au gauchissement lors du profilage à froid. (Sage Journals)
Cela ne signifie pas que le pré-perforation est imprécise.
En réalité, un poinçonnage correctement conçu lors du profilage à froid permet d'obtenir une excellente répétabilité. Le point crucial est de comprendre comment le matériau se comporte après le poinçonnage.
Position du trou par rapport au cintrage
Un trou situé dans une âme large et relativement non déformée est généralement beaucoup plus facile à entretenir qu'un trou situé juste à côté d'un coude à 90 degrés.
résistance des matériaux
Les aciers à haute résistance nécessitent généralement des forces de formage plus importantes et peuvent présenter un comportement de récupération élastique différent. Il est donc nécessaire de considérer la séquence de formage conjointement avec la configuration de poinçonnage.
Dimensions des trous et des encoches
Un petit trou rond a moins d'influence sur la rigidité de la bande qu'une grande entaille supprimant une partie importante de la section transversale.
Les découpes importantes peuvent localement fragiliser la bande lors du formage et peuvent nécessiter un motif floral modifié ou des passages de formage supplémentaires.
Qu'est-ce que le post-punch ?
Avec le profilage à rouleaux après poinçonnage, la bande est d'abord formée et les trous nécessaires sont poinçonnés dans le profil terminé ou presque terminé.
Une configuration simplifiée peut être :
Dérouleur → Profilage à rouleaux → Positionnement servo → Poinçonnage → Découpe
L'avantage principal est simple : le trou est réalisé une fois la géométrie de la section transversale déjà établie.
Il n'y a donc que peu ou pas de déformation ultérieure par laminage disponible pour modifier la forme du trou.
Pour des tolérances de positionnement trou-profil extrêmement exigeantes, le poinçonnage après profilage peut s'avérer intéressant.
Mais le problème mécanique se complique.
Au lieu de poinçonner une bande plate, l'outillage doit désormais s'adapter à un profil tridimensionnel. Les parois latérales, les rebords ou les sections fermées peuvent gêner le poinçonnage et la matrice.
La matrice doit également supporter correctement le profil formé lors du poinçonnage.
Cela peut considérablement accroître la complexité de l'outillage.
Pré-perforation vs post-perforation : les principales différences d’ingénierie
Pour un acheteur de machines, la comparaison ne devrait pas se limiter à savoir quel système coûte le moins cher.
La véritable décision dépend de plusieurs facteurs.
| Facteur | Pré-perforation | Après le coup de poing |
|---|---|---|
| Accessibilité des outils | Excellent | Cela dépend du profil |
| complexité de l'outillage de poinçonnage | Généralement plus bas | Généralement plus élevé |
| Risque de déformation des trous liée au formage | Plus haut | Inférieur |
| Découpe de matériau plat | Oui | Non |
| Convient aux motifs répétitifs | Excellent | Bien |
| relation trou-pli très étroite | Nécessite une revue technique | Souvent avantageux |
| Complexité de l'agencement des machines | Modéré | Potentiellement plus élevé |
| Profils structurels à volume élevé | Très courant | dépendant de l'application |
C’est pour cette raison qu’un système de poinçonnage professionnel pour profilage à rouleaux doit être conçu à partir du dessin du produit fini plutôt que d’être sélectionné comme une option de machine générique.
Pourquoi l'alimentation par servomoteur est importante pour la précision des perçages
La précision du perçage ne dépend pas uniquement de la matrice de poinçonnage.
Le système d'alimentation est tout aussi important.
Dans une ligne de pré-perforation programmable, le contrôleur doit connaître précisément l'avancement de la bande avant chaque cycle de perforation. Un servo-alimentateur assure un déplacement contrôlé du matériau selon le motif de perforation programmé.
Supposons qu'un profil exige :
- deux trous de fixation près de l'extrémité avant ;
- fentes répétées tous les 500 mm ;
- un marquage d'identification en relief ;
- deux derniers trous près de l'extrémité arrière.
L'automate programmable peut diviser le produit fini en positions de poinçonnage programmées. Le système de poinçonnage servo-commandé achemine le matériau vers chaque position et coordonne le cycle de la presse.
Cette approche est particulièrement précieuse lorsque la même ligne de production fabrique des produits de différentes longueurs.
Mais la précision cumulative de l'alimentation doit tout de même être prise en compte.
Si le matériau glisse dans l'alimentateur, si la mesure de l'encodeur est incorrecte ou si le formage modifie la longueur effective de la bande, la position du trou par rapport au bord de coupe fini peut s'écarter.
Par conséquent, la précision des trous de formage par rouleaux est un problème systémique impliquant l'alimentation servo, le poinçonnage, le formage et la découpe.
Poinçonnage avant formage pour les pannes C/Z
Les pannes structurelles illustrent bien pourquoi le pré-poinçonnage par profilage à froid reste populaire.
La plupart des trous de fixation sont situés dans la partie relativement plate du profilé en C ou en Z plutôt que directement sur le rayon d'angle.
Cela rend la bande plate apte au poinçonnage avant son entrée dans les stations de formage.
Pour une ligne de profilage de pannes C/Z, le processus peut intégrer :
Dérouleur hydraulique → Nivellement → Alimentation servo → Poinçonnage hydraulique → Profilage C/Z → Découpe
Il est ensuite possible de saisir différentes longueurs de pannes et configurations de perçage via le système de commande.
Comme les perforations sont principalement situées dans la toile, le risque de déformation peut être maîtrisé grâce à une conception florale et un suivi des bandes appropriés.
Cette méthode est nettement plus pratique que d'essayer d'insérer des outils de poinçonnage classiques dans une section en C ou en Z entièrement formée pour chaque trou de connexion.
Les profils de montage solaire nécessitent une évaluation plus approfondie
Les supports de montage solaire peuvent présenter un défi d'ingénierie différent.
De nombreux profils solaires contiennent :
- motifs de fentes denses ;
- lèvres de retour vers l'intérieur;
- petits rayons ;
- toiles relativement étroites ;
- Opérations de poinçonnage fréquentes.
La relation entre le poinçonnage dans le profilage à rouleaux et le formage devient donc plus importante.
Si les fentes restent disposées de manière plane au centre de la structure tout au long du formage, le pré-perforage peut offrir une excellente productivité.
Mais lorsque les éléments poinçonnés sont situés à proximité de coudes ou dans des zones subissant une déformation importante, le concepteur d'outillage de laminage doit évaluer comment le trou évoluera à chaque station de formage.
C’est l’une des raisons pour lesquelles le dessin du produit doit être fourni avant que la configuration de la machine de profilage du cadre de montage solaire ne soit finalisée.
Montants de rayonnages de stockage : la fréquence de poinçonnage modifie la conception de la ligne
Les montants des rayonnages présentent souvent des motifs de perforation très denses et répétitifs.
Le défi ne réside donc pas seulement dans la précision des perçages, mais aussi dans la capacité de poinçonnage.
Si un profil nécessite plusieurs trous à intervalles rapprochés, la presse à poinçonner peut devoir effectuer de nombreux cycles par mètre de matériau.
Une machine de profilage à rouleaux avec rayonnages et étagères capable d'atteindre 20 m/min ne signifie pas automatiquement que la ligne de production complète peut produire des profils perforés en continu à 20 m/min.
L'opération de poinçonnage risque de devenir le goulot d'étranglement de la production.
Les options d'ingénierie peuvent inclure :
- matrices de perforation multi-trous ;
- plusieurs postes de poinçonnage ;
- presses à vitesse plus élevée ;
- séquences d'alimentation servo optimisées ;
- régulation en boucle entre le poinçonnage et le formage ;
- Solutions de poinçonnage continu ou par projection pour des motifs adaptés.
Lors de la comparaison des fournisseurs, les acheteurs doivent donc demander la vitesse de production effective avec la configuration de perçage requise, et non seulement la vitesse de formage maximale de la fraiseuse.
La production de chemins de câbles introduit une autre variable
Les chemins de câbles perforés peuvent nécessiter des centaines d'ouvertures sur une longueur relativement courte.
Pour ces applications, le poinçonnage peut dominer l'architecture de toute la ligne.
Une solution de production complète peut combiner le déroulage, le nivellement, l'alimentation servo, le poinçonnage à grande capacité, le profilage et la découpe.
Selon le modèle de perforation et l'objectif de production, une poinçonneuse hydraulique conventionnelle peut ne pas fournir un débit suffisant.
C’est pourquoi le fait de spécifier uniquement « vitesse de profilage de 20 m/min » peut être trompeur.
La question correcte est :
Combien de profils perforés finis la ligne de profilage complète pour chemins de câbles produire par minute ou par poste ?
C'est ce chiffre qui compte pour l'usine.
Quand faut-il envisager un punching-ball après le coup de poing ?
Le profilage à rouleaux après poinçonnage mérite d'être sérieusement envisagé lorsque la précision des trous ne peut pas être garantie de manière fiable lors du processus de formage.
Les situations typiques comprennent :
- trous extrêmement proches des lignes de pliage ;
- trous positionnés sur des surfaces formées ;
- tolérances d'assemblage strictes par rapport au profil final ;
- sections complexes où la déformation longitudinale affecte les positions pré-perforées ;
- Des trous secondaires sont nécessaires une fois la géométrie du profil établie.
Toutefois, l'accessibilité doit toujours être vérifiée.
Un emplacement de poinçonnage techniquement souhaitable peut s'avérer physiquement impossible si le profil fini empêche le poinçon ou la matrice d'atteindre la surface requise.
Le système de poinçonnage par profilage à froid doit donc être évalué en trois dimensions.
Quelles informations les acheteurs doivent-ils fournir ?
Avant de choisir une configuration de poinçonnage, veuillez fournir au fournisseur de la machine les informations suivantes :
- dessin de profil complet ;
- nuance de matériau et limite d'élasticité ;
- épaisseur minimale et maximale du matériau ;
- largeur de bobine ou de bande ;
- motif complet de trous et de fentes ;
- dimensions trou-pli ;
- longueurs des produits finis ;
- tolérances de positionnement des trous ;
- tolérances de longueur de coupe ;
- volume de production requis.
Le fournisseur peut alors déterminer si le profilage à rouleaux avant poinçonnage, le profilage à rouleaux après poinçonnageou une combinaison de ces procédés est approprié.
L'envoi d'un simple profil en coupe sans le dessin de poinçonnage est insuffisant pour une proposition de ligne de production fiable.
Ne considérez pas les coups de poing comme un accessoire
Pour de nombreux profilés structurels modernes, le poinçonnage est l'un des procédés déterminants d'une ligne complète de profilage à rouleaux.
Elle influe sur la longueur de la machine, la logique de commande, l'alimentation par servomoteur, la vitesse de production, la conception de l'outillage et la précision du profil final.
Le pré-poinçonnage reste très efficace pour de nombreux produits à grand volume, car le poinçonnage à plat offre une bonne accessibilité et un outillage performant. Le post-poinçonnage s'avère précieux lorsque la géométrie du profil final doit définir la position du trou ou lorsqu'un formage ultérieur entraînerait une déformation inacceptable.
La meilleure solution est donc déterminée par le produit, et non par une configuration machine standard.
Lors de l'évaluation du poinçonnage dans le profilage à rouleaux, les acheteurs doivent prendre en compte l'ensemble de la séquence de fabrication :
matériau → nivellement → alimentation → poinçonnage → formage → découpe → tolérance finale.
Cette approche au niveau du processus permet d'obtenir des spécifications machine beaucoup plus fiables que la simple comparaison de la force de pressage ou de la vitesse de ligne annoncée.
Foire aux questions
Le pré-perforation ou la post-perforation est-elle plus précise en profilage à rouleaux ? ›
Le poinçonnage après usinage permet d'éliminer les déformations dues au formage ultérieur, mais n'améliore pas automatiquement la précision du processus global. Le pré-poinçonnage, associé à une alimentation servo précise et à un outillage de laminage adapté, permet d'obtenir une excellente répétabilité lorsque les trous sont positionnés aux endroits appropriés du profil.
Les trous pré-perforés peuvent-ils se déformer lors du profilage par rouleaux ? ›
Oui. Les trous situés près des lignes de pliage peuvent se déformer à mesure que le matériau environnant se forme. Les recommandations de conception du secteur préconisent, dans la mesure du possible, de placer les trous et les encoches à l'écart des zones de pliage.
Quels sont les facteurs qui contrôlent la précision du positionnement des trous sur une ligne de profilage ? ›
La précision de l'avance du servomoteur, le glissement de la bande, l'outillage de poinçonnage, la mesure par encodeur, la contrainte induite par le formage et la synchronisation de la coupe peuvent tous affecter la position finale du trou.
L'ajout d'une fonction de poinçonnage réduit-il la vitesse de la ligne de profilage ? ›
C'est possible. Le débit de production effectif est déterminé par l'opération la plus lente de la ligne complète. Les profils à perforations denses peuvent être limités par le temps de cycle de poinçonnage plutôt que par la vitesse du laminoir de formage.
Une même ligne de profilage peut-elle utiliser à la fois le pré-perforation et le post-perforation ? ›
Oui. Pour les profils complexes, différentes caractéristiques peuvent être produites à différentes étapes lorsque cela est justifié par la géométrie, les tolérances et les exigences de production.
