
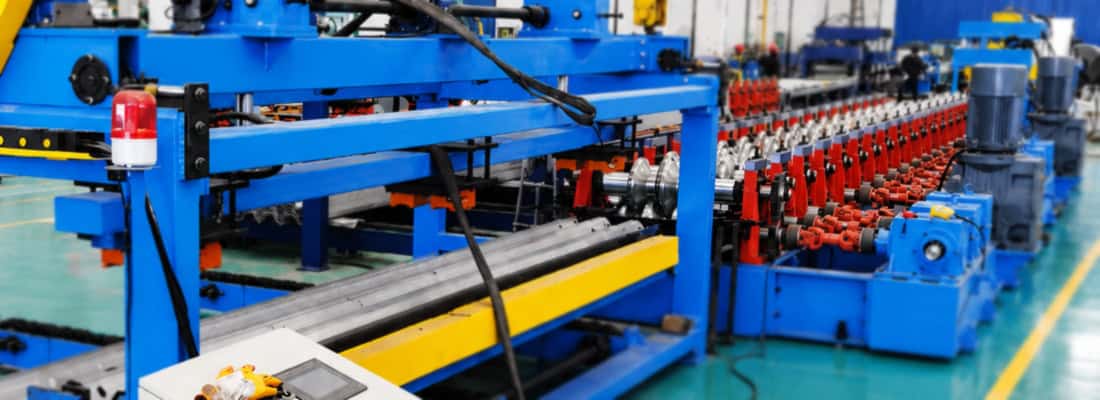
Lignes de profilage de glissières de sécurité routières : Conception du système de rouleaux pour la conformité à la norme ASTM AASHTO M180
Lignes de profilage de glissières de sécurité routières : Conception du système de rouleaux pour la conformité à la norme ASTM AASHTO M180
Aperçu de l'article
Les exigences fondamentales d'une ligne de profilage de glissières de sécurité
Lorsqu'ils évaluent une ligne de profilage de glissières de sécurité routières , les propriétaires d'usines et les ingénieurs de production doivent dépasser le simple cadre de la vitesse et de la capacité de la machine. Le véritable critère d'évaluation d'une ligne de production de glissières de sécurité routière est sa capacité à former de manière répétable un profil de tôle conforme aux tolérances géométriques et aux propriétés des matériaux définies par la norme AASHTO M180. Cette norme régit les performances des systèmes de glissières de sécurité à profilés en W utilisés en Amérique du Nord et impose des exigences strictes quant à la composition chimique de l'acier et aux dimensions de la section transversale finale. Une ligne incapable de respecter ces tolérances produira des glissières non conformes aux normes d'inspection, quelle que soit sa vitesse de production.
La difficulté réside dans la complexité insoupçonnée du profil en W. Sa fabrication exige un cintrage précis en plusieurs étapes, un amincissement contrôlé du matériau au niveau des rayons et une largeur de profil finale constante de 305 mm (12 pouces) avec le motif d'ondulation caractéristique. Le moindre écart par rapport aux dimensions spécifiées, même une fraction de millimètre, peut compromettre la capacité du rail à absorber l'énergie d'impact et à ramener un véhicule sur la chaussée. C'est pourquoi la conception de l'outillage de laminage, et non seulement du bâti de la machine, est le facteur le plus critique pour une installation réussie.
Conception d'outillage pour rouleaux de garde-corps : là où la précision est non négociable
L'élément central de toute machine de formage de glissières de sécurité est le système de rouleaux. Contrairement aux profils plus simples, le profilé en W subit une séquence de formage progressive où chaque station cintre légèrement plus la bande jusqu'à l'obtention de la section transversale finale. La conception de l'outillage de formage doit tenir compte du retour élastique du matériau, de l'épaisseur de la bobine entrante et des rayons de courbure requis. Les glissières de sécurité standard AASHTO M180 sont généralement formées en acier de calibre 12 (2,66 mm) ou 10 (3,43 mm), et l'outillage doit être conçu spécifiquement pour le calibre utilisé. L'utilisation du même système de rouleaux pour les deux calibres, sans réglage, est une source fréquente de problèmes de production.
Plusieurs facteurs doivent être intégrés à la conception des stations de rouleaux :
- du retour élastique du matériau Compensation chaque passage de laminage doit légèrement sur-cintrer le matériau afin de compenser le retour élastique de l’acier après sa sortie du poste. L’amplitude de cette sur-cintrage varie en fonction de la limite d’élasticité et de l’épaisseur ; l’outillage doit donc être conçu en tenant compte des spécifications de la bobine cible.
- Séquence de pliage progressive : Le profil en W ne peut être formé en une ou deux passes sans risquer de fissures ou d’écrouissage excessif. Une ligne de production classique comporte 10 à 14 stations de formage, chacune augmentant progressivement l’angle de pliage. La transition entre les stations doit être douce afin d’éviter toute marque ou rayure sur la surface galvanisée.
- Matériau et dureté des rouleaux : Les rouleaux sont généralement usinés en acier à outils D2 ou équivalent, trempé à 58–62 HRC. Cette dureté est nécessaire pour résister à la pression continue du formage de l’acier à haute résistance sans formation de méplats ni de marques d’usure susceptibles de transmettre des défauts au profil.
- Validation du schéma de formage : L’ensemble des étapes de formage est visualisé sur un schéma de formage, qui indique la position de la bande à chaque station. Ce schéma doit être validé par analyse par éléments finis (AEF) afin de prédire la distribution des contraintes et l’amincissement potentiel avant toute fabrication d’outillage. L’AEF permet à l’ingénieur d’outillage d’identifier les zones où le matériau risque de se froisser ou de se déchirer, notamment au niveau des rayons de courbure importants.
Le choix des matériaux et son impact sur la formabilité
L'acier choisi pour la fabrication des glissières de sécurité à profilés en W influe directement sur le procédé de profilage et la résistance aux chocs du produit final. Conformément à la norme ASTM A993/A993M, qui sert de base à la norme AASHTO M180, l'acier doit présenter une limite d'élasticité minimale de 50 ksi (345 MPa) et une résistance à la traction minimale de 70 ksi (483 MPa). Ces propriétés garantissent la déformation plastique de la glissière sous l'effet d'un impact, sans rupture. Cependant, une résistance plus élevée implique également un retour élastique plus important et une plus grande résistance à la flexion, ce qui influe directement sur la puissance requise de la machine de profilage et sur la conception des passes de laminage.
L'expérience pratique montre que la composition chimique de la bobine, notamment sa teneur en carbone et en manganèse, doit être homogène tout au long de la production. Des variations de composition au sein d'une même bobine peuvent entraîner un comportement différent du matériau entre l'entrée et la sortie de la ligne, et donc des dimensions finales non uniformes. Il est essentiel de s'assurer que les bobines entrantes respectent les limites chimiques de la norme AASHTO M180 et de contrôler les certifications des matériaux avant leur chargement dans le dérouleur. De plus, l'état de surface de l'acier – généralement galvanisé à chaud avec un revêtement de zinc de 0,3 kg/m² (1,0 oz/pi²) – doit être vérifié afin de détecter d'éventuels défauts tels que des paillettes, des scories ou des zones non traitées, susceptibles d'entraîner une usure irrégulière des outils de laminage.
Poinçonnage et encoches en ligne : le système de poinçonnage des garde-corps
La configuration complète d'une machine de formage de glissières de sécurité ne s'arrête pas à la section de formage. Le profil des glissières de sécurité routières exige des trous de boulons et des rainures précis pour la fixation aux poteaux et aux sections de rail adjacentes. La disposition standard des trous de poteaux, telle que définie pour les glissières à profilé en W, comprend des rainures ovales pour les fixations par boulons et des trous circulaires à intervalles réguliers. Ces éléments sont généralement réalisés par un système de poinçonnage intégré fonctionnant en ligne avec le processus de formage. La station de poinçonnage doit être synchronisée avec la vitesse de la ligne afin de garantir que les trous soient correctement positionnés par rapport à la longueur du rail.
Il existe deux approches courantes pour le poinçonnage en ligne :
- Poinçonnage mécanique à servocommande : ce procédé utilise une presse à servocommande qui poinçonne les trous au fur et à mesure que la bande défile sur la ligne. La servocommande assure un positionnement précis grâce à la lecture de la longueur du matériau par un codeur. Cette méthode est privilégiée pour la production en grande série car elle garantit une vitesse de ligne constante.
- Poinçonnage hydraulique avec fonctionnement intermittent : la ligne s’arrête brièvement pendant que les vérins hydrauliques poinçonnent les trous requis. Cette méthode, plus simple mécaniquement, réduit cependant la productivité globale en raison de l’interruption du flux de matière. Elle est souvent utilisée sur les lignes courtes ou lorsque le motif de poinçonnage est extrêmement complexe.
L'outillage de poinçonnage doit être conçu avec la même précision que les rouleaux de formage. Les matrices doivent être fabriquées avec des tolérances serrées afin de produire des trous nets et sans bavures, car ces dernières peuvent engendrer des concentrations de contraintes susceptibles de provoquer des fissures lors de l'installation ou en cas d'impact. Le poste de poinçonnage doit également être positionné à la distance adéquate des matrices de formage pour compenser l'allongement mécanique qui se produit pendant le formage. Un mauvais positionnement de cette distance peut entraîner un désalignement des trous par rapport à l'extrémité de chaque section de rail, ce qui constitue un motif fréquent de rejet lors des inspections de glissières de sécurité.
Configuration de la ligne pour une efficacité de production
Lors de la planification d'une nouvelle ligne de production de barrières de sécurité routière, l'agencement des équipements est aussi important que les composants individuels. La configuration de la ligne doit prendre en compte le flux de matériau, de la bobine jusqu'au poste de découpe finale, en minimisant la manutention et en maximisant le temps de fonctionnement. Une configuration de ligne typique comprend les postes suivants :
- Dérouleur et redresseur : Conçu pour traiter des bobines pesant jusqu'à 20 tonnes, avec un redresseur qui supprime la courbure de la bobine pour présenter une bande plate au laminoir de formage.
- Système d'alimentation servo ou à rouleaux : assure une vitesse d'alimentation constante de la bande dans la section de formage. Une alimentation servo est essentielle pour obtenir la précision requise par le système de poinçonnage.
- Laminoir à profiler avec plus de 10 stations : La section de formage du noyau, avec chaque station montée sur un châssis de base rigide qui absorbe les forces de formage élevées sans déformation.
- Station de poinçonnage : Intégrée à la ligne, soit avant, soit après la station de formage finale, selon la géométrie du profil.
- Presse de découpe : Une matrice volante ou une presse à servocommande qui coupe le rail formé à la longueur requise (généralement 25 pieds ou 12,5 m) sans arrêter la ligne.
- Table de sortie et empileur : Récupère les rails finis pour les regrouper et les transférer vers la ligne de galvanisation ou le stockage.
La configuration doit également tenir compte des facteurs environnementaux de l'atelier de production. Le profilage génère des vibrations continues, et tout jeu dans les roulements ou les guides de la machine se traduira par des défauts de surface sur le profil final. Par conséquent, les bâtis doivent être en fonte ou en acier fortement soudé, avec des surfaces de montage usinées avec précision. Les contrôles de maintenance réguliers doivent porter sur l'alignement des arbres des rouleaux, car même un léger défaut d'alignement peut entraîner une déviation latérale de la bande et produire une section finale vrillée.
Contrôle de la qualité et vérification des processus
La production de glissières de sécurité conformes à la norme AASHTO M180 exige bien plus qu'une ligne de production correctement configurée ; elle requiert un programme de contrôle qualité rigoureux. Le responsable de production doit mettre en place une procédure d'échantillonnage et de mesure permettant de vérifier la conformité du profil final aux exigences du plan. Les principaux contrôles comprennent :
- Dimensions du profil : Mesurez la largeur, la hauteur et le rayon du profilé en W aux extrémités de chaque bobine, ainsi qu’à mi-longueur. Utilisez un comparateur optique étalonné ou un pied à coulisse numérique. Tout écart de plus de 1,5 mm par rapport à la largeur spécifiée du profil doit entraîner une inspection immédiate de la ligne.
- Position et dimensions des trous : Vérifiez que l’entraxe des trous de fixation des poteaux correspond aux plans et que les dimensions des fentes sont conformes aux tolérances. Un espacement incorrect des trous entraînera des problèmes d’installation sur site.
- Épaisseur du matériau : Utiliser un micromètre ou un appareil de mesure à ultrasons pour vérifier que l’épaisseur finale se situe dans la plage acceptable pour l’épaisseur spécifiée. L’amincissement qui se produit lors du formage (généralement jusqu’à 5 % aux rayons de courbure faibles) ne doit pas réduire l’épaisseur en dessous du minimum requis par la norme.
- Qualité de surface : Inspectez la surface galvanisée afin de détecter les rayures, les accrochages ou les marques de laminage susceptibles d’altérer le revêtement de zinc. Le formage peut engendrer des microfissures si le rayon de courbure est trop faible par rapport à la couche de zinc ; la conception de l’outillage doit impérativement éviter ce problème.
La documentation est tout aussi cruciale. Chaque lot de production doit être accompagné d'une fiche de suivi mentionnant le numéro de bobine, la date, l'équipe de production et les résultats des contrôles dimensionnels. Cette traçabilité est indispensable lorsque les clients ou les inspecteurs demandent une vérification de conformité. Sans documentation adéquate, même un rail parfaitement formé ne peut être certifié conforme à la norme AASHTO M180.
Gestion de l'usure et de l'entretien du jeu de rouleaux
Même les outillages de laminage les mieux conçus finissent par s'user. L'abrasivité du revêtement galvanisé et la pression élevée constante entraînent une perte progressive de la géométrie précise des rouleaux de formage. Un programme de maintenance doit impérativement prévoir l'inspection régulière des surfaces des rouleaux afin de détecter toute usure, piqûre ou écaillage. Les ingénieurs de production expérimentés savent qu'une dérive dimensionnelle progressive est plus fréquente qu'une défaillance soudaine. Cette dérive apparaît généralement d'abord au niveau de la section du rouleau présentant le rayon le plus aigu, là où la pression de contact est maximale. En mesurant régulièrement le profil formé et en le comparant à la valeur de référence, l'opérateur de ligne peut détecter cette dérive précocement et planifier un changement d'outillage avant de produire des rails non conformes.
Lors de la remise en état des cylindres, l'outillage doit être rectifié aux dimensions d'origine. Les arbres et les logements des cylindres doivent également être inspectés lors des changements d'outillage, car tout impact ou défaut d'alignement ayant entraîné une usure accélérée se reproduira si le problème mécanique sous-jacent n'est pas corrigé. Un programme de maintenance préventive, incluant la vérification périodique du parallélisme des arbres et le resserrage de toutes les fixations, est la méthode la plus efficace pour prolonger la durée de vie de l'outillage et garantir une qualité constante sur une ligne de profilage de glissières de sécurité routières.
Foire aux questions
Lors de la comparaison des devis de lignes de profilage à rouleaux, quelles sont les spécifications de performance les plus critiques que je dois demander au fabricant pour m'assurer que la ligne peut effectivement respecter les tolérances AASHTO M180 ? ›
Outre le nombre de stations de formage, demandez un diagramme de flux détaillé pour votre calibre et nuance d'acier spécifiques, ainsi que les rapports de simulation par éléments finis (FEA) validant la séquence de pliage. Ceci prouve que la conception de l'outillage a été optimisée pour le retour élastique, et non simplement copiée d'un gabarit générique. Demandez les tolérances dimensionnelles attendues à chaque station en millimètres, et non seulement la tolérance du profil final. Vous devriez également demander la flèche cumulée maximale de l'arbre de cylindre sous pleine charge, car cela démontre la rigidité structurelle des bâtis du laminoir. Enfin, confirmez la méthode utilisée pour compenser la différence entre les aciers de 2,66 mm (calibre 12) et de 3,43 mm (calibre 10) : un seul jeu de cylindres ne peut être ajusté par simple calage pour respecter les limites dimensionnelles de la norme AASHTO M180 pour les deux calibres.
Dans quelle mesure une ligne de profilage à rouleaux peut-elle s'adapter aux variations de limite d'élasticité sans changer l'outillage des rouleaux ? ›
La flexibilité est limitée sans modification de l'outillage. Le jeu de rouleaux est conçu pour une limite d'élasticité et une épaisseur spécifiques, car la compensation du retour élastique est proportionnelle au rapport limite d'élasticité/résistance à la traction du matériau. Si vous passez d'un acier standard de 50 ksi (345 MPa) à un acier à résistance supérieure (par exemple, 65 ksi), l'outillage existant produira un profil légèrement plus large et aux rayons plus aigus, l'angle de surcintrage étant insuffisant. En pratique, une variation de ±10 à 15 ksi est généralement possible en ajustant les dernières cages de formage par ajout de cales ou utilisation de bagues d'espacement réglables. Toutefois, il sera nécessaire de mesurer le profil après chaque bobine et d'accepter une vitesse de ligne réduite pour compenser la résistance accrue du matériau. Pour un changement important (par exemple, de 50 ksi à 90 ksi), un outillage de rouleaux spécifique est indispensable. C'est pourquoi nous demandons aux acheteurs la plage complète de spécifications de leurs matériaux avant de concevoir l'outillage : nous pouvons ainsi intégrer une capacité de réglage supplémentaire dans les cages finales (par exemple, des inserts amovibles) afin de couvrir une plage plus étendue.
Notre usine dispose d'une surface au sol limitée. Est-il possible de configurer une ligne de profilage de glissières de sécurité avec une emprise au sol réduite ? Quels seraient les compromis en termes de qualité des profilés et d'efficacité de production ? ›
Oui, une empreinte au sol plus compacte est possible, mais uniquement en réduisant le nombre de stations de formage ou en fusionnant certaines fonctions. Le minimum absolu pour un profilé en W est d'environ 8 stations, mais cela implique des compromis importants : des angles de pliage plus prononcés par station augmentent le risque de microfissures dans le revêtement galvanisé et provoquent un écrouissage plus important, ce qui peut fragiliser l'acier au niveau des rayons et entraîner un échec aux essais de résilience. On perd également la possibilité de compenser progressivement le retour élastique, ce qui rend le profil final plus sensible à toute variation d'épaisseur ou de dureté de la bobine. Côté efficacité, une ligne compacte peut nécessiter le placement de la station de poinçonnage avant la dernière passe de formage, ce qui signifie que les trous sont poinçonnés dans une bande plate ou partiellement formée. Cela modifie la forme des trous après formage (ils deviennent ovales) et exige une conception d'outillage plus complexe pour obtenir les dimensions finales correctes. Pour la plupart des acheteurs, nous recommandons un minimum de 12 stations pour une conformité constante à la norme AASHTO M180. Si l'espace au sol est une contrainte majeure, envisagez une configuration de profileuse horizontale plutôt que verticale ; certaines machines peuvent être empilées pour gagner de la place sans réduire le nombre de postes de travail.
Quels sont les risques cachés lors de l'achat d'une ligne de profilage de glissières de sécurité d'occasion, notamment en ce qui concerne l'outillage de profilage et la capacité à respecter les normes AASHTO M180 actuelles ? ›
Le principal risque réside dans le fait que l'outillage ancien a été conçu pour des spécifications d'acier qui ne sont plus d'actualité. Par exemple, de nombreuses lignes d'occasion des années 1990 ont été conçues pour des limites d'élasticité de 40 à 45 ksi, alors que la norme AASHTO M180 actuelle exige un minimum de 50 ksi. La compensation du retour élastique sera insuffisante et il faudra réusiner tous les cylindres de formage (un coût important) pour augmenter les angles de surcintrage. Deuxièmement, vérifiez le diamètre de l'arbre des cylindres et l'espacement des paliers. Les lignes plus anciennes utilisent souvent des arbres de plus petit diamètre (par exemple, 25 mm au lieu de 35 mm) qui fléchissent davantage sous des matériaux plus résistants, ce qui entraîne des ondulations sur le profil. Troisièmement, vérifiez l'état de la surface galvanisée : les cylindres usés peuvent présenter des arêtes vives qui rayent le revêtement de zinc, et le revêtement ou la re-galvanisation de l'ensemble des cylindres est coûteux. Enfin, demandez les schémas de formage d'origine et les fichiers d'analyse par éléments finis (FEA). Sans ces informations, il vous faudra procéder à une rétro-ingénierie de l'outillage, une opération risquée car la séquence de pliage exacte peut être protégée par un brevet. Nous vous conseillons de faire inspecter les rouleaux par un ingénieur en outillage avant l'achat et de mesurer leur profil lors d'un essai afin de le comparer aux plans AASHTO M180 en vigueur.
Comment devons-nous spécifier la planéité et les variations d'épaisseur de la bobine entrante afin d'éviter les arrêts de production et de garantir des dimensions de glissières de sécurité constantes ? ›
La norme AASHTO M180 ne mentionne pas les tolérances d'épaisseur des bobines, or la stabilité de votre ligne de profilage en dépend. Spécifiez une bobine avec une tolérance d'épaisseur maximale de ±0,05 mm sur toute sa largeur et sa longueur. Une variation plus importante entraînera une alimentation irrégulière du matériau, provoquant des dérives latérales et des angles de pliage non uniformes à chaque station. Pour la planéité, la bobine doit présenter un bombement maximal (différence d'épaisseur entre le centre et le bord) de 0,03 mm et un défaut de forme (bord ondulé ou gauchissement central) inférieur à 1 % de la largeur de la bande. Plus important encore, vérifiez la constance de la limite d'élasticité de la bobine sur toute sa longueur. Demandez à votre fournisseur d'acier les certificats d'usine incluant les résultats des essais de traction aux deux extrémités de chaque bobine. Si la limite d'élasticité varie de plus de 5 ksi, le retour élastique sera modifié et la largeur du profil final fluctuera, même avec un outillage parfait. Spécifiez également une rugosité de surface maximale de 120 micro-pouces (Ra) sur la bande afin de réduire le frottement dans les cylindres, ce qui prévient l'entraînement et l'usure des cylindres. Nous vous recommandons d'inclure ces exigences dans votre cahier des charges d'achat de bobines et d'utiliser un gabarit de profil laser à l'entrée de la ligne pour détecter les bobines non conformes avant qu'elles n'endommagent l'outillage.
Quelles sont les meilleures pratiques pour vérifier qu'un prototype ou un premier tronçon de garde-corps est bien conforme à la norme AASHTO M180 avant de s'engager dans une production en série ? ›
Un premier échantillon ne suffit pas ; il est nécessaire de vérifier la plage de tolérance du procédé, et non pas un seul. Faites passer au moins 20 mètres de matériau continu sur la ligne, en prélevant des échantillons tous les 2 mètres. Pour chaque échantillon, mesurez 10 dimensions critiques : la largeur totale du profil (doit être de 305 mm ± 1,5 mm), la hauteur de chaque ondulation (généralement 51 mm), les trois rayons de courbure, la distance entre les centres des trous de fixation (généralement 750 mm ± 3 mm) et la longueur des rainures. Utilisez un gabarit de profil en W ou un comparateur optique. Outre les contrôles dimensionnels, effectuez un test de dureté Rockwell au niveau du rayon de courbure le plus aigu. La dureté ne doit pas dépasser 80 HRB pour que le matériau conserve une ductilité suffisante pour absorber les chocs. Réalisez également un test d'adhérence du zinc : tapotez le rayon formé avec un marteau ; le revêtement ne doit pas s'écailler, ce qui indiquerait que le rayon de courbure était trop faible pour l'allongement du zinc. Enfin, vérifiez que les trous sont propres et exempts de bavures supérieures à 0,125 mm, car celles-ci risquent de provoquer des fissures lors de l'installation. Consignez toutes les mesures dans un rapport d'inspection du premier article (FAI). Ne lancez la production en série qu'après validation du FAI pour cinq échantillons consécutifs non adjacents.
Est-il possible d'intégrer une ligne de profilage de glissières de sécurité à notre ligne de galvanisation ou de peinture existante, ou vaut-il mieux la garder séparée ? ›
Il est préférable de séparer la ligne de profilage du processus de galvanisation. La chaleur du bain de galvanisation (plus de 450 °C) risque de déformer le profil déjà formé et de compromettre les tolérances dimensionnelles. La pratique courante consiste à profiler d'abord, puis à galvaniser (à chaud) ou à peindre. La sortie de la ligne doit donc être reliée à un système de manutention permettant de transférer les rails longs vers une installation de galvanisation par lots. Il est toutefois possible d'intégrer la ligne de profilage à une opération de bobinage prélaqué (utilisant des bobines déjà galvanisées et peintes). Dans ce cas, l'outillage doit être conçu avec des rayons de courbure plus doux afin d'éviter la fissuration du revêtement pré-appliqué ; en règle générale, le rayon de courbure intérieur doit être au moins 1,5 fois supérieur à l'épaisseur du matériau. Si vous prévoyez d'ajouter une ligne de galvanisation continue après le profilage, un convoyeur de refroidissement très long (au moins 50 à 80 mètres) est nécessaire pour abaisser la température de l'acier avant son arrivée dans la section de redressage et d'empilage, sous peine de voir le zinc s'affaisser. Pour la plupart des usines, nous recommandons de faire appel à un sous-traitant spécialisé en galvanisation afin d'éviter les coûts d'investissement importants liés à l'intégration de procédés incompatibles. Votre ligne de profilage devrait se limiter à la production de la pièce brute perforée, prête pour le revêtement.
