
Karayolu Bariyerleri Rulo Şekillendirme Hatları: ASTM AASHTO M180 Uyumluluğu için Rulo Setinin Mühendisliği
Karayolu Bariyerleri Rulo Şekillendirme Hatları: ASTM AASHTO M180 Uyumluluğu için Rulo Setinin Mühendisliği
Makale Özeti
Bariyer Rulo Şekillendirme Hattının Temel Gereksinimleri
Fabrika sahipleri ve üretim mühendisleri bir karayolu bariyeri rulo şekillendirme hattını değerlendirirken , tartışma makine hızı ve tonajının ötesine geçmelidir. Bir yol güvenlik bariyeri üretim hattının gerçek ölçütü, AASHTO M180 tarafından tanımlanan geometrik toleransları ve malzeme özelliklerini karşılayan bir sac metal profilini tekrarlanabilir şekilde şekillendirme yeteneğidir. Bu standart, Kuzey Amerika genelinde kullanılan W-kirişli bariyer sistemlerinin performansını düzenler ve hem çelik kimyası hem de nihai kesit boyutları konusunda katı gereksinimler getirir. Bu toleransları sağlayamayan bir hat, ne kadar hızlı çalışırsa çalışsın, muayeneden geçemeyen bariyerler üretecektir.
Buradaki zorluk, W-kiriş şeklinin aldatıcı derecede karmaşık olmasıdır. Birden fazla istasyondan hassas bükme, yarıçaplarda kontrollü malzeme inceltme ve karakteristik oluklu desenle 12 inç (305 mm) tutarlı bir nihai profil genişliği gerektirir. Belirtilen boyutlardan herhangi bir sapma – milimetrenin kesirleri bile – rayın darbe enerjisini emme ve bir aracı tekrar yola yönlendirme yeteneğini tehlikeye atabilir. Bu nedenle, sadece makine çerçevesi değil, silindir takımının mühendisliği de başarılı bir kurulumda en kritik faktördür.
Bariyer Makarası Takım Tasarımı: Hassasiyetin Vazgeçilmez Olduğu Noktalar
Herhangi bir korkuluk şekillendirme makinesi konfigürasyonunun kalbi, silindir setidir. Daha basit profillerin aksine, W-kiriş, her istasyonda şeridin tam kesit elde edilene kadar biraz daha büküldüğü aşamalı bir şekillendirme dizisinden geçer. Korkuluk silindir takımı tasarımı, malzemenin geri yaylanma davranışını, gelen bobinin kalınlığını ve gerekli bükme yarıçaplarını dikkate almalıdır. Standart AASHTO M180 korkuluk, tipik olarak 12 gauge (2,66 mm) veya 10 gauge (3,43 mm) çelikten şekillendirilir ve takım, çalıştırılan kalınlık için özel olarak tasarlanmalıdır. Her iki kalınlık için de aynı silindir setini ayarlama yapmadan kullanmak, yaygın bir üretim problemi kaynağıdır.
Silindir istasyonlarına çeşitli faktörler dahil edilmelidir:
- Malzeme geri yaylanma telafisi: Her silindir geçişinde, çelik istasyondan ayrıldıktan sonraki elastik geri kazanımını hesaba katmak için malzeme hafifçe fazla bükülmelidir. Fazla bükülme miktarı akma dayanımı ve kalınlığa göre değişir, bu nedenle takım tasarımı hedef bobin spesifikasyonu dikkate alınarak yapılmalıdır.
- Aşamalı bükme dizisi: W-kiriş profili, çatlama veya aşırı iş sertleşmesi riski olmadan tek veya iki işlemde oluşturulamaz. Tipik bir hat, her biri bükme açısını kademeli olarak artıran 10 ila 14 şekillendirme istasyonu kullanır. İstasyonlar arasındaki geçiş, galvanizli yüzeyin çizilmesini veya lekelenmesini önlemek için düzgün olmalıdır.
- Silindir malzemesi ve sertliği: Silindirlerin kendileri tipik olarak D2 takım çeliğinden veya eşdeğerinden işlenir ve 58-62 HRC sertliğe kadar sertleştirilir. Bu sertlik, yüksek mukavemetli çeliğin şekillendirilmesi sırasında oluşan sürekli basınca dayanabilmek ve profil üzerinde kusurlara yol açacak düz noktalar veya aşınma desenleri oluşmasını önlemek için gereklidir.
- Çiçek deseninin doğrulanması: Tüm şekillendirme adımları, şeridin her istasyondaki konumunu gösteren bir çiçek diyagramı üzerinde görselleştirilir. Bu tasarım, herhangi bir kalıp kesilmeden önce gerilim dağılımını ve olası incelmeyi tahmin etmek için sonlu eleman analizi (FEA) kullanılarak doğrulanmalıdır. FEA, kalıp mühendisinin özellikle olukların keskin yarıçaplarında malzemenin kırışabileceği veya yırtılabileceği alanları belirlemesine olanak tanır.
Malzeme seçimi ve şekillendirilebilirliğe etkisi
W-kirişli bariyer üretiminde seçilen çelik, hem rulo şekillendirme sürecini hem de nihai ürünün çarpışma dayanıklılığını doğrudan etkiler. ASTM A993/A993M spesifikasyonuna, çeliğin minimum 50 ksi (345 MPa) akma dayanımına ve minimum 70 ksi (483 MPa) çekme dayanımına sahip olması gerekir. Bu özellikler, bariyerin darbe altında kırılmadan plastik olarak deforme olmasını sağlar. Bununla birlikte, daha yüksek dayanım aynı zamanda daha yüksek geri yaylanma ve bükülmeye karşı daha fazla direnç anlamına gelir; bu da şekillendirme makinesinin gerekli tonajını ve rulo geçişlerinin tasarımını doğrudan etkiler.
Pratik deneyimler, bobinin kimyasal bileşiminin, özellikle karbon ve manganez içeriğinin, tüm üretim süreci boyunca tutarlı olması gerektiğini göstermektedir. Tek bir bobin içindeki bileşimdeki varyasyonlar, malzemenin hattın girişinde ve sonunda farklı davranmasına ve sonuç olarak tutarsız nihai boyutlara yol açabilir. Gelen bobinlerin AASHTO M180 kimyasal limitlerini karşılaması ve bobini açıcıya yüklemeden önce gelen malzeme sertifikalarının izlenmesi şarttır. Ek olarak, çeliğin yüzey durumu (tipik olarak 1,0 oz/ft² (0,3 kg/m²) çinko kaplamalı sıcak daldırma galvanizli), rulo takımlarının düzensiz aşınmasına neden olabilecek pul, cüruf veya çıplak noktalar gibi kusurlar açısından kontrol edilmelidir.
Hat İçi Delme ve Çentikleme: Bariyer Delme Sistemi
Komple bir bariyer şekillendirme makinesi konfigürasyonu, şekillendirme bölümünde bitmez. Karayolu bariyer profili, direklere ve bitişik ray bölümlerine bağlantı için hassas cıvata delikleri ve yuvaları gerektirir. W-kiriş raylar için tanımlanan standart direk deliği deseni, cıvata bağlantıları için oval yuvalar ve belirli aralıklarla dairesel delikler içerir. Bu özellikler tipik olarak, şekillendirme işlemiyle aynı hizada çalışan entegre bir bariyer delme sistemi tarafından oluşturulur. Deliklerin ray uzunluğuna göre doğru konumda olmasını sağlamak için delme istasyonunun hat hızıyla senkronize edilmesi gerekir.
Sıralı delme işleminde iki yaygın yaklaşım vardır:
- Servo kontrollü mekanik delme: Bu yöntemde, şerit hat boyunca hareket ederken delikleri açan servo tahrikli bir pres kullanılır. Servo kontrolü, malzeme uzunluğunun enkoder okumasına dayalı olarak hassas konumlandırmaya olanak tanır. Sürekli hat hızını koruduğu için yüksek hacimli üretimde tercih edilen yöntemdir.
- Dur-kalk çalışma prensibine sahip hidrolik delme: Hidrolik silindirler gerekli delikleri açarken hat kısa bir süre duraklatılır. Bu yöntem mekanik olarak daha basittir ancak malzeme akışını kesintiye uğrattığı için genel üretim verimliliğini düşürür. Genellikle daha kısa hatlarda veya delme deseni son derece karmaşık olduğunda kullanılır.
Delme takımları, şekillendirme silindirleriyle aynı hassasiyette tasarlanmalıdır. Kalıplar, çapak oluşmadan temiz delikler üretmek için sıkı toleranslarla imal edilmelidir; çünkü çapaklar, montaj sırasında veya darbe altında çatlamaya yol açan gerilim yoğunlaşmalarına neden olabilir. Delme istasyonu ayrıca, şekillendirme sırasında meydana gelen mekanik gerilmeyi hesaba katmak için şekillendirme kalıplarından doğru mesafede konumlandırılmalıdır. Bu mesafenin göz ardı edilmesi, her bir ray bölümünün ucuna göre yanlış hizalanmış deliklere neden olabilir; bu da bariyer muayenesinde yaygın bir ret nedenidir.
Üretim Verimliliği İçin Hattın Yapılandırılması
Yeni bir yol güvenliği bariyeri üretim hattı planlanırken, ekipmanın yerleşimi, tek tek bileşenler kadar önemlidir. Hattın konfigürasyonu, malzeme akışını bobinden son kesim istasyonuna kadar hesaba katmalı, malzeme taşımasını en aza indirmeli ve çalışma süresini en üst düzeye çıkarmalıdır. Tipik bir hat konfigürasyonu aşağıdaki istasyonları içerir:
- Bobin açıcı ve düzleştirici: 20 tona kadar bobin ağırlıklarını işlemek üzere tasarlanmıştır; bobin eğriliğini gidererek şekillendirme değirmenine düz bir şerit sunan bir düzleştiriciye sahiptir.
- Servo besleme veya rulo besleme ünitesi: Şekillendirme bölümüne tutarlı bir şerit hızı sağlar. Servo tahrikli besleme, delme sisteminin gerektirdiği hassasiyeti elde etmek için şarttır.
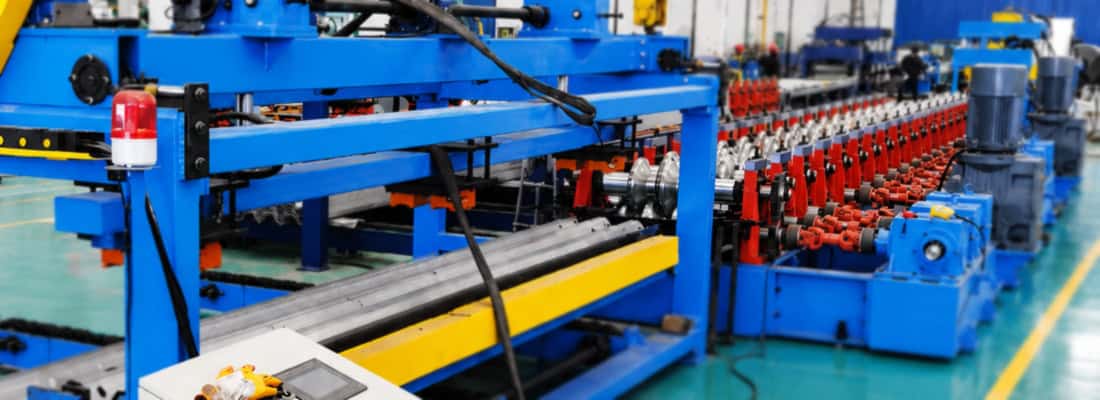
- 10'dan fazla istasyona sahip rulo şekillendirme değirmeni: Çekirdek şekillendirme bölümü, her bir istasyon, yüksek şekillendirme kuvvetlerini sapma olmadan emen rijit bir taban çerçevesine monte edilmiştir.
- Delme istasyonu: Profil geometrisine bağlı olarak, son şekillendirme istasyonundan önce veya sonra, hatta entegre edilmiş bir istasyondur.
- Kesme presi: Üretim hattını durdurmadan, şekillendirilmiş rayı gerekli uzunluğa (tipik olarak 25 ft veya 12,5 m) kesen, hareketli kalıp veya servo kontrollü bir pres.
- Çıkış tablası ve istifleyici: Hazır rayları paketleyip galvanizleme hattına veya depoya taşımak için toplar.
Konfigürasyon, üretim alanının çevresel faktörlerini de dikkate almalıdır. Rulo şekillendirme sürekli titreşim yaratır ve makinenin yataklarında veya kılavuzlarında herhangi bir boşluk, nihai profilde yüzey kusurları olarak ortaya çıkar. Bu nedenle, taban çerçeveleri dökme demir veya hassas işlenmiş montaj yüzeylerine sahip, yoğun kaynaklı çelikten yapılmalıdır. Düzenli bakım kontrolleri, rulo millerinin hizalanmasına odaklanmalıdır, çünkü hafif bir hizalama hatası bile şeridin yanal olarak kaymasına ve bükülmüş bir nihai bölüm oluşturmasına neden olabilir.
Kalite Kontrol ve Proses Doğrulama
AASHTO M180 standardına sürekli olarak uygun korkuluk üretmek, yalnızca düzgün kurulmuş bir üretim hattından daha fazlasını gerektirir; aktif bir kalite kontrol programı gerektirir. Üretim müdürü, son profilin çizim gereksinimlerine uygunluğunu doğrulayan bir örnekleme ve ölçüm rutini oluşturmalıdır. Başlıca kontroller şunlardır:
- Profil boyutları: Her bir bobinin ön ve arka uçlarında ve orta noktasında W-kirişinin genişliğini, yüksekliğini ve yarıçapını ölçün. Kalibre edilmiş bir optik karşılaştırıcı veya dijital kumpas kullanın. Belirtilen profil genişliğinden 1,5 mm'den fazla sapma, derhal hat denetimi yapılmasını gerektirmelidir.
- Delik konumu ve boyutu: Direk delikleri arasındaki mesafenin çizimlerle eşleştiğini ve yuva boyutlarının tolerans dahilinde olduğunu doğrulayın. Delik aralıklarının uyumsuz olması, sahada kurulum sorunlarına neden olacaktır.
- Malzeme kalınlığı: Son kalınlığın belirtilen ölçü için kabul edilebilir aralıkta olduğunu doğrulamak için mikrometre veya ultrasonik ölçüm cihazı kullanın. Şekillendirme sırasında meydana gelen incelme (genellikle dar yarıçaplarda %5'e kadar) kalınlığı standart tarafından gerekli kılınan minimum değerin altına düşürmemelidir.
- Yüzey kalitesi: Çinko kaplamayı tehlikeye atabilecek çizikler, aşınmalar veya haddeleme izleri açısından galvanizli yüzeyi inceleyin. Bükme yarıçapı çinko tabakası için çok darsa, şekillendirme mikro çatlaklara neden olabilir; kalıp tasarımı bunu önlemelidir.
Dokümantasyon da aynı derecede önemlidir. Her üretim partisi için, bobin numarası, tarih, üretim vardiyası ve boyut kontrollerinin sonuçlarını içeren bir kayıt sayfası bulunmalıdır. Müşteriler veya denetçiler uygunluk doğrulaması talep ettiğinde bu izlenebilirlik çok önemlidir. Uygun dokümantasyon olmadan, mükemmel şekilde üretilmiş bir ray bile AASHTO M180 standardına uygun olarak sertifikalandırılamaz.
Silindir Setindeki Aşınma ve Bakım Sorunlarının Ele Alınması
En iyi tasarlanmış silindir takımları bile zamanla aşınır. Galvaniz kaplamanın aşındırıcı yapısı ve sürekli yüksek basınç, şekillendirme silindirlerinin hassas geometrisini yavaş yavaş kaybetmesine neden olur. Bakım programı, silindir yüzeylerinin aşınma, çukurlaşma veya kırılma açısından düzenli olarak incelenmesini içermelidir. Deneyimli üretim mühendisleri, ani bir arızadan ziyade kademeli bir boyut kaymasının daha yaygın olduğunu bilirler. Bu kayma tipik olarak, temas basıncının en yüksek olduğu, en keskin yarıçapı oluşturan silindir bölümünde ilk olarak ortaya çıkar. Hat operatörü, şekillendirilmiş profili düzenli olarak ölçerek ve bunu temel değerle karşılaştırarak bu kaymayı erken tespit edebilir ve standart dışı ray üretmeden önce takım değişikliği planlayabilir.
Ruloların yenilenmesi gerektiğinde, takımların orijinal tasarım boyutlarına göre yeniden taşlanması gerekir. Takım değişiklikleri sırasında, hattın rulo milleri ve gövdeleri de incelenmelidir, çünkü hızlandırılmış aşınmaya neden olan herhangi bir darbe veya yanlış hizalama, altta yatan mekanik sorun düzeltilmezse tekrar edecektir. Periyodik olarak rulo mili paralelliğinin doğrulanması ve tüm bağlantı elemanlarının sıkılması da dahil olmak üzere proaktif bir bakım programı, takım ömrünü uzatmanın ve karayolu bariyer rulo şekillendirme hattında tutarlı kaliteyi korumanın en etkili yoludur.
Sıkça Sorulan Sorular
Rulo şekillendirme hattı fiyat tekliflerini karşılaştırırken, hattın AASHTO M180 toleranslarını gerçekten karşılayabileceğinden emin olmak için üreticiden hangi en kritik performans özelliklerini talep etmeliyim? ›
Şekillendirme istasyonlarının sayısının ötesinde, çelik ölçünüz ve kaliteniz için detaylı bir çiçek diyagramı ve bükme sırasını doğrulayan FEA simülasyon raporlarını isteyin. Bu, takım tasarımının sadece genel bir şablondan kopyalanmak yerine, geri yaylanma için tasarlandığını kanıtlar. Sadece son profil toleransını değil, her istasyondaki beklenen boyut toleranslarını milimetre cinsinden isteyin. Ayrıca, değirmen çerçevelerinin yapısal rijitliğini gösterdiği için, tam yük altında maksimum kümülatif merdane mili sapmasını da isteyin. Son olarak, 2,66 mm (12-gauge) ve 3,43 mm (10-gauge) malzeme arasındaki farkı telafi etmek için kullanılan yöntemi doğrulayın; tek bir merdane seti, AASHTO M180 boyut sınırları içinde her iki ölçüyü de çalıştırmak için basit şimleme yoluyla ayarlanamaz.
Bir rulo şekillendirme hattı, rulo takımını değiştirmeden akma dayanımındaki değişikliklere ne kadar uyum sağlayabilir? ›
Takım değişiklikleri olmadan esneklik sınırlıdır. Merdane seti, geri yaylanma telafisi malzemenin akma-çekme oranına orantılı olduğundan, belirli bir akma dayanımı ve kalınlık aralığı için tasarlanmıştır. Standart 50 ksi (345 MPa) akma dayanımına sahip çelikten daha yüksek bir dayanım sınıfına (örneğin, 65 ksi) geçerseniz, mevcut takım, aşırı bükme açısı artık yeterli olmadığı için biraz daha geniş ve daha keskin yarıçaplı bir profil üretecektir. Uygulamada, son birkaç şekillendirme standını şim ekleyerek veya ayarlanabilir ara halkaları kullanarak ayarlarsanız, genellikle ±10-15 ksi'lik bir varyasyon çalıştırabilirsiniz, ancak her bobinden sonra profili ölçmeniz ve artan malzeme direncini telafi etmek için daha yavaş bir hat hızını kabul etmeniz gerekecektir. Dramatik bir değişiklik için (örneğin, 50 ksi'den 90 ksi'ye), özel merdane takımlarına ihtiyacınız vardır. Bu nedenle, takımları tasarlamadan önce alıcılardan tüm malzeme spesifikasyon aralığını istiyoruz; daha geniş bir aralığı kapsamak için son standlara (çıkarılabilir ek parçalar gibi) ekstra ayarlama kapasitesi ekleyebiliriz.
Fabrikamızın alanı sınırlı. Daha kısa bir alana sahip bir korkuluk şekillendirme hattı kurabilir miyiz ve bu durum profil kalitesi ve üretim verimliliği açısından ne gibi dezavantajlar doğurur? ›
Evet, daha kompakt bir alan kullanımı mümkün, ancak bu yalnızca şekillendirme istasyonlarının sayısını azaltarak veya fonksiyonları birleştirerek mümkün. W-kiriş profili için mutlak minimum yaklaşık 8 istasyondur, ancak bu önemli dezavantajlarla birlikte gelir: istasyon başına daha keskin bükümler, galvaniz kaplamada mikro çatlak riskini artırır ve daha belirgin iş sertleşmesine neden olur; bu da çeliği yarıçaplarda kırılgan hale getirebilir ve darbe testlerinde başarısız olmasına yol açabilir. Ayrıca, kademeli olarak geri yaylanmayı telafi etme yeteneğini de kaybedersiniz, bu nedenle nihai profil, bobin kalınlığındaki veya sertliğindeki herhangi bir değişikliğe daha duyarlıdır. Verimlilik açısından, kompakt bir hat, delme istasyonunun son şekillendirme geçişinden önce yerleştirilmesini gerektirebilir; bu da deliklerin düz veya kısmen şekillendirilmiş bir şeride delinmesi anlamına gelir. Bu, şekillendirmeden sonra delik şeklini değiştirir (oval hale gelirler) ve doğru nihai boyutları elde etmek için daha karmaşık bir kalıp tasarımı gerektirir. Çoğu alıcı için, AASHTO M180'i tutarlı bir şekilde karşılamayı düşünüyorsanız, minimum 12 istasyon öneriyoruz. Eğer alan kısıtlaması ciddi boyutlardaysa, yatay ve dikey rulo şekillendirme konfigürasyonlarını göz önünde bulundurun; bazı makineler, istasyon sayısını azaltmadan yerden tasarruf sağlamak için üst üste istiflenebilir.
Kullanılmış bir bariyer rulo şekillendirme hattı satın alırken, özellikle rulo takımları ve mevcut AASHTO M180 standartlarını karşılama yeteneği açısından, gizli riskler nelerdir? ›
En büyük risk, eski takımların artık yaygın olmayan çelik spesifikasyon limitleri için tasarlanmış olmasıdır. Örneğin, 1990'lardan kalma birçok kullanılmış hat, 40-45 ksi akma dayanımı için tasarlanmışken, mevcut AASHTO M180 minimum 50 ksi gerektirir. Geri yaylanma telafisi yetersiz kalacak ve aşırı bükme açılarını artırmak için tüm şekillendirme merdanelerini yeniden işlemeniz gerekecektir (bu büyük bir maliyettir). İkinci olarak, merdane şaft boyutunu ve yatak aralığını kontrol edin. Eski hatlar genellikle daha yüksek mukavemetli malzeme altında daha fazla esneyen daha küçük çaplı şaftlar (örneğin, 25 mm yerine 35 mm) kullanır ve bu da profilde dalgalı kenarlara yol açar. Üçüncü olarak, galvanizli yüzeyin durumunu doğrulayın; aşınmış merdanelerin çinko kaplamayı çizebilecek keskin kenarları olabilir ve tüm merdane setinin yeniden kaplanması veya yeniden galvanizlenmesi pahalıdır. Son olarak, orijinal çiçek diyagramlarını ve FEA dosyalarını isteyin. Bunlar olmadan, kalıplama işlemini tersine mühendislikle yapmanız gerekecek ki bu da riskli çünkü tam bükme sırası tescilli olabilir. Satın almadan önce bir kalıplama mühendisinin ruloları incelemesini ve mevcut AASHTO M180 çizimleriyle karşılaştırmak için bir test çalışmasından profil ölçümü yapmasını öneririz.
Üretim aksamalarını önlemek ve korkuluk boyutlarının tutarlı olmasını sağlamak için gelen bobinin düzlük ve kalınlık varyasyonunu nasıl belirtmeliyiz? ›
AASHTO M180, bobin toleransları konusunda sessiz kalmaktadır, ancak rulo şekillendirme hattınızın kararlılığı bunlara bağlıdır. Genişlik boyunca ve uzunluk boyunca maksimum ±0,05 mm kalınlık toleransına sahip bir bobin belirtin. Daha büyük bir varyasyon, malzemenin düzensiz beslenmesine, yanal kaymaya ve her istasyonda tutarsız bükme açılarına yol açacaktır. Düzlük için, bobinin maksimum bombesi (merkez ve kenar kalınlık farkı) 0,03 mm ve şekil kusuru (dalgalı kenar veya merkez bükülmesi) şerit genişliğinin %1'inden az olmalıdır. Daha da önemlisi, bobinin uzunluğu boyunca akma dayanımı tutarlılığını kontrol edin. Çelik tedarikçinizden, her bobinin her iki ucundan da çekme testi sonuçlarını içeren fabrika sertifikaları isteyin. Akma dayanımı 5 ksi'den fazla değişirse, geri yaylanma değişir ve aletleriniz mükemmel olsa bile nihai profil genişliği dalgalanır. Ayrıca, rulolarda sürtünmeyi azaltmak ve böylece malzeme takılmasını ve rulo aşınmasını önlemek için şeritte maksimum 120 mikro inç (Ra) yüzey pürüzlülüğü belirtin. Bobin satın alma şartnamenize bu gereksinimleri eklemenizi ve üretim hattının girişinde lazer profil ölçüm cihazı kullanarak, aletlere zarar vermeden önce standart dışı bobinleri tespit etmenizi öneririz.
Üretim aşamasına geçmeden önce, prototip veya ilk üretilen korkuluk bölümünün AASHTO M180 standardına gerçekten uygun olduğunu doğrulamak için en iyi uygulamalar nelerdir? ›
İlk bölüm yeterli değildir; sadece bir örnek değil, işlem aralığını da doğrulamanız gerekir. En az 20 metre kesintisiz malzemeyi hattan geçirin ve her 2 metrede bir örnek almak için durun. Her örnek için 10 kritik boyutu ölçün: genel profil genişliği (305 mm ± 1,5 mm olmalıdır), her bir oluğun yüksekliği (tipik olarak 51 mm), üç büküm yarıçapı, direk deliği merkezleri arasındaki mesafe (genellikle 750 mm ± 3 mm) ve delik yuvası uzunlukları. Özel bir W-kiriş profil ölçer veya optik karşılaştırıcı kullanın. Boyut kontrollerine ek olarak, en keskin büküm yarıçapında Rockwell sertlik testi yapın. Malzemenin darbe emilimi için yeterince sünek kalması için sertlik 80 HRB'yi geçmemelidir. Ayrıca, çinko yapışma testi yapın; şekillendirilmiş yarıçapa bir çekiçle vurun; kaplama pul pul dökülmemelidir, bu da büküm yarıçapının çinkonun uzaması için çok dar olduğunu gösterir. Son olarak, deliklerin 0,125 mm'yi aşan çapak içermediğinden emin olun, çünkü çapaklar montaj sırasında çatlamaya neden olur. Tüm ölçümleri İlk Ürün Muayenesi (FAI) raporuna kaydedin. Sadece beş ardışık, bitişik olmayan numunenin FAI'den geçmesinden sonra tam üretime geçin.
Bariyer büküm hattını mevcut galvanizleme veya boyama hattımıza entegre edebilir miyiz, yoksa ayrı tutmak daha mı iyi olur? ›
Rulo şekillendirme hattını galvanizleme işleminden ayrı tutmak daha iyidir. Galvaniz banyosundan gelen ısı (450°C+) zaten şekillendirilmiş profili bozacak ve boyut toleranslarını ortadan kaldıracaktır. Standart uygulama, önce rulo şekillendirme, ardından galvanizleme (sıcak daldırma) veya boyama yapmaktır; bu da hattın çıkışının, uzun rayları toplu galvanizleme tesisine aktarmak için bir taşıma sistemine bağlanması gerektiği anlamına gelir. Bununla birlikte, rulo şekillendirme hattını önceden boyanmış bobin işlemiyle (zaten galvanizlenmiş ve boyanmış bobin kullanarak) entegre edebilirsiniz. Bunun için, önceden uygulanmış kaplamanın çatlamasını önlemek için daha yumuşak bükme yarıçaplarıyla takım tasarlanmalıdır; genel kural, iç bükme yarıçapını malzeme kalınlığının en az 1,5 katı tutmaktır. Rulo şekillendirmeden sonra sürekli bir galvanizleme hattı eklemeyi planlıyorsanız, çelik sıcaklığını düzleştirme ve istifleme bölümüne ulaşmadan önce düşürmek için çok uzun bir soğutma konveyörüne (en az 50-80 metre) ihtiyacınız vardır, aksi takdirde çinko sarkacaktır. Çoğu fabrika için, uyumsuz süreçlerin entegrasyonunun büyük sermaye maliyetinden kaçınmak amacıyla ayrı ve özel bir galvanizleme taşeronu kullanmanızı öneririz. Rulo şekillendirme hattınızın sorumlulukları, kaplama aşamasına hazır, delikli ham şekillendirilmiş bölümün üretimiyle sınırlı olmalıdır.
