
Raf Tipi Dikme Rulo Şekillendirmede Flanş Açısı ve Genişlik Tolerans Kontrolü
Yan Rulo Geçiş Tasarımının Raf Dikmesi Rulo Şekillendirmede Flanş Açısı ve Genişlik Toleransını Nasıl Kontrol Ettiği
Raf dikmeleri, depolama raf sisteminin yük taşıyıcı kolonlarıdır ve flanşlarında kirişlerin kilitlendiği delikler bulunur. Flanş açısı dik açıyı kaybederse veya kesit genişliği rulo boyunca değişirse, kirişler düzgün oturmaz, montaj yavaşlar ve yük transferi daha az tahmin edilebilir hale gelir. Raf dikmesi rulo şekillendirmesinde, yan rulo geçiş tasarımı, montaj açısından kritik olan bu boyutların ilk metreden son metreye kadar sabit kalıp kalmayacağını belirleyen ana etkenlerden biridir.
Makale Özeti
Raf Dikme Profillerinde Flanş Açısı ve Genişliğinin Önemi
Raf direği profil toleransı sadece estetik bir sorun değildir. Dik flanş, kolon ile kiriş bağlantı elemanı arasındaki arayüzdür; bu nedenle açısı, kiriş uç plakasının nasıl oturduğunu ve temas alanının ne kadar yük taşıdığını doğrudan etkiler. Flanş, amaçlanan açının ötesinde içe veya dışa doğru eğildiğinde, kiriş sallanabilir, zor kilitlenebilir veya yükü tasarımın varsaydığından daha küçük bir alandan aktarabilir.
Genişlik varyasyonu ikinci bir sorun yaratır. Dikmeler genellikle nominal kesit genişliğine göre boyutlandırılmış destekler, taban plakaları ve aksesuarlarla eşleştirilir. Şekillendirilmiş bir bobinin uzunluğu boyunca genişlik değişirse, sonraki montaj ve denetim tutarsız hale gelir ve aynı raf çerçevesi bir kolondan diğerine farklı davranabilir. Bu boyutlar sonradan düzeltilmek yerine şekillendirme sırasında belirlendiğinden, şekillendirme sırası ve yan silindir kurulumu bunların korunmasında büyük ölçüde sorumluluk taşır.
Raf Dikme Flanşlarının Geçişler Boyunca Nasıl Oluşturulduğu

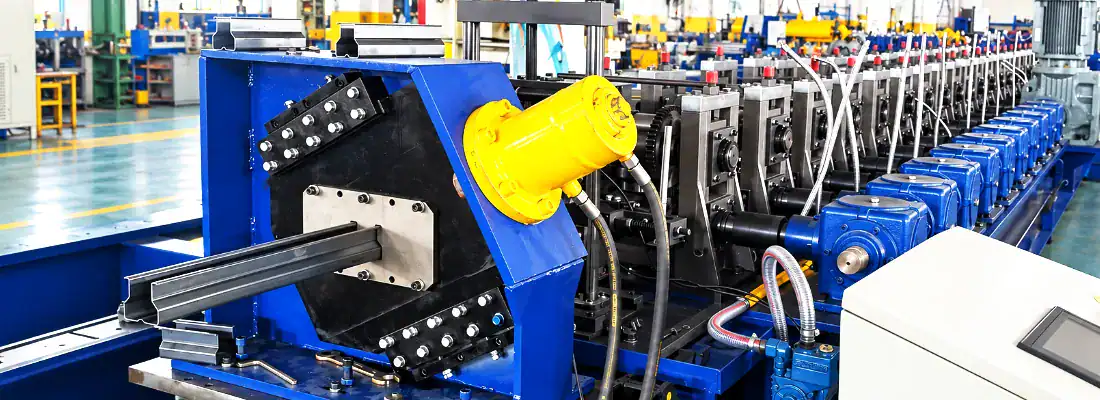
Depolama rafı dikmelerinin rulo şekillendirmesinde , şerit genellikle düz şerit girişiyle başlayan, ardından gövdeyi flanştan ayıran köşelerin kademeli olarak bükülmesiyle devam eden ve son olarak nihai açıyı belirleyen son işlem aşamalarıyla tamamlanan bir dizi işlemden geçer. Flanş açısı tek bir istasyonda değil, kademeli olarak geliştirilir. İlk aşamalar bükme çizgisinin konumunu belirler; orta aşamalar bükme açısını artırır; son işlem veya kalibrasyon aşamaları açıyı iyileştirir ve kalan deformasyonu düzeltir.
En hassas geçişler genellikle son flanş açısına en yakın olanlardır, çünkü küçük takım farklılıkları burada gözle görülür açısal hataya dönüşür. Ayrıca, önceki bükümlerden kaynaklanan artık gerilimlerin biriktiği yer de burasıdır. Geçiş sırası dengesizse, şerit bükülebilir, büküm çizgisi kayabilir veya flanş son şekillendirme istasyonundan ayrılırken hafifçe açılıp kapanabilir. Bu nedenle, sonraki geçişlerin, malzemeyi aşırı işlemeye gerek kalmadan tekrarlanabilir bir flanş elde etmek için yeterli desteğe ve kontrole ihtiyacı vardır.
Yan Bükme Geçiş Geometrisi: Aşırı Bükme, Bükme Aralığı ve Flanş Desteği
Yan silindirler, şerit gövdesine değil, flanş yüzeyine etki eder; bu nedenle flanş açısı kontrolünde etkilidirler. Şerit bir geçiş boyunca hareket ederken, yan silindir flanşa belirli bir konumda temas eder ve onu hedef açıya doğru iter. Bu temasın geometrisi—silindir profili, eksenel konumu ve flanşla karşılaştığı açı—uygulanan düzeltme miktarını ve ne kadar eşit dağıtıldığını belirler.
Aşırı bükme, yan haddeleme geçiş tasarımının kasıtlı bir parçasıdır. Çelik büküldükten sonra eski haline döndüğü için, bir geçiş flanşı nominal açının biraz ötesine bükebilir, böylece elastik geri kazanım onu hedef açıya geri getirir. Aşırı bükme miktarı, malzeme kalitesine, kalınlığına, akma dayanımına ve bükme yarıçapına bağlıdır; daha yüksek mukavemetli veya daha kalın malzeme genellikle daha fazla telafi gerektirirken, ince veya sünek malzeme daha azına ihtiyaç duyabilir.
Yanal yuvarlanmanın temel parametreleri ve rolleri aşağıda özetlenmiştir.
| Parametre | Birincil Rol | Yanlış Olmasının Etkisi |
|---|---|---|
| Aşırı bükülme | Flanşın nominal açısına geri dönmesi için geri yaylanmayı telafi eder | Yetersiz bükme, flanşın hedef değerin biraz altında kalmasına neden olur; aşırı bükme ise flanşı nominal değerin ötesine zorlar |
| Yuvarlanma boşluğu | Yan silindir ile karşılık gelen silindir arasında flanşın ne kadar iyi desteklendiğini kontrol eder | Çok geniş olması flanşın kaymasına neden olur; çok dar olması ise malzemeyi sıkıştırır, iz bırakır veya aşırı zorlar |
| Flanş desteği | Bükme kuvvetleri arttıkça flanşın takımdan uzaklaşmasına karşı direnç gösterir | Zayıf destek, flanşın istenen açıdan sapmasına ve kaymasına neden olur |
Yan merdane ile eşleşen merdane arasındaki boşluk çok büyükse, flanş yetersiz desteklenir ve hareket edebilir; çok darsa, malzeme sıkışabilir veya iz bırakabilir ve flanş amaçlanan açının ötesine zorlanabilir. Uygun yan merdane desteği ayrıca, bükme kuvvetleri arttıkça flanşın takımdan uzaklaşma eğilimine de direnç gösterir. Uygulamada, flanş açısı kontrolü, tüm işlerde tek bir ayar uygulamak yerine, belirli profil ve malzemeye uygun aşırı bükme, boşluk ve desteğe bağlıdır. Geri yaylanma ve bükme payı ile ilgili genel bilgiler, şekillendirilmiş metal ürünlerle ilgili test ve spesifikasyon standartlarını yayınlayan ASTM International gibi kuruluşlar aracılığıyla bulunabilir
Yan bükümler yanlış hizalandığında genişlik toleransı neden değişir?
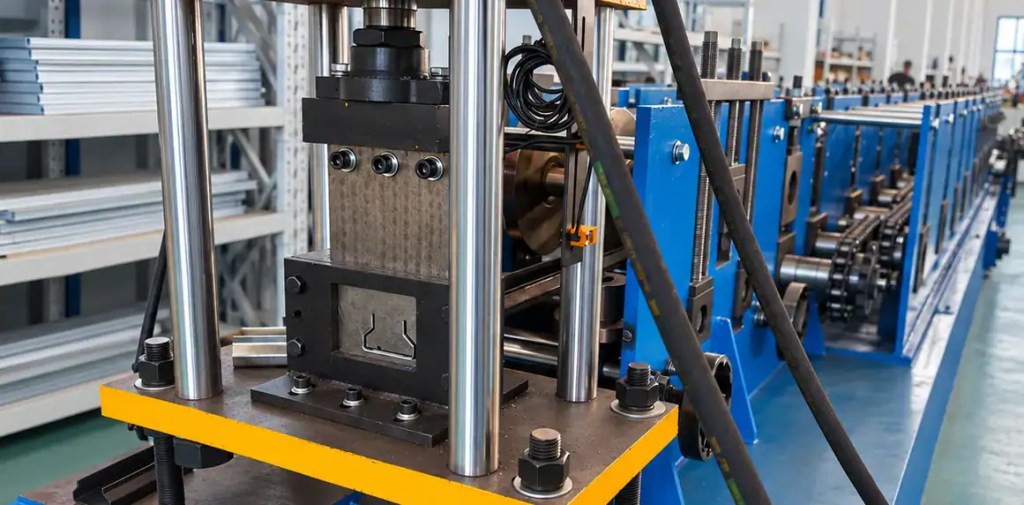
Kesit genişliği, karşılıklı şekillendirme elemanları arasındaki mesafe ile belirlenir, ancak yan silindirler bunu dolaylı olarak etkiler. Yan silindirler yatay olarak hizalanmadığında, iki flanşa eşit olmayan basınç uygularlar. Bir flanş diğerinden daha fazla itilir, bu da malzemeyi bir tarafa doğru çekebilir, büküm çizgisini kaydırabilir veya ağın hafifçe bükülmesine neden olabilir. Sonuç olarak, soldan sağa doğru farklı ölçülen bir kesit veya bobin ilerledikçe değişen bir genişlik elde edilir.
Raf tipi dikey rulo şekillendirmede bu sapmaya çeşitli koşullar neden olabilir:
- Sol ve sağ taraftaki silindirler, profil merkez çizgisine göre farklı eksenel konumlarda yerleştirilmiştir
- Karşıt taraftaki silindir tertibatları arasında eşit olmayan yay veya hidrolik basınç
- Aşınmış veya yanlış profilli yan silindir temas yüzeyleri
- Geçide girerken hafif bir eğim veya kenar durumu farklılığı olan şerit
- Uzun üretim süreçleri sırasında merdane standında meydana gelen termal genleşme
Genişlik ve flanş açısı birbirleriyle etkileşim halinde olduğundan, açısal bir hata olarak başlayan bir hizalama sorunu genellikle daha sonra genişlik problemi olarak ortaya çıkar. Bu nedenle, rulo şekillendirme dikliğinin ayrı ve ilişkisiz boyutlar olarak değil, flanş açısı, kesit genişliği ve gövde düzlüğü birlikte ölçülerek birleşik bir durum olarak kontrol edilmesi gerekir.
Flanşın Dik Açılılığının Sağlanması İçin Pratik Ayarlama ve Devreye Alma Kontrolleri
Flanşın dikliğinin istikrarlı olması, takım tasarımından olduğu kadar kurulum disiplininden de kaynaklanır. Devreye alma ve geçiş sırasında yapılabilecek faydalı kontroller şunlardır:
- Üretim işlemine başlamadan önce sol ve sağ taraftaki silindirlerin profil merkez çizgisine göre simetrik olduğunu doğrulayın
- Aynı referans ve ölçüm yöntemini kullanarak her iki taraftaki rulo boşluğunu doğrulayın
- Kısa bir numune alın ve bobinin baş, orta ve kuyruk kısımlarındaki flanş açısını ve kesit genişliğini ölçün
- Aşırı bükme ayarlarının, önceki bir işten kalan ayarlar yerine, malzeme kalitesi ve kalınlığıyla eşleştiğinden emin olun
- Yan silindir temas yüzeylerini aşınma, çizilme veya etkili geometriyi değiştiren birikme açısından inceleyin
- Hat normal çalışma sıcaklığına ulaştıktan sonra hizalamayı tekrar kontrol edin
Flanş açısı işlem sırasında sapma gösterdiğinde, genellikle ilk kontrol edilecek unsurlar yan silindir pozisyonu ve basıncıdır, ardından son işlem geçiş aralığı kontrol edilir. Açı sabit kalırken yalnızca genişlik sapma gösteriyorsa, yan silindirlerin yatay pozisyonu ve şerit giriş durumu daha olası nedenlerdir. Her geçişte bu değerlerin kaydedilmesi, normal malzeme varyasyonunu gerçek bir kurulum probleminden ayırt etmeyi kolaylaştıran bir referans taban çizgisi oluşturur.
Raf direği profil toleransı üzerinde çalışan mühendisler için pratik çıkarım şudur: Yan bükümlü tasarım, temas geometrisi, aşırı bükülme, boşluk ve destek kombinasyonu yoluyla flanş açısını kontrol ederken, yatay hizalama ve eşit basınç kesit genişliğini tutarlı tutar. Bunları bağımsız olarak ayarlamak yerine, tek bir etkileşimli sistem olarak ele almak, tekrarlanabilir raf dikme boyutlarına ve daha sorunsuz montaja daha güvenilir bir yol sağlar.
Sıkça Sorulan Sorular
Flanş açısı kontrolü için ne kadar fazla bükme gereklidir? ›
Aşırı bükme, sabit bir değerden ziyade malzeme kalitesine, kalınlığına, akma dayanımına ve bükme yarıçapına bağlıdır. Daha yüksek mukavemetli veya daha kalın çelik genellikle daha fazla geri yaylanır ve daha fazla telafi gerektirirken, ince veya sünek malzeme daha az telafi gerektirir. Devreye alma sırasında, örnek uzunluklar çalıştırın ve her iş için doğru aşırı bükmeyi doğrulamak için bobinin baş, orta ve kuyruk kısımlarındaki flanş açısını ölçün; önceki bir profilden ayarları taşımayın.
Bobin boyunca kesit genişliğinin değişmesine ne sebep olur? ›
Genişlik kayması genellikle düzensiz yan merdane basıncına, yanlış hizalanmış sol ve sağ merdanelere, aşınmış temas yüzeylerine veya geçişe giren şerit eğriliğine bağlıdır. Uzun çalışma süreleri boyunca merdane standında meydana gelen termal genleşme de boyutları değiştirebilir. Genişlik ve flanş açısı etkileşim halinde olduğundan, bunları şerit düzlüğü ile birlikte kontrol edin. Açı sabit kalırken genişlik kayması varsa, öncelikle yan merdanenin yatay konumunu ve şerit giriş durumunu inceleyin.
Yan panellerin doğru hizalanıp hizalanmadığını nasıl anlarım? ›
Üretimden önce sol ve sağ taraftaki merdanelerin profil merkez çizgisine göre simetrik olduğunu doğrulayın ve aynı referans ve ölçüm yöntemi kullanarak her iki taraftaki merdane aralığını teyit edin. Kısa bir örnek çalıştırın ve flanş açısını ve kesit genişliğini uzunluk boyunca ölçün. Hat normal çalışma sıcaklığına ulaştıktan sonra hizalamayı tekrar kontrol edin, çünkü termal genleşme uzun çalışma süreleri boyunca ayarları değiştirebilir.
Tek taraflı makaralı sistem farklı dikey profilleri işleyebilir mi? ›
Genellikle hayır. Aşırı büküm, rulo aralığı ve flanş desteği, belirli profil geometrisi ve malzemesiyle eşleşmelidir; bu nedenle tek bir ayar, işler arasında nadiren sorunsuz bir şekilde aktarılır. Değişim sırasında, yan rulo eksenel konumu, aralık ve aşırı büküm, yeni profil çizimine göre yeniden doğrulanmalıdır. Her değişimde bu değerlerin kaydedilmesi, normal malzeme varyasyonunu gerçek kurulum sorunlarından ayıran bir temel oluşturur.
Yan rulo geçiş tasarımı için hangi şerit bilgilerine ihtiyaç duyulmaktadır? ›
Profil çizimine flanş açısı ve genişlik toleranslarını, malzeme türünü ve kalitesini, şerit kalınlığını, bobin genişliğini ve akma dayanımını ekleyin. Delik deseni ve delme gereksinimleri de deformasyonu ve gerilim dağılımını etkilediği için önemlidir. Bu bilgiler, takım tasarımcısının genel bir çelik kalitesi varsaymak yerine, gerçek malzeme davranışına uygun olarak aşırı bükme, rulo aralığı ve desteği ayarlamasına olanak tanır.
Malzeme kalitesi flanşın geri yaylanmasını nasıl etkiler? ›
Daha yüksek akma dayanımı genellikle geri yaylanmayı artırır, bu nedenle flanşın nominal açıya geri dönmesi için daha fazla aşırı bükülmeye ihtiyaç duyar. Daha kalın malzeme de benzer şekilde davranır. İnce veya sünek kaliteler daha az telafi gerektirebilir, ancak aşırı zorlamaya karşı daha hassas olabilirler. Geri yaylanma ısıya ve tedarikçiye göre değiştiğinden, nominal değerlere güvenmek yerine, devreye alma sırasında gerçek gelen malzeme özelliklerini doğrulayın ve yan bükme ayarlarını buna göre ayarlayın.
Üretim sırasında flanş açısında sapma meydana geldiğinde ilk olarak ne kontrol edilmelidir? ›
Öncelikle yan silindir pozisyonu ve basıncına bakın, çünkü bunlar flanş açısını kontrol eden temel unsurlardır. Ardından, son işlem geçiş aralığında aşınma veya kayma olup olmadığını kontrol edin. Açı sabit kalıyor ancak genişlik değişiyorsa, bunun yerine yatay yan silindir hizalamasına ve şerit giriş durumuna bakın. Değişim sırasında temel değerleri kaydetmek, normal malzeme varyasyonunu gerçek bir kurulum hatasından ayırt etmeyi hızlandırır.
