
Soğuk Rulo Şekillendirme Makinesi İstediğiniz Profilleri Nasıl Oluşturur?
Rulo Şekillendirme Teknolojisi: Süreç, Bileşenler ve Uygulamalar
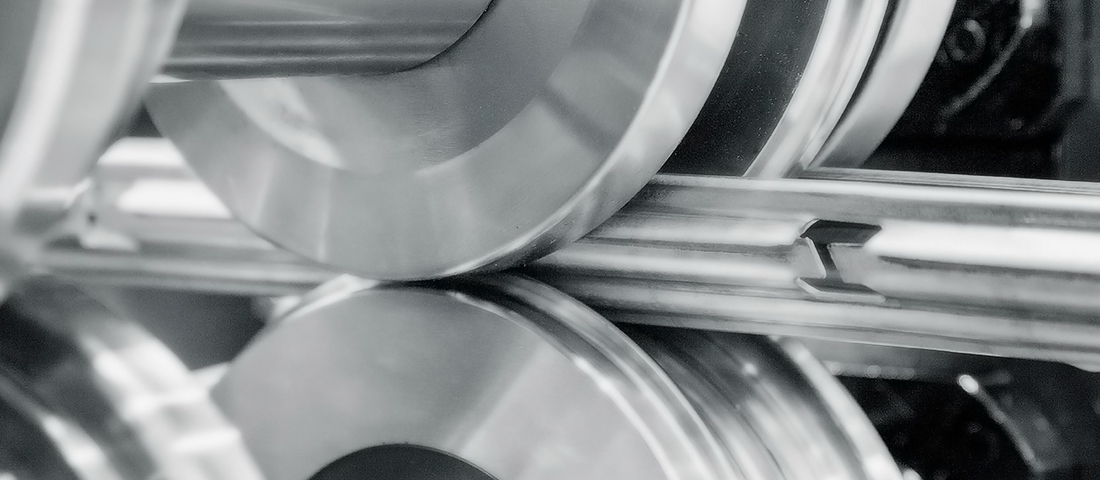
Rulo şekillendirme makinesi , çelik bobinlerden veya şeritlerden tutarlı kesit şekillerine sahip uzun profiller üretmek için kullanılan sürekli bir metal şekillendirme işlemidir. Malzeme, kademeli olarak birden fazla şekillendirme silindiri çiftinden geçer ve her şekillendirme istasyonu, nihai profil elde edilene kadar gerekli deformasyonun kontrollü bir bölümünü gerçekleştirir.

Bu işlemi gerçekleştiren makineye genellikle rulo veya rulo kalıplama makinesi.
Rulo şekillendirme, özellikle çatı profilleri, çelik aşıklar, kablo kanalları, korkuluklar, raf bölümleri, oluklar, yapısal profiller ve tutarlı boyutlar ve tekrarlanabilir üretim gerektiren diğer birçok ürünün sürekli üretimi için uygundur.
Bu kılavuz, rulo şekillendirme işleminin nasıl çalıştığını, rulo şekillendirme sisteminin ana bileşenlerini, makine tasarımını etkileyen faktörleri ve farklı profiller için farklı rulo şekillendirme teknolojilerinin nasıl seçildiğini açıklamaktadır.
Makalenin Özeti
Rulo Şekillendirme İşlemi Nedir?
Rulo şekillendirme, kademeli bir bükme işlemidir.
Tüm kesitin tek bir işlemde oluşturulması yerine, düz çelik şerit bir dizi silindir istasyonundan geçer. Her istasyon, istenen nihai şekil elde edilene kadar profilde nispeten küçük bir değişiklik yapar.
Bu işlem normalde oda sıcaklığında gerçekleştirilir ve bu nedenle genellikle soğuk haddeleme.
Rulo şekillendirmenin önemli bir özelliği, malzemenin kalınlığının kasıtlı olarak azaltılmasından ziyade öncelikle bükülmesidir. Amaç, düz bir şeridi, sürekli üretim boyunca kontrollü boyutları koruyarak, gerekli kesit geometrisine dönüştürmektir.
Şekillendirme sürecinin karmaşıklığı, aşağıdakiler de dahil olmak üzere çeşitli faktörlere bağlıdır:
- Profil geometrisi
- Virajların sayısı ve sırası
- Malzeme genişliği ve kalınlığı
- Malzeme sınıfı ve akma dayanımı
- Bükme yarıçapı
- Gerekli boyut toleransları
- Yüzey bitirme gereksinimleri
- Üretim hızı
Basit bir açık profil nispeten az sayıda kalıplama istasyonu gerektirebilirken, karmaşık bir yapısal kesit çok daha dikkatli geliştirilmiş bir kalıplama dizisi gerektirebilir.
Rulo şekillendirme makinesi nasıl çalışır?
Tipik bir rulo şekillendirme hattı, bir rulo halindeki malzemeyi, birkaç sürekli veya senkronize işlemle bitmiş profillere dönüştürür.
1. Sargıyı Açma
Çelik rulo, ruloyu destekleyen ve üretim hattına malzeme sağlayan bir açıcıya yüklenir.
Bobin açma makinesinin konfigürasyonu, bobin ağırlığına, malzeme boyutlarına ve gerekli otomasyon seviyesine bağlıdır.
2. Besleme ve Yönlendirme
Şerit, şekillendirme silindirlerine ulaşmadan önce besleme ve yönlendirme bölümüne girer.
Malzemenin doğru hizalanması önemlidir çünkü yanlış besleme, profilin düzgünlüğünü, boyutsal tutarlılığı ve şekillendirme sürecinin stabilitesini etkileyebilir.
3. Aşamalı Rulo Şekillendirme
Malzeme daha sonra birden fazla şekillendirme istasyonundan geçer.
Her bir silindir çifti bükme işleminin bir bölümünü gerçekleştirir. Profil, tek bir istasyonda tamamen şekillendirilmek yerine, düz bir şeritten kademeli olarak nihai kesitine dönüşür.
Rulo şekillendirme tasarımında en önemli unsurlardan biri de rulo dizisidir.
4. Delme ve Çentikleme
Delik, yuva, çentik veya diğer özellikler gerektiğinde, hatta ek işleme ekipmanları entegre edilebilir.
Ürüne ve üretim yöntemine bağlı olarak, bu işlemler rulo şekillendirmeden önce, sırasında veya sonra gerçekleştirilebilir.
5. Boyuna Kesme
Sürekli olarak oluşturulan profil, nihayetinde gerekli nihai uzunluklara ayrılmalıdır.
Uygulamaya bağlı olarak, kesme işlemi şekillendirmeden önce veya sonra yapılabilir ve sabit veya hareketli kesme sistemleri kullanılabilir.
6. Profil Koleksiyonu
Üretim hattından çıkan profiller, gerekli üretim kapasitesine bağlı olarak manuel olarak veya otomatik bir taşıma veya istifleme sistemi aracılığıyla toplanır.
Rulo Şekillendirme Sisteminin Ana Bileşenleri
Rulo şekillendirme sistemleri nihai ürüne göre önemli ölçüde farklılık gösterse de, çoğu hat birkaç temel bileşen içerir.
Dekoiler
Bobin açıcı, çelik bobini tutar ve malzemenin üretim hattına beslenmesini sağlar.
Tasarımı, bobin ağırlığı, bobin boyutları ve üretim gereksinimleri gibi faktörlere göre seçilir.
Farklı uygulamalarda manuel, motorlu veya hidrolik bobin çözme sistemleri kullanılabilir.
Beslenme ve Yönlendirme Birimi
Besleme ve yönlendirme bölümü, şeridin şekillendirme değirmenine girerkenki konumunu kontrol eder.
Bu aşamada doğru hizalama, malzemenin ilk şekillendirme istasyonlarına doğru şekilde girmesine yardımcı olur ve istikrarlı üretime katkıda bulunur.
Rulo Şekillendirme Değirmeni
Rulo şekillendirme değirmeni, sistemin çekirdeğini oluşturmaktadır.
Genellikle şunlardan oluşur:
- Makine tabanı
- Tribünler oluşturmak
- Şaftlar
- Rulmanlar
- Şekillendirme silindirleri
- İletim sistemi
- Ayarlama mekanizmaları
Mekanik yapı, profil karmaşıklığına, malzeme dayanımına ve gerekli üretim performansına göre önemli ölçüde değişiklik gösterir.
Makine Tabanı
Makinenin tabanı, şekillendirme tezgahlarını, iletim sistemini ve diğer önemli mekanik bileşenleri destekler.
Üretim yükleri altında şekillendirme istasyonlarının hizalanmasının korunması için rijitliği önemlidir.
Tribün Oluşturma
Kalıplama ayakları, üst ve alt milleri ve silindirleri destekler.
Farklı makine tasarımları, gereken mukavemet, hassasiyet ve uygulamaya bağlı olarak farklı sehpa yapıları kullanabilir.
Daha ağır profiller veya zorlu üretim gereksinimleri için daha rijit bir makine yapısı gerekebilir.
Şaftlar
Şekillendirme silindirleri miller üzerine monte edilmiştir.
Mil çapı, malzeme ve destek yapısı, şekillendirme kuvvetlerine, profil boyutlarına ve makine konfigürasyonuna göre seçilir.
Yetersiz mil rijitliği, özellikle daha kalın veya daha yüksek mukavemetli malzemelerin işlenmesinde boyutsal doğruluğu ve şekillendirme stabilitesini olumsuz etkileyebilir.
Şekillendirme Silindirleri
Şekillendirme silindirleri, düz şeridi kademeli olarak istenen profile dönüştürür.
Geometrileri, profil kesitine ve planlanan şekillendirme sırasına göre geliştirilir.
Silindir malzemesi ve yüzey işlemi, aşağıdaki faktörlere göre seçilir:
- Oluşan malzeme
- Malzeme kalınlığı
- Yüzey kaplama
- Gerekli hizmet ömrü
- Profil geometrisi
- Yüzey bitirme gereksinimleri
Dolayısıyla, silindir tasarımı, özel bir silindir şekillendirme projesinin en önemli parçalarından biridir.
Rulo Şekillendirme Makinesi İletim Sistemleri
İletim sistemi, şekillendirme millerini çalıştırmak için gereken torku sağlar.
Farklı üretim gereksinimleri için farklı iletim düzenlemeleri uygundur.
Zincir ve Dişli Tahrik Sistemi
Zincir ve dişli sistemleri, birçok geleneksel rulo şekillendirme uygulamasında yaygın olarak kullanılmaktadır.
Nispeten basit bir mekanik yapı sunarlar ve gerekli şekillendirme kuvvetlerinin ve hassasiyetin bu tür bir iletimi mümkün kıldığı durumlarda uygun olabilirler.
Şanzıman
Dişli kutusu tahrikli sistemler, zorlu profiller için daha yüksek tork ve daha sağlam bir aktarım düzeni sağlayabilir.
Malzeme mukavemeti, kalınlığı veya makine çalışma koşulları daha ağır bir tahrik sistemi gerektirdiğinde genellikle tercih edilirler.
Şanzıman ve Kardan Mili Aktarma Sistemi
Bazı ağır hizmet tipi ve yüksek hassasiyetli rulo şekillendirme uygulamalarında, dişli kutuları, şekillendirme istasyonlarına güç iletmek için kardan milleriyle birleştirilebilir.
Uygun iletim yöntemi, her profil için tek bir tahrik sisteminin uygun olduğu varsayımından ziyade, gerçek şekillendirme yüküne ve üretim gereksinimlerine göre seçilmelidir.
Kesme, Delme ve Diğer Hat İçi İşlemler
Rulo şekillendirme hatları, ek işlemleri entegre ederek, bitmiş veya bitmeye yakın bir parçanın doğrudan rulodan üretilmesini sağlayabilir.
Tipik işlemler şunlardır:
- Kesme
- Yumruk atmak
- Çentikleme
- Yuvalama
- Kabartma
- İşaretleme
- Köşe birleştirme
Bu işlemlerin doğru konumu ve çalışma yöntemi ürüne bağlıdır.
Sabit İşlemler
Sabit bir kesme veya delme ünitesi, malzeme veya üretim hattı gerekli konumda durdurulmuş haldeyken işlemini gerçekleştirir.
Bu, maksimum sürekli hat hızının birincil gereksinim olmadığı uygulamalar için nispeten basit bir çözüm sağlayabilir.
Uçuş Operasyonları
Uçuş sistemi, operasyon sırasında profil ile birlikte hareket eder.
Bu, rulo şekillendirme hattı çalışmaya devam ederken kesme veya diğer bazı işlemlerin gerçekleştirilmesine olanak tanır.
Bu nedenle, uçan sistemler sürekli üretim ve daha yüksek hat hızlarının gerekli olduğu yerlerde faydalı olabilir.
Ancak doğru çözüm, gerekli hassasiyete, profil tasarımına, üretim hızına ve işleme yöntemine bağlıdır.
Hidrolik Sistem
Hidrolik sistemler, rulo şekillendirme hatlarında aşağıdaki gibi işlemler için güç sağlamak amacıyla yaygın olarak kullanılmaktadır:
- Kesme
- Yumruk atmak
- Çentikleme
- Basmak
- Bazı makine ayarlamaları
Gerekli hidrolik kapasite, ilgili işlemlerin kuvvetine ve çevrim süresine bağlıdır.
Her rulo şekillendirme hattı aynı hidrolik konfigürasyona ihtiyaç duymaz, bu nedenle hidrolik sistem, komple üretim hattı tasarımının bir parçası olarak seçilmelidir.
PLC Kontrol Sistemi
Kontrol sistemi, üretim hattının farklı işlemlerini koordine eder.
PLC tabanlı bir kontrol sistemi aşağıdaki gibi işlevleri yönetebilir:
- Üretim süresi
- Üretim miktarı
- Kesme dizisi
- Yumruk atma pozisyonları
- Hat hızı
- Sürüş kontrolü
- Alarm fonksiyonları
- Üretim parametreleri
İstenilen otomasyon seviyesine göre enkoderler, sensörler, invertörler, servo sistemleri ve diğer kontrol bileşenleri entegre edilebilir.
Kontrol sistemi, makinenin bağımsız bir parçası olarak değil, mekanik ve hidrolik sistemlerle birlikte çalışmalıdır.
Rulo Şekillendirme Tasarımında Dikkat Edilmesi Gereken Hususlar
Başarılı rulo şekillendirme, sadece ruloları nihai profil şekline göre düzenlemekten çok daha fazlasına bağlıdır.
Doğru bir şekillendirme sırası, malzemenin orijinal düz şeritten bitmiş kesite nasıl dönüştüğünü kontrol etmelidir.
Önemli tasarım hususları şunlardır:
Profil Geometrisi
Bükme sayısı, bükme yönleri, flanş boyutları, geri dönüş dudakları, nervürler ve diğer geometrik özellikler, gerekli şekillendirme sırasını etkiler.
Karmaşık profiller, genellikle basit açık kesitlere göre daha detaylı analiz gerektirir.
Malzeme Genişliği ve Kalınlığı
Malzemenin genişliği ve kalınlığı , şekillendirme kuvvetlerini, silindir geometrisini, şaft gereksinimlerini ve makine yapısını doğrudan etkiler.
Farklı kalınlıklardan üretilen aynı profil, şekillendirme tasarımında veya makine konfigürasyonunda değişiklikler gerektirebilir.
Malzeme Kalitesi
Akma dayanımı ve diğer malzeme özellikleri, şeridin şekillendirme sırasında nasıl davrandığını etkiler.
Daha yüksek mukavemetli çelikler genellikle daha yüksek şekillendirme yükleri oluşturur ve daha düşük mukavemetli malzemelere kıyasla farklı takım veya makine yapıları gerektirebilir.
Bükme Yarıçapı
Gerekli bükme yarıçapı, malzemenin özellikleri ve kalınlığıyla uyumlu olmalıdır.
Uygun olmayan bir şekillendirme sırası veya bükme tasarımı, çatlamaya, deformasyona veya boyut sorunlarına yol açabilir.
Boyutsal Tolerans
Daha sıkı toleranslar gerektiren ürünler, daha hassas takımlar, daha güçlü makine yapıları, ek doğrultma veya şekillendirme sürecinin daha dikkatli kontrolünü gerektirebilir.
Yüzey Gereksinimleri
Önceden boyanmış, galvanizli, paslanmaz veya görünümü hassas diğer malzemeler için rulo tasarımı ve yüzey durumu özellikle önem kazanır.
Kullanılan takım, malzeme yüzeyine gereksiz yere zarar vermeden veya iz bırakmadan istenen profili oluşturmalıdır.
Sık Karşılaşılan Rulo Şekillendirme Problemleri
Yanlış şekillendirme sırası veya uygun olmayan makine konfigürasyonu, nihai profil nispeten basit görünse bile üretim sorunlarına yol açabilir.
Tipik sorunlar şunları içerebilir:
- Profil bükülmesi
- Yay
- Kamber
- Parlama
- Boyutsal değişim
- Yüzey çizikleri
- Kenar dalgası
- Tutarsız bükülme
- Zayıf doğruluk
Sebep, takım tasarımı, silindir hizalaması, malzeme özellikleri, besleme koşulları, şekillendirme sırası veya makine kurulumuyla ilgili olabilir.
Bu nedenle, rulo şekillendirme mühendisliği, yalnızca nihai kesit çizimine odaklanmak yerine, profil, malzeme ve makine arasındaki tüm ilişkiyi dikkate almalıdır.
COPRA ile Rulo Şekillendirme Tasarımı
MTC , özelleştirilmiş rulo şekillendirme kalıplarının ve şekillendirme dizilerinin geliştirilmesine yardımcı olmak için 2010'lardan beri COPRA rulo şekillendirme tasarım yazılımını kullanmaktadır . Doğru kalıp geliştirme, nihai rulo kalıbı tasarlanmadan önce, genellikle şekillendirme çiçeği olarak adlandırılan planlı bir bükme ilerlemesi gerektirir. Ek teknik bilgi için, Roll-Kraft'ın bu temel rulo şekillendirme tasarım kılavuzuna bakın
Özelleştirilmiş bir profil için mühendislik süreci, müşterinin çizimi ve malzeme bilgileriyle başlar. Gerekli profil analiz edilerek, farklı şekillendirme istasyonlarından geçen bükümlerin ilerleyişi de dahil olmak üzere uygun bir şekillendirme stratejisi belirlenir.
Son makine konfigürasyonu daha sonra aşağıdaki gibi faktörler göz önünde bulundurularak geliştirilir:
- Profil kesiti
- Malzeme kalitesi
- Malzeme genişliği ve kalınlığı
- Üretim hızı
- Gerekli toleranslar
- Delme gereksinimleri
- Kesme gereksinimleri
- Otomasyon gereksinimleri
Bu mühendislik süreci, mevcut standart bir rulo şekillendirme makinesinin yeniden kullanılamadığı özel profiller için özellikle önemlidir.
Rulo Şekillendirme Teknolojisinin Uygulamaları
Rulo şekillendirme, uzun metal profillerin sürekli üretimi için uygun olması nedeniyle birçok endüstride kullanılmaktadır.
Yaygın kullanım alanları şunlardır:
Çatı ve Duvar Profilleri
Rulo şekillendirme, metal çatı levhaları, duvar kaplamaları ve ilgili yapı panellerinin üretiminde yaygın olarak kullanılmaktadır.
İlgili üretim çözümleri için MTC'nin Metal Sac Rulo Şekillendirme Ekipmanlarına bakın
Çelik Aşıklar
C, Z ve diğer yapısal aşık profilleri genellikle rulo şekillendirme teknolojisi kullanılarak bobinden üretilir.
Mevcut makine konfigürasyonları için Çelik Aşık Rulo Şekillendirme Hatlarımızı inceleyin
Yağmur olukları ve iniş boruları
Sürekli rulo şekillendirme yöntemi, kaplamalı çelik veya diğer uygun sac malzemelerden uzun oluk ve yağmur borusu profilleri üretmek için oldukça uygundur.
Kablo Kanalları ve Destek Profilleri
Rulo şekillendirme teknolojisi, kablo kanalları, kapaklar ve ilgili destek profillerinin üretimi için delme ve kesme sistemleriyle birleştirilebilir.
Korkuluklar
Yol bariyer profilleri, gerekli geometriyi korurken nispeten ağır çeliği işleyebilen sağlam şekillendirme ekipmanına ihtiyaç duyar.
Raf ve Depolama Sistemleri
Dikmeler, kirişler ve diğer depolama sistemi profilleri, delme ve kesme işlemlerini içeren rulo şekillendirme hatlarında üretilebilir.
Hafif Çelik Profiller
Galvanizli çelik rulolardan sürekli olarak saplamalar, raylar ve diğer hafif çelik yapısal profiller üretilebilir.
Özel Çelik Profiller
Rulo şekillendirme uygulamalarının çoğu standart bir ürün kategorisine girmez.
Bu projeler için, rulo şekillendirme hattı, müşterinin özel profil çizimine ve üretim gereksinimlerine göre tasarlanabilir.
Daha fazla bilgi için MTC'nin Özel Profil Rulo Şekillendirme Makinelerine bakın
MTC'nin tüm makine yelpazesine genel bir bakış için, Rulo Şekillendirme Makineleri ürün kategorimizi ziyaret edin.
Özel Rulo Şekillendirme Projesi İçin Hangi Bilgiler Gereklidir?
İlk teknik bilgilerin kalitesi, rulo şekillendirme makinesi teklifinin doğruluğunu büyük ölçüde etkiler.
Özelleştirilmiş bir proje için genellikle aşağıdaki bilgiler gereklidir:
- Tam ölçüleri içeren profil çizimi
- Malzeme kalitesi
- Malzeme genişliği ve kalınlığı
- Uygulanabilir olduğu durumlarda akma dayanımı
- İstenen bitmiş uzunluk
- Uzunluk toleransı
- Delme veya çentikleme gereksinimleri
- Gerekli üretim hızı veya kapasitesi
- Fabrika güç kaynağı
- Bobin ağırlığı
- Dekoiler gereksinimleri
- Kesme gereksinimleri
- Hedef ülke
- Uygulanabilir güvenlik gereksinimleri
Bu bilgilerle, uygun makine konfigürasyonunu belirlemeden önce profil ve üretim süreci değerlendirilebilir.
Sıkça Sorulan Sorular
Rulo şekillendirme makinesiyle hangi tip çelik rulolar veya şeritler kullanılabilir? ›
Rulo şekillendirme makineleri, makineye sürekli olarak beslenen çelik bobinleri veya şeritleri işler. Şekillendirilebilecek belirli malzeme kaliteleri, kaplamalar ve kalınlıklar, haddeleme aletlerinin tasarımına, stand dayanımına ve iletim sisteminin gücüne bağlıdır. Akma dayanımı ve yüzey kalitesi gibi faktörler de çatlama veya iz bırakmadan şekillendirilebilecek malzemeleri etkiler. Tam malzeme uyumluluğu için, bobin özelliklerinizi üreticiyle görüşmeniz en iyisidir.
Giriş malzemesinin genişliği ve kalınlığı, rulo şekillendirme sürecini nasıl etkiler? ›
Çelik rulo veya şeridin genişliği ve kalınlığı, yer değiştirilen malzeme miktarını ve gereken şekillendirme kuvvetlerini doğrudan belirler. Daha geniş ve daha kalın malzemeler genellikle daha güçlü makine tabanları, daha ağır ayaklar, daha büyük miller ve daha güçlü iletim sistemleri gerektirir. Profil tasarımı ayrıca malzeme kalınlığıyla da uyumlu olmalıdır, çünkü keskin bükümler daha ince malzemeler veya özel takımlar gerektirebilir. MTC, her bir rulo şekillendirme makinesini, çalıştırmayı planladığınız belirli malzeme boyutlarına göre tasarlar.
Rulo şekillendirme makineleri özel profil şekilleri oluşturabilir mi ve bunun için hangi bilgilere ihtiyaç duyulur? ›
Evet, rulo şekillendirme, özel profiller üretebilen esnek bir işlemdir. MTC, aşıklar, oluklar, raflar ve daha fazlasını içeren benzersiz şekiller için özel rulo şekillendiriciler ve haddeleme aletleri tasarlamak için Copra yazılımını kullanır. Başlamak için, istediğiniz profil kesitinin ayrıntılı bir çizimini, gerekli malzemeyi (tür ve kalınlık) ve her parçanın beklenen uzunluğunu sağlamanız gerekir. Tasarımcı daha sonra bükme sırasını ve gereken şekillendirme geçiş sayısını analiz edecektir.
Bir rulo şekillendirme makinesinin konfigürasyonunda delme ve kesme gereksinimlerinin rolü nedir? ›
Delme, çentikleme ve pah kırma işlemleri, rulo şekillendirme hattına entegre edilmiştir. Bu işlemler, makine tabanına sabitlenmiş sabit bir kalıp veya rulo şekillendirme makinesi çalışmaya devam ederken sac levha ile birlikte hareket eden hareketli bir kalıp kullanılarak gerçekleştirilebilir. Kesme ünitesinin konumu, rulo şekillendirme standlarının önünde, arasında veya arkasında olabilir. Özel delik desenleriniz, çentik konumlarınız ve kesme uzunluklarınız, gerekli kalıp kurulumunu ve hidrolik sistem tasarımını belirleyecektir.
Özelleştirilmiş bir rulo şekillendirme hattı için üretim hızı ve kapasitesi nasıl belirlenir? ›
Üretim hızı, rulo şekillendirme makinesi tasarımındaki çeşitli faktörlere bağlıdır. Şekillendirme standlarının sayısı, profilin karmaşıklığı, malzeme özellikleri ve hat üzerinde gerçekleştirilen işlemler (örneğin delme veya kesme) elde edilebilecek hızları etkiler. Aktarım sistemi türü (zincir, dişli kutusu veya sonsuz dişli) de rol oynar. Bu ayrıntılar bilinmeden tek bir hız garantisi verilemez, bu nedenle üretici, özel gereksinimlerinize ve çevrim süresi hedeflerinize göre hızı hesaplamalıdır.
MTC ile rulo şekillendirme hattı için fiyat teklifi verirken nelere dikkat etmeliyim? ›
Doğru bir fiyat teklifi almak için, hattın hem girişini hem de çıkışını tanımlamanız gerekir. MTC'ye kullanmayı düşündüğünüz bobin genişliğini, malzeme kalınlığını ve malzeme kalitesini, ayrıca istediğiniz profil çizimlerini, uzunluk toleranslarını ve gerekli delme veya çentikleme işlemlerini bildirin. Ayrıca üretim hızı beklentilerinizi ve belirli bir bobin çözücü veya hidrolik kesme ünitesi gibi özel hat bileşenlerine ihtiyacınız olup olmadığını da belirtin. Bu gereksinimleri paylaşmak, MTC'nin doğru makine konfigürasyonunu önermesine ve net bir maliyet tahmini sunmasına olanak tanır.

[…] Her bir uzunluk boyunca, delikler, yuvalar veya kabartmalar gibi özellikler kolayca eklenebilir; bu da rulo şekillendirme işlemini güçlü, çok işlevli bir şekil elde etmenin çok uygun maliyetli bir yöntemi haline getirir. Rulo şekillendirme […]