
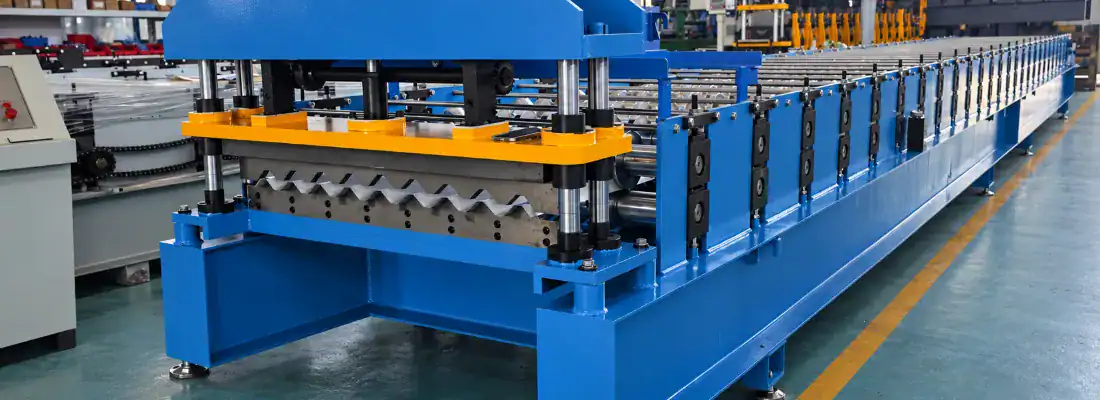
Trapezoidal Çatı Profillerinde Galvalume Kaplamanın Çatlamasını Nasıl Önleyebilirsiniz?
Trapezoidal Çatı Profili Rulo Şekillendirme Sırasında Galvalume Kaplamanın Çatlamasını Nasıl Önleyebilirsiniz?
Galvalume çatı profilleri, korozyon koruması için ince bir metalik kaplamaya bağlıdır ve bu kaplama, altındaki çeliğe göre bükülme gerilimine çok daha az dayanıklıdır. Üreticiler Galvalume rulo şekillendirme çatlaklarını, arıza genellikle düz panellerde değil, trapezoidal profillerin kenar köşelerinde ortaya çıkar. Bu makale, kaplama çatlaklarının nereden kaynaklandığını, Galvalume'un bükülme sırasında galvanizli şeritten nasıl farklı davrandığını ve hangi rulo geçiş tasarımı ve takım kararlarının yerel yüzey gerilimini kaplamanın uzama sınırının altında tuttuğunu açıklamaktadır.
Makale Özeti
Trapezoidal Çatı Profillerinde Galvalume Çatlaklarının Göründüğü Yerler
bir çatı profilinde, kaplama hasarı nadiren tüm levhaya yayılır. Hasar, tahmin edilebilir bölgelerde yoğunlaşır: her bir nervürün üst ve alt bükümünün iç yarıçapı, gövde ile nervür yan yüzü arasındaki geçiş, agresif erken geçişlerden kaynaklanan keskin köşe yarıçapları ve şeridin yüksek basınç altında küçük bir silindir yarıçapı üzerinde gerildiği alanlar.
Gözle görülür arıza genellikle ince enine çizgiler, çatlaklı veya mat bir yüzey veya montajdan sonra korozyon başlangıç noktası haline gelen mikro çatlaklar şeklinde ortaya çıkar. Birçok durumda çelik alt tabaka hala sağlamdır, bu nedenle kusur, hat üzerinde yapılan yüzeysel bir görsel kontrolde fark edilmez ancak daha sonra kullanım sırasında arızaya neden olur. Bu nedenle, trapezoidal çatı profili kaplama hasarı genellikle bir malzeme kusurundan ziyade tasarım hatası olarak kabul edilir ve genellikle panelin düz bölümlerinden ziyade nervür köşelerinde ilk olarak tespit edilir.
Galvalume kaplamanın, bükme sırasında galvanizli kaplamadan farklı davranışı
Galvalume, tipik olarak yaklaşık %55 alüminyum ve %43,4 çinko içeren ve az miktarda silikon ilavesi bulunan bir alüminyum-çinko alaşım kaplamasıdır. Geleneksel sıcak daldırma galvaniz kaplamaya kıyasla, mikro yapısı daha sert ve daha az esnektir. Bu fark, şekillendirme sırasında önemlidir çünkü kaplama, dış büküm yüzeyinde çelikle birlikte esnemelidir.
Galvaniz kaplamalar nispeten yumuşaktır ve tane sınırlarında mikro çatlamalar yoluyla orta dereceli eğilme gerilimine anında gözle görülür bir kırılma olmadan dayanabilirler. Galvalume kaplamanın alaşım yapısı, aynı eğilme koşulu altında daha düşük bir etkili Galvalume kaplama uzama sınırına sahiptir, bu nedenle kaplama, alttaki çelik kendi şekillendirme sınırına ulaşmadan önce çatlayabilir. Kaplama ağırlığı, alt tabaka kalitesi ve yüzey koşulu da bu sınırı değiştirir. Daha ağır bir kaplama, daha yüksek mukavemetli bir çelik alt tabaka veya daha dar bir eğilme yarıçapı, kaplamanın kırılmadan önce emebileceği gerilimi azaltır.
Köşebentlerin Eğilme Gerilimini Yoğunlaştırmasının Sebebi Nedir?

Kenar kıvrımları sadece bükülmeler değildir; dış kaplamanın ne kadar gerilmesi gerektiğini belirleyen tanımlanmış bir iç yarıçapa sahip bükülmelerdir. Belirli bir levha kalınlığı için, daha küçük bir iç bükülme yarıçapı, dış lifte daha yüksek yüzey gerilimi üretir. Trapezoidal profiller sertlik için tasarlandığından, tasarımcılar kenar kıvrımlarında nispeten dar yarıçaplar belirtme eğilimindedir ve bu geometri kaplama bütünlüğüne karşı çalışır.
Galvalume çatı paneli rulo şekillendirme işlemi sırasında gerilim tek seferde uygulanmaz. Şerit düz halden nihai profile doğru hareket ederken, gerilim geçiş dizisi boyunca kademeli olarak birikir. Tek bir geçiş, köşe açısının çok fazla kısmını şekillendirmeye çalışırsa, dış kaplama keskin, yerel bir gerilim zirvesi yaşar. Bu zirvenin azaltılması, yalnızca nihai geometriye değil, rulo geçiş bükme yarıçapının tüm şekillendirme dizisi boyunca nasıl dağıtıldığına bağlıdır
Kaplama Çatlamasını Etkileyen Rulo Geçiş Tasarımı Değişkenleri
Şekillendirme sırası, kaplamanın her istasyonda ne kadar gerilime maruz kaldığını ve bu gerilimin ne kadar kademeli olarak uygulandığını belirler. Başlıca değişkenler aşağıda özetlenmiştir ve bunlar bağımsız ayarlar yerine koordineli bir sistem olarak ele alınmalıdır.
| Tasarım Değişkenini Geçme | Kaplama Gerilimine Etkisi | Pratik Yönlendirme |
|---|---|---|
| Pas sayısı ve açı dağılımı | Daha küçük açı artışlarıyla daha fazla geçiş, her kaburga köşesindeki gerilim tepe noktasını azaltır; çok az geçiş ise tek bir ısırıkta aşırı bükülmeye neden olur | Geçiş sayısını artırarak her istasyonun açıda mütevazı bir artışa katkıda bulunmasını sağlayın |
| Köşe yarıçapı ilerlemesi | İç yarıçapın dizi boyunca ne kadar kademeli olarak kapandığını belirler | İç yarıçapı, bir veya iki adımda nihai değerine aniden ulaşmak yerine, kademeli olarak açın |
| Aşırı eğilme stratejisi | Erken uygulanan aşırı bükme, köşedeki dış yüzey gerilimini artırır | Geri yaylanma telafisinin büyük bir kısmı son şekillendirme istasyonlarında uygulanır |
| Malzeme akış yönü | Şeritlerin rulolar arasında sıkıştırılması, büküm çizgisinde yerel incelmeye neden olur | Şeridi sıkıştırmak yerine uzunlamasına akmasına izin verin |
| Kaburgaların sıralı geçişi | Yüzey boyunca gerilimin yeniden dağılımını değiştirir | Dıştan öne veya içten öne doğru sıralamayı bilinçli olarak seçin |
Pratikte amaç, gerilimi tamamen ortadan kaldırmak değil, gerilimi tüm geçişlere yayarak hiçbir köşenin kaplamanın etkili uzama sınırının üzerinde bir gerilim değerine maruz kalmamasını sağlamaktır.
Takım Boşluğu ve Merdane Yüzeyinin Kaplama Hasarı Üzerindeki Etkileri
Kalıp koşulları, geçiş tasarımının etkisini artırır. Üst ve alt merdaneler arasındaki boşluk çok dar olduğunda, şerit bükülmek yerine sıkıştırılır ve kaplama aynı yüzey noktasında hem basınç hem de çekme yüküne maruz kalır. Boşluk çok gevşek olduğunda ise şerit kayabilir ve gerilimi yoğunlaştıran düzensiz bir yarıçap oluşturabilir.
Trapezoidal çatı profili kaplamasında hasara yol açan faktörlerden biri de merdane yüzey kalitesidir. Pürüzlü veya aşınmış bir merdane yüzeyi, dış büküm yüzeyindeki kaplamaya sürtünerek daha sonra yayılan mikro çatlaklara neden olabilir. Parlatılmış şekillendirme yüzeyleri, yeterli yağlama ve doğru yay veya basınç ayarları, kaplamanın sağlam kalmasına yardımcı olur. Merdane malzemesi seçimi ve ısıl işlem, aletin uzun üretim süreçlerinde yüzey kalitesini ne kadar iyi koruduğunu etkiler; bu da metal çatı bileşenleri ve şekillendirme uygulamalarıyla.
Galvalume Çatı Kaplama Üretiminde Stabil Tasarım Kurallarını Geçmek
Galvalume şerit ile çalışmak üzere tasarlanmış çatı kaplama rulo şekillendirme kalıpları için , alt tabaka kalitesine, kaplama ağırlığına ve profil geometrisine bağlı olarak kesin değerler değişmekle birlikte, çatlama riskini azaltmaya yönelik birkaç tasarım prensibi vardır:
- Her bir istasyonun kaburga köşesinde mütevazı bir açı artışı sağlaması için şekillendirme geçişlerinin sayısını artırın.
- İç büküm yarıçapını profilin izin verdiği ölçüde geniş tutun ve geçiş sırası boyunca kademeli olarak inceltin.
- İlk geçişlerde aşırı bükülmeden kaçının; geri yaylanma telafisinin çoğunu son şekillendirme istasyonlarında uygulayın.
- Bükülmeyi önleyecek şekilde rulo boşluğunu ayarlayın ve kaplama dahil gerçek şerit kalınlığına göre doğrulayın.
- Kaplama üzerindeki yüzey sürtünmesini azaltmak için pürüzsüz, cilalı şekillendirme yüzeylerini ve sürekli yağlamayı koruyun.
- İş için belirtilen çelik alt tabaka ve kaplama ağırlığının, amaçlanan minimum bükme yarıçapıyla uyumlu olduğunu doğrulayın.
Bir üretim hattında zaten çatlaklı köşe oluşumları meydana geliyorsa, pratik başlangıç noktası, köşenin nihai açısına ilk ulaştığı geçiş noktasını incelemektir. Çoğu durumda, arıza son istasyonda değil, orada meydana gelir. Açı ve yarıçapı önceki ve sonraki geçiş noktalarına yeniden dağıtmak ve takım boşluğunu ve yüzey durumunu yeniden kontrol etmek, bitmiş profili değiştirmeden Galvalume rulo şekillendirme çatlak problemlerinin çoğunu çözer
Çatı panellerinin nervür köşelerinde galvalume rulo şekillendirme, temelde bir gerilim yönetimi problemidir. Galvalume'nin galvanizli kaplamalara kıyasla daha ince etkili uzaması, rulo geçiş dizisinin hata payını azalttığı anlamına gelir; bu nedenle şekillendirme hattı, nervür köşe geometrisini kademeli olarak oluşturmalıdır. Geçiş sayısını, bükme yarıçapı ilerlemesini ve takım boşluğunu bağımsız değişkenler yerine tek bir koordineli sistem olarak ele alan üretim mühendisleri, genellikle profil doğruluğundan ödün vermeden nervür köşelerinde kaplama bütünlüğünün korunduğunu görecektir.
Sıkça Sorulan Sorular
Galvalume profilleri için kaç adet şekillendirme istasyonuna ihtiyaç vardır? ›
Gerekli şekillendirme istasyonu sayısı, profil geometrisine, alt tabaka kalınlığına ve mukavemetine, kaplama ağırlığına ve her bir nervür köşesinde gereken toplam deformasyona bağlıdır. Daha küçük açı artışlarıyla daha fazla geçiş, genellikle kaplama çatlaklarına neden olan yerel gerilme zirvelerini azaltır. Pratik bir kılavuz olarak, alıcılar profil çizimini, malzeme sınıfını, kalınlık aralığını ve kaplama özelliklerini sağlamalıdır, böylece istasyon sayısı keyfi olarak seçilmek yerine kaplamanın uzama limitine göre tasarlanabilir.
Kaplamalı şerit için hangi rulo boşluğu kullanılmalıdır? ›
Rulo boşluğu, şeridin sıkışması yerine bükülmesine izin vermelidir. Kaplama kalınlığının göz ardı edilmesi boşluğu etkili bir şekilde azaltıp malzemeyi sıkıştırabileceğinden, boşluk Galvalume kaplaması da dahil olmak üzere gerçek şerit kalınlığına göre ayarlanmalıdır. Çok dar boşluk, bükülme hattında kaplamaya sıkıştırma yükü eklerken, aşırı boşluk kaymaya ve düzensiz yarıçap oluşumuna neden olur. Doğru değer, malzeme kalınlığına, alt tabaka kalitesine ve profil geometrisine bağlıdır, bu nedenle devreye alma denemeleri sırasında doğrulanmalıdır.
Standart bir hatta Galvalume'den herhangi bir modifikasyon yapılmadan verilebilir mi? ›
Birçok durumda standart bir trapezoidal rulo şekillendirme hattı Galvalume ile çalışabilir, ancak geçiş tasarımı ve takım, galvanizli şeride kıyasla kaplamanın daha düşük etkili uzamasına uygun olmalıdır. Önemli hususlar arasında geçişler boyunca açı dağılımı, iç yarıçap ilerlemesi, aşırı bükme yerleşimi, rulo boşluğu ve rulo yüzey kalitesi yer almaktadır. Mevcut hat başlangıçta agresif erken bükme ile galvanizli veya boyalı malzeme için tasarlanmışsa, kenar köşe çatlamasını önlemek için geçiş modifikasyonları veya ek istasyonlar gerekebilir.
Galvalume şekillendirme hattı için fiyat teklifi vermek üzere hangi bilgilere ihtiyaç duyulmaktadır? ›
Alıcılar, profil çizimini, kanat boyutlarını ve toleranslarını, Galvalume kaplama ağırlığı dahil malzeme türünü, alt tabaka kalitesini, şerit kalınlığı aralığını ve bobin genişliğini, gerekli üretim hızını, kesme yöntemini, delme veya delik deseni gereksinimlerini, elektrik beslemesini ve fabrika yerleşim kısıtlamalarını belirterek sunmalıdır. Profiller arasındaki geçiş ihtiyaçları da belirtilmelidir. Bu bilgiler, tedarikçinin genel bir fiyat teklifi vermek yerine, kaplamanın şekillendirme sınırları etrafında geçiş sayısını, yarıçap ilerlemesini, takım boşluğunu ve tahrik konfigürasyonunu tasarlamasına olanak tanır.
Mevcut hatlardaki kenar kaplama çatlakları nasıl azaltılabilir? ›
Öncelikle, çatlamaların çoğunun son istasyonda değil, ilk olarak kaburga köşesinin nihai açısına ulaştığı geçiş noktasını belirleyin. Ardından, açıyı ve yarıçapı önceki ve sonraki geçiş noktaları arasında yeniden dağıtın, agresif aşırı bükmeyi son istasyonlara doğru kaydırın ve kaplama dahil olmak üzere gerçek şerit kalınlığına göre merdane boşluğunu yeniden kontrol edin. Merdane yüzeyinin işlenmesi ve yağlanmasının incelenmesi de faydalıdır. Galvalume rulo şekillendirme çatlama sorunlarının çoğu, bitmiş profil geometrisini değiştirmeden bu geçiş noktası ve takım ayarlamalarıyla çözülür.
Kaplama ağırlığı, rulo şekillendirme işleminin uygulanabilirliğini etkiler mi? ›
Evet. Daha ağır bir Galvalume kaplama, kırılmadan önce kaplamanın emebileceği gerilimi azaltır; bu nedenle, daha hafif bir kaplama ile kabul edilebilir şekilde şekillenen bir profil, daha ağır bir kaplama ile çatlayabilir. Alt tabaka mukavemeti de önemlidir, çünkü daha yüksek mukavemetli çelik daha fazla geri yaylanır ve farklı aşırı bükülme telafisi gerektirebilir. Alıcılar, tasarım ve minimum bükme yarıçapının gerçek malzeme kombinasyonuna göre değerlendirilebilmesi için projenin başlarında tam kaplama ağırlığını ve alt tabaka kalitesini belirtmelidir.
Kaplamalı çelik için en iyi rulo yüzey işlemi hangisidir? ›
Pürüzsüz, cilalı şekillendirme yüzeyleri genellikle dış kaplamadaki sürtünmeyi ve aşınmayı azaltır; bu da daha sonra yayılan mikro çatlakların önlenmesine yardımcı olur. Pürüzlü veya aşınmış silindirler, kalıp tasarımı doğru olsa bile yüzey hasarına neden olabilir. Silindir malzemesi seçimi ve ısıl işlem, bu yüzeyin uzun üretim süreçlerinde ne kadar iyi korunacağını etkiler ve tutarlı yağlama da aynı amaca hizmet eder. Takım değerlendiren alıcılar, silindirlerin boyutlandırılmasının yanı sıra şekillendirme yüzeylerinin nasıl işlendiğini ve korunduğunu da sormalıdır.
