

Yüksek Mukavemetli Çelik Rulo Şekillendirme: Makine Alıcılarının Dikkat Etmesi Gerekenler
Yüksek Mukavemetli Çelik Rulo Şekillendirme: Makine Alıcılarının Dikkat Etmesi Gerekenler
Yüksek mukavemetli çelikler, üreticilerin malzeme kalınlığını artırmadan daha yüksek yük taşıma kapasitesi istediği yapısal profiller için giderek daha fazla tercih edilmektedir. Güneş paneli montaj kanalları, depolama rafı dikmeleri, yapısal profiller, otomotiv bileşenleri ve seçilmiş bina profilleri tipik örneklerdir.
Ancak, bir rulo şekillendirme makinesi alıcısı için, geleneksel yumuşak çelikten HSLA'ya veya başka bir yüksek akma dayanımlı çeliğe geçmek sadece bir malzeme değişimi değildir. Bu, şekillendirme stratejisini, takım geometrisini, tahrik gereksinimini, şaft yükünü ve hatta uygun şekillendirme istasyonu sayısını bile değiştirebilir.
Çelik spesifikasyonları gelişmeye devam ettikçe bu ayrım daha da önem kazanmaktadır. 2026 yılında yayınlanan ASTM A1008/A1008M-26, HSLAS ve HSLAS-F kaliteleri de dahil olmak üzere çeşitli soğuk haddelenmiş yapısal ve yüksek mukavemetli çelik sınıflandırmalarını kapsamaktadır. Benzer şekilde ASTM A1011/A1011M-25, sıcak haddelenmiş yapısal, HSLA ve ultra yüksek mukavemetli levha ve şeritleri kapsamaktadır.
Yüksek mukavemetli düşük alaşımlı çelik (HSLA) için yeni bir rulo şekillendirme makinesine yatırım yapan üreticiler için pratik soru bu nedenle sadece "Makine ne kadar kalınlıkta şekillendirme yapabilir?" değil, "Makine aslında hangi kalınlık, akma dayanımı, çekme dayanımı ve profil geometrisi kombinasyonunu şekillendirmek üzere tasarlanmıştır?" olmalıdır.
İçindekiler
Akma Mukavemetinin Kalınlık Kadar Önemli Olmasının Nedenleri

Malzeme kalınlığı, rulo şekillendirme hattı belirtilirken genellikle ilk verilen parametrelerden biridir. Önemlidir, ancak tek başına yeterli değildir.
Aynı kalınlıkta iki bobini ele alalım. Eğer birinin akma dayanımı önemli ölçüde daha yüksekse, onu istenen profile kademeli olarak bükmek için gereken kuvvetler önemli ölçüde farklı olabilir.
Daha yüksek mukavemetli malzeme genellikle kalıcı deformasyona karşı direnci artırır. Profiline bağlı olarak, bu şunlara yol açabilir:
- daha büyük şekillendirme yükleri;
- artan geri yaylanma;
- daha yüksek tork gereksinimleri;
- Miller ve yataklar üzerindeki yüklerin artması;
- Takım hizalamasına karşı artan hassasiyet;
- daha zorlu kesme gereksinimleri.
Bu nedenle, yalnızca kalınlık aralığını (örneğin, 1,5–3,0 mm) belirten bir makine fiyat teklifi, makinenin şekillendirme kapasitesini tam olarak tanımlamaz.
Profil çizimiyle birlikte malzeme özellikleri ve mekanik özellikleri de verilmelidir.
Geri Yaylanma Kritik Bir Takım Sorunu Haline Geliyor
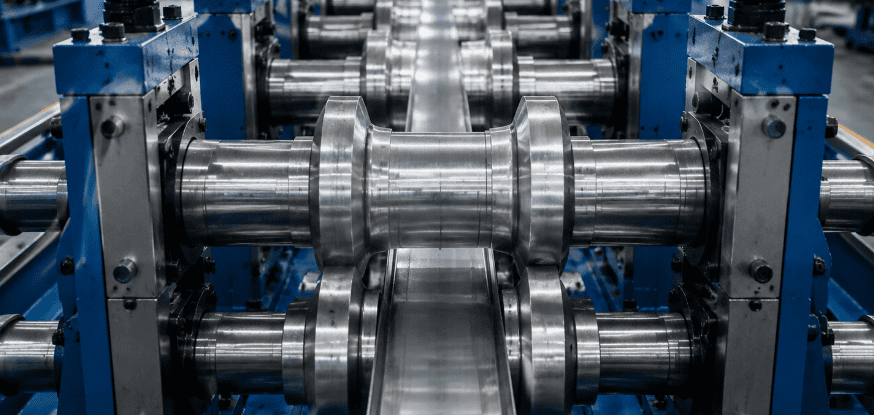
Çelik, şekillendirme istasyonundan geçtikten sonra, elastik geri kazanım, malzemenin orijinal geometrisine doğru hafifçe geri hareket etmesine neden olur. Bu olaya geri yaylanma denir .
Akma dayanımı arttıkça, haddeleme şekillendirmesinde geri yaylanma genellikle daha belirgin hale gelir ve kalıp tasarımı sırasında dikkate alınmalıdır.
Tek başına silindir basıncını artırmak mühendislik çözümü değildir. Silindir takımı, uygun bir şekillendirme dizisi aracılığıyla deformasyonu kademeli olarak dağıtmalıdır.
Kesit geometrisine ve malzemesine bağlı olarak, mühendislerin aşağıdaki ayarlamaları yapması gerekebilir:
Açı oluşturma
Tek tek geçişlerde, elastik toparlanma sonrasında profilin istenen açıya ulaşması için kontrollü aşırı şekillendirme gerekebilir.
Üretim istasyonlarının sayısı
Geleneksel çelik kullanılarak belirli sayıda istasyonda güvenilir bir şekilde üretilebilen bir profil, daha yüksek mukavemetli malzemeden üretildiğinde ek şekillendirme aşamaları gerektirebilir.
İstasyon sayısının artırılması otomatik olarak daha iyi sonuç vermez. Doğru geçiş programı, profil geometrisine, malzeme özelliklerine ve gerekli toleranslara bağlıdır.
Silindir geometrisi
Şerit ve merdaneler arasındaki temas koşulları, gerilim dağılımını etkiler. Kötü tasarlanmış takımlar, deformasyonu belirli alanlarda yoğunlaştırabilir ve bozulmayı veya yüzey hasarını artırabilir.
Bu nedenle, rulo şekillendirme kalıplarının tasarımı, yalnızca nihai kesit boyutlarına değil, gerçek üretim malzemesine dayanmalıdır.
Profil Geometrisi, Nominal Kalınlıktan Daha Önemli Olabilir

Aynı malzemeden üretilen basit bir açık kanal ve karmaşık bir profil, çok farklı makine konfigürasyonları gerektirebilir.
Şekillendirme zorluğunu artıran özellikler şunlardır:
- dar geri dönüş dudakları;
- derin kanallar;
- Birbirine yakın konumda bulunan çok sayıda viraj;
- asimetrik kesitler;
- Genişlik-kalınlık oranları yüksek;
- Viraj bölgelerine yakın delikler;
- Sıkı boyut toleransları.
Yüksek mukavemetli malzeme, bu zorlukların çoğunu daha da artırır.
Örneğin, bir güneş paneli montaj kanalında içe doğru bakan dudaklar ve düzenli aralıklarla yerleştirilmiş delikler bulunabilir. Mühendislik ekibi, yüksek mukavemetli çelik profillerin nasıl şekillendirildiğini değil, aynı zamanda delme işleminin malzeme akışını nasıl etkilediğini ve şekillendirme sırasında delik konumunun değişip değişmediğini de dikkate almalıdır.
Bu durum, delme düzeni, takım tasarımı ve nihai boyutsal doğruluk arasında doğrudan bir ilişki oluşturur.
Bu uygulama için ekipman değerlendiren üreticiler için, mevcut Destek Kanalı Rulo Şekillendirme Makinesi sayfası, uygulama düzeyinde makine konfigürasyonunu sağlayabilirken, bu makale de böyle bir hattın arkasındaki malzeme mühendisliği hususlarını açıklamaktadır.
Makine Yapısı ve Aktarma Organları Yeterli Rezerv Gerektirir
Sonuç olarak, makinenin taşıması gereken şekillendirme yükleri daha yüksek olacaktır.
Önemli mekanik elemanlar arasında miller, yataklar, ayaklar, iletim sistemi, taban yapısı ve ana tahrik sistemi bulunur.
Mil çapı ve yatak düzeni
Rulo milleri, takım pozisyonunu korurken hem tork hem de eğilme yüklerine dayanmalıdır. Aşırı mil sapması, profil boyutlarını etkileyebilir ve takım aşınmasını hızlandırabilir.
Makine standları
Rijit şekillendirme ayakları, yük altında silindirlerin hizalanmasının korunmasına yardımcı olur. Yapısal rijitlik, özellikle daha kalın veya daha yüksek mukavemetli yapısal kesitler üretilirken önem kazanır.
Tahrik sistemi
Dişli kutusu ve üniversal mafsallı aktarım sistemi, önemli miktarda torku doğrudan şekillendirme istasyonlarına iletebildiği için, zorlu yapısal profil uygulamalarında sıklıkla tercih edilir.
Zincir tahrik sistemi birçok daha hafif uygulama için uygun olmaya devam etmektedir, ancak tahrik sistemi seçimi genel bir makine spesifikasyonuna değil, gerçek şekillendirme yüküne göre yapılmalıdır.
Amaç, mümkün olan en büyük motoru takmak değil. Komple tahrik sistemi, belirtilen malzeme aralığı için yeterli çalışma payına sahip bir sistem olarak tasarlanmalıdır.
Delme ve kesme işlemleri de malzeme kalitesine göre tasarlanmalıdır
Yüksek mukavemetli çelik rulo şekillendirme tesisi, komple bir üretim hattının yalnızca bir parçasıdır.
Daha yüksek mukavemetli çelik kullanıldığında, yukarı yöndeki delme ve aşağı yöndeki kesme kuvvetleri de değişir.
Delme sistemleri, delik doğruluğunu ve takım ömrünü kontrol ederken yeterli tonaj sağlamalıdır. Zımba ve kalıp boşluğu özellikle önemlidir çünkü uygun olmayan boşluk, çapak oluşumunu ve takım aşınmasını artırabilir.
Kesme sistemi de benzer bir sorun teşkil etmektedir. Yumuşak çelik için seçilen bir bıçak ve hidrolik sistemin, aynı kalınlıktaki daha yüksek mukavemetli malzemede de aynı performansı göstereceği otomatik olarak varsayılamaz.
Kesme yöntemi de üretim stratejisini etkiler. Durdurma-kesme hidrolik sistemleri birçok yapısal profil için nispeten basit bir çözüm sunarken, rulo şekillendirme uçan kesme sistemi, daha yüksek sürekli üretim hızı gerektiğinde şeridi durdurma ihtiyacını ortadan kaldırabilir.
Doğru seçim, yalnızca ilan edilen maksimum hat hızına değil, profil geometrisine, üretim hızına, kesim kalitesine ve yatırım seviyesine bağlıdır.
FAT öncesinde malzeme çeşitliliği dikkate alınmalıdır
Sıklıkla göz ardı edilen bir konu, nominal malzeme özellikleriyle gerçek üretim bobinleri arasındaki farktır.
ASTM A1008/A1008M-26, çok sayıda soğuk haddelenmiş yapısal ve yüksek mukavemetli kategoriyi kapsar ve mekanik özellik gereksinimlerini belirtir. ASTM A1011/A1011M-25 ise ticari kalitelerden HSLA ve ultra yüksek mukavemetli sınıflandırmalara kadar uzanan sıcak haddelenmiş çelikleri kapsar.
Rulo şekillendirme projeleri için bu durum, malzeme sertifikasını önemli bir mühendislik bilgisi haline getiriyor.
Takım tasarımının son halini almasından önce, bir tedarikçinin ideal olarak şunları bilmesi gerekir:
- malzeme standardı;
- çelik kalitesi;
- minimum ve maksimum kalınlık;
- akma dayanımı aralığı;
- çekme dayanımı;
- Uygulanabilir olduğu durumlarda kaplama spesifikasyonu;
- Beklenen boyut toleransları.
Fabrika Kabul Testi sırasında kullanılan deneme malzemesi de müşterinin gerçek üretim malzemesini makul ölçüde temsil etmelidir.
Daha kolay şekillendirilebilen malzeme kullanılarak başarıyla test edilen yüksek mukavemetli çelik rulo şekillendirme makinesi, müşterinin en yüksek mukavemetli üretim rulosuyla performansını kesin olarak kanıtlamamaktadır.
Boyutsal Doğruluk, Tam Bir Süreç Yaklaşımı Gerektirir
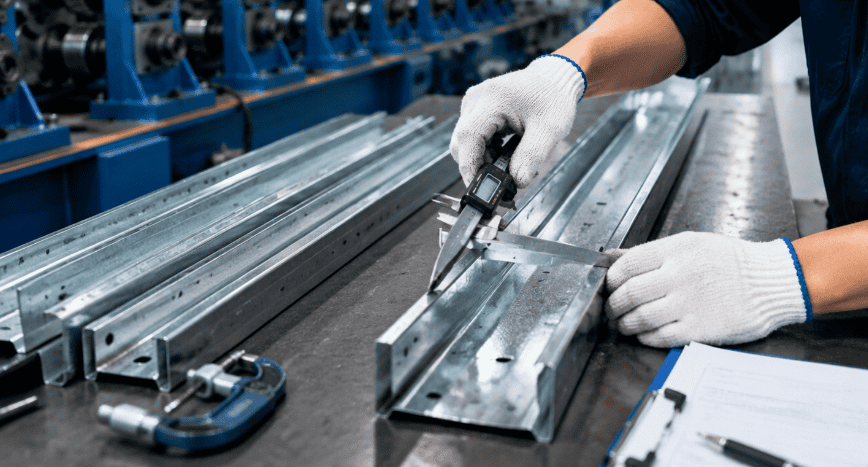
Yüksek mukavemetli çelik, üretim hattının başka yerlerindeki zayıf noktaları da ortaya çıkarabilir.
Şerit beslemesi tutarsızsa, biriken uzunluk hatası delme ve kesme pozisyonlarını etkileyebilir. Giriş kılavuzu yanlış ayarlanırsa, profil kademeli olarak bükülebilir veya yana doğru hareket edebilir. Merdane hizalaması kötüyse, asimetrik bir bölümün bir tarafı diğerinden farklı şekilde gelişebilir.
Bu sorunlar, rulo şekillendirme makinesindeki uzunluk hassasiyeti , doğrudan şekillendirme silindirlerini suçlamak yerine, kodlayıcı ölçümünü, beslemeyi, hızlanma/yavaşlama ve kesme senkronizasyonunu dikkate almanın neden önemli olduğunu açıklamaktadır.
Aynı prensip profil doğruluğu için de geçerlidir: takım, makine rijitliği, malzeme özellikleri ve kurulum parametreleri birlikte çalışır.
Alıcıların Makine Teklifi İstemeden Önce Sağlaması Gerekenler
Yüksek mukavemetli çelik rulo şekillendirme projesi için, profesyonel bir teknik sorgulama sadece profil fotoğrafından daha fazlasını içermelidir.
Tedarikçiye en azından şunları sağlayın:
- boyutlandırılmış profil çizimi;
- Malzeme standardı ve kalitesi;
- Malzeme kalınlığı aralığı;
- Akma ve çekme dayanımı;
- Bobin veya şerit genişliği;
- Delik deseni ve delme gereksinimleri;
- Gerekli ürün uzunlukları;
- boyutsal toleranslar;
- hedef üretim hızı;
- Beklenen yıllık veya vardiya üretim hacmi.
Bu bilgilerle mühendisler, rulo çiçeğini geliştirebilir, şekillendirme yüklerini tahmin edebilir, uygun istasyon sayısını belirleyebilir, iletim sistemini seçebilir ve delme ve kesme sistemlerini tasarlayabilirler.
Rulo şekillendirme makinesini yalnızca kalınlığına göre seçmeyin
"0,8–2,0 mm galvanizli çelik" gibi bir şartname hassas görünebilir, ancak mühendislik açısından bakıldığında birçok kritik değişkeni belirsiz bırakır.
Bu nedenle, aynı kalınlık aralığı için reklamı yapılan iki makinenin yetenekleri önemli ölçüde farklı olabilir.
Yapısal profiller için alıcılar, malzeme dayanımı, profil geometrisi ve makine tasarımı arasındaki ilişkiyi değerlendirmelidir .
Tedarikçiden mühendislik hesaplamalarında hangi malzeme sınıfının kullanıldığını ve kabul testinde hangi malzemenin kullanılacağını sorun. Sadece maksimum kalınlığı değil, belirtilen maksimum akma dayanımını da teyit edin.
Bu sorular, üretim hattının daha sonra daha güçlü çelikleri işlemesi gerekebileceği durumlarda özellikle önem kazanmaktadır.
Gerçekten Nelerin Dikkate Alınması Gerektiğini Anlayın
Yüksek mukavemetli çelik, daha hafif ve daha güçlü yapısal profiller için önemli fırsatlar sunarken, aynı zamanda haddeleme işleminin mühendislik gereksinimlerini de artırmaktadır.
Yüksek mukavemetli çeliklerin başarılı bir şekilde rulo şekillendirilmesi , geri yaylanmanın kontrol edilmesine, deformasyonun uygun bir geçiş programı ile dağıtılmasına, yeterli makine rijitliği ve torkunun korunmasına ve delme ve kesme sistemlerinin doğru boyutlandırılmasına bağlıdır.
Ekipman alıcıları için, projenin başlangıcında çelik kalitesini ve mekanik özelliklerini belirtmek, daha sonra pahalıya mal olacak takım revizyonlarını önleyebilir.
Bu nedenle, iyi tasarlanmış bir rulo şekillendirme hattı , profil geometrisi + kalınlık + malzeme dayanımı + tolerans + üretim hızı gibi tüm üretim süreçlerini kapsayacak şekilde tasarlanmalıdır .
Bu kombinasyon—sadece kalınlık değil—gerçek makine gereksinimini belirler.
Sıkça Sorulan Sorular
Potansiyel olarak evet, eğer makine yapısı, tahrik sistemi ve takımlar her iki malzeme için de tasarlanmışsa. Ancak, kurulum parametreleri ve geri yaylanma telafisi kaliteler arasında farklılık gösterebilir.
Her zaman değil. İstasyon sayısı profil geometrisine, kalınlığa, büküm dağılımına ve malzeme özelliklerine bağlıdır. Daha yüksek mukavemetli çelik daha kademeli bir şekillendirme dizisi gerektirebilir, ancak nihai sayıyı takım mühendisliği belirlemelidir.
Yüksek mukavemetli çelikler, bükme sırasında daha fazla elastik deformasyonu koruyabilir. Malzeme merdanelerden ayrıldıktan sonra, bu deformasyonun bir kısmı geri kazanılır ve takım bunu telafi etmediği sürece nihai bükme açısını değiştirir.
Malzeme standardını, kalitesini, kalınlık aralığını, akma dayanımını, çekme dayanımını, kaplamasını ve şerit genişliğini, boyutlandırılmış profil çizimiyle birlikte belirtin.
Mümkün olan her durumda evet. Üretimde kullanılan temsili malzeme ile yapılan testler, yalnızca daha düşük mukavemetli bir ikame malzeme ile yapılan testlere kıyasla, makine ve takım performansına dair çok daha güçlü kanıtlar sunar.
