

Güneş Paneli Destek Kanalı Rulo Şekillendirme Makineleri: 41×21 ve 41×41 Proje Örneği
Zincir Tahrikli mi Yoksa Dişli Kutu Tahrikli mi: 41x21 ve 41x41 Profiller için Güneş Enerjili Amortisör Kanalı Rulo Şekillendirme Makinesi Projesi
İki adet güneş paneli destek kanalı rulo şekillendirme makinesi, makine denemelerini tamamladı ve sevkiyata hazır. Bir hat 41 × 21 mm, diğeri ise 41 × 41 mm profiller için yapılandırılmıştır. Her iki makine de zincir tahriki, sonradan delme ve sonradan kesme ile takipli delme ve takipli kesme işlemlerini kullanmaktadır. Bu güneş paneli destek kanalı rulo şekillendirme makinesi projesi, alıcıların hat spesifikasyonunun başlarında karşılaştığı pratik bir mühendislik kararını göstermektedir: zincir tahriki mi yoksa dişli kutusu tahriki mi kullanılacağı ve bu seçimin hattın geri kalan konfigürasyonuyla nasıl etkileşimde bulunduğu.
İçindekiler
Proje Genel Bakışı
Proje, güneş paneli destek kanalı üretimi için tasarlanmış iki ayrı rulo şekillendirme makinesini kapsamaktadır. Her iki makine de, şekillendirme aşamalarından sonra delme ve kesme işlemlerinin gerçekleştiği, yani şekillendirme öncesinde hat üzerinde değil, şekillendirme sonrasında yapıldığı şekilde tasarlanmıştır edendelme ve takip eden kesme sistemini kullanmaktadır; bu sayede delme ve kesme üniteleri, şeridi durdurmak yerine işlem sırasında malzeme ile birlikte hareket eder.
Bu sipariş için müşteri, maliyet hususlarını göz önünde bulundurarak dişli kutusu yerine zincir tahrik sistemini tercih etmiştir. Her iki hat için de makine denemeleri tamamlanmış ve her iki makine de sevkiyata hazırdır. Güneş paneli destek kanalı rulo şekillendirme makinesi projesi araştıran alıcılar için bu örnek, tahrik tipinin hat maliyetini ve performansını şekillendiren çeşitli konfigürasyon kararlarından biri olduğunu göstermektedir.
Makine ve Uygulama
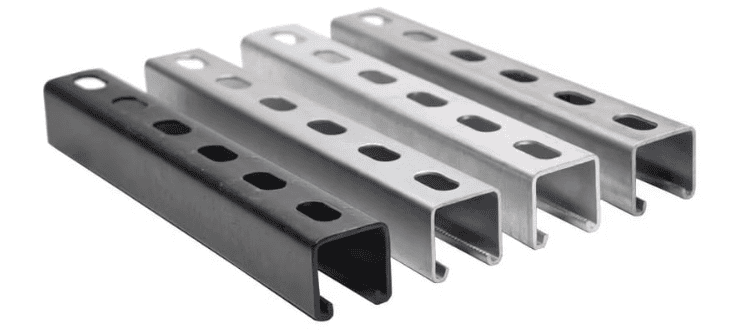
Bu projede kullanılan güneş paneli destek kanalı rulo şekillendirme makineleri, fotovoltaik panellerde montaj rayları, braketler ve yapısal destek için yaygın olarak kullanılan oluklu veya düz kanal kesitleri olan güneş paneli destek kanallarını üretmektedir. Destek kanalı geometrisi, genişlik ve yükseklik kombinasyonu ile tanımlanır ve bu projede her iki profil boyutu da standarttır. Hat hızı 0–12 m/dak olarak belirlenmiş olup, şekillendirme işlemi 1,5 mm ile 2,5 mm arasında değişen kalınlıktaki malzemeler üzerinde gerçekleştirilmiştir.
İki hat farklı profil boyutlarında çalıştığı için, şekillendirme istasyonlarının sayısı, rulo takım boyutları ve delme ve kesme pozisyonları birbirinden farklıdır. Ortak noktaları ise genel işlem sırasıdır: bobin besleme, rulo şekillendirme, takip delme, takip kesme ve çıkış. Bu sıra, uzun süre boyunca tutarlı profil gerektiren güneş paneli montaj sistemlerinde kullanılan destek kanalları için tipik olan sürekli üretimi destekler
Aşağıda temel ortak özellikler ve satır başına yapılandırma özetlenmiştir.
| Parametre | Satır 1: 41 × 21 mm | Satır 2: 41 × 41 mm |
|---|---|---|
| Profil | 41 × 21 mm destek kanalı | 41 × 41 mm destek kanalı |
| Hat hızı | 0–12 m/dak | 0–12 m/dak |
| Malzeme kalınlığı | 1,5–2,5 mm | 1,5–2,5 mm |
| Bulaşma | Zincir tahrik sistemi | Zincir tahrik sistemi |
| Delme / kesme | Delme sonrası, kesme sonrası (izleme) | Delme sonrası, kesme sonrası (izleme) |
| İşlem sırası | Bobin besleme → rulo şekillendirme → takip delme → takip kesme → salınım | Bobin besleme → rulo şekillendirme → takip delme → takip kesme → salınım |
| Şekillendirme istasyonları, haddeleme takımları, delme/kesme pozisyonları | 41 × 21 mm ölçülerine göre yapılandırılmıştır | 41 × 41 mm için yapılandırılmıştır |
Farklı profil boyutları, iki hat arasında farklı şekillendirme istasyonlarını, haddeleme takım boyutlarını ve delme ve kesme pozisyonlarını belirlerken, iletim tipi, kontrol sırası ve işlem akışı aynı kalır.
Teknik Özellikler ve Proje Gereksinimleri
Bu güneş paneli destek kanalı rulo şekillendirme makinesi projesindeki temel teknik tercihler, iletim tipi ve delme sonrası, kesme sonrası konfigürasyondur. Burada zincir iletimi seçilmiştir, ancak dişli kutusu iletimiyle karşılaştırmanın anlaşılması önemlidir.
| İletim tipi | Sürüş prensibi | Başlıca özellikler | Önemli bir ödünleşme |
|---|---|---|---|
| Zincir tahrik sistemi | İstasyonları zincir ve dişli çark düzeniyle hareket ettirir | Daha basit tasarım; daha düşük başlangıç maliyeti | Tüm hat uzunluğu boyunca bir miktar geri tepme birikebilir |
| Vites kutusu şanzımanı | Her istasyonda tahrikli şanzımanları dağıtır | Genellikle daha iyi doğruluk, daha yüksek hız, daha fazla istikrar | Genellikle istasyonlar arasında daha sıkı bir senkronizasyon sağlar |
Buradaki denge teorik olmaktan ziyade pratiktir. Zincir tahrik sisteminde, hat boyunca bir miktar boşluk birikimi yaşanabilirken, dişli kutusu tahrik sisteminde istasyonlar arasında senkronizasyon genellikle daha sıkı tutulur. Destek kanalı için bu fark, daha yüksek hat hızlarında boyutsal tutarlılığı etkileyebilir. Bu makineler için delme hassasiyeti ±0,5 mm ve kesme toleransı ±1 mm olarak belirtilmiştir ve seçilen konfigürasyon bu gereksinimleri karşılayacak şekilde seçilmiştir.
Proje İlerlemesi ve Sonuçları
Her iki hat için de makine denemeleri tamamlandı ve her iki makine de sevkiyata hazır. Denemeler, 41 × 21 mm ve 41 × 41 mm olmak üzere iki profil boyutunu ve takip işlemleriyle birlikte delme sonrası ve kesme sonrası işlem dizisini kapsadı. Sevkiyattan önce denemelerin tamamlanması, şekillendirme, delme ve kesme fonksiyonlarının ayrı üniteler olarak değil, bir hat olarak birlikte doğrulanmasını sağlar.
Dolayısıyla projenin durumu oldukça açık: tasarım ve yapım tamamlandı, denemeler yapıldı ve makineler sevkiyata hazır. Bu durumda sevkiyat hazırlığının ötesinde başka bir proje aşaması teyit edilmemiştir.
Mühendislik ve Proje Desteği
Zincir ve dişli kutusu tahrik sistemleri arasında seçim yapmak, rulo şekillendirme ekipmanının özelliklerinin belirlenmesinde normal bir adımdır. Alıcılar genellikle ilk yatırım maliyetini doğruluk, hız ve uzun vadeli istikrarla karşılaştırır ve doğru cevap, profil, hedef çıktı ve bütçeye bağlıdır. ASTM International, malzeme ve ürün hususları hakkında faydalı bilgiler sağlar, ancak makine konfigürasyonu projeye özgü bir karar olmaya devam eder.
Bu güneş paneli destek kanalı rulo şekillendirme makinesi projesinde, zincir tahrik sistemi seçimi, hattın müşterinin maliyet pozisyonuyla uyumlu kalmasını sağlarken, takipli delme ve takipli kesme konfigürasyonu, sürekli şekillendirme sonrası işlemlerine olan ihtiyacı karşıladı. Her iki makine de denemelerini tamamladı ve sevkiyata hazır.
Sıkça Sorulan Sorular
Dişli tahrik sistemini zincir tahrik sistemine tercih etmeli miyim? ›
Boyutsal doğruluk, daha yüksek hat hızı ve uzun vadeli senkronizasyon kararlılığı öncelikliyse, dişli kutusu tahrik sistemini tercih edin, çünkü dişli kutuları genellikle istasyonlar arasında zamanlamayı daha sıkı tutar. Zincir tahrik sistemi ise daha düşük ilk maliyet ve daha basit yerleşim düzenini önceliklendiren alıcılar için uygundur; bu durumda hat uzunluğu boyunca bir miktar boşluk birikebileceğini kabul etmek gerekir. Doğru karar, profil toleransınıza, hedef çıktınıza ve bütçenize bağlıdır. Konfigürasyonu kesinleştirmeden önce tedarikçiyle doğruluk ve hız gereksinimlerinizi teyit edin.
Delme sonrası ve kesme sonrası işlemler, çizgim için ne anlama geliyor? ›
Delme ve kesme işlemlerinin, şekillendirme aşamalarından önce değil, sonra yapılması anlamına gelir. İzleme sistemiyle birlikte, delme ve kesme üniteleri, şeridi durdurmak yerine işlem sırasında şeritle birlikte hareket eder ve bu da sürekli üretimi destekler. Bu düzenleme, tutarlı profil çıktısının önemli olduğu güneş paneli kanal hatları için genellikle uygundur. Alıcılar, delme ve kesme konfigürasyonunu doğrudan şekillendirdiği için, delik deseni, delik aralığı, kesim uzunluğu ve tolerans gereksinimlerini tedarikçiyle teyit etmelidir.
Bir destek kanalı hattı için fiyat teklifi vermek için hangi bilgilere ihtiyaç duyulur? ›
Profil çizimini, tam genişlik ve yükseklik, malzeme türü ve kalınlık aralığı, bobin genişliği, gerekli hat hızı, delik deseni ve kesim uzunluğu ile birlikte sağlayın. Ayrıca delme ve kesme gereksinimlerini, boyut toleranslarını, elektrik beslemesini ve fabrika yerleşimini belirtin. Birden fazla profil boyutu kullanmayı planlıyorsanız, bunu önceden belirtin, çünkü şekillendirme istasyonları, rulo takımları ve delme ve kesme konumları profile göre farklılık gösterir. Eksiksiz giriş verileri, tedarikçinin doğru iletim tipini ve hat konfigürasyonunu önermesine olanak tanır.
Profil profillerin şekillendirilmesinde hat hızı nasıl belirlenir? ›
Hat hızı, profil geometrisine, malzeme kalınlığına, şekillendirme istasyonu sayısına, iletim tipine ve gerekli delme ve kesme toleranslarına bağlıdır. Daha yüksek hızlar genellikle istasyonlar arasında daha sıkı senkronizasyon gerektirir ve bu da dişli kutusu iletimini destekleyebilir. Alıcılar, hat hızını tek başına bir rakam olarak değil, tüm işlem dizisine karşı doğrulanması gereken bir hedef olarak ele almalıdır. Spesifikasyonları onaylamadan önce, belirli profil, malzeme ve hassasiyet gereksinimlerinize göre ulaşılabilir hızı tedarikçiyle teyit edin.
Gerekli şekillendirme istasyonu sayısını ne belirler? ›
Şekillendirme istasyonu sayısı, profil geometrisine, malzeme özelliklerine, malzeme kalınlığına ve nihai kesite ulaşmak için gereken toplam deformasyona bağlıdır. Daha karmaşık veya daha kalın profiller, malzemenin aşırı işlenmesini önlemek için genellikle daha fazla istasyon gerektirir. 41 × 21 mm ve 41 × 41 mm gibi farklı profil boyutlarında çalışan iki hat, normalde farklı istasyon sayılarına, haddeleme takım boyutlarına ve delme ve kesme konumlarına ihtiyaç duyacaktır. Tasarımı onaylamadan önce istasyon düzenini profil çiziminizle karşılaştırın.
Rulo şekillendirme hattının sevkiyatından önce nelerin doğrulanması gerekir? ›
Makine denemeleri, şekillendirme, delme ve kesme işlemlerinin ayrı üniteler olarak değil, komple bir hat olarak birlikte çalıştığını doğrulamalıdır. Alıcılar, profil boyutlarını, delik konumlarını, kesim uzunluğunu ve hedef toleransları kararlaştırılan spesifikasyona göre doğrulamalıdır. Ayrıca, takip zımbası ve kesme tepkisini, hat hızı aralığını ve kontrol sırasını kontrol etmek de faydalı olacaktır. Sevkiyat öncesinde dokümantasyonu, takım listelerini ve yedek parçaları doğrulayın. Bu kontrollerin sevkiyat öncesinde tamamlanması, fabrikanızdaki devreye alma süresini kısaltır.
Bir adet destek kanalı işleme makinesi birden fazla profil işleyebilir mi? ›
Prensip olarak evet, ancak çoklu profil kapasitesi profil boyutlarına ve bunların ne kadar farklı olduğuna bağlıdır. Her profil boyutu genellikle kendi haddeleme takım setini gerektirir ve şekillendirme istasyonları, zımba pozisyonları ve kesme pozisyonlarının ayarlanması veya değiştirilmesi gerekebilir. Bir hatta çok farklı profiller çalıştırmak, geçiş süresini ve maliyetini artırabilir. Birkaç farklı destek kanalı boyutu üretmeyi planlıyorsanız, hattın buna göre yapılandırılabilmesi için teklif sırasında tüm profilleri ve beklenen geçiş sıklığını belirtin.
