

Конструкция отрезного штампа для тонкостенных стальных профилей дверных рам
Контроль деформации при формовке дверных рам методом прокатки и отрезки
При производстве профилей для дверных рам методом прокатки деформация при резке может ухудшить качество профиля даже после точной формовки. Тонкостенные стальные профили особенно уязвимы к силам резания, что может привести к расширению фланцев, смятию углов, чрезмерному образованию заусенцев, перекручиванию концов и неровным поверхностям среза. Эти дефекты могут повлиять на точность размеров и окончательную сборку профилей дверных рам.
Правильная конструкция отрезного штампа и хорошо контролируемая последовательность резки имеют решающее значение для предотвращения деформации. Поддерживая профиль во время резки и равномерно распределяя силы резания, система помогает поддерживать прямые торцы, чистые кромки и постоянную геометрию профиля. Это обеспечивает точное выравнивание во время сварки и сборки, а также уменьшает проблемы с подгонкой при установке.
Оглавление
Проблема обрезанных концов при производстве стальных дверных рам
Дефекты торцов тонких дверных коробок подразделяются на несколько типичных типов. В таблице ниже приведено описание каждого дефекта, его первопричины и того, что следует проверить в первую очередь.
| Дефект | Первопричина | Что проверить |
|---|---|---|
| Развальцованные фланцы | Сдвиг смещает незакрепленный материал вбок, а не разрушает его чисто; узкие полки содержат мало материала для поглощения боковой нагрузки на лопатку | Опора фланца в матрице; зазор матрицы; угол наклона |
| Смятые углы | Изгиб или кромка деформируются под воздействием давления зажима или матрицы, смещенного относительно оси | Направление нагрузки зажима; время зажима; внутренняя поддержка обратных изгибов |
| краевой заусенец | Слишком малый или слишком большой зазор по сравнению с фактической толщиной листа, что изменяет характер разрушения | Фактическая толщина листа в зависимости от зазора между матрицей и лезвием; острота лезвия |
| Скрученные/неправильные концы | Асимметричное усилие, неравномерное зажимание или лезвие, которое постепенно входит в зацепление с секцией | Силовая симметрия; последовательность зажима; угол наклона |
Последствия на последующих этапах производства носят практический характер. Неровные торцы уменьшают площадь контакта в местах соединения под углом, вынуждая сборщиков компенсировать это заделкой швов или шлифовкой. Заусенцы создают опасность при транспортировке и мешают установке прокладок, уплотнений и фурнитуры. Расширенные фланцы изменяют эффективную ширину профиля, поэтому рама, правильно измеренная на этапе сборки, может не закрываться должным образом. Для инженеров-технологов эти дефекты, возникающие при формовке дверных рам, также увеличивают количество брака и замедляют этапы укладки и упаковки.
Геометрия профиля и поведение тонкостенного материала в точке отсечки
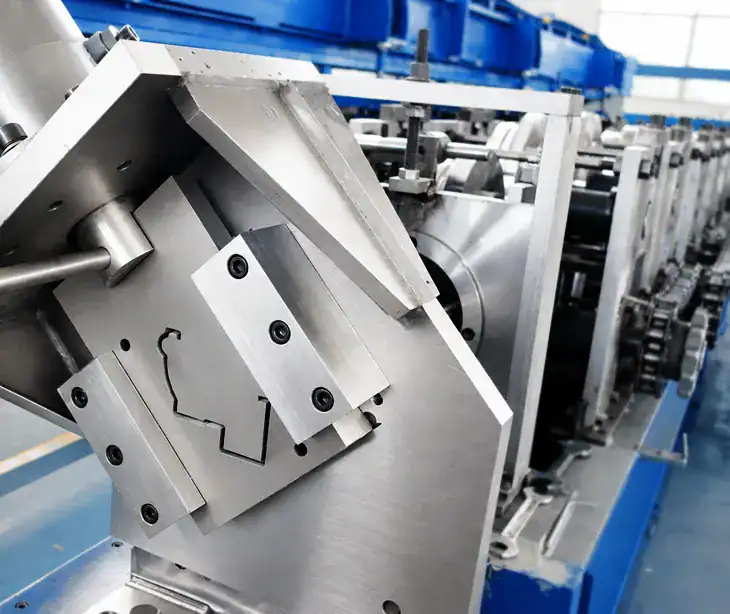
Профили дверных рам не представляют собой простые открытые каналы, а профилирование тонколистового материала для дверных рам — непростая задача. Обычно они сочетают в себе узкие полки, лицевую часть коробки или упорную стойку, а также один или несколько изгибов или кромок. Каждая из этих особенностей влияет на поведение профиля при сдвиге. Тонколистовой материал имеет ограниченную жесткость на изгиб, поэтому сдвиговая нагрузка распределяется неравномерно по сечению. Лезвие, как правило, сначала воздействует на самую слабую стойку, и профиль слегка поворачивается, прежде чем разрушится противоположная сторона.
Загибы и кромки особенно чувствительны. Они локально жесткие, но имеют малые радиусы и могут складываться или раскрываться, если зажим нагружает их вне оси. Узкие фланцы имеют мало материала для поглощения боковой нагрузки от лезвия, поэтому они расширяются или выгибаются наружу. Поэтому допустимый зазор матрицы должен быть меньше, чем для толстого открытого профиля, поскольку больший зазор, который хорошо работает с толстым материалом, позволяет тонким стенкам втягиваться в зазор матрицы и рваться, а не срезаться.
Как зазор между ножницами и угол наклона режущей кромки влияют на качество срезаемого материала.
Зазор при сдвиге обычно выражается в процентах от толщины материала с каждой стороны. При прокатке тонкостенных дверных рамзазор должен быть ограничен узкой полосой. Слишком малый зазор приводит к вторичному сдвигу, высокой нагрузке на лезвие и шероховатости, разрыву кромки. Слишком большой зазор позволяет материалу изгибаться в зазор, образуя закатанную кромку, большой заусенец и слегка раструбную часть.
Угол наклона лезвия, то есть угол скоса кромки лезвия по всей длине сечения, определяет ход резания. Лезвие, которое входит в сечение целиком, может резко изменить его профиль и деформировать его. Небольшой угол наклона распределяет резание таким образом, что разрушение начинается с одной стороны и распространяется по всей длине, что снижает пиковое усилие и уменьшает развальцовку. Однако чрезмерный угол наклона сдвигает материал вдоль оси профиля, что является одной из распространенных причин с перпендикулярностью торца резца при прокатке , особенно когда лезвие первым соприкасается с длинной, неподдерживаемой частью. На практике цель состоит в постепенном, но контролируемом разрушении, соответствующем наиболее жесткому элементу сечения.
Опора и зажим внутри отрезной матрицы
В большинстве случаев деформация торца обреза связана с проблемами опоры, и деформация при резке профиля дверной рамы также не может ее обойти. Когда фланец не имеет опоры в момент среза, ему некуда двигаться, кроме как наружу или вбок. Блоки штампов, оправки и телескопические вставки, заполняющие внутреннюю полость профиля, ограничивают это движение. Хорошо закрепленный штамп удерживает фланцы и изгибы в нужном положении, пока лезвие проходит сквозь них, поэтому материал разрушается, а не изгибается.
Время смыкания зажима имеет такое же значение, как и сила смыкания. Если зажим смыкается до того, как лезвие войдет в зацепление, профиль становится жестким в момент среза. Если зажим смыкается с опозданием, профиль слегка смещается, и срезанный конец оказывается неровным. Последовательность смыкания зажимов таким образом, чтобы удерживать как фланец, так и внутреннюю возвратную поверхность, а затем отпускать зажим только после того, как лезвие пройдет мимо профиля, является надежным способом уменьшения количества смятых углов и развальцованных фланцев. Это также помогает, когда толщина материала варьируется от рулона к рулону.
Вопросы оснастки и настройки линий профилирования дверных коробок
Конструкция отрезного штампа напрямую взаимодействует с настройкой линии. Изменение толщины рулона изменяет эффективный зазор, поэтому штамп, хорошо режущий при номинальной толщине, может создавать заусенцы или деформации в тонкой или толстой части допуска. Переналадка между размерами дверных рам также влияет на это, поскольку опорные блоки и вставки часто необходимо заменять или перемещать, а угол наклона может потребовать регулировки, если изменяется жесткость профиля.
При вводе в эксплуатацию необходимо проводить проверки перпендикулярности срезаемого торца, развальцовки фланца, высоты заусенцев и скручивания, измеряемые в начале, середине и конце рулона. Эти проверки следует повторять после первой смены инструмента, поскольку небольшие различия в прокладках, положении зажима или остроте лезвия легче исправить на ранней стадии, чем после запуска линии в полную эксплуатацию. Информация о методах резки и раскроя от The Fabricator может помочь инженерам подтвердить принятую производственную практику резки тонколистового металла.
Выбор системы обрезки для дверных рам из тонкостенных материалов
При выборе нового оборудования или решении существующей проблемы с качеством обрезанных концов, покупателям и инженерам-технологам следует сосредоточиться на нескольких вопросах конфигурации, а не на общих характеристиках машины.
- Обеспечивает ли матрица поддержку фланцев, изгибов и внутренней полости конкретного участка дверной рамы, используемого в производстве?
- Регулируется ли зазор сдвига, и указывается ли он в процентах от ожидаемого диапазона толщины материала?
- Угол наклона можно выбрать или он фиксированный, и соответствует ли он жесткости профиля?
- Зажимы срабатывают в определенной последовательности: закрываются до того, как лезвие войдет в зацепление, и размыкаются после того, как оно освободится?
- Способна ли конструкция отрезного штампа для стальной дверной рамы учитывать запланированные изменения сечения без полной перестройки?
- Предусмотрено ли достаточное количество корректировок для обработки кромок, заусенцев и обеспечения перпендикулярности дверной рамы во время ввода в эксплуатацию?
Покупателям также следует уточнить, как поставщик определяет допустимые отклонения по перпендикулярности среза и высоте заусенцев, и как эти проверки выполняются непосредственно на производственной линии. Четкая проверка на соответствие требованиям более полезна, чем общее заявление о характеристиках изделия.
При профилировании тонкостенных дверных рам требуется отрезной штамп, точно соответствующий геометрии конкретного профиля, а не просто подходящий по форме линии. К определяющим факторам относятся зазор между штампом и матрицей, угол наклона, внутренняя опора и время зажима, и они взаимодействуют. Регулировка одного из факторов без учета других обычно перемещает дефект, а не устраняет его. Для инженеров, занимающихся устранением деформаций при профилировании дверных рам в процессе производства, последовательная работа с этими четырьмя переменными является надежным способом достижения стабильных, ровных срезов.
Часто задаваемые вопросы
Какая информация необходима для расчета стоимости отрезного штампа? ›
Предоставьте подробный чертеж профиля с указанием ширины фланцев, радиусов изгиба и размеров кромки, а также марки материала, диапазона толщины рулона (не только номинальной) и ширины рулона. Также укажите требуемые критерии приемлемости по перпендикулярности среза и высоте заусенцев, целевую скорость линии, предпочтительный метод резки и необходимость использования штампа для обработки дверных рам различных размеров. Это позволит поставщику подобрать зазор для резки, угол наклона и внутреннюю опору в соответствии с вашим фактическим профилем, а не с типовым.
Как задать зазор сдвига для тонких секций дверной рамы? ›
Зазор при резке обычно выражается в процентах от толщины материала с каждой стороны, и для тонкостенных профилей требуется более плотная лента, чем для толстостенных. Проверьте фактическую толщину листа на тонком и толстом концах допуска вашей рулонной заготовки, поскольку эффективный зазор изменяется в зависимости от толщины. Слишком малый зазор вызывает вторичный сдвиг, высокую нагрузку на лезвие и разрыв кромок, в то время как слишком большой позволяет материалу затягиваться в зазор, образуя закругленные кромки и большие заусенцы. Убедитесь, что матрица позволяет производить точную регулировку зазора в пределах вашего диапазона толщины.
В каких случаях угол наклона грабель следует регулировать, а не устанавливать фиксированным? ›
Регулируемый угол наклона полезен при обработке нескольких секций дверных рам различной жесткости или когда первым элементом, с которым соприкасается лезвие, является длинная незакрепленная ножка. Угол наклона постепенно распределяет рез, снижая пиковое усилие и уменьшая развальцовку, но чрезмерный угол наклона сдвигает материал вдоль оси профиля и ухудшает точность. Если ваш ассортимент продукции стабилен и четко определен, фиксированный угол наклона, соответствующий данной секции, может быть более простым решением. Перед принятием решения обсудите планы по переналадке с поставщиком штампов.
Как следует располагать зажимы внутри отрезной матрицы? ›
Зажимы должны закрываться и фиксировать фланец и внутренние возвратные поверхности до того, как лезвие войдет в зацепление, и освобождаться только после того, как лезвие полностью выйдет из секции. Позднее закрытие приводит к небольшому смещению профиля, что вызывает деформацию торцов. Раннее закрытие без достаточной внутренней поддержки может привести к деформации изгибов и краев. Попросите поставщика задокументировать последовательность зажимов и подтвердить возможность ее регулировки во время ввода в эксплуатацию, особенно если в процессе производства ожидается изменение толщины рулона от рулона к рулону.
Может ли одна отрезная матрица обрабатывать дверные рамы нескольких размеров? ›
Часто это возможно, но зависит от того, насколько похожи секции. Опорные блоки, оправки и телескопические вставки обычно необходимо заменять или перемещать между размерами, а угол наклона может потребовать регулировки, если изменится жесткость секции. Уточните, рассчитана ли матрица на плановую замену секций без полной переборки, сколько времени занимает переналадка и какие компоненты являются специфичными для каждого размера. Предоставьте полный список размеров и частоту переналадки, чтобы поставщик мог разработать матрицу с учетом этих требований.
Какие проверки торцов следует проводить во время ввода в эксплуатацию? ›
Измерьте перпендикулярность среза, развальцовку фланца, высоту заусенцев и скручивание в начале, середине и конце рулона, поскольку изменение толщины вдоль рулона влияет на эффективный зазор. Повторите те же проверки после первой смены инструмента, когда могли измениться положение прокладки, зажима или острота лезвия. Запишите результаты в соответствии с согласованными критериями приемки, а не с общим заявлением о производительности. Ранняя коррекция небольших отклонений гораздо проще, чем их исправление в процессе полномасштабного производства.
Что вызывает образование расширений на тонких срезах дверной рамы? ›
Расширенные фланцы обычно означают, что незакрепленный материал смещается вбок лезвием вместо чистого разрушения. Узкие фланцы имеют мало материала для поглощения боковой нагрузки лезвия, поэтому они выгибаются наружу. Проверьте опору фланца внутри матрицы, зазор матрицы относительно фактической толщины листа и угол наклона. Поскольку эти факторы взаимодействуют, регулировка только зазора или только угла наклона часто перемещает дефект, а не устраняет его. Для достижения стабильного результата последовательно проверяйте опору, зазор, угол наклона и синхронизацию зажима.
