
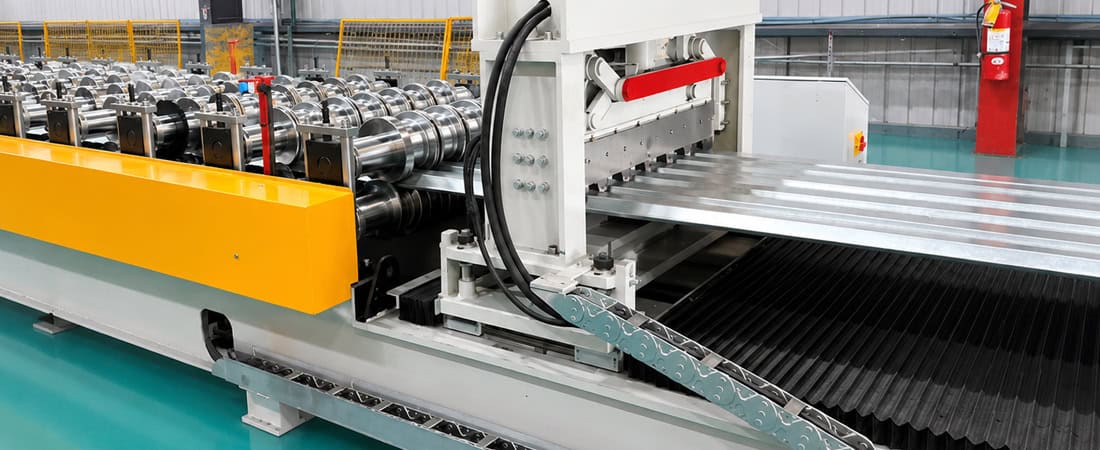
Как синхронизация летной резки влияет на перпендикулярность среза в широких линиях настила пола
Как синхронизация летной резки влияет на перпендикулярность среза в широких линиях настила пола
В широких линиях профилирования листового металла этап отрезки на лету (синхронизация отрезки на лету) часто является последним этапом процесса перед укладкой — однако именно здесь становятся заметны проблемы с качеством отрезных концов. Угловые концы, заусенцы и неравномерная длина обычно объясняются неисправностью режущего инструмента, но во многих случаях первопричина кроется в логике синхронизации. Когда каретка для отрезки на лету не успевает за скоростью линии в момент зацепления с матрицей, профиль подвергается непреднамеренным осевым нагрузкам, которые искажают геометрию реза.
Обзор статьи
Цепочка синхронизации между формированием и отсечкой
Отрезной станок должен отслеживать движение полосы во время резки таким образом, чтобы скорость лезвия равнялась скорости линии в момент контакта. Это требует скоординированной цепочки управления, включающей главный привод линии профилирования, энкодер или резольвер, измеряющий положение полосы, контроллер движения, вычисляющий положение каретки, и серводвигатель, приводящий каретку в движение. Любое запаздывание или перерегулирование в этой цепочке создает относительную разницу скоростей между матрицей и полосой.
На широких профилях перекрытий — обычно от 600 до 1200 мм по ширине — эффект несоответствия скоростей усиливается. Ошибка скорости в 1% на узкой полосе может привести к едва заметному отклонению кромки. На широком профиле та же ошибка неравномерно распределяется по сечению, вызывая перекос обрезанного конца. Кроме того, матрица может тянуть или толкать полосу в поперечном направлении, создавая угол среза, который сохраняется после завершения резки.
По этой причине синхронизации резки на рабочей поверхности каретки — это не столько вопрос оснастки, сколько вопрос управления и механического отслеживания. Перед регулировкой зазора между лезвием и матрицей необходимо проверить синхронизацию каретки в условиях производственной скорости.
Что происходит при дрейфе синхронизации?
Когда каретка отстает от полосы, лезвие матрицы соприкасается с профилем в точке позади осевой линии. На задней кромке разреза возникает большая сила сдвига, поскольку лезвие фактически режет, замедляясь относительно материала. Это приводит к образованию видимого заусенца с одной стороны и слегка вытянутого отверстия в полосе вблизи линии разреза. Нарушается перпендикулярность торца разреза, а натяжение полосы может также привести к отрыву переднего конца профиля от нижней матрицы.
Когда каретка ускоряется перед полосой, происходит обратное. Лезвие ударяет по профилю немного впереди центра, толкая материал вперед. Это может привести к тому, что задний конец реза будет подтянут вверх, образуя крюк или завиток на конце реза. В крайних случаях матрица может зацепить край профиля, в результате чего получится неровный разрыв, а не чистый срез.
Эти синхронные ошибки также влияют на точность длины реза на напольной платформе. Поскольку положение каретки в момент реза зависит от накопленного показаний энкодера, любое запаздывание или перерегулирование в контуре сервопривода смещает положение реза вдоль полосы. Эффект смещения перпендикулярности при отрезке обычно постоянен при фиксированной скорости линии, но становится более заметным, когда линия ускоряется или замедляется при смене катушек или переходах профиля. Если система управления не компенсирует изменения массы каретки и трения, длина реза смещается на несколько миллиметров на всей катушке.
Сила зажима и ее взаимодействие с кареткой
При диагностике проблем с перпендикулярностью часто упускается из виду система зажима на отрезном станке. Зажимы удерживают профиль прижатым к нижней матрице во время резки, предотвращая боковое смещение. При работе с широкими профилями настила пола усилие зажима должно быть достаточно высоким, чтобы противостоять силе сдвига, но не настолько высоким, чтобы деформировать профиль.
Если усилие зажима неравномерно по ширине — например, сильнее с одной стороны — профиль может слегка поворачиваться вокруг нижней матрицы во время резки. Это вращение передается на обрезанный конец в виде перекоса. Кроме того, если зажимы срабатывают до того, как каретка достигнет идеальной синхронизации, они передают любую остаточную ошибку скорости непосредственно на полосу, создавая локальное растягивающее напряжение, которое влияет на деформацию обрезанного конца.
Время срабатывания зажима относительно момента активации матрицы также имеет решающее значение. Если зажимы срабатывают слишком рано, они могут деформировать плавающую полосу между последней станцией формовки и отрезным участком. Если они срабатывают слишком поздно, полоса может сместиться на начальной стадии резки. На линиях с автоматической смазкой или гидравлическим зажимом задержка срабатывания часто меняется в зависимости от температуры масла, что объясняет, почему деформация отрезного конца иногда проявляется сильнее в начале смены или после длительного простоя.
Обратная связь энкодера и синхронизация скорости линии
Разрешение и расположение энкодера определяют точность расчета положения полосы системой управления. Энкодер с низким разрешением на формовочной линии не может обеспечить достаточную обратную связь для точной синхронизации каретки на широких профилях. На практике это проявляется в виде периодических изменений длины резки, повторяющихся при каждом срабатывании энкодера, а не в виде случайного разброса.
Износ или проскальзывание энкодера на измерительном колесе также имитирует проблемы синхронизации. Если диаметр колеса изменяется из-за износа или скопления мусора, вычисленная длина полосы становится неверной. Каретка может казаться движущейся хорошо, но фактическое положение резки смещается. Именно поэтому в журналах учета в конце смены часто наблюдается постепенное увеличение погрешности длины резки в течение нескольких недель, за которым следует внезапное улучшение после технического обслуживания энкодера.
Синхронизация скорости линии одинаково важна как при ускорении, так и при замедлении. Большинство летающих отрезных машин работают в циклическом режиме: каретка ускоряется, чтобы соответствовать скорости линии, входит в контакт с матрицей, режет, а затем возвращается в исходное положение. Критической фазой является фаза ускорения. Если настройка сервопривода слишком агрессивна, каретка превышает скорость линии и кратковременно колеблется, прежде чем стабилизироваться. Это колебание, даже если оно длится всего несколько миллисекунд, может привести к тому, что матрица соприкоснется с лентой с немного отличающейся скоростью от заданной. В результате получается отполированный край с одной стороны и шероховатый срез с другой.
Диагностическая система для инженеров-технологов
Если срезы неровные или длина неравномерна, первым шагом является отделение ошибок управления от механического износа. Практическая последовательность диагностики выглядит следующим образом:
- Проверка колебаний скорости линии: Запишите фактическую скорость линии профилирования в течение полного производственного цикла. Если скорость колеблется более чем на несколько процентов, синхронизация отрезного механизма не будет надежной, независимо от эффективности его управления.
- Сравните длину реза по ширине полосы: измерьте расстояние от переднего края профиля до линии реза в нескольких боковых точках. Постоянное различие с одной стороны на другую указывает на наклон каретки или неравномерное зажимание.
- Обратите внимание на характер среза: если заусенец появляется на одной и той же стороне среза на нескольких витках, каретка постоянно отстает или опережает. Если характер среза меняется периодически, причина, вероятно, кроется в контуре сервопривода или обратной связи энкодера.
- Проверьте следы контакта матрицы: новые или свежеотшлифованные матрицы должны демонстрировать равномерный характер среза. Неравномерный износ с одной стороны указывает на то, что каретка не была выровнена перпендикулярно полосе во время резки.
- Контроль тока сервопривода каретки: необычно высокий ток сервопривода во время фазы слежения указывает на чрезмерное трение, возможно, из-за износа направляющих или смещения рельсов. Это увеличивает задержку между командой и фактическим положением каретки.
Эта система помогает избежать ненужных изменений оснастки. Наш опыт ввода в эксплуатацию показывает, что значительная часть так называемых проблем с штампами на линиях с широкими платформами на самом деле связана с проблемами синхронизации или зажима. Замена или переточка штампов при неправильной настройке сервопривода каретки не устранит дефект.
Для сервоприводных систем формовки с помощью летающих ножниц параметры настройки сервопривода — пропорциональное усиление, время интегрирования и компенсация с опережением — должны быть проверены на рабочей скорости. Настройка, выполненная на низкой скорости, не подходит для высокоскоростного производства, поскольку инерция каретки и трение ведут себя по-другому. Хорошо настроенная система будет поддерживать отклонение длины реза в узком диапазоне, без видимого углового перекоса на конце реза.
Корректирующие стратегии и инженерные компромиссы
Если подтвердится, что источником проблемы является контур управления, корректирующие действия включают повышение разрешения энкодера, улучшение контакта измерительного колеса или добавление компенсации с опережением на основе ускорения линии. В более старых системах замена резольвера на энкодер с высоким разрешением часто устраняет периодическую ошибку определения длины отрезка.
Механические корректировки включают в себя регулировку выравнивания направляющих каретки, замену изношенных линейных направляющих и обеспечение равномерного распределения усилия зажимных цилиндров по всей ширине матрицы. Компромисс здесь заключается в том, что более жесткие механические допуски увеличивают стоимость оборудования и требования к техническому обслуживанию. Руководители производства должны решить, оправдывает ли повышенная точность качество среза, требуемое для последующих операций, таких как соединение панелей напольного покрытия или сварка кромок.
Другой практический подход заключается в снижении скорости линии во время резки. Например, замедление линии с 40 м/мин до 25 м/мин значительно уменьшает требуемое ускорение каретки и дает сервоприводу больше времени для стабилизации. Недостатком является снижение производительности, но для многих применений напольных покрытий такой компромисс приемлем, когда качество резки имеет первостепенное значение.
Стоит отметить, что геометрия самого профиля влияет на чувствительность синхронизации. Широкие профили с высокими ребрами или глубокими гофрами обладают большей жесткостью на изгиб в вертикальном направлении, что делает их более склонными к скручиванию во время резки, если каретка не идеально выровнена. Это конструктивное ограничение, которое инженеры-технологи должны принять и учитывать путем регулировки станка, а не устранять полностью.
На практике прагматичный подход сочетает в себе проверку контура управления, контроль механического износа и регулировку параметров зажима. Цель состоит не в достижении теоретически идеальной синхронизации, а в обеспечении того, чтобы остаточные ошибки находились в допустимом диапазоне для конкретного изделия из напольного покрытия.
В конечном итоге, понимание взаимодействия между скоростью линии, ускорением каретки, обратной связью энкодера, усилием зажима и работой штампа является ключом к решению проблем с перпендикулярностью торцов заготовки. Производственные бригады, которые следуют систематическому алгоритму диагностики, избегают дорогостоящих проб и ошибок и поддерживают стабильное качество продукции на протяжении всех производственных смен.
Часто задаваемые вопросы
При оценке линии для профилирования листового металла, какие технические характеристики следует запросить, чтобы гарантировать, что отрезной механизм сможет поддерживать перпендикулярность среза при целевой скорости производства? ›
Помимо базовой номинальной скорости линии, запросите максимальные значения ускорения и замедления каретки, выраженные в м/с², а не только скорость движения в установившемся режиме. Это покажет, сможет ли сервосистема справиться с динамическими нагрузками при захвате и резке широкого профиля. Также запросите разрешение энкодера на измерительном колесе (импульсов на метр) и информацию о том, использует ли система управления компенсацию с опережением на основе ускорения линии. Для широких профилей настила (ширина в развернутом состоянии 600-1200 мм) рекомендуется минимум 5000 импульсов на метр для обеспечения стабильной длины резки. Наконец, запросите документально подтвержденный диапазон допуска длины резки как для минимальной, так и для максимальной рабочих скоростей, а не только для одной номинальной скорости, поскольку ошибки синхронизации обычно увеличиваются на более высоких скоростях.
Наша существующая линия обработки древесины на уровне пола производит квадратные срезы на низкой скорости, но они начинают деформироваться при увеличении производительности до 35 м/мин. Какие наиболее вероятные механические причины следует проверить, прежде чем предполагать, что неправильная настройка сервопривода? ›
При более высоких скоростях механическая податливость и трение становятся более значительными. Проверьте линейные направляющие каретки на износ или неравномерную смазку — часто в каналах рециркуляции шариков с высокой частотой образуются плоские участки. Проверьте муфту между серводвигателем и приводным шкивом каретки на наличие люфта; на низких скоростях люфт может компенсироваться жесткостью системы, но на высоких скоростях он проявляется в виде пульсаций скорости в точке резки. Кроме того, убедитесь, что крепления зажимного цилиндра не деформируются под воздействием более высоких сдвиговых сил, возникающих на высоких скоростях. Используйте индикатор часового типа на нижней матрице для измерения вертикального отклонения во время тестовой резки со скоростью 35 м/мин. Если отклонение превышает 0,05 мм, жесткость рамы недостаточна, что приведет к небольшому раскрытию матрицы с одной стороны, создавая перекос, который невозможно исправить с помощью настройки сервопривода.
Мы сравниваем две конструкции летающих отрезных ножниц: одна с неподвижной матрицей и подвижной кареткой, а другая с вращающимися барабанными ножницами. Какая конструкция лучше подходит для обеспечения перпендикулярности среза на широких профилях настила с высокими ребрами? ›
Для широких профилей с высокими ребрами или глубокой гофрировкой барабанные ножницы с вращающимся лезвием обычно обеспечивают лучшую перпендикулярность среза, поскольку траектория движения лезвия представляет собой непрерывное вращение, соответствующее скорости полосы на протяжении всей дуги резки, а не только в один момент времени. Это исключает фазу ускорения/замедления, которую должна проходить возвратно-поступательная каретка. Однако барабанные ножницы требуют, чтобы профиль имел постоянное поперечное сечение для прохождения через вращающуюся матрицу, что может быть ограничением для профилей с очень высокими ребрами. Конструкция с подвижной кареткой более гибкая, но ваша система синхронизации должна быть способна поддерживать скорость в пределах 0,1% от скорости линии в течение всего окна зацепления матрицы (обычно 20-50 мс). Если ваше производство преимущественно состоит из плоских профилей или профилей с низкими ребрами, барабанные ножницы — лучшее вложение. Если вы работаете со смешанными профилями, практичным выбором будет конструкция каретки с высокоточными энкодерами и жесткой рамой.
В последние три месяца на нашей линии обработки кромок пильного полотна наблюдается ухудшение качества среза, несмотря на то, что мы не меняли инструмент или настройки скорости. Какой элемент, скорее всего, выходит из строя в результате технического обслуживания? ›
Наиболее вероятной причиной является измерительное колесо энкодера на ленте. За три месяца непрерывной работы поверхность резинового или полиуретанового колеса может изнашиваться, уменьшая его диаметр и приводя к тому, что система управления недооценивает длину ленты. Это создает медленно накапливающуюся ошибку положения резки, которая выглядит как дрейф синхронизации. Также проверьте наличие скопившейся металлической пыли на валу или муфте энкодера — это увеличивает сопротивление и может вызывать периодическое запаздывание. Еще одна распространенная проблема — состояние скребков направляющей каретки; если они изношены, мелкие металлические частицы из ленты могут попадать в направляющую систему, увеличивая трение и заставляя серводвигатель потреблять больший ток, что приводит к снижению теплового режима и нестабильному отслеживанию. Планируйте ежемесячную калибровку измерительного колеса с использованием тестовой ленты известной длины и заменяйте колесо, когда его диаметр износится более чем на 0,5%.
Мы планируем запустить новую линию по производству профилей для перекрытий с рабочей шириной 1200 мм. Какое усилие зажима на единицу длины рекомендуется использовать, чтобы предотвратить боковое смещение полосы во время резки без деформации ребер профиля? ›
Для профиля шириной 1200 мм усилие зажима должно быть равномерно распределено по всей ширине, с целевым значением 8-12 кН на метр ширины профиля. Это означает, что для профиля шириной 1200 мм требуется примерно 10-14 кН суммарного усилия зажима. Однако критическим параметром является не суммарное усилие, а распределение давления. Используйте сегментированные зажимы с индивидуальными датчиками нагрузки или подпружиненными подушками для обеспечения равномерного усилия по ширине, особенно там, где профиль имеет ребра. Если ребра высокие (более 30 мм), зажимы должны иметь форму, соответствующую профилю ребер, иначе усилие концентрируется на кончиках ребер, а плоские участки остаются незажатыми, что приводит к боковому перемещению. Всегда выбирайте систему зажима с регулируемым давлением на сегмент — это позволит точно настроить распределение усилия во время ввода в эксплуатацию в соответствии с фактической геометрией профиля.
Как следует убедиться в том, что при оценке линии профилирования листового металла точность длины реза, сохраняемая отрезным устройством, при изменении скорости линии для регулировки зазора между рулонами или в конце цикла, во время оценки качества линии? ›
Запросите проведение эксплуатационных испытаний, включающих плавное изменение скорости от 0 до максимума и обратно до 0 на коротком участке, имитирующее соединение катушки или замедление в конце рабочего цикла. Попросите поставщика зафиксировать отклонение длины резки во время этих переходных процессов, а не только в установившемся режиме. В ходе испытаний измерьте длину резки в пяти точках по ширине полосы для каждой резки во время плавного изменения скорости. Отклонение должно быть менее ±1 мм. Также проверьте, как система управления обрабатывает фазу замедления — некоторые системы режут последние несколько профилей из положения остановки, что требует совершенно иного подхода к синхронизации. Поставщик должен предоставить документированное описание реакции алгоритма управления на изменения скорости, включая ожидаемое перерегулирование или задержку. Это испытание более точно отражает качество в реальных условиях, чем демонстрация в установившемся режиме.
Наша линия для производства напольных покрытий позволяет получать профили различной глубины путем замены роликов. Нужно ли перенастраивать систему синхронизации летучей отрезки при переходе от профиля с ребрами 40 мм к профилю с ребрами 75 мм? ›
Да, параметры синхронизации следует повторно проверять после изменения профиля, даже если система управления имеет автоматическую компенсацию толщины полосы. Причина в том, что более глубокий профиль ребер имеет значительно более высокую жесткость на изгиб, что изменяет способ взаимодействия полосы с режущей матрицей и кареткой. Во время резки усилие, необходимое для срезания профиля, увеличивается, что создает больший реактивный момент на каретке. Если коэффициенты опережающей связи контура сервопривода настроены для неглубокого профиля, более глубокий профиль может вызвать перегрузку крутящим моментом во время фазы включения, что приведет к кратковременному падению скорости. В надежной линии в системе управления будут храниться наборы параметров, специфичные для каждого профиля, которые загружаются автоматически при выборе профиля. Во время ввода в эксплуатацию ваша команда должна запросить проверку параметров резки для каждого профиля, который вы планируете использовать, измерив как перпендикулярность срезаемого конца, так и отклонение длины. Это гарантирует правильность сохраненных параметров для вашего фактического производственного ассортимента.
