
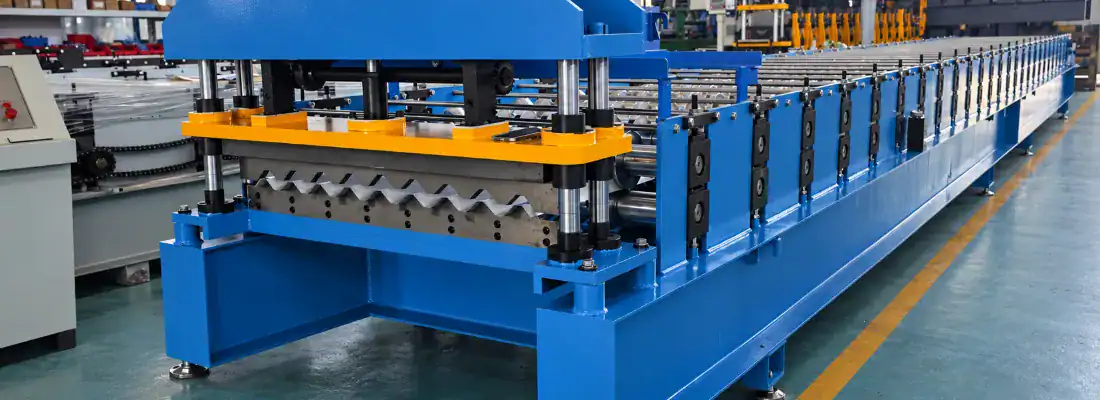
Как предотвратить растрескивание гальванизированного покрытия в трапециевидных кровельных профилях
Как предотвратить растрескивание покрытия из гальвалюма при прокатке трапециевидных кровельных профилей
Кровельные профили из гальвалюма зависят от тонкого металлического покрытия для защиты от коррозии, и это покрытие гораздо менее устойчиво к изгибающим нагрузкам, чем сталь под ним. Когда производители устраняют проблемы с растрескиванием гальвалюма при прокатке, разрушение обычно происходит в углах ребер трапециевидных профилей, а не на плоских поверхностях. В этой статье объясняется, где возникают трещины в покрытии, чем гальвалюм отличается от оцинкованной полосы при гибке, и какие конструктивные решения и выбор оснастки при прокатке позволяют поддерживать локальное поверхностное напряжение ниже предела удлинения покрытия.
Обзор статьи
Где появляются трещины в гальвалюме на трапециевидных кровельных профилях
При трапециевидном профиле кровлиповреждение покрытия редко распространяется по всей поверхности листа. Оно концентрируется в предсказуемых зонах: внутренний радиус верхнего и нижнего изгиба каждого ребра, переход между стенкой и боковой поверхностью ребра, острые углы, образующиеся в результате агрессивных начальных проходов, и участки, где полоса растягивается на небольшом радиусе ролика под высоким давлением.
Видимые повреждения обычно проявляются в виде тонких поперечных линий, потрескавшейся или мутной поверхности, или микротрещин, которые после установки становятся очагами коррозии. Во многих случаях стальная основа остается неповрежденной, поэтому дефект проходит визуальную проверку по линии, но проявляется позже в процессе эксплуатации. Именно поэтому повреждение покрытия трапециевидного профиля крыши часто является проблемой проектирования, а не дефектом материала, и обычно обнаруживается сначала в углах ребер, а не на плоских участках панели.
Чем отличается поведение покрытия Galvalume от поведения оцинкованной стали при гибке?
Гальвалюм — это покрытие из алюминиево-цинкового сплава, обычно содержащее примерно 55% алюминия и 43,4% цинка с небольшим добавлением кремния. По сравнению с обычным покрытием, полученным методом горячего цинкования, его микроструктура более твердая и менее пластичная. Это различие имеет значение при формовке, поскольку покрытие должно растягиваться вместе со сталью на внешней поверхности изгиба.
Оцинкованные покрытия относительно мягкие и могут выдерживать умеренные изгибающие напряжения за счет микротрещин на границах зерен без немедленного видимого разрушения. Сплавная структура покрытия Galvalume имеет более низкий эффективный удлинения покрытия Galvalume при тех же условиях изгиба, поэтому покрытие может растрескаться до того, как нижележащая сталь достигнет своего предела формообразования. Вес покрытия, марка подложки и состояние поверхности также смещают этот предел. Более толстое покрытие, более прочная стальная подложка или меньший радиус изгиба — все это снижает напряжение, которое покрытие может поглотить до разрушения.
Почему ребристые углы концентрируют изгибающее напряжение?

Углы ребер — это не просто изгибы; это изгибы с определенным внутренним радиусом, который определяет, насколько должно растягиваться внешнее покрытие. При заданной толщине листа меньший внутренний радиус изгиба приводит к большему поверхностному напряжению во внешнем волокне. Трапецеидальные профили проектируются для обеспечения жесткости, поэтому конструкторы, как правило, задают относительно малые радиусы в углах ребер, а такая геометрия препятствует целостности покрытия.
В процессе прокатки кровельных панелей из гальвалюмадеформация не прикладывается однократно. Она накапливается постепенно на протяжении всего процесса прокатки по мере того, как полоса переходит от плоского к окончательному профилю. Если за один проход попытаться сформировать слишком большой угол, внешнее покрытие испытывает резкий, локализованный пик деформации. Снижение этого пика зависит от того, как радиус изгиба прокатного полотна распределяется по всей последовательности прокатки, а не только от конечной геометрии.
Факторы, влияющие на растрескивание покрытия при прокатке валков
Последовательность формования определяет величину деформации, которую испытывает покрытие на каждом этапе, и то, насколько постепенно эта деформация вводится. Основные переменные суммированы ниже, и их следует рассматривать как скоординированную систему, а не как независимые параметры.
| Переменная проектирования прохода | Влияние на деформацию покрытия | Практическое руководство |
|---|---|---|
| Распределение количества проходов и углов | Большее количество проходов с меньшими шагами изменения угла снижает пиковую нагрузку в каждом углу ребра; слишком мало проходов приводит к чрезмерному изгибу в одном прикусе | Увеличьте количество проходов, чтобы каждая станция вносила небольшой прирост угла |
| Последовательность радиуса скругления углов | Определяет, насколько постепенно уменьшается внутренний радиус на протяжении всей последовательности | Открывайте внутренний радиус постепенно, а не сразу доводите его до конечного значения за один-два прохода |
| Стратегия перегиба | Чрезмерный изгиб, приложенный на раннем этапе, увеличивает деформацию внешней поверхности в углу | Наибольшую компенсацию упругого восстановления следует применять на заключительных этапах формовки |
| Направление потока материала | Защемление полосы между валками приводит к локальному истончению в месте сгиба | Позвольте полоске течь продольно, а не сжимать её |
| Последовательность прохождения ребер | Изменяет способ перераспределения деформации вдоль листа | Преднамеренно выбирайте последовательность «сначала внешний» или «сначала внутренний» |
На практике цель состоит не в устранении деформации, а в её распределении по проходам таким образом, чтобы ни один угол не испытывал деформации, превышающей эффективный предел удлинения покрытия.
Влияние зазоров между инструментом и поверхностью ролика на повреждение покрытия
Состояние оснастки усугубляет эффект, связанный с конструкцией прохода. Когда зазор между верхним и нижним валками слишком мал, полоса сжимается, а не изгибается, и покрытие подвергается сжимающей и растягивающей нагрузке в одной и той же точке поверхности. Когда зазор слишком велик, полоса может проскальзывать и образовывать неправильный радиус, что приводит к концентрации деформации.
Качество поверхности валиков также имеет значение для повреждения покрытия трапециевидного профиля кровли. Шероховатая или изношенная поверхность валика скользит по покрытию на внешней поверхности изгиба и может инициировать микротрещины, которые впоследствии распространяются. Полированные поверхности формовки, адекватная смазка и правильная настройка пружин или давления помогают сохранить целостность покрытия. Выбор материала валиков и термообработка влияют на то, насколько хорошо инструмент сохраняет качество поверхности в течение длительных производственных циклов, что является практическим соображением при обсуждении металлических кровельных компонентов и практики формовки.
Соответствие проектным требованиям для стабильного производства кровельных материалов из гальванизированной стали
При использовании кровельной прокатной оснастки, предназначенной для прокатки полос из гальванизированной стали, ряд принципов проектирования проходов позволяет снизить риск образования трещин, хотя точные значения зависят от марки подложки, плотности покрытия и геометрии профиля:
- Увеличьте количество проходов формовки таким образом, чтобы каждая станция вносила небольшой прирост угла в углу ребра.
- Внутренний радиус изгиба должен быть как можно больше, насколько позволяет профиль, и постепенно уменьшаться в процессе обработки.
- Избегайте чрезмерного изгиба на начальных этапах формовки; компенсацию упругости следует проводить в основном на заключительных этапах формирования гребня.
- Установите зазор между валками таким образом, чтобы допускался изгиб, а не защемление, и проверьте его соответствие фактической толщине полосы, включая покрытие.
- Для уменьшения трения на поверхности покрытия необходимо поддерживать гладкие, полированные поверхности и обеспечивать постоянную смазку.
- Убедитесь, что указанная для данного задания масса стальной основы и покрытия соответствует предполагаемому минимальному радиусу изгиба.
Если на линии уже образуются трещины в углах ребер, практической отправной точкой является проверка прохода, где угол впервые достигает своего окончательного значения. В большинстве случаев причина поломки кроется именно там, а не на последнем участке. Перераспределение углов и радиусов между более ранними и более поздними проходами, а также повторная проверка зазора инструмента и состояния поверхности позволяют решить большинство с растрескиванием при формовке валков из гальвалюма без изменения конечного профиля.
Прокатка кровельных панелей из гальвалюма в углах ребер — это, по сути, проблема управления деформацией. Меньшее эффективное удлинение гальвалюма по сравнению с оцинкованными покрытиями означает, что последовательность проходов прокатки имеет меньший запас прочности, поэтому линия прокатки должна постепенно вводить геометрию углов ребер. Инженеры-технологи, которые рассматривают количество проходов, прогрессию радиуса изгиба и зазор между инструментом и оснасткой как единую скоординированную систему, а не как независимые переменные, обычно обнаруживают, что целостность покрытия сохраняется в углах ребер без ущерба для точности профиля.
Часто задаваемые вопросы
Сколько формовочных станций необходимо для профилей из гальвалюма? ›
Необходимое количество формовочных станций зависит от геометрии профиля, толщины и прочности подложки, веса покрытия и общей деформации, необходимой в каждом углу ребра. Большее количество проходов с меньшим шагом изменения угла обычно уменьшает локальные пики деформации, вызывающие растрескивание покрытия. В качестве практического руководства покупателям следует предоставлять чертеж профиля, марку материала, диапазон толщины и спецификацию покрытия, чтобы количество станций можно было рассчитать с учетом предела удлинения покрытия, а не выбирать произвольно.
Какой зазор между валками следует использовать для полосы с покрытием? ›
Зазор между валками должен позволять полосе изгибаться, а не сжиматься. Он должен быть установлен с учетом фактической толщины полосы, включая покрытие Galvalume, поскольку игнорирование толщины покрытия может фактически уменьшить зазор и сжать материал. Слишком малый зазор создает дополнительную сжимающую нагрузку на покрытие в линии изгиба, в то время как чрезмерный зазор допускает проскальзывание и образование неправильных радиусов. Правильное значение зависит от толщины материала, марки подложки и геометрии профиля, поэтому его следует проверить во время пусконаладочных испытаний.
Можно ли использовать стандартную линию для производства изделий из гальвалюма без модификаций? ›
Во многих случаях стандартная линия для профилирования трапецеидальных валков может работать с покрытием Galvalume, но конструкция проходов и оснастка должны учитывать меньшее эффективное удлинение покрытия по сравнению с оцинкованной лентой. Ключевые факторы включают распределение углов по проходам, прогрессию внутреннего радиуса, расположение перегиба, зазор между валками и качество поверхности валков. Если существующая линия изначально была спроектирована для оцинкованного или окрашенного материала с агрессивным ранним изгибом, могут потребоваться модификации проходов или дополнительные станции для предотвращения растрескивания углов ребер.
Какая информация необходима для расчета стоимости линии формовки гальвалюма? ›
Покупатели должны предоставить чертеж профиля с указанием размеров и допусков ребер, типа материала, включая вес покрытия Galvalume, марки подложки, диапазона толщины полосы и ширины рулона, требуемой скорости производства, метода резки, требований к пробивке или расположению отверстий, электроснабжения и ограничений компоновки завода. Также следует указать необходимость переналадки между профилями. Эта информация позволит поставщику рассчитать количество проходов, изменение радиуса, зазор для инструмента и конфигурацию привода с учетом пределов формования покрытия, а не предлагать стандартную цену.
Как существующие производственные линии могут уменьшить количество трещин в покрытии углов ребер? ›
Начните с определения участка, где угол ребра впервые достигает своего окончательного значения, поскольку большинство трещин образуется именно там, а не на последнем участке. Затем перераспределите угол и радиус между более ранними и более поздними участками, переместите агрессивный перегиб ближе к заключительным участкам и повторно проверьте зазор между валками и фактической толщиной полосы, включая покрытие. Также полезно проверить качество обработки поверхности валков и смазку. Большинство проблем с растрескиванием при формовке валков из гальвалюма решаются этими корректировками участков и оснастки без изменения геометрии готового профиля.
Влияет ли вес покрытия на возможность формовки валков? ›
Да. Более толстое покрытие Galvalume снижает деформацию, которую покрытие может выдержать до разрушения, поэтому профиль, который приемлемо формируется с более тонким покрытием, может потрескаться с более толстым. Прочность подложки также имеет значение, поскольку высокопрочная сталь пружинит сильнее и может потребовать другой компенсации перегиба. Покупателям следует указать точную толщину покрытия и марку подложки на ранних этапах проекта, чтобы можно было оценить проектирование прохода и минимальный радиус изгиба с учетом фактического сочетания материалов.
Какая обработка поверхности ролика оптимальна для стали с покрытием? ›
Гладкие, отполированные поверхности, как правило, уменьшают трение и сопротивление внешнему покрытию, что помогает предотвратить образование микротрещин, которые впоследствии распространяются. Шероховатые или изношенные ролики могут вызывать повреждение поверхности даже при правильной конструкции прохода. Выбор материала роликов и термообработка влияют на то, насколько хорошо сохраняется качество поверхности в течение длительных производственных циклов, а постоянная смазка способствует достижению той же цели. Покупатели, оценивающие оснастку, должны интересоваться не только размерами роликов, но и тем, как обработаны и обслуживаются поверхности, предназначенные для формовки.
