

Почему конструкция оснастки для профилирования оказывает большее влияние, чем ожидают многие производители?
Проектирование оснастки для профилирования металла является ключевым фактором для изготовления всей машины
При обсуждении производственного оборудования часто речь заходит о скорости линии, уровне автоматизации или конфигурации станка. Хотя эти факторы важны, опытные производители знают, что именно формовочные ролики во многом определяют, сможет ли производственная линия стабильно обеспечивать точные профили в течение месяцев или лет эксплуатации.
Поскольку заказчики предъявляют более жесткие требования к размерам, более сложным поперечным сечениям и более прочным материалам, вальцовая оснастка стала стратегическим элементом современного планирования производства, а не просто расходным материалом.
Для производителей, занимающихся изготовлением металлических профилей, правильно спроектированная оснастка способствует обеспечению стабильной геометрии профиля, бесперебойной работы и предсказуемого графика технического обслуживания на протяжении всего срока службы производственной линии.
Оглавление
Геометрия профиля начинается с компоновки оснастки
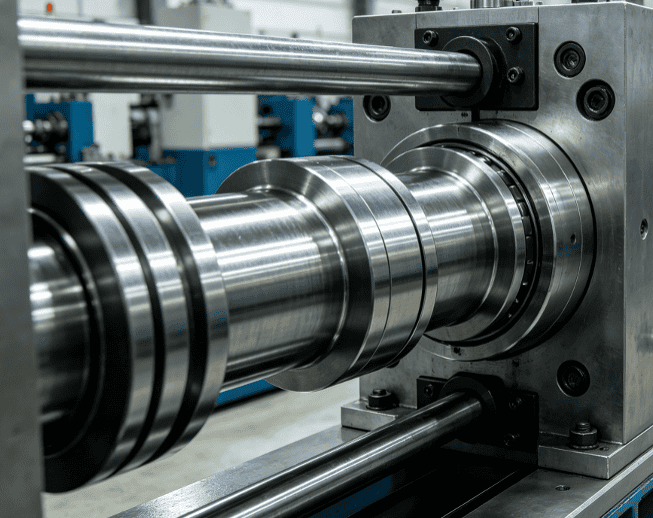
Успешная конструкция вальцовой оснастки основана на постепенном распределении нагрузок при формовке, а не на принудительном придании материалу окончательной формы всего за несколько этапов.
Каждый этап формовки должен обеспечивать контролируемую деформацию, позволяя при этом материалу естественным образом перетекать на следующий этап. Если слишком много формовки сосредоточено в ограниченном количестве станций, производители могут столкнуться со скручиванием, волнистостью кромок, деформацией фланцев или чрезмерным пружинением.
Этот принцип применим во многих областях, включая С- и Z-образные прогоны, профили Sigma, кабельные лотки, стойки стеллажей для хранения, направляющие для солнечных батарей, дренажные профили и архитектурную облицовку.
Хотя для разных изделий требуются разные стратегии формования, постепенная деформация остается одним из основных принципов холодной прокатки.
Характеристики материала влияют на решения, касающиеся выбора оснастки
Технические характеристики стали продолжают меняться.
В настоящее время многие производственные линии обрабатывают высокопрочную оцинкованную сталь, нержавеющую сталь, алюминий и материалы с покрытием на одном и том же оборудовании. Каждый материал по-разному реагирует при гибке, что требует использования формовочных роликов, разработанных с учетом различных пределов текучести и упругого восстановления.
Для высокопрочных сталей, как правило, требуется более тщательное соблюдение процесса формовки, в то время как для материалов с декоративным покрытием необходимы гладкие поверхности роликов, которые минимизируют риск появления следов на поверхности.
Производители все чаще оценивают оснастку в совокупности с выбором материала, а не рассматривают эти вопросы как отдельные инженерные решения. Стабильность производства часто зависит от нахождения правильного баланса между геометрией роликов, свойствами материала и последовательностью формования.
Качество отделки поверхности имеет значение не только с точки зрения внешнего вида
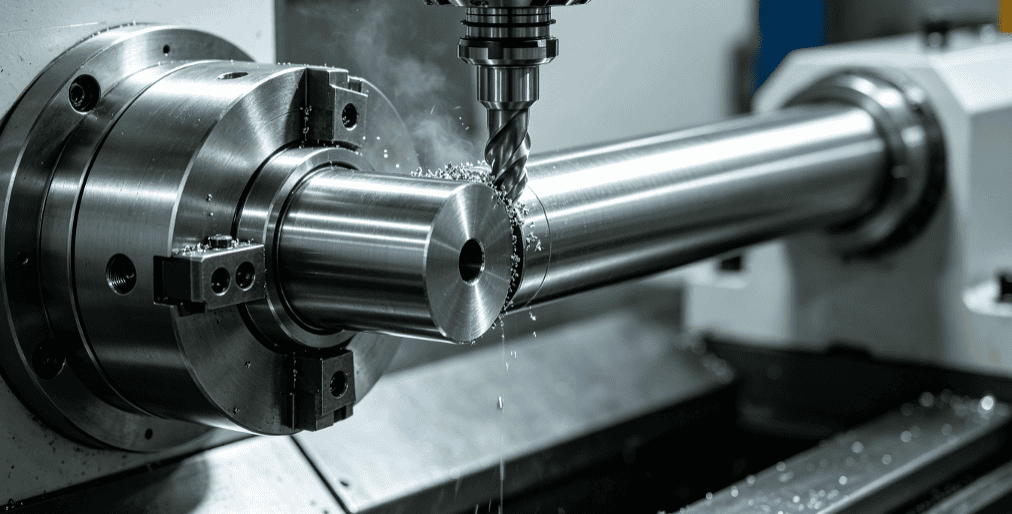
Качество поверхности валика влияет не только на внешний вид.
Плохое состояние поверхности может увеличить трение между полосой и инструментом, что приводит к нестабильному перемещению материала, локальному износу или непостоянству размеров профиля в течение длительных производственных циклов.
Высокоточные и должным образом термообработанные ролики помогают поддерживать стабильные характеристики формования, одновременно снижая излишний износ.
Регулярный осмотр также остается важным. Операторы обычно проверяют состояние поверхностей роликов, соосность валов, подшипников, прокладок и крепежных элементов в рамках программ профилактического обслуживания, предназначенных для поддержания стабильности производства в долгосрочной перспективе.
Вместо того чтобы ждать снижения качества продукции, многие производители планируют периодическую проверку оснастки в зависимости от объёма производства.
Конструкция оснастки для профилирования должна соответствовать всей производственной линии
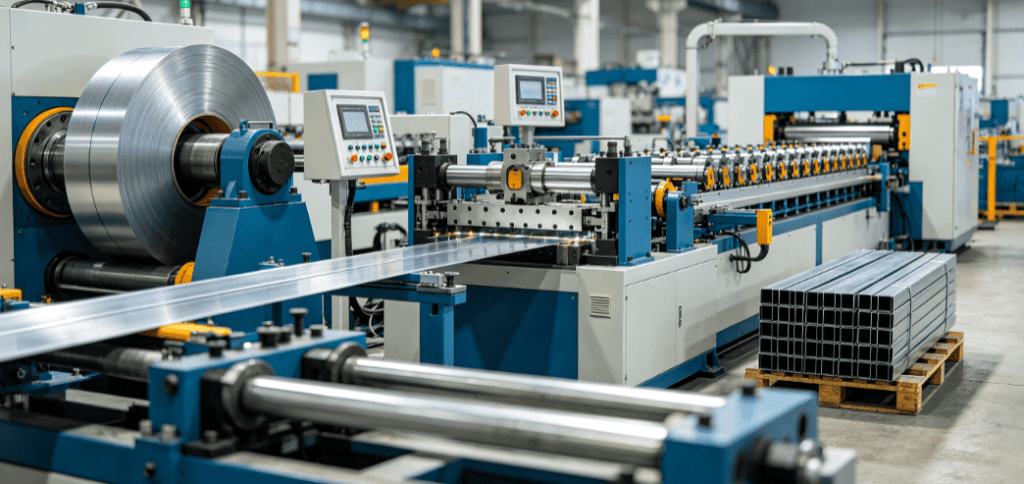
Инструменты для холодной прокатки и профилирования не могут быть оценены независимо от остального оборудования.
Грамотно спроектированный инструментальный комплект демонстрирует наилучшие результаты в сочетании со стабильной подготовкой материала, точной подачей, синхронизированной пробивкой и надежными системами резки.
Типичная конфигурация производства может включать в себя:
- Гидравлический разматыватель
- Система точного нивелирования
- сервоприводное подающее оборудование
- Гидравлический штамповочный станок там, где это необходимо
- Прокатно-формовочный станок
- Система резки с помощью летающих или гидравлических инструментов
- Автоматическое штабелирующее оборудование
Каждый участок способствует поддержанию выравнивания профиля и однородности размеров на протяжении всего непрерывного производственного процесса.
При производстве длинных фальцевых кровельных панелей на прицепах или в контейнерах, при проектировании оснастки также учитываются мобильность и непрерывное производство на месте. Эти мобильные производственные системы позволяют заказчикам и подрядчикам изготавливать панели практически неограниченной длины непосредственно на строительных площадках, сохраняя при этом стабильное качество профиля.
Для производителей, планирующих серийное производство специализированных профилей, поставщики оборудования могут время от времени участвовать в проверке и опытно-конструкторской работе прецизионной роликовой оснастки перед началом коммерческого производства. Такое сотрудничество, как правило, целесообразно для стабильных долгосрочных производственных программ, а не для краткосрочных производственных циклов.
Технические публикации Европейского комитета по стандартизации (CEN) и Европейской ассоциации производителей стали (EUROFER) содержат полезные справочные материалы по стальной продукции, стандартам производства и отраслевой практике, имеющей отношение к производству профилей.
Поскольку конструкции профилей становятся все более сложными, разработка оснастки остается одним из важнейших факторов, влияющих на надежность производственного процесса.
Часто задаваемые вопросы
Валковая оснастка определяет способ постепенного формирования материала, что напрямую влияет на точность профиля, однородность размеров и долговременную стабильность производства.
Различные материалы обладают разными характеристиками упругого восстановления и поведения при формовании, что требует использования оснастки, разработанной с учетом их механических свойств.
Да. Неправильная конструкция оснастки может привести к скручиванию, деформации фланца, волнистости кромок или несоответствию размеров профиля.
Частота проверок зависит от объема производства, но регулярные проверки поверхностей роликов, подшипников, валов и прокладок помогают поддерживать стабильную работу.
Да. В системах, устанавливаемых на прицепах и в контейнерах, часто используется оснастка, оптимизированная для непрерывного производства длинных кровельных панелей с сохранением мобильности оборудования.
В большинстве случаев для каждого профиля требуется собственная специализированная оснастка, хотя модульные производственные концепции могут использовать общие элементы производственной платформы.
