

Волнистость кромки из тонколистовой стали: причины и способы устранения проблем с фланцами на стойках
Почему у фланцев из тонколистовой стали появляется волнистость кромок и как система контроля зазоров решает эту проблему
Когда тонкостенный стальной штифт выходит из последнего прохода формовки, фланцы должны лежать ровно. Вместо этого иногда можно увидеть волнистый или гофрированный край, идущий вдоль длины фланца. Эта тонкостенного стального края во многих случаях не является случайной косметической проблемой — это повторяющийся симптом неравномерного распределения напряжений и дифференциального удлинения, возникающих внутри формовочного стана. Для ее устранения необходимо рассматривать зазора между валками , баланс последовательности формовки, состояние инструмента и параметры поступающей полосы как единую взаимодействующую систему.
Обзор статьи
Почему в фланцах из тонколистовой стали образуется волнистость кромки?
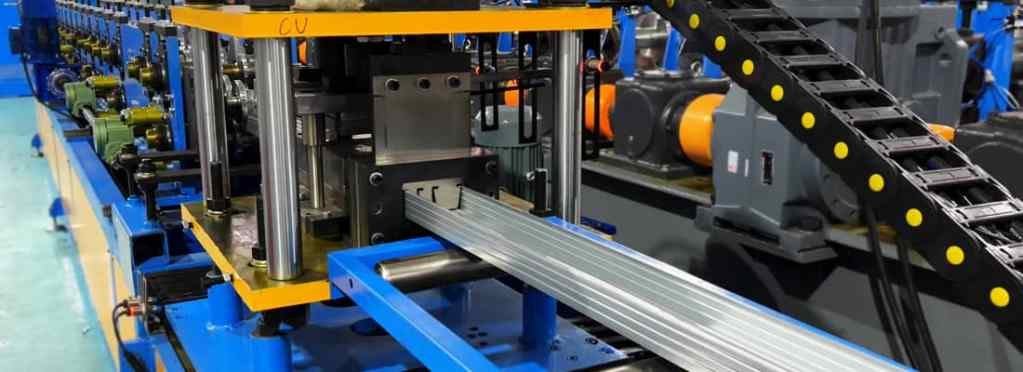
Прокатка осуществляется путем изгибания плоской полосы в серии проходов, которые постепенно формируют поперечное сечение. В профиле типа «шпилька» стенка и две полки проходят разное расстояние по мере деформации полосы. Края полок должны растягиваться немного больше, чем осевая линия стенки, чтобы соответствовать геометрии, но эта разница в деформации должна оставаться под контролем. Когда локальная деформация превышает способность материала равномерно распределять напряжение, на кромке полки образуется складка или волна.
С механической точки зрения это происходит, когда полоса входит в проход немного не по плоскости или когда одна сторона инструмента заставляет материал двигаться сильнее, чем другая. Поскольку тонколистовая сталь — обычно от 0,45 до 1,2 мм — имеет низкое сопротивление изгибу, она имеет тенденцию к упругому изгибу до пластической деформации. Даже небольшое нежелательное сжатие на краю фланца приведет к видимой волнистости, а не к плавному потоку.
Физические принципы этого явления хорошо изучены при формовке листового металла: волнообразная деформация кромки тонколистовой стали возникает, когда в краевой зоне после прохождения через формовочный участок возникает остаточное сжимающее напряжение. По мере перемещения профиля через последующие участки это остаточное напряжение перераспределяется и становится видимым в виде периодической волны вдоль длины фланца.
Первичные причины и диагностический алгоритм
Перед регулировкой любого компонента станка следует различать причины, возникающие в настройке инструмента, и причины, возникающие в поступающей ленте. Самая быстрая последовательность диагностики на станке для профилирования шпилек и направляющих выглядит следующим образом:
- Пропустите короткий участок заготовки через фрезерный станок без использования направляющих, чтобы проверить, остается ли волна симметричной или смещается из стороны в сторону — это позволяет отличить дисбаланс инструмента от проблем, связанных с боковым перемещением.
- Измерьте ширину фланца в нескольких точках вдоль профиля: неравномерная ширина указывает на то, что полоса не захватывается равномерно между проходами.
- Проверьте наличие следов или полировки на кромке фланца: светлые пятна часто указывают на то, что полоса слишком сильно соприкасается с плечом валка, что создает зону сжатия, вызывающую деформацию.
- Убедитесь, что зазор между валками равномерный по всей поверхности, используя прокладочный материал или щуп, когда валки неподвижны, а затем проверьте под нагрузкой на производственной скорости.
После того как в ходе диагностики будут выявлены факторы, влияющие на результат, коррекция обычно относится к одной из четырех областей.
Асимметрия зазора и сжатие фланца
Наиболее распространенная причина связана с регулировкой зазора между валками и образованием волн на кромке . При правильном выполнении прохода верхний и нижний валы должны симметрично контактировать с полосой, так что кромка фланца изгибается постепенно, без сжатия. Если зазор меньше с одной стороны или установлен слишком мало в целом, поверхность валка слегка сдавливает кромку фланца. Это сдавливание выталкивает материал в стороны и назад, создавая те же условия сжатия, которые приводят к образованию волн на кромке тонколистовой стали.
Для устранения этой проблемы необходимо проверять зазор между валками по всей их поверхности, а не только в центре или на одном из выступов. В тонколистовой стали даже при разнице в несколько сотых миллиметра быстро проявляется волнистость кромки, поэтому регулировку необходимо производить при остановленном стане и полностью сомкнутой паре валков. Затем следует повторить проверку при работающей полосе, чтобы измерить, увеличивается ли зазор под нагрузкой при формовке, что укажет на прогиб шпинделя или износ подшипников, а не на статическую настройку.
Баланс последовательности формирования
Связанным с этим фактором является сама последовательность формования. Если изгиб фланца осуществляется слишком агрессивно за один проход, материал в радиусе изгиба не может достаточно быстро поступать внутрь, поэтому он компенсирует это изгибом на свободном крае. С другой стороны, если последовательность формования профиля слишком постепенна, последующие проходы могут не поддерживать достаточного натяжения полосы для удержания стенки в плоском положении, что позволяет фланцу смещаться вбок.
Цель состоит в сбалансированной последовательности, где каждый проход вносит примерно одинаковый вклад в формовочную работу. При диагностике волнистости кромки следует определить, какой проход первым вызывает эту волну. Если волна появляется сразу после прохода, который обрабатывает более половины общего угла изгиба, то в этом случае график формовки слишком агрессивен. Поскольку тонколистовая сталь имеет ограниченную способность выдерживать быстрый изгиб без деформации, последовательность может потребовать более точного распределения приращения изгиба по нескольким участкам.
Взаимодействие условий инструмента и материала
Состояние инструмента часто упускается из виду при появлении волнистости кромки тонколистовой стали, особенно на новых станках, где операторы предполагают, что инструмент все еще острый. На практике даже незначительный износ радиуса нижнего валка или небольшое зацепление на поверхности, формирующей фланец, могут изменить локальную геометрию контакта. Эта измененная геометрия может создать эффект зажима, который сжимает кромку полосы и способствует возникновению того же симптома, что и неправильный зазор между валками.
Аналогичным образом необходимо учитывать переменные параметры поступающей полосы. Полоса с небольшим выпуклым профилем или рулон с завальцованными краями имеют иные характеристики удлинения кромок, чем идеально ровная полоса. Процесс прокатки усиливает эти отклонения; то, что может быть приемлемой плоскостностью для стандартной полосы, становится неприемлемым после нескольких проходов прокатки. Если волнистость кромок появляется только у определенных рулонов, сравните постоянство ширины поступающей полосы и состояние кромок с вашими техническими условиями. Взаимосвязь между формированием фланца и изгибом кромки чувствительна к этим переменным параметрам, предшествующим процессу, — это описано в распространенной литературе по металлообработке, посвященной поведению при холодной прокатке (см. раздел « Инженерные основы механики прокатки»). В зависимости от объема производства, рассмотрите возможность добавления легкого выравнивающего прохода или выпрямителя на входе для нормализации профиля полосы перед ее поступлением в прокатный стан.
Корректирующие действия и практические компромиссы
Когда вы подтвердите, что причиной является неправильная настройка зазора между валками, процесс коррекции будет механическим, но должен выполняться систематически. Начните с прохода, где появляется волнообразная деформация кромки тонколистовой стали, и работайте как вверх, так и вниз по потоку от него. Регулируйте зазор между валками небольшими шагами, проверяя влияние на поперечную плоскостность профиля на каждом этапе, а не полагаясь только на визуальную оценку. Линейка, проведенная по ширине полки, позволяет на практике определить, уменьшается ли волнообразная деформация кромки тонколистовой стали или смещается к стенке.
| Фактор, способствующий этому | Механизм | Что проверить | Исправление / Рассмотрение |
|---|---|---|---|
| асимметрия зазора между валами | Неравномерное или чрезмерное давление прокатки приводит к деформации кромки фланца, создавая зону сжатия. | Равномерность зазора между валками по всей поверхности валков при остановленном прокатном стане и при движении полосы под нагрузкой. | Установите зазор таким образом, чтобы валок изгибался, не сжимая несформованный металл. Следите за тем, чтобы под нагрузкой зазор не увеличивался, что указывает на деформацию шпинделя или износ подшипников. |
| Дисбаланс последовательности формирования | При обработке слишком большой части материала под заданным углом изгиба происходит деформация свободного края, а не его сжатие внутрь. | Определите место, где впервые появляется волна. Если она возникает после прохода, на котором преодолевается более половины общего угла поворота, значит, график слишком агрессивный. | Распределите шаг изгиба более равномерно по нескольким участкам, чтобы каждый проход вносил примерно одинаковый вклад в формовочную работу. |
| Износ инструмента | Износ радиуса нижнего валка или зоны формирования фланца изменяет геометрию контакта, создавая эффект зажима, который сжимает кромку полосы. | Проверьте радиус формирования фланца на нижнем валке на предмет закругления кромок или износа боковой поверхности. | Сравните радиус износа с исходным чертежом инструмента. Даже незначительный износ может сместить точку контакта и нивелировать любую коррекцию, внесенную путем регулировки зазора. |
| Входящие переменные полосы | Края полосы или прокатанной рулонной стали изменяют характеристики удлинения кромки, которые прокатный стан усиливает, преобразуя в видимую волнистость кромки. | Если волнистость по краю полосы наблюдается только в определенных рулонах, сравните однородность ширины поступающей полосы и состояние краев с техническими характеристиками. | Рекомендуется добавить легкий выравнивающий проход или выпрямитель на входе для нормализации профиля полосы перед ее поступлением в формовочный стан. |
Следует помнить о практическом компромиссе: слишком сильное уменьшение зазора между валками устраняет волнистость кромки тонколистовой стали, сглаживая материал, но при этом увеличивает износ валков и может привести к упрочнению кромки фланца до такой степени, что последующие операции штамповки или отрезки будут испытывать трудности. Цель состоит не в том, чтобы сгладить полосу за счет сжатия, а в том, чтобы установить зазор таким образом, чтобы валок сгибал фланец, не сжимая металл, который не подвергается формовке. Контроль зазора между валками должен ощущаться как корректировка условий формовки, а не как устранение дефекта.
При подозрении на износ инструмента проверьте радиус формования фланца на нижнем ролике на предмет закругления кромки или износа боковой поверхности. Если радиус увеличился даже незначительно по сравнению с исходным чертежом инструмента, точка контакта смещается наружу к кромке фланца и изменяет место приложения формовочной силы. Это одна из причин, почему волнистость кромки фланца шпильки LGS часто сохраняется после регулировки зазора: сама геометрия инструмента может быть изношена настолько, что компенсирует любую внесенную вами корректировку зазора.
Практические рекомендации для руководителей производства
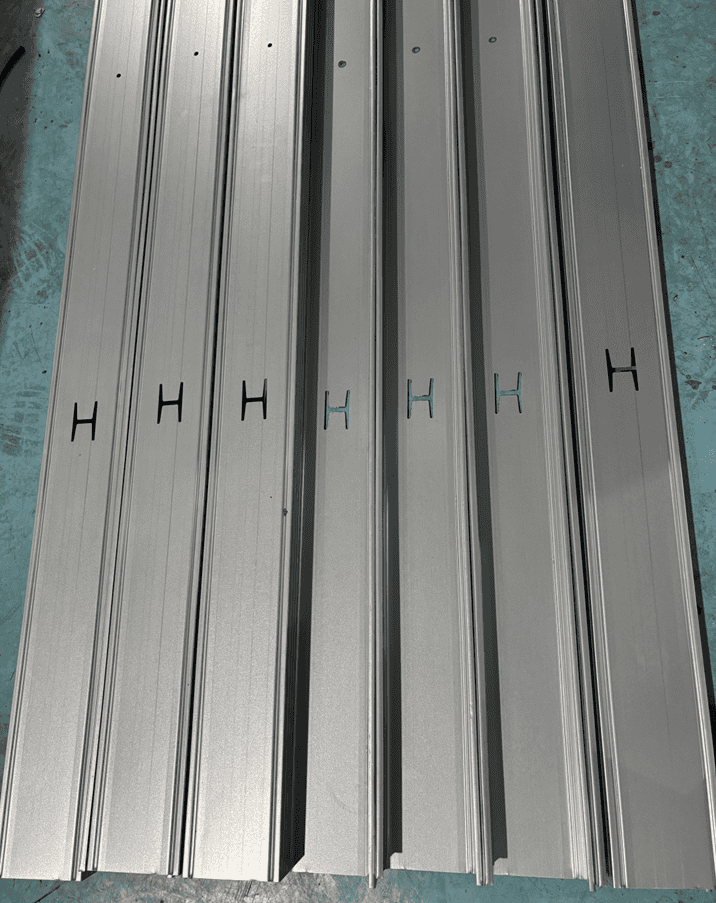
В производственных условиях профили из тонколистовой стали обрабатываются на умеренных скоростях, и симптом волнистости кромки обычно появляется после смены инструмента, новой партии рулонов или смены смазки. Само по себе это является диагностическим признаком: оно указывает на изменение взаимодействующих переменных, а не на конструктивный недостаток профиля или прокатного стана. Наиболее эффективным решением является рассмотрение плоскостности профиля из тонколистовой стали как параметра процесса, зависящего от положения зазора между валками, баланса нагрузки при формовке и геометрии входа полосы.
Для линии профилирования MTC практический принцип тот же, что и для любой операции качественного профилирования: зазор между валками должен быть установлен таким образом, чтобы обеспечить естественное течение материала по кромке фланца без искусственного сжатия, а последовательность профилирования должна быть достаточно пошаговой для заданной толщины материала. При соблюдении этих условий остаточное напряжение во фланце остается ниже порога потери устойчивости, а дефекты профилирования, такие как волнистость кромки из тонколистовой стали, отсутствуют на протяжении всего процесса прокатки рулона.
Часто задаваемые вопросы
При оценке линии профилирования тонкостенных стальных профилей, какую скорость линии следует выбрать, чтобы сбалансировать объем производства с контролем волнистости кромки? ›
Для тонкостенных стальных профилей толщиной 0,45–1,2 мм типичная скорость формовки составляет 20–40 м/мин для стандартных С-образных профилей. Работа на скорости выше 40 м/мин требует дополнительных соображений: более высокие скорости увеличивают динамические колебания натяжения полосы между проходами, что может усилить дифференциальное удлинение, вызывающее волнистость кромок. Если ваш производственный прогноз требует скоростей выше этого диапазона, следует выбрать линию с большим количеством проходов формовки (обычно 12–16 вместо 8–10), чтобы снизить прирост гибки за один проход, а также высокоскоростной накопитель на входе для сглаживания колебаний натяжения полосы. Покупатели часто упускают из виду, что номинальная скорость линии достижима только при постоянной ширине и состоянии кромок рулонов; если входящая полоса варьируется от партии к партии, следует запланировать снижение номинальной скорости непрерывной формовки на 60–70% от максимальной для поддержания допусков по плоскостности.
Как мне выбрать между обычным вальцовочным станком и станком с сервоприводной регулировкой зазора между валками, если в моем ассортименте продукции используются профили различной глубины и ширины фланцев? ›
Если вы выпускаете продукцию одного профиля в течение длительных циклов, то обычный механический вальцовочный станок с ручной регулировкой зазора является экономически эффективным и достаточным для контроля волнистости кромок. Однако, если вы меняете профили более одного раза за смену или вам необходимо поддерживать жесткие допуски на плоскостность фланцев при быстрых изменениях размеров, сервоприводная регулировка зазора на последних 3–4 проходах становится ценной. Сервоприводное управление позволяет программировать настройки зазора для каждого рецепта профиля, что исключает риск внесения операторами асимметрии зазора во время ручной смены — основной причины волнистости кромок. С другой стороны, сервоприводные станции стоят примерно на 25–35% дороже за проход и усложняют управление. Практическое правило: если ваш ассортимент продукции превышает три глубины шпилек, а скорость обработки составляет менее 40 м/мин, рассмотрите возможность серворегулировки только на последних двух проходах формовки и проходе выравнивания. Это обеспечит вам возможность коррекции там, где волнистость кромок наиболее чувствительна, без необходимости переплачивать за сервоприводное управление на всех станциях.
Какие технические характеристики входящей полосы мне следует установить для поставщика рулонной стали, чтобы минимизировать риск образования волн на кромках тонколистовых стальных профилей? ›
Чтобы предотвратить возникновение волнообразности на кромках в процессе прокатки, укажите три ключевых параметра в заказе на закупку рулонов. Во-первых, ограничьте допуск по ширине полосы до ±0,3 мм по всей длине рулона. Более значительные отклонения приводят к боковому смещению полосы в процессе прокатки, создавая неравномерное формирование фланцев и локальное сжатие на одной кромке. Во-вторых, установите максимальную высоту заусенцев на кромках разрезов не менее 0,05 мм. Чрезмерные заусенцы действуют как концентратор напряжений, локально сжимая полосу между валками, создавая ту же зону сжатия, что и узкий зазор между валками. В-третьих, запросите выпуклость полосы (толщина в центре относительно толщины кромки) не более 1,5% от номинальной толщины. Большая выпуклость создает дифференциальное удлинение по ширине полосы, которое в процессе прокатки напрямую преобразуется в волнообразность кромки. Если ваш поставщик не может гарантировать эти допуски, запланируйте установку на входе прямоточного стана с возможностью обрезки кромок; это увеличит стоимость линии примерно на 15–20%, но устранит наиболее распространенную переменную, связанную с материалом, при диагностике волнообразности на кромках.
На этапе проектирования оснастки для нового профиля С-образного профиля, какое значение радиуса фланца предотвращает образование волн на кромке до начала серийного производства? ›
Для тонкостенных стальных шпилек внутренний радиус изгиба в месте перехода от стенки к полке должен быть задан в пределах от 1,5 до 2,5 раз больше толщины материала. Радиус меньше 1,5 × толщины концентрирует деформацию в линии изгиба, замедляя поток материала к стенке; избыток материала затем перемещается к свободному краю полки, образуя волну. Радиус больше 2,5 × толщины уменьшает объем холодной обработки, необходимой для удержания полки в плоском состоянии, что делает профиль более склонным к пружинению и требует большего давления вальцов на последующих проходах — опять же, существует риск сжатия кромки. Кроме того, следует указать, что нижний радиус вальцов должен быть спроектирован с выступом 0,1–0,2 мм на внешней стороне радиуса изгиба. Этот выступ предотвращает касание плеча вальцов плоской области полки за пределами изгиба, устраняя эффект зажима, который создает остаточные сжимающие напряжения. Эти два параметра относительно недороги в реализации на этапе проектирования, но практически невозможно исправить задним числом путем регулировки зазора вальцов после изготовления оснастки.
Какие проверки технического состояния самого вальцовочного станка наиболее важны с течением времени для предотвращения появления волнистости кромок на профилях, которые ранее обрабатывались ровно? ›
Три фактора технического обслуживания напрямую влияют на волнообразную деформацию кромок тонколистовых шпилек. Во-первых, проверяйте люфт подшипников шпинделя на нижних формовочных валах каждые 500 часов работы. Износ подшипников даже на 0,05 мм приводит к вертикальному перемещению валков под нагрузкой, что динамически изменяет эффективный зазор между валками от прохода к проходу; это является основной причиной периодической волнообразной деформации кромок, которая появляется только при определенном натяжении рулона. Во-вторых, измеряйте биение на поверхностях формовочных валков — в частности, на выступах для формирования фланца — с помощью индикатора часового типа при вращении валков без полосы. Допустимое общее индикаторное биение составляет менее 0,03 мм; при превышении этого значения каждый оборот валка приводит к циклическому изменению зазора, который переходит в периодические волны вдоль фланца. В-третьих, проверяйте шероховатость поверхности валков в области фланца с помощью портативного профилометра. Когда шероховатость поверхности превышает 0,8 мкм Ra, валок имеет тенденцию захватывать микроскопические частицы цинка или стали с полосы, создавая локальные неровности, которые вдавливают фланец. Эти неровности необходимо удалять полировкой; в противном случае достижение стабильного зазора между валками становится невозможным. Плановое техническое обслуживание, включающее эти три проверки, более эффективно предотвращает образование волн на кромке, чем любая реактивная регулировка зазора между валками.
Следует ли мне указать после формовочного стана выпрямитель после резки или валковый выпрямитель для исправления волнистости кромок, или это скорее лечение симптома, чем причины? ›
Установка валкового выпрямителя после формовочного стана может исправить волнистость кромки с малой амплитудой (амплитуда менее 1 мм на участке 300 мм), но она никогда не должна быть вашей основной линией защиты. Размещение выпрямителя сразу после отрезного пресса создает дополнительное натяжение, выходящее за рамки последнего формовочного прохода; это натяжение может маскировать волнистость кромки во время первоначальной настройки, вводя операторов в заблуждение, заставляя их думать, что процесс формовки правильный. Когда выпрямитель впоследствии отключается для технического обслуживания, дефект появляется снова. Если у вас сохраняется остаточная волнистость кромки после оптимизации последовательности формовки и зазора между валками, более эффективным решением является добавление одного прохода выравнивания специально на кромках фланца, настроенного на уменьшение толщины фланца на 2–3% без контакта с стенкой. Это локальное выравнивание распределяет остаточное напряжение без использования общего натяжения полосы. Только в тех случаях, когда исключены все переменные, связанные с инструментом и материалом, и амплитуда краевой волны превышает 2 мм, следует рассматривать возможность использования выравнивающего устройства с роликами по всей ширине, и в этом случае следует ожидать дополнительных 3–5 м длины линии плюс отдельная система привода двигателя.

[…] Подробное обсуждение неустойчивых фланцев шпилек см. в руководстве MTC по волнообразным кромкам тонколистовой стали. […]