
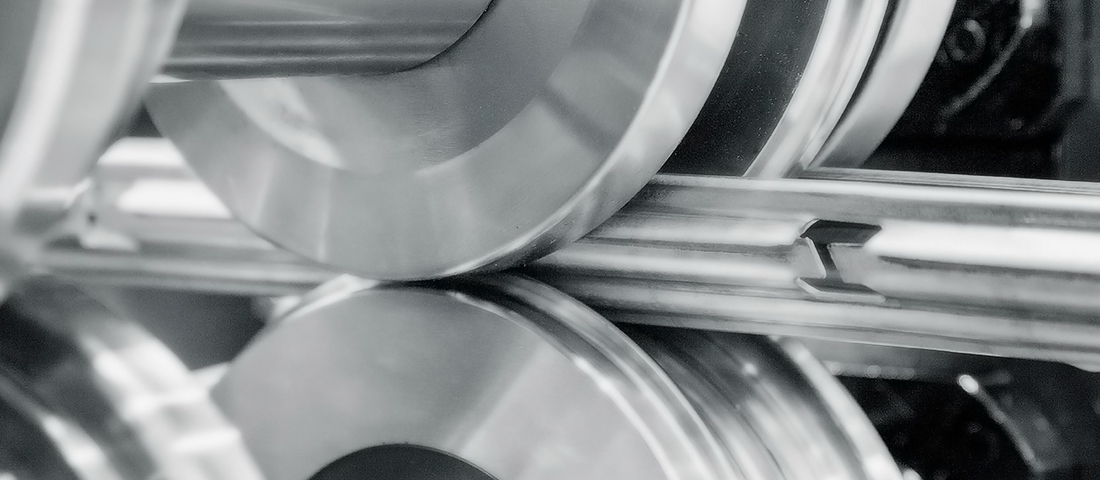
Как станок холодной прокатки позволяет создавать профили желаемой формы
Технология прокатки: процесс, компоненты и области применения
Вальцовочный станок, или станок для вальцовки, — это непрерывный процесс формовки металла, используемый для производства длинных профилей с одинаковой формой поперечного сечения из стальных рулонов или полос. Материал последовательно проходит через несколько пар формовочных валков, при этом каждая формовочная станция выполняет контролируемую часть необходимой деформации до получения окончательного профиля.

Станок, выполняющий этот процесс, обычно называют вальцовочным или станком для профилирования валков.
Прокатная формовка особенно подходит для непрерывного производства кровельных профилей, стальных стропильных балок, кабельных лотков, ограждений, стеллажных секций, водостоков, конструкционных профилей и многих других изделий, где требуются постоянные размеры и повторяемость производства.
В этом руководстве объясняется принцип работы процесса профилирования, основные компоненты системы профилирования, факторы, влияющие на конструкцию станка, а также способы выбора различных технологий профилирования для разных профилей.
Обзор статьи
Что представляет собой процесс профилирования?
Прокатка — это процесс последовательной гибки.
Вместо формирования всего поперечного сечения за одну операцию, плоская стальная полоса проходит через последовательность роликовых станций. Каждая станция вносит относительно небольшое изменение в профиль до тех пор, пока не будет получена требуемая окончательная форма.
Этот процесс обычно проводится при комнатной температуре и поэтому обычно классифицируется как холодная прокатка.
Важной особенностью прокатки является то, что материал в первую очередь изгибается, а не намеренно уменьшается в толщине. Цель состоит в том, чтобы преобразовать плоскую полосу в требуемую геометрию поперечного сечения, сохраняя при этом контролируемые размеры на протяжении всего непрерывного производства.
Сложность процесса формования зависит от нескольких факторов, в том числе:
- Геометрия профиля
- Количество и последовательность изгибов
- Ширина и толщина материала
- Марка материала и предел текучести
- Радиус изгиба
- Требуемые допуски по размерам
- Требования к качеству поверхности
- Скорость производства
Для изготовления простого открытого профиля может потребоваться относительно небольшое количество формовочных станций, в то время как для сложного конструктивного сечения может потребоваться гораздо более тщательно разработанная последовательность формовки.
Как работает вальцовочный станок?
Типичная линия профилирования рулонов преобразует материал из рулона в готовые профили посредством нескольких непрерывных или синхронизированных операций.
1. Разматывание
Стальная рулонная лента загружается на разматыватель, который поддерживает рулон и подает материал на производственную линию.
Конфигурация разматывателя зависит от веса рулона, размеров материала и требуемого уровня автоматизации.
2. Кормление и наведение
Полоса поступает в секцию подачи и направления, прежде чем достичь формовочных валков.
Правильное выравнивание материала имеет важное значение, поскольку неправильная подача может повлиять на прямолинейность профиля, точность размеров и стабильность процесса формования.
3. Последовательная прокатка
Затем материал проходит через несколько формовочных станций.
Каждая пара роликов выполняет часть операции гибки. Профиль постепенно изменяется от плоской полосы до ее окончательного поперечного сечения, а не формируется полностью на одном участке.
Последовательность прокатки валков является одним из важнейших элементов в проектировании процесса профилирования валков.
4. Пробивка и высечка
При необходимости создания отверстий, пазов, выемок или других элементов в линию может быть интегрировано дополнительное технологическое оборудование.
В зависимости от продукта и метода производства, эти операции могут выполняться до, во время или после профилирования.
5. Нарезка по длине
Полученный непрерывный профиль в конечном итоге необходимо разделить на необходимые готовые отрезки нужной длины.
В зависимости от области применения, резка может выполняться до или после формовки и может осуществляться с использованием стационарных или подвижных систем резки.
6. Сбор профилей
Готовые профили покидают формовочную линию и собираются вручную или с помощью автоматической системы погрузки или укладки, в зависимости от требуемой производственной мощности.
Основные компоненты системы профилирования
Хотя системы профилирования значительно различаются в зависимости от конечного продукта, большинство линий содержат несколько основных компонентов.
Размотчик
Устройство для разматывания рулона удерживает стальную катушку и обеспечивает подачу материала в производственную линию.
Конструкция катушки выбирается с учетом таких факторов, как вес катушки, ее габариты и производственные требования.
В различных областях применения могут использоваться ручные, моторизованные или гидравлические системы размотки.
Блок подачи и направления
Секция подачи и направляющей контролирует положение полосы при ее поступлении в формовочный стан.
Точное выравнивание на этом этапе помогает материалу правильно поступать в первые формовочные станции и способствует стабильному производству.
Прокатно-формовочный стан
Прокатный стан является ядром системы.
Обычно он состоит из:
- Машинная база
- Формирование опор
- Валы
- Подшипники
- Формовочные ролики
- Трансмиссионная система
- Механизмы корректировки
Механическая структура значительно варьируется в зависимости от сложности профиля, прочности материала и требуемых производственных характеристик.
Машинная база
Основание станка поддерживает формовочные станы, систему трансмиссии и другие основные механические компоненты.
Его жесткость важна для поддержания соосности формовочных станций под производственными нагрузками.
Формирование рядов
Формовочные станы поддерживают верхний и нижний валы и ролики.
В зависимости от требуемой прочности, точности и области применения, в различных конструкциях машин могут использоваться разные опорные конструкции.
Для более тяжелых профилей или при выполнении сложных производственных задач может потребоваться более жесткая конструкция станка.
Валы
Формовочные ролики установлены на валах.
Диаметр вала, материал и конструкция опоры выбираются в соответствии с силами формования, размерами профиля и конфигурацией станка.
Недостаточная жесткость вала может негативно сказаться на точности размеров и стабильности формования, особенно при обработке более толстых или высокопрочных материалов.
Формовочные ролики
Формовочные ролики постепенно преобразуют плоскую полосу в требуемый профиль.
Их геометрия разрабатывается в соответствии с поперечным сечением профиля и запланированной последовательностью формования.
Материал валиков и обработка поверхности выбираются с учетом следующих факторов:
- Формирование материала
- Толщина материала
- Поверхностное покрытие
- Требуемый срок службы
- Геометрия профиля
- Требования к качеству поверхности
Таким образом, конструкция роликов является одной из важнейших составляющих индивидуального проекта по профилированию металла.
Системы трансмиссии для профилировочных станков
Система трансмиссии обеспечивает крутящий момент, необходимый для привода формовочных валов.
Для различных производственных задач подходят разные схемы передачи данных.
Цепная и звездочная передача
Цепные и зубчатые системы широко используются во многих традиционных процессах профилирования.
Они обладают относительно простой механической конструкцией и могут быть пригодны в тех случаях, когда требуемые усилия формования и точность позволяют использовать этот тип передачи.
Коробка передач
Системы с редукторным приводом обеспечивают более высокий крутящий момент и более надежную трансмиссию для сложных условий эксплуатации.
Их часто рассматривают в тех случаях, когда прочность материала, толщина или режим работы машины требуют более мощной приводной системы.
Коробка передач и карданный вал
Для некоторых сложных и высокоточных операций профилирования методом прокатки редукторы могут использоваться в сочетании с карданными валами для передачи мощности на формовочные станции.
Выбор подходящего метода передачи следует основывать на фактической нагрузке при формовке и производственных требованиях, а не просто рассматривать одну систему привода как подходящую для всех профилей.
Резка, штамповка и другие операции в производственной линии
Линии профилирования рулонов могут включать в себя дополнительные операции, позволяющие производить готовые или почти готовые компоненты непосредственно из рулона.
Типичные операции включают в себя:
- Резка
- Удар
- Надрез
- Прорезка слотов
- Тиснение
- Маркировка
- Скошенная кромка
Правильное расположение и метод выполнения этих процессов зависят от продукта.
Стационарные операции
Стационарный режущий или штамповочный узел выполняет свою работу, когда материал или производственная линия остановлены в требуемой точке.
Это может обеспечить относительно простое решение для тех случаев, когда максимальная скорость непрерывной линии не является основным требованием.
Летные операции
В процессе работы летающая система перемещается синхронно с профилем.
Это позволяет производить резку или некоторые другие процессы, не прерывая работу линии профилирования.
Таким образом, системы с подвижным конвейером могут быть полезны там, где требуется непрерывное производство и более высокая скорость линии.
Однако правильное решение зависит от требуемой точности, конструкции профиля, скорости производства и технологических операций.
Гидравлическая система
Гидравлические системы широко используются на линиях профилирования для обеспечения электропитания таких операций, как:
- Резка
- Удар
- Надрез
- Нажатие
- Определенные регулировки оборудования
Необходимая гидравлическая мощность зависит от усилия и продолжительности цикла соответствующих операций.
Не для каждой линии профилирования требуется одинаковая гидравлическая конфигурация, поэтому гидравлическую систему следует выбирать в рамках проектирования всей производственной линии.
Система управления ПЛК
Система управления координирует различные операции производственной линии.
Система управления на базе ПЛК может управлять такими функциями, как:
- Длительность производства
- Объем производства
- Последовательность монтажа
- Позиции для ударов
- Скорость линии
- управление приводом
- Функции сигнализации
- Производственные параметры
В зависимости от требуемого уровня автоматизации могут быть интегрированы энкодеры, датчики, инверторы, сервосистемы и другие компоненты управления.
Система управления должна работать совместно с механической и гидравлической системами, а не рассматриваться как независимая часть машины.
Вопросы проектирования процесса профилирования
Успешная формовка валков зависит от гораздо большего, чем простое расположение валков в соответствии с конечной формой профиля.
Правильная последовательность формования должна контролировать процесс превращения материала из исходной плоской полосы в готовое изделие.
Важные аспекты проектирования включают в себя:
Геометрия профиля
Количество изгибов, направление изгибов, размеры фланцев, возвратные кромки, ребра и другие геометрические особенности влияют на необходимую последовательность формовки.
Сложные профили обычно требуют более детального анализа, чем простые открытые разрезы.
Ширина и толщина материала
Ширина и толщина материала напрямую влияют на усилия формования, геометрию роликов, требования к валу и конструкцию машины.
Для изготовления одного и того же профиля различной толщины могут потребоваться изменения в конструкции формовочного оборудования или конфигурации станка.
Класс материала
Предел текучести и другие свойства материала влияют на поведение полосы в процессе формования.
Более прочные стали, как правило, создают более высокие нагрузки при формовке и могут требовать иной оснастки или конструкции станков по сравнению с менее прочными материалами.
Радиус изгиба
Требуемый радиус изгиба должен соответствовать свойствам и толщине материала.
Неправильная последовательность формовки или конструкция изгиба могут привести к растрескиванию, деформации или проблемам с размерами.
Допуски на размеры
Для изделий, требующих более жестких допусков, может потребоваться более точная оснастка, более прочные конструкции машин, дополнительная правка или более тщательный контроль процесса формования.
Требования к поверхности
Для предварительно окрашенных, оцинкованных, нержавеющих или других материалов, имеющих важное значение для внешнего вида, конструкция валика и состояние поверхности приобретают особенно важное значение.
Инструмент должен формировать требуемый профиль, не повреждая и не оставляя излишних следов на поверхности материала.
Распространенные проблемы при профилировании металла
Неправильная последовательность формовки или неподходящая конфигурация станка могут привести к производственным проблемам, даже если конечный профиль кажется относительно простым.
Типичные проблемы могут включать в себя:
- Поворот профиля
- Поклон
- Камбер
- Вспышка
- Изменение размеров
- Поверхностные царапины
- Краевая волна
- Неравномерный изгиб
- Плохая прямолинейность
Причиной могут быть конструкция оснастки, выравнивание роликов, свойства материала, условия подачи, последовательность формования или настройка станка.
Именно поэтому при проектировании профилированных изделий следует учитывать полную взаимосвязь между профилем, материалом и станком, а не сосредотачиваться только на окончательном чертеже поперечного сечения.
Проектирование профилирования с использованием COPRA
Компания MTC использует программное обеспечение для проектирования профилирования прокатных валов COPRA с 2010-х годов для разработки специализированной оснастки и последовательности формования. Правильная разработка оснастки требует планирования последовательности изгиба, часто называемой «цветком формования», до проектирования окончательной оснастки для валков. Для получения дополнительной технической информации см. это базовое руководство по проектированию профилирования прокатных валов от Roll-Kraft.
Для создания профиля по индивидуальному заказу процесс проектирования начинается с чертежа и информации о материалах, предоставленных заказчиком. Необходимый профиль анализируется для определения соответствующей стратегии формовки, включая последовательность изгибов на различных участках формовки.
Окончательная конфигурация машины затем разрабатывается с учетом таких факторов, как:
- Профиль поперечного сечения
- Класс материала
- Ширина и толщина материала
- Скорость производства
- Требуемые допуски
- Требования к перфорации
- Требования к раскрою
- Требования к автоматизации
Этот инженерный процесс особенно важен для профилей, изготовленных по индивидуальному заказу, где существующий стандартный профилировочный станок нельзя просто использовать повторно.
Применение технологии профилирования валков
Прокатка используется во многих отраслях промышленности, поскольку она подходит для непрерывного производства длинных металлических профилей.
К распространенным областям применения относятся:
Кровельные и стеновые профили
Прокатка широко используется для производства металлических кровельных листов, облицовочных материалов для стен и других строительных панелей.
Для получения информации о аналогичных производственных решениях ознакомьтесь с оборудованием для профилирования листового металла от MTC
Стальные прогоны
Профили С-, Z- и другие профили для конструкционных прогонов обычно изготавливаются из рулонов с использованием технологии прокатки.
Ознакомьтесь с нашими линиями для профилирования стальных прогонов, чтобы узнать о доступных конфигурациях оборудования.
Водосточные желоба и трубы
Технология непрерывной прокатки хорошо подходит для производства длинных профилей водосточных желобов и водосточных труб из стали с покрытием или других подходящих листовых материалов.
Кабельные лотки и опорные профили
Технология профилирования вальцов может сочетаться с системами штамповки и резки для изготовления кабельных лотков, крышек и соответствующих опорных профилей.
Ограждения
Для изготовления профилей дорожных ограждений требуется надежное формовочное оборудование, способное обрабатывать относительно тяжелую сталь, сохраняя при этом необходимую геометрию.
Стеллажи и полки
Вертикальные стойки, балки и другие профили для складских систем могут изготавливаться на линиях профилирования, включающих операции штамповки и резки.
Профили из тонколистовой стали
Стойки, направляющие и другие легкие стальные конструкционные профили могут производиться непрерывно из рулонов оцинкованной стали.
Стальные профили, изготовленные на заказ
Многие виды работ по профилированию не подпадают под стандартную категорию продукции.
Для таких проектов линия профилирования может быть спроектирована с учетом конкретных чертежей профиля и производственных требований заказчика.
Для получения более подробной информации ознакомьтесь с информацией о специализированных станках для профилирования от MTC .
Для ознакомления со всем ассортиментом оборудования MTC посетите наш раздел «Прокатные станки»
Какая информация необходима для выполнения заказа на изготовление профилегибочного станка по индивидуальному проекту?
Качество исходной технической информации оказывает существенное влияние на точность предложения по профилировочному станку.
Для выполнения индивидуального проекта обычно требуется следующая информация:
- Чертеж профиля с указанием всех размеров
- Класс материала
- Ширина и толщина материала
- Предел текучести, где это применимо
- Требуемая готовая длина
- Допуск по длине
- Требования к пробивке или выемке пазов
- Требуемая скорость или производительность производства
- Заводской блок питания
- Вес катушки
- Требования к разматывателю
- Требования к раскрою
- Страна назначения
- Применимые требования безопасности
Имея эту информацию, можно оценить профиль и производственный процесс, прежде чем определять подходящую конфигурацию оборудования.
Часто задаваемые вопросы
Какие типы стальных рулонов или полос можно использовать с вальцовочным станком? ›
Вальцовочные станки обрабатывают стальные рулоны или полосы, которые непрерывно подаются через станок. Конкретные марки материалов, покрытия и толщина, которые можно формовать, зависят от конструкции вальцовочного инструмента, прочности стана и мощности системы передачи. Такие факторы, как предел текучести и качество поверхности, также влияют на то, что можно формовать без растрескивания или повреждений. Для точной совместимости материалов лучше всего обсудить технические характеристики вашего рулона с производителем.
Как ширина и толщина исходного материала влияют на процесс профилирования вальцов? ›
Ширина и толщина стальной рулонной или полосовой стали напрямую определяют количество перемещаемого материала и необходимые усилия формования. Более широкие и толстые материалы, как правило, требуют более прочных оснований станков, более тяжелых станин, валов большего диаметра и более мощных систем передачи. Конструкция профиля также должна соответствовать толщине материала, поскольку для резких изгибов могут потребоваться более тонкие материалы или специализированная оснастка. Компания MTC проектирует каждый формовочный станок с учетом конкретных размеров материала, который вы планируете использовать.
Могут ли профилировочные станки создавать профили нестандартной формы, и какая информация для этого необходима? ›
Да, профилирование — это гибкий процесс, позволяющий изготавливать профили по индивидуальному заказу. Компания MTC использует программное обеспечение Copra для проектирования профилегибочных станков и прокатных инструментов для уникальных форм, включая прогоны, водосточные желоба, стеллажи и многое другое. Для начала вам необходимо предоставить подробный чертеж желаемого поперечного сечения профиля, требуемого материала (тип и толщина) и предполагаемой длины каждой детали. Затем проектировщик проанализирует последовательность гибки и необходимое количество проходов профилирования.
Какова роль требований к пробивке и резке при настройке профилировочного станка? ›
В линию профилирования интегрированы операции пробивки, вырубки и косой резки. Для этих операций может использоваться либо стационарный штамп, закрепленный на основании станка, либо летающий штамп, перемещающийся вместе с листом, в то время как профилирующий станок продолжает работу. Положение отрезного устройства может быть до, между или после профилирующих станков. Конкретные схемы отверстий, расположение вырубок и длина отрезки определят необходимую конфигурацию штампа и конструкцию гидравлической системы.
Как определяются скорость и производительность производства для линии профилирования рулонных материалов по индивидуальному заказу? ›
Скорость производства зависит от нескольких факторов, влияющих на конструкцию профилировочного станка. Количество формовочных станов, сложность профиля, свойства материала и выполняемые в линии операции (например, штамповка или резка) — все это влияет на достижимую скорость. Тип системы передачи (цепная, редукторная или червячная) также играет роль. Без знания этих деталей невозможно гарантировать единую скорость, поэтому производитель должен рассчитать ее, исходя из ваших конкретных требований и целевых показателей времени цикла.
Что мне нужно знать о расчете стоимости линии профилирования в компании MTC? ›
Для получения точной сметы необходимо определить как входные, так и выходные параметры линии. Сообщите MTC ширину рулона, толщину и марку материала, которые вы планируете использовать, а также желаемые чертежи профиля, допуски по длине и любые необходимые пробивные или надрезные работы. Также укажите ожидаемую скорость производства и необходимость в определенных компонентах линии, таких как конкретный разматыватель или гидравлический отрезной блок. Предоставление этих требований позволит MTC порекомендовать подходящую конфигурацию оборудования и предоставить четкую смету.

[…] По всей длине можно легко добавлять такие элементы, как отверстия, пазы или рельефные выступы, что делает процесс прокатки очень экономичным методом получения прочной, многофункциональной формы. Прокатка — это […]