

Станки для профилирования профилей Solar Strut: пример проекта 41×21 и 41×41
Цепная или редукторная передача: проект профилировочного станка Solar Strut для профилей 41×21 и 41×41
Две линии по профилированию профилей для солнечных панелей завершили испытания и готовы к отгрузке. Одна линия сконфигурирована для профилей размером 41 × 21 мм, другая — для профилей размером 41 × 41 мм. Обе машины используют цепную передачу, последующую пробивку и резку с последующей пробивкой и обрезкой направляющих. Этот проект по профилированию профилей для солнечных панелей иллюстрирует практическое инженерное решение, с которым сталкиваются покупатели на ранних этапах проектирования линии: использовать ли цепную передачу или редукторную передачу, и как этот выбор взаимодействует с остальной конфигурацией линии.
Оглавление
Обзор проекта
Проект охватывает две отдельные машины для профилирования профилей солнечных панелей, предназначенные для производства профилей. Обе машины были спроектированы с возможностью последующей пробивки и резки, что означает, что операции пробивки и резки происходят после этапов формовки, а не в линии до формовки. Обе линии используют следящую пробивку и следящую резку, поэтому блоки пробивки и резки перемещаются вместе с материалом во время работы, а не останавливают полосу.
Для этого заказа заказчик выбрал цепную передачу вместо редукторной, исходя из соображений экономии. Испытания обеих линий завершены, и обе машины готовы к отгрузке. Для покупателей, изучающих проект по изготовлению профилей для солнечных панелей, этот пример показывает, что тип передачи является одним из нескольких конфигурационных решений, влияющих на стоимость и производительность линии.
Машины и их применение
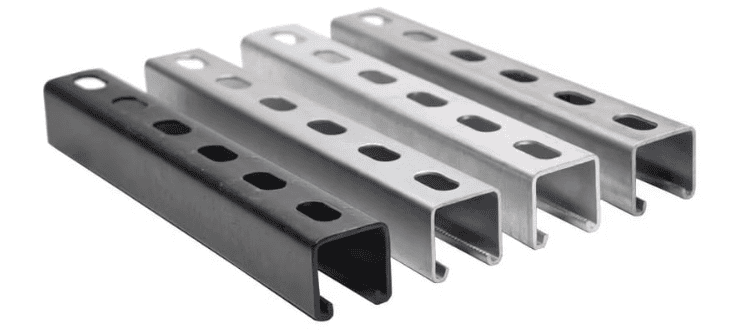
В этом проекте используются станки для профилирования профилей солнечных опор, которые производят профили солнечных опор — щелевые или гладкие профили, широко используемые для монтажа направляющих, кронштейнов и несущих конструкций в фотоэлектрических батареях. Геометрия профиля опоры определяется сочетанием его ширины и высоты, и оба размера профиля в этом проекте являются стандартными. Скорость линии составляла 0–12 м/мин, а профилирование выполнялось для материала толщиной от 1,5 мм до 2,5 мм.
Поскольку обе линии работают с профилями разных размеров, количество формовочных станций, размеры валковой оснастки, а также положения пробивки и резки различаются. Общим для них является общая последовательность технологических процессов: подача рулона, вальцовка, пробивка направляющих, отрезка направляющих и выход готовой продукции. Эта последовательность обеспечивает непрерывное производство, что типично для профилей стоек, используемых в системах крепления солнечных батарей , где требуются длинные партии продукции с одинаковым профилем.
Основные общие технические характеристики и конфигурация для каждой линии приведены ниже.
| Параметр | Строка 1: 41 × 21 мм | Строка 2: 41 × 41 мм |
|---|---|---|
| Профиль | профиль стойки 41 × 21 мм | профиль стойки 41 × 41 мм |
| Скорость линии | 0–12 м/мин | 0–12 м/мин |
| Толщина материала | 1,5–2,5 мм | 1,5–2,5 мм |
| Передача инфекции | Цепная передача | Цепная передача |
| Пробивка/резка | После пробивания, после резки (отслеживания) | После пробивания, после резки (отслеживания) |
| Последовательность процесса | Подача рулона → формовка вальцов → пробивка направляющих → отрезка направляющих → биение | Подача рулона → формовка вальцов → пробивка направляющих → отрезка направляющих → биение |
| Формовочные станции, вальцовочный инструмент, позиции для пробивки/резки | Предназначен для размеров 41 × 21 мм | Предназначен для размеров 41 × 41 мм |
Различия в размерах профиля определяют работу различных формовочных станций, размеров валковой оснастки, а также положений пуансона и реза на двух линиях, в то время как тип трансмиссии, последовательность управления и технологический процесс остаются общими.
Технические характеристики и требования к проекту
В проекте по созданию станка для профилирования профилей солнечных батарей ключевыми техническими решениями являются тип трансмиссии и конфигурация после штамповки и резки. Здесь была выбрана цепная передача, но стоит рассмотреть сравнение с редукторной передачей.
| Тип трансмиссии | Принцип привода | Основные характеристики | Заметный компромисс |
|---|---|---|---|
| Цепная передача | Приводы, формирующие станции, посредством цепного и зубчатого механизма | Более простая компоновка; более низкая первоначальная стоимость | По всей длине линии может накапливаться люфт |
| Коробка передач | Распределяет приводные коробки передач на каждой станции | В целом, более высокая точность, более высокая скорость, большая стабильность | Как правило, обеспечивает более точную синхронизацию между станциями |
Компромисс носит скорее практический, чем теоретический характер. Цепной привод может испытывать некоторый люфт по всей длине линии, в то время как редукторный привод обычно обеспечивает более надежную синхронизацию между станциями. Для профиля типа "стойка" эта разница может влиять на точность размеров при более высоких скоростях линии. Точность штамповки была задана на уровне ±0,5 мм, а допуск на резку — на уровне ±1 мм для этих машин, и выбранная конфигурация была выбрана для соответствия этим требованиям.
Ход выполнения проекта и результаты
Испытания обеих линий завершены, и обе машины готовы к отгрузке. Испытания охватывали два размера профиля: 41 × 21 мм и 41 × 41 мм, а также последовательность операций после штамповки и резки с отслеживанием. Завершение испытаний до отгрузки позволяет проверить функции формовки, штамповки и резки в рамках одной линии, а не как отдельные узлы.
Таким образом, статус проекта однозначен: проектирование и изготовление завершены, испытания проведены, и машины подготовлены к отгрузке. Дальнейших этапов проекта, помимо подготовки к отгрузке, по данному случаю пока не подтверждено.
Инженерная и проектная поддержка
Выбор между цепной и редукторной передачей — обычная часть процесса проектирования оборудования для профилирования стали. Покупатели часто сопоставляют первоначальные капитальные затраты с точностью, скоростью и долгосрочной стабильностью, и правильный ответ зависит от профиля, целевой производительности и бюджета. Стандарты, касающиеся профилирования стали и конструкционных изделий, такие как опубликованные ASTM International, предоставляют полезную информацию о материалах и характеристиках продукции, хотя конфигурация оборудования остается решением, зависящим от конкретного проекта.
В рамках проекта по изготовлению профилей для солнечных панелей методом профилирования, выбор цепной передачи позволил оптимизировать производственную линию в соответствии с требованиями заказчика, а конфигурация с отслеживанием пробивки и отсечки обеспечила непрерывную постобработку после формовки. Обе машины прошли испытания и готовы к отгрузке.
Часто задаваемые вопросы
В каких случаях следует отдавать предпочтение коробке передач перед цепной передачей? ›
Если приоритетными являются точность размеров, более высокая скорость линии и долговременная стабильность синхронизации, выбирайте редукторную передачу, поскольку редукторы, как правило, обеспечивают более точную синхронизацию между станциями. Цепная передача подходит покупателям, которые отдают приоритет более низкой начальной стоимости и более простой компоновке, принимая во внимание возможность накопления некоторого люфта по всей длине линии. Правильное решение зависит от допусков профиля, целевой производительности и бюджета. Перед окончательным утверждением конфигурации подтвердите свои требования к точности и скорости с поставщиком.
Что означают этапы после пробивки и после резки для моей производственной линии? ›
Постпробивка и пострезка означают, что операции пробивки и резки происходят после этапов формования, а не до формования. В сочетании с системой слежения, блоки пробивки и резки перемещаются вместе с лентой во время работы, а не останавливают ее, что обеспечивает непрерывное производство. Такая компоновка часто подходит для профилей солнечных панелей, где важна стабильная форма. Покупателям следует уточнить у поставщика схему расположения отверстий, расстояние между отверстиями, длину резки и требования к допускам, поскольку эти параметры напрямую влияют на конфигурацию пробивки и резки.
Какая информация необходима для расчета стоимости монтажа профиля для стойки? ›
Предоставьте чертеж профиля с указанием точной ширины и высоты, типа материала и диапазона толщины, ширины рулона, требуемой скорости линии, схемы расположения отверстий и длины резки. Также укажите требования к пробивке и резке, допуски по размерам, электроснабжение и компоновку цеха. Если вы планируете производить профили нескольких размеров, укажите это заранее, поскольку формовочные станции, оснастка для прокатных валов, а также положения пробивки и резки различаются в зависимости от профиля. Полные входные данные позволят поставщику предложить правильный тип трансмиссии и конфигурацию линии.
Как определяется скорость линии при формовании профиля? ›
Скорость линии зависит от геометрии профиля, толщины материала, количества формовочных станций, типа трансмиссии, а также требуемых допусков при штамповке и резке. Более высокие скорости обычно требуют более жесткой синхронизации между станциями, что может благоприятствовать использованию редукторной передачи. Покупателям следует рассматривать скорость линии как целевой показатель, который необходимо проверить на протяжении всего технологического процесса, а не как отдельную величину. Перед утверждением технических условий необходимо подтвердить достижимую скорость у поставщика, исходя из ваших конкретных требований к профилю, материалу и точности.
Что определяет необходимое количество формовочных станций? ›
Количество формовочных станций зависит от геометрии профиля, свойств материала, толщины материала и общей деформации, необходимой для получения готового изделия. Для более сложных или толстых профилей, как правило, требуется больше станций, чтобы избежать переобработки материала. Две линии, работающие с профилями разных размеров, например, 41 × 21 мм и 41 × 41 мм, обычно требуют разного количества станций, размеров валков и расположения пуансонов и режущих элементов. Перед утверждением проекта необходимо сверить расположение станций с чертежом профиля.
Что необходимо проверить перед отгрузкой линии для профилирования? ›
В ходе испытаний оборудования необходимо убедиться, что формовка, пробивка и резка работают как единая линия, а не как отдельные узлы. Покупатели должны подтвердить размеры профиля, расположение отверстий, длину резки и заданные допуски в соответствии с согласованной спецификацией. Также стоит проверить реакцию пуансона и отрезного механизма на отслеживание, диапазон скоростей линии и последовательность управления. Перед отправкой необходимо подтвердить наличие документации, списков инструментов и любых запасных частей. Выполнение этих проверок до отгрузки сокращает время ввода в эксплуатацию на вашем заводе.
Может ли один станок для обработки профилей из профильной трубы обрабатывать несколько профилей? ›
В принципе, да, но возможность производства нескольких профилей зависит от размеров профилей и степени их различия. Для каждого размера профиля обычно требуется свой собственный набор инструментов для прокатки, а формовочные станции, позиции пуансонов и режущие позиции могут потребовать регулировки или переналадки. Производство профилей разных размеров на одной линии может увеличить время и стоимость переналадки. Если вы планируете производить профили нескольких размеров, укажите все профили и ожидаемую частоту переналадки при составлении коммерческого предложения, чтобы линия могла быть соответствующим образом сконфигурирована.
