
Контроль допусков по углу и ширине фланца при профилировании стоек и стоек
Как конструкция бокового прокатного канала влияет на допуск по углу и ширине фланца при профилировании стоек
Стойки стеллажей являются несущими колоннами системы складских стеллажей, а их полки несут перфорации, в которые вставляются балки. Если угол полки отклоняется от перпендикулярного положения или ширина сечения изменяется вдоль рулона, балки плохо подгоняются, сборка замедляется, а передача нагрузки становится менее предсказуемой. При профилировании стоек стеллажей конструкция бокового прохода прокатки является одним из главных факторов, определяющих, останутся ли эти критически важные для сборки размеры стабильными от первого до последнего метра.
Обзор статьи
Почему угол и ширина фланца имеют значение в профилях стоек стеллажей?
Допуск на профиль стойки не является чисто эстетической проблемой. Полка стойки является интерфейсом между колонной и соединителем балки, поэтому ее угол напрямую влияет на то, как торцевая пластина балки прилегает и какая площадь контакта принимает нагрузку. Когда полка наклоняется внутрь или наружу за пределы заданного угла, балка может качаться, с трудом фиксироваться или передавать нагрузку через меньшую площадь, чем предполагается в проекте.
Изменение ширины создает вторую проблему. Вертикальные стойки часто комплектуются распорками, опорными плитами и принадлежностями, размеры которых соответствуют номинальной ширине сечения. Если ширина изменяется вдоль длины формованной рулонной заготовки, последующая сборка и контроль становятся непоследовательными, и одна и та же рама стеллажа может вести себя по-разному от одной колонны к другой. Поскольку эти размеры устанавливаются во время формовки, а не корректируются после нее, последовательность формовки и настройка боковых роликов несут основную ответственность за их сохранение.
Как формируются фланцы вертикальных стоек зубчатых реек поперек проходов

При профилировании рулонов в вертикальных стеллажахполоса проходит через последовательность этапов, которая обычно начинается с подачи плоской полосы, затем следует постепенный изгиб углов, отделяющих стенку от фланца, и, наконец, завершающие проходы, определяющие окончательный угол. Угол фланца формируется постепенно, а не за один проход. Первые проходы определяют положение линии изгиба; средние проходы увеличивают угол изгиба; завершающие или калибровочные проходы уточняют угол и корректируют остаточные деформации.
Наиболее чувствительными обычно являются проходы, ближайшие к окончательному углу фланца, поскольку именно здесь небольшие различия в инструменте приводят к видимой угловой ошибке. Также именно здесь накапливаются остаточные напряжения от предыдущих изгибов. Если последовательность проходов несбалансирована, полоса может скручиваться, линия изгиба может смещаться, или фланец может слегка открываться или закрываться при выходе из последней формовочной станции. Поэтому последующие проходы требуют достаточной поддержки и контроля, чтобы обеспечить повторяемость формы фланца без перегрузки материала.
Геометрия бокового прокатного стана: перегиб, зазор прокатки и поддержка фланца
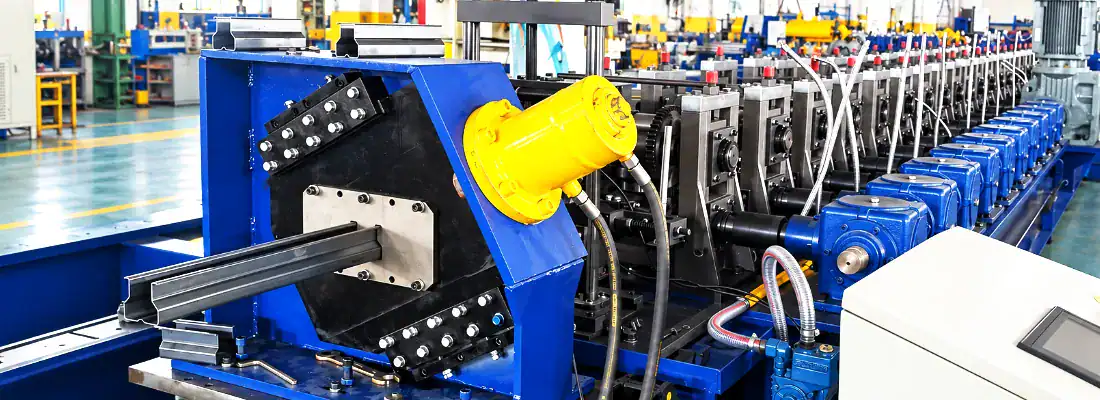
Боковые валы воздействуют на поверхность фланца, а не на стенку, поэтому они эффективны для контроля угла фланца. По мере продвижения полосы по проходу боковой вал контактирует с фланцем в заданной точке и толкает его к целевому углу. Геометрия этого контакта — профиль вала, его осевое положение и угол, под которым он соприкасается с фланцем, — определяет величину применяемой коррекции и степень ее равномерного распределения.
Изгиб является преднамеренной частью конструкции бокового прокатного стана. Поскольку сталь пружинит после изгиба, в процессе прокатки фланец может быть слегка изогнут за пределы номинального угла, так что упругое восстановление возвращает его в заданное положение. Величина изгиба зависит от марки материала, толщины, предела текучести и радиуса изгиба; для более прочных или толстых материалов, как правило, требуется большая компенсация, в то время как для тонких или пластичных материалов может потребоваться меньшая.
Основные параметры бокового крена и их роль кратко описаны ниже.
| Параметр | Основная роль | Последствия в случае неверного результата |
|---|---|---|
| Перегиб | Компенсирует упругое восстановление, благодаря чему фланец возвращается к номинальному углу | Недостаточный изгиб приводит к тому, что фланец не достигает заданного значения; чрезмерный изгиб выводит фланец за пределы номинальных параметров |
| Зазор между валами | Контролирует качество фиксации фланца между боковым и ответным валками | Слишком большой размер приводит к смещению фланца; слишком большой размер сдавливает, оставляет следы или чрезмерно нагружает материал |
| Опора фланца | Предотвращает отклонение фланца от инструмента при увеличении изгибающих усилий | Слабая опора приводит к деформации и отклонению фланца от заданного угла |
Зазор между боковым и сопрягаемым валками и поддержка фланца дополняют картину. Если зазор между боковым и сопрягаемым валками слишком велик, фланец недостаточно поддерживается и может смещаться; если он слишком мал, материал может быть зажат или поврежден, а фланец может быть выдавлен за пределы заданного угла. Правильная поддержка боковых валков также препятствует тенденции фланца отклоняться от инструмента по мере увеличения изгибающих усилий. На практике контроль угла фланца зависит от согласования перегиба, зазора и поддержки с конкретным профилем и материалом, а не от применения единой настройки для всех работ. Общие рекомендации по упругому восстановлению и припуску на изгиб можно найти в таких организациях, как ASTM International, которая публикует стандарты испытаний и спецификаций, относящиеся к изделиям из формованного металла.
Почему допуск по ширине смещается при неправильном расположении боковых валков?
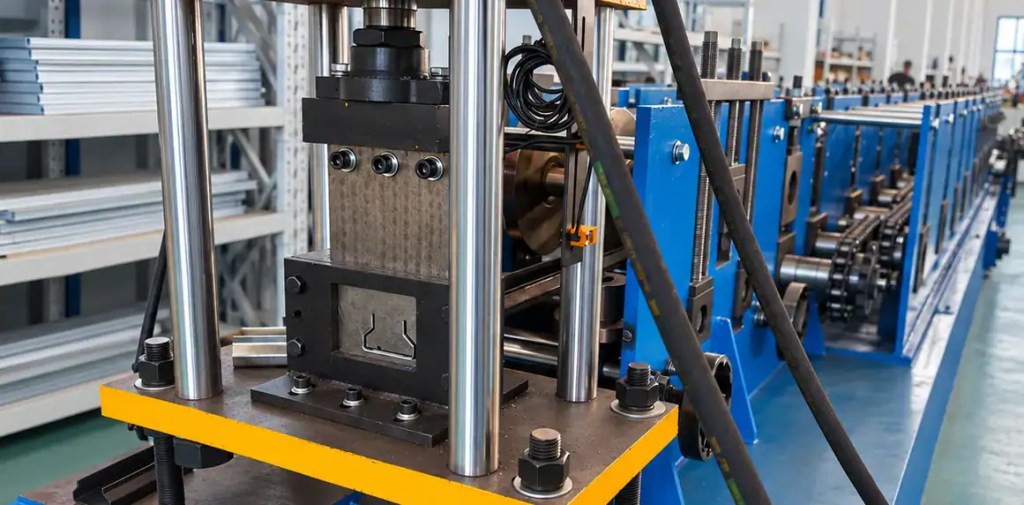
Ширина сечения определяется расстоянием между противоположными формовочными элементами, но боковые валы влияют на нее косвенно. Когда боковые валы не выровнены горизонтально, они оказывают неравномерное давление на две полки. Одна полка прижимается сильнее, чем другая, что может привести к смещению материала в одну сторону, изменению линии сгиба или небольшому изгибу полотна. В результате получается сечение, размеры которого различаются слева направо, или ширина которого изменяется по мере продвижения рулона.
Смещение при профилировании вальцовочных стоек может быть вызвано несколькими факторами:
- Левый и правый боковые валы установлены в разных осевых положениях относительно осевой линии профиля
- Неравномерное пружинное или гидравлическое давление между противоположными боковыми валками
- Изношенные или неправильно профилированные контактные поверхности боковых валов
- Полоса, въезжающая в проход, имеет небольшой уклон или незначительные изменения кромочных условий
- Тепловое расширение в валковой установке во время длительных производственных циклов
Поскольку ширина и угол фланца взаимодействуют, несоосность, начинающаяся как угловая ошибка, часто проявляется позже как проблема с шириной. Именно поэтому перпендикулярность при прокатке следует проверять как совокупное условие — угол фланца, ширина сечения и плоскостность стенки измеряются вместе, — а не как отдельные, не связанные между собой размеры.
Практическая регулировка и проверка при вводе в эксплуатацию для обеспечения стабильной перпендикулярности фланца
Стабильная перпендикулярность фланцев обеспечивается как дисциплиной при настройке, так и конструкцией оснастки. Полезные проверки во время ввода в эксплуатацию и переналадки включают в себя:
- Перед запуском производства убедитесь, что левый и правый боковые валы симметричны относительно центральной линии профиля
- Проверьте зазор между валками с обеих сторон, используя один и тот же эталонный метод и метод щупа
- Проведите короткий замер и измерьте угол фланца и ширину сечения в начале, середине и конце катушки
- Убедитесь, что настройки перегиба соответствуют марке и толщине материала, а не перенесены с предыдущей работы
- Осмотрите контактные поверхности боковых валов на предмет износа, зазубрин или отложений, изменяющих эффективную геометрию
- Повторно проверьте соосность после того, как линия достигнет нормальной рабочей температуры
При изменении угла фланца в процессе работы обычно первыми проверяют положение и давление боковых валков, а затем зазор в чистовом проходе. Если изменяется только ширина, а угол остается неизменным, более вероятными причинами являются горизонтальное положение боковых валков и состояние входа полосы. Запись этих значений при каждой смене режима работы создает эталонный базовый уровень, который облегчает различение нормальных изменений материала от реальной проблемы с настройкой.
Для инженеров, работающих с допусками профиля стоек стеллажей, практический вывод заключается в том, что конструкция бокового прокатного стана контролирует угол фланца за счет сочетания геометрии контакта, перегиба, зазора и опоры, в то время как горизонтальное выравнивание и равномерное давление обеспечивают постоянную ширину сечения. Рассмотрение этих элементов как единой взаимодействующей системы, а не их независимая регулировка, обеспечивает более надежный путь к повторяемым размерам стоек стеллажей и более плавной последующей сборке.
Часто задаваемые вопросы
Какой перегиб необходим для контроля угла фланца? ›
Перегиб зависит от марки материала, толщины, предела текучести и радиуса изгиба, а не от фиксированного значения. Более прочная или толстая сталь, как правило, сильнее пружинит и требует большей компенсации, в то время как тонкий или пластичный материал требует меньшей компенсации. Во время ввода в эксплуатацию следует отмерять образцы длины и измерять угол фланца в начале, середине и конце рулона, чтобы подтвердить правильный перегиб для каждой задачи, вместо того чтобы переносить настройки с предыдущего профиля.
Что вызывает изменение ширины сечения вдоль катушки? ›
Изменение ширины обычно связано с неравномерным давлением боковых валков, смещением левого и правого валков, износом контактных поверхностей или искривлением полосы при входе в проход. Тепловое расширение в валковом стане во время длительных проходов также может изменять размеры. Поскольку ширина и угол фланца взаимодействуют, проверяйте их вместе с плоскостностью стенки. Если угол остается неизменным, но ширина изменяется, сначала проверьте горизонтальное положение боковых валков и состояние полосы при входе в проход.
Как узнать, правильно ли выровнены боковые валики? ›
Перед началом производства убедитесь в симметричности левого и правого валков относительно центральной линии профиля и подтвердите зазор между валками с обеих сторон, используя один и тот же эталонный метод и щуп. Выполните короткий пробный запуск и измерьте угол фланца и ширину сечения по всей длине. Повторно проверьте выравнивание после того, как линия достигнет нормальной рабочей температуры, поскольку тепловое расширение может изменить настройки во время длительных циклов работы.
Может ли одна и та же конструкция вальцовки работать с различными профилями стоек? ›
В целом, нет. Перегиб, зазор между валками и поддержка фланца должны соответствовать конкретной геометрии профиля и материалу, поэтому одна и та же настройка редко корректно переносится между заданиями. При переналадке следует повторно проверить осевое положение боковых валков, зазор и перегиб по новому чертежу профиля. Запись этих значений при каждой переналадке создает базовый уровень, который позволяет отличить нормальные отклонения материала от реальных проблем с настройкой.
Какая информация о полосах необходима для проектирования бокового прокатного стана? ›
Предоставьте на чертеже профиля допуски по углу и ширине фланца, типу и марке материала, толщине полосы, ширине рулона и пределу текучести. Схема расположения отверстий и требования к пробивке также важны, поскольку они влияют на деформацию и распределение напряжений. Эта информация позволяет конструктору оснастки установить перегиб, зазор между валками и опору в соответствии с фактическим поведением материала, а не предполагать использование стандартной марки стали.
Как марка материала влияет на упругость фланца? ›
Более высокий предел текучести, как правило, увеличивает упругое восстановление, поэтому фланцу требуется больший перегиб для восстановления номинального угла. Более толстый материал ведет себя аналогично. Тонкие или пластичные марки могут потребовать меньшей компенсации, но могут быть более чувствительны к чрезмерному усилию. Поскольку упругое восстановление варьируется в зависимости от плавки и поставщика, следует подтверждать фактические свойства поступающего материала и корректировать настройки боковых валков во время ввода в эксплуатацию, а не полагаться только на номинальные значения.
Что следует проверить в первую очередь, если угол фланца изменяется в процессе работы? ›
Начните с положения и давления боковых валков, поскольку это основные факторы, влияющие на угол фланца. Затем проверьте зазор чистового прохода на износ или смещение. Если угол сохраняется, но ширина изменяется, проверьте горизонтальное выравнивание боковых валков и состояние входа полосы. Запись базовых значений при переналадке позволяет быстрее отличить нормальные отклонения материала от фактической ошибки настройки.
