
การซิงโครไนซ์การตัดแบบบินส่งผลต่อความเที่ยงตรงของปลายตัดในสายการผลิตพื้นกว้างอย่างไร
การซิงโครไนซ์การตัดแบบบินส่งผลต่อความเที่ยงตรงของปลายตัดในสายการผลิตพื้นกว้างอย่างไร
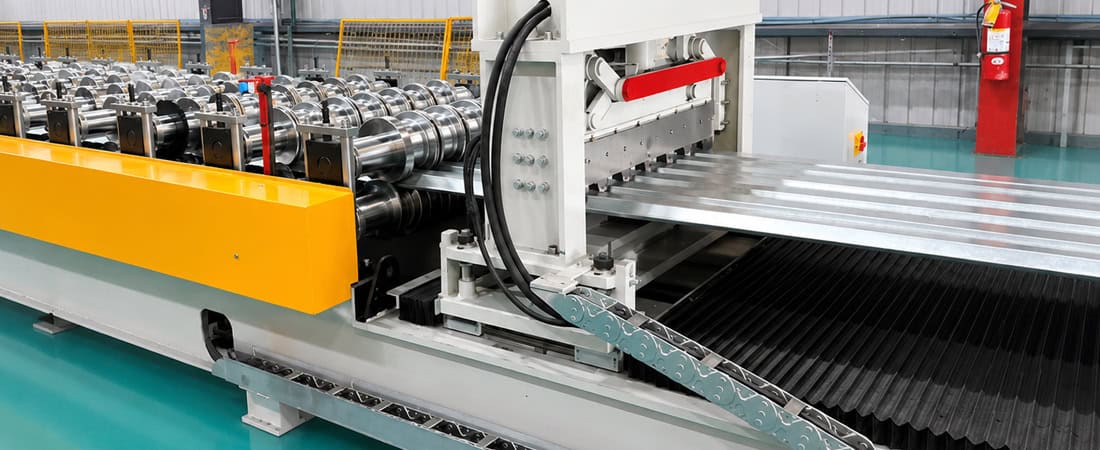
ในสายการผลิตขึ้นรูปโลหะแผ่นรีดที่มีพื้นกว้าง การตัดแบบเคลื่อนที่ (การซิงโครไนซ์การตัดแบบเคลื่อนที่บนพื้น) มักจะเป็นขั้นตอนสุดท้ายก่อนการเรียงซ้อน แต่ก็เป็นจุดที่ปัญหาคุณภาพของปลายชิ้นงานตัดปรากฏให้เห็นชัดเจน ปลายชิ้นงานที่เอียง ขอบที่ขรุขระ และความยาวที่ไม่สม่ำเสมอ มักถูกกล่าวโทษว่าเป็นความผิดของเครื่องมือตัด แต่ในหลายกรณี สาเหตุที่แท้จริงอยู่ที่ขั้นตอนการควบคุมการซิงโครไนซ์ก่อนหน้านั้น เมื่อตัวเลื่อนตัดแบบเคลื่อนที่ล้มเหลวในการจับคู่ความเร็วของสายการผลิตในขณะที่แม่พิมพ์เริ่มทำงาน รูปทรงของชิ้นงานจะได้รับแรงตามแนวแกนที่ไม่พึงประสงค์ ซึ่งทำให้รูปทรงของชิ้นงานตัดบิดเบี้ยว.
ภาพรวมบทความ
ห่วงโซ่การประสานงานระหว่างการก่อตัวและการตัดออก
เครื่องตัดแบบบินได้ต้องติดตามแถบโลหะที่กำลังเคลื่อนที่ในระหว่างการตัด เพื่อให้ความเร็วของใบมีดเท่ากับความเร็วของสายการผลิตในขณะที่สัมผัสกับแถบโลหะ ซึ่งต้องอาศัยระบบควบคุมที่ประสานงานกัน ประกอบด้วย ระบบขับเคลื่อนหลักของสายการผลิตขึ้นรูปโลหะ ตัวเข้ารหัสหรือตัวแปลงสัญญาณที่วัดตำแหน่งของแถบโลหะ ตัวควบคุมการเคลื่อนที่ที่คำนวณตำแหน่งของแท่นเลื่อน และมอเตอร์เซอร์โวที่ขับเคลื่อนแท่นเลื่อน หากเกิดความล่าช้าหรือการเคลื่อนที่เกินเป้าหมายในระบบนี้ จะทำให้เกิดความแตกต่างของความเร็วสัมพัทธ์ระหว่างแม่พิมพ์และแถบโลหะ.
บนแผ่นพื้นคอนกรีตที่มีความกว้างมาก—โดยทั่วไปอยู่ที่ 600 มม. ถึง 1200 มม.—ผลกระทบจากความเร็วที่ไม่ตรงกันจะยิ่งทวีความรุนแรงขึ้น ความผิดพลาดของความเร็วเพียง 1% บนแผ่นเหล็กแคบๆ อาจทำให้เกิดการเบี่ยงเบนของขอบที่แทบมองไม่เห็น แต่บนแผ่นเหล็กที่มีความกว้างมาก ความผิดพลาดเดียวกันนี้จะกระจายตัวไม่สม่ำเสมอทั่วทั้งหน้าตัด ทำให้ปลายที่ตัดเบี้ยว นอกจากนี้ แม่พิมพ์อาจดึงหรือดันแผ่นเหล็กในแนวด้านข้าง ทำให้เกิดมุมเฉือนที่ยังคงอยู่หลังจากตัดเสร็จแล้ว.
ด้วยเหตุนี้ ของพื้นแท่นตัดที่ประสานกันขณะตัดแบบบินจึง ไม่ใช่ปัญหาหลักเกี่ยวกับเครื่องมือ แต่เป็นเรื่องของการควบคุมและการติดตามเชิงกล ก่อนที่จะปรับระยะห่างของใบมีดหรือการจัดแนวแม่พิมพ์ ต้องตรวจสอบพฤติกรรมการประสานกันของแท่นเลื่อนภายใต้สภาวะความเร็วในการผลิตเสียก่อน
จะเกิดอะไรขึ้นเมื่อการซิงโครไนซ์คลาดเคลื่อน
เมื่อตัวเลื่อนของเครื่องตัดตามหลังแผ่นโลหะ ใบมีดของแม่พิมพ์จะสัมผัสกับชิ้นงาน ณ จุดที่อยู่ด้านหลังเส้นกึ่งกลาง ขอบด้านท้ายของรอยตัดจะได้รับแรงเฉือนสูงกว่า เนื่องจากใบมีดกำลังตัดในขณะที่ความเร็วลดลงเมื่อเทียบกับวัสดุ ส่งผลให้เกิดรอยขรุขระที่มองเห็นได้บนด้านหนึ่ง และรูที่ยาวขึ้นเล็กน้อยในแผ่นโลหะใกล้กับแนวตัด ความเป็นเหลี่ยมของปลายรอยตัดจะลดลง และความตึงของแผ่นโลหะอาจทำให้ปลายด้านหน้าของชิ้นงานยกตัวขึ้นจากแม่พิมพ์ด้านล่างได้.
เมื่อตัวเลื่อนเร่งความเร็วไปข้างหน้าแผ่นวัสดุ สิ่งที่ตรงกันข้ามจะเกิดขึ้น ใบมีดจะกระทบกับโปรไฟล์เล็กน้อยก่อนถึงจุดศูนย์กลาง ดันวัสดุไปข้างหน้า ซึ่งอาจทำให้ปลายด้านที่ตัดถูกดึงขึ้น ทำให้เกิดตะขอหรือส่วนโค้งที่ปลายตัด ในกรณีที่รุนแรง แม่พิมพ์อาจเกี่ยวขอบโปรไฟล์ ทำให้เกิดรอยฉีกที่ไม่เรียบ แทนที่จะเป็นการตัดที่เรียบร้อย.
ข้อผิดพลาดแบบซิงโครนัสเหล่านี้ยังส่งผลต่อ ความแม่นยำของความยาวในการตัดแผ่นพื้นด้วยเนื่องจากตำแหน่งของตัวเลื่อนในขณะที่ทำการตัดขึ้นอยู่กับค่าที่สะสมจากตัวเข้ารหัส ดังนั้นความล่าช้าหรือการโอเวอร์ชูตใดๆ ในวงจรเซอร์โวจะทำให้ตำแหน่งการตัดเลื่อนไปตามแผ่น การเบี่ยงเบนของความตรงของการตัดมักจะคงที่ที่ความเร็วสายการผลิตคงที่ แต่จะสังเกตเห็นได้ชัดเจนมากขึ้นเมื่อสายการผลิตเร่งหรือลดความเร็วลงเนื่องจากการเปลี่ยนขดลวดหรือการเปลี่ยนรูปทรง หากระบบควบคุมไม่ชดเชยการเปลี่ยนแปลงของมวลและแรงเสียดทานของตัวเลื่อน ความยาวในการตัดจะคลาดเคลื่อนไปหลายมิลลิเมตรตลอดทั้งขดลวด
แรงยึดและปฏิสัมพันธ์กับตัวเลื่อน
ระบบจับยึดบนเครื่องตัดแบบเคลื่อนที่เร็ว มักถูกมองข้ามไปเมื่อทำการวินิจฉัยปัญหาเรื่องความตั้งฉาก ตัวจับยึดจะยึดชิ้นงานไว้กับแม่พิมพ์ด้านล่างระหว่างการตัดเพื่อป้องกันการเคลื่อนที่ด้านข้าง สำหรับชิ้นงานพื้นกว้าง แรงจับยึดต้องสูงพอที่จะต้านทานแรงปฏิกิริยาเฉือน แต่ต้องไม่สูงเกินไปจนทำให้หน้าตัดของชิ้นงานเสียรูป.
หากแรงยึดไม่สม่ำเสมอตามความกว้าง เช่น แรงยึดมากกว่าด้านใดด้านหนึ่ง โปรไฟล์อาจหมุนเล็กน้อยรอบแม่พิมพ์ด้านล่างในระหว่างการตัด การหมุนนี้จะส่งผลต่อปลายที่ตัดในลักษณะเอียง นอกจากนี้ หากตัวหนีบทำงานก่อนที่ตัวเลื่อนจะซิงโครไนซ์ได้อย่างสมบูรณ์ ตัวหนีบจะส่งข้อผิดพลาดของความเร็วที่เหลืออยู่ไปยังแผ่นโลหะโดยตรง ทำให้เกิดแรงดึงเฉพาะที่ซึ่งส่งผลต่อการเสียรูปของปลายที่ตัด.
จังหวะการจับยึดที่สัมพันธ์กับการทำงานของแม่พิมพ์ก็มีความสำคัญเช่นกัน หากจับยึดเร็วเกินไป อาจทำให้แผ่นโลหะที่ลอยอยู่ระหว่างสถานีขึ้นรูปสุดท้ายกับจุดตัดเสียรูปทรงได้ ในทางกลับกัน หากจับยึดช้าเกินไป แผ่นโลหะอาจเลื่อนในระหว่างขั้นตอนเริ่มต้นของการตัด ในสายการผลิตที่มีระบบหล่อลื่นอัตโนมัติหรือการจับยึดแบบไฮดรอลิก ความล่าช้าในการทำงานมักจะเปลี่ยนแปลงไปตามอุณหภูมิของน้ำมัน ซึ่งเป็นสาเหตุที่ทำให้ การเสียรูปของปลายชิ้นงาน บางครั้งดูแย่ลงในช่วงเริ่มต้นของการทำงานหรือหลังจากหยุดทำงานเป็นเวลานาน
การป้อนกลับของตัวเข้ารหัสและการซิงโครไนซ์ความเร็วสายการผลิต
ความละเอียดและการจัดวางของตัวเข้ารหัส (encoder) เป็นตัวกำหนดความแม่นยำในการคำนวณตำแหน่งของแผ่นโลหะของระบบควบคุม ตัวเข้ารหัสที่มีความละเอียดต่ำในสายการผลิตไม่สามารถให้ข้อมูลป้อนกลับที่เพียงพอสำหรับการซิงโครไนซ์การเคลื่อนที่ของแท่นเลื่อนอย่างแม่นยำบนชิ้นงานที่มีหน้ากว้าง ในทางปฏิบัติ สิ่งนี้จะปรากฏให้เห็นเป็นการเปลี่ยนแปลงความยาวในการตัดเป็นระยะๆ ซึ่งจะเกิดขึ้นซ้ำทุกครั้งที่ตัวเข้ารหัสตรวจจับค่าได้ แทนที่จะเป็นการกระจายแบบสุ่ม.
การสึกหรอหรือการลื่นไถลของตัวเข้ารหัสบนล้อวัดก็ทำให้เกิดปัญหาการซิงโครไนซ์เช่นกัน หากเส้นผ่านศูนย์กลางของล้อเปลี่ยนไปเนื่องจากการสึกหรอหรือการสะสมของเศษวัสดุ ความยาวของแถบที่คำนวณได้จะผิดพลาด ตัวเลื่อนอาจดูเหมือนติดตามได้ดี แต่ตำแหน่งการตัดจริงจะคลาดเคลื่อน นี่คือเหตุผลที่บันทึกการทำงานเมื่อสิ้นสุดกะมักแสดงให้เห็นถึงข้อผิดพลาดของความยาวการตัดที่เพิ่มขึ้นอย่างค่อยเป็นค่อยไปในช่วงหลายสัปดาห์ ตามด้วยการปรับปรุงอย่างฉับพลันหลังจากบำรุงรักษาตัวเข้ารหัส.
การซิงโครไนซ์ความเร็วของสายการผลิตมีความสำคัญเท่าเทียมกันทั้งในระหว่างการเร่งความเร็วและการลดความเร็ว เครื่องตัดแบบบินส่วนใหญ่ทำงานในโหมดวงจร: ตัวเลื่อนเร่งความเร็วเพื่อให้ตรงกับความเร็วของสายการผลิต เข้าสู่แม่พิมพ์ ตัด แล้วกลับไปยังตำแหน่งเริ่มต้น ขั้นตอนที่สำคัญที่สุดคือการเร่งความเร็ว หากการปรับจูนเซอร์โวเร็วเกินไป ตัวเลื่อนจะเร่งความเร็วเกินความเร็วของสายการผลิตและสั่นไหวเล็กน้อยก่อนที่จะหยุดนิ่ง การสั่นไหวนี้ แม้เพียงไม่กี่มิลลิวินาที ก็อาจทำให้แม่พิมพ์สัมผัสกับแผ่นโลหะด้วยความเร็วที่แตกต่างจากที่ตั้งใจไว้เล็กน้อย ผลที่ได้คือขอบที่เรียบด้านหนึ่งและรอยตัดที่หยาบอีกด้านหนึ่ง.
กรอบการวินิจฉัยสำหรับวิศวกรฝ่ายผลิต
เมื่อปลายที่ตัดแล้วไม่เป็นรูปทรงสี่เหลี่ยมจัตุรัสหรือมีความยาวไม่สม่ำเสมอ ขั้นตอนแรกคือการแยกความผิดพลาดในการควบคุมออกจากความสึกหรอทางกล ลำดับการวินิจฉัยที่ใช้งานได้จริงมีดังนี้:
- ตรวจสอบความผันแปรของความเร็วสายการผลิต: บันทึกความเร็วสายการผลิตจริงในระหว่างรอบการผลิตเต็มรูปแบบ หากความเร็วผันผวนเกินกว่าไม่กี่เปอร์เซ็นต์ การตัดจะไม่สามารถซิงโครไนซ์ได้อย่างน่าเชื่อถือ ไม่ว่าประสิทธิภาพการควบคุมจะเป็นอย่างไรก็ตาม
- เปรียบเทียบความยาวในการตัดตามความกว้างของแผ่น: วัดระยะห่างจากขอบด้านหน้าของโปรไฟล์ไปยังเส้นตัดในตำแหน่งด้านข้างหลายๆ ตำแหน่ง ความแตกต่างที่สม่ำเสมอจากด้านหนึ่งไปยังอีกด้านหนึ่งบ่งชี้ว่าแท่นเลื่อนเอียงหรือการจับยึดไม่สม่ำเสมอ
- สังเกตลักษณะของขอบที่ตัด: หากมีเสี้ยนปรากฏขึ้นที่ด้านเดียวกันของการตัดในหลายๆ ขดลวด แสดงว่าตัวเลื่อนทำงานช้าหรือเร็วเกินไปอย่างสม่ำเสมอ หากลักษณะของเสี้ยนเปลี่ยนแปลงเป็นระยะๆ สาเหตุอาจมาจากวงจรเซอร์โวหรือการป้อนกลับของตัวเข้ารหัส
- ตรวจสอบรอยสัมผัสของแม่พิมพ์: แม่พิมพ์ใหม่หรือที่เพิ่งลับคมควรมีรูปแบบการตัดที่สม่ำเสมอ การสึกหรอที่ไม่สม่ำเสมอที่ด้านใดด้านหนึ่งแสดงว่าแท่นวางชิ้นงานไม่ได้วางให้ตั้งฉากกับแผ่นโลหะในระหว่างการตัด
- ตรวจสอบกระแสไฟเซอร์โวของตัวเลื่อน: กระแสไฟเซอร์โวที่สูงผิดปกติในระหว่างขั้นตอนการติดตาม บ่งชี้ถึงแรงเสียดทานที่มากเกินไป อาจเกิดจากตัวนำทางสึกหรอหรือรางไม่ตรงแนว ซึ่งจะทำให้เกิดความล่าช้าระหว่างคำสั่งและตำแหน่งตัวเลื่อนจริง
กรอบการทำงานนี้ช่วยหลีกเลี่ยงการเปลี่ยนแปลงเครื่องมือที่ไม่จำเป็น จากประสบการณ์การทดสอบระบบของเรา พบว่าปัญหาที่เรียกว่า "ปัญหาแม่พิมพ์" ใน สายการผลิตที่มีพื้น แล้วเป็นปัญหาเรื่องการซิงโครไนซ์หรือการจับยึด การเปลี่ยนหรือลับคมแม่พิมพ์ใหม่ในขณะที่วงจรเซอร์โวของตัวเลื่อนแม่พิมพ์ไม่ได้รับการปรับแต่งอย่างถูกต้อง จะไม่สามารถแก้ไขข้อบกพร่องได้
สำหรับ ขึ้นรูปโลหะด้วยแรงเฉือนแบบเซอร์โว การปรับแต่งค่าพารามิเตอร์ของเซอร์โว ได้แก่ อัตราขยายแบบสัดส่วน เวลาอินทิกรัล และการชดเชยแบบฟีดฟอร์เวิร์ด จะต้องได้รับการตรวจสอบความถูกต้องที่ความเร็วในการทำงาน การปรับแต่งที่ความเร็วต่ำจะไม่สามารถนำไปใช้กับการผลิตที่ความเร็วสูงได้ เนื่องจากแรงเฉื่อยและแรงเสียดทานของตัวเลื่อนมีพฤติกรรมที่แตกต่างกัน ระบบที่ได้รับการปรับแต่งอย่างดีจะรักษาค่าเบี่ยงเบนความยาวในการตัดให้อยู่ภายในช่วงแคบๆ โดยไม่มีการเอียงเชิงมุมที่มองเห็นได้ที่ปลายชิ้นงาน
กลยุทธ์การแก้ไขและข้อแลกเปลี่ยนทางวิศวกรรม
หากยืนยันได้ว่าวงจรควบคุมเป็นต้นเหตุของปัญหา การแก้ไขอาจรวมถึงการเพิ่มความละเอียดของตัวเข้ารหัส การปรับปรุงการสัมผัสของล้อวัด หรือการเพิ่มการชดเชยแบบฟีดฟอร์เวิร์ดโดยอิงจากความเร่งของเส้น ในระบบเก่า การเปลี่ยนตัวแปลงสัญญาณแบบ Resolver ด้วยตัวเข้ารหัสความละเอียดสูงมักจะช่วยขจัดข้อผิดพลาดความยาวการตัดเป็นระยะได้.
การแก้ไขทางกลไก เกี่ยวข้องกับการปรับแนวรางเลื่อน การเปลี่ยนตัวนำเชิงเส้นที่สึกหรอ และการตรวจสอบให้แน่ใจว่ากระบอกจับยึดใช้แรงกดที่สม่ำเสมอทั่วความกว้างของแม่พิมพ์ ข้อเสียคือ ความคลาดเคลื่อนทางกลไกที่เข้มงวดมากขึ้นจะเพิ่มต้นทุนเครื่องจักรและข้อกำหนดในการบำรุงรักษา ผู้จัดการฝ่ายผลิตต้องตัดสินใจว่าคุณภาพของชิ้นงานที่ตัดแล้วซึ่งจำเป็นสำหรับการดำเนินงานในขั้นตอนถัดไป เช่น การประกอบแผ่นพื้นหรือการเชื่อมขอบนั้น คุ้มค่ากับความแม่นยำที่เพิ่มขึ้นหรือไม่
อีกแนวทางหนึ่งที่ได้ผลคือการลดความเร็วของสายการผลิตระหว่างการตัด การลดความเร็วจาก 40 เมตร/นาที เหลือ 25 เมตร/นาที ตัวอย่างเช่น จะช่วยลดภาระการเร่งความเร็วของตัวเลื่อนได้อย่างมาก และทำให้วงจรเซอร์โวมีเวลามากขึ้นในการปรับเสถียรภาพ ข้อเสียคือปริมาณงานที่ทำได้จะลดลง แต่สำหรับการใช้งานกับพื้นคอนกรีตหลายๆ ประเภท การแลกเปลี่ยนนี้ถือว่ายอมรับได้เมื่อคุณภาพการตัดเป็นสิ่งสำคัญที่สุด.
เป็นที่น่าสังเกตว่ารูปทรงเรขาคณิตของโปรไฟล์เองมีผลต่อความไวในการซิงโครไนซ์ โปรไฟล์กว้างที่มีสันสูงหรือร่องลึกจะมีค่าความแข็งในการดัดงอในแนวตั้งสูงกว่า ซึ่งทำให้มีแนวโน้มที่จะบิดงอได้ง่ายขึ้นระหว่างการตัดหากตัวเลื่อนไม่ตรงแนวอย่างสมบูรณ์ นี่เป็นข้อจำกัดด้านการออกแบบที่วิศวกรฝ่ายผลิตต้องยอมรับและจัดการผ่านการปรับแต่งเครื่องจักรแทนที่จะกำจัดออกไปทั้งหมด.
ในทางปฏิบัติ แนวทางที่เน้นการใช้งานได้จริงจะผสมผสานการตรวจสอบวงจรควบคุม การตรวจสอบการสึกหรอของกลไก และการปรับพารามิเตอร์การจับยึด เป้าหมายไม่ใช่การบรรลุการซิงโครไนซ์ที่สมบูรณ์แบบตามทฤษฎี แต่เพื่อให้แน่ใจว่าข้อผิดพลาดที่เหลืออยู่จะอยู่ในช่วงที่ยอมรับได้สำหรับผลิตภัณฑ์พื้นระเบียงเฉพาะนั้นๆ.
ท้ายที่สุดแล้ว การทำความเข้าใจปฏิสัมพันธ์ระหว่างความเร็วสายการผลิต ความเร่งของตัวเลื่อน การป้อนกลับของตัวเข้ารหัส แรงหนีบ และการทำงานของแม่พิมพ์ คือกุญแจสำคัญในการแก้ปัญหาความเที่ยงตรงของปลายชิ้นงาน ทีมผลิตที่ปฏิบัติตามขั้นตอนการวินิจฉัยอย่างเป็นระบบจะหลีกเลี่ยงการลองผิดลองถูกที่สิ้นเปลือง และรักษาคุณภาพผลผลิตที่สม่ำเสมอในทุกกะการผลิต.
คำถามที่พบบ่อย
ในการประเมินสายการผลิตขึ้นรูปแผ่นพื้น เราควรขอข้อมูลจำเพาะอะไรบ้างเพื่อให้มั่นใจได้ว่าเครื่องตัดแบบเคลื่อนที่สามารถรักษาความเหลี่ยมของปลายชิ้นงานที่ตัดได้ตามความเร็วการผลิตเป้าหมายของเรา? ›
นอกเหนือจากความเร็วสายการผลิตพื้นฐานแล้ว ให้ขอข้อมูลอัตราเร่งและลดความเร็วสูงสุดของตัวเลื่อนที่แสดงเป็น m/s² ไม่ใช่แค่ความเร็วในการติดตามแบบคงที่เท่านั้น ข้อมูลนี้จะบอกคุณได้ว่าระบบเซอร์โวสามารถรับมือกับภาระไดนามิกของการทำงานและการตัดโปรไฟล์กว้างได้หรือไม่ นอกจากนี้ ให้ขอความละเอียดของตัวเข้ารหัสบนล้อวัด (พัลส์ต่อเมตร) และระบบควบคุมใช้การชดเชยแบบฟีดฟอร์เวิร์ดโดยอิงจากอัตราเร่งของสายการผลิตหรือไม่ สำหรับโปรไฟล์พื้นกว้าง (ความกว้างที่พัฒนาแล้ว 600-1200 มม.) แนะนำให้ใช้พัลส์อย่างน้อย 5000 พัลส์ต่อเมตรเพื่อให้ได้ความยาวการตัดที่สม่ำเสมอ สุดท้าย ให้ขอข้อมูลช่วงความคลาดเคลื่อนของความยาวการตัดที่ความเร็วในการทำงานต่ำสุดและสูงสุด ไม่ใช่แค่ที่ความเร็วที่กำหนดเพียงความเร็วเดียว เพราะโดยทั่วไปแล้วข้อผิดพลาดในการซิงโครไนซ์จะเพิ่มขึ้นที่ความเร็วสูงขึ้น.
สายการผลิตพื้นปัจจุบันของเราผลิตชิ้นงานที่มีปลายตัดเป็นสี่เหลี่ยมจัตุรัสที่ความเร็วต่ำ แต่จะเบี้ยวเมื่อเราเพิ่มกำลังการผลิตเป็น 35 เมตร/นาที สาเหตุทางกลไกที่น่าจะเป็นไปได้มากที่สุดที่เราควรตรวจสอบก่อนที่จะสรุปว่าการปรับจูนเซอร์โวผิดพลาดคืออะไร? ›
ที่ความเร็วสูงขึ้น ความยืดหยุ่นเชิงกลและแรงเสียดทานจะมีความสำคัญมากขึ้น ตรวจสอบรางนำทางเชิงเส้นของตัวเลื่อนว่ามีการสึกหรอหรือการหล่อลื่นที่ไม่สม่ำเสมอหรือไม่ บ่อยครั้งที่ทางเดินของลูกบอลจะเกิดรอยสึกหรอที่ความถี่สูง ตรวจสอบการเชื่อมต่อระหว่างมอเตอร์เซอร์โวและรอกขับตัวเลื่อนว่ามีระยะคลอนหรือไม่ ที่ความเร็วต่ำ ระยะคลอนอาจถูกดูดซับโดยความแข็งของระบบ แต่ที่ความเร็วสูงจะปรากฏเป็นคลื่นความเร็วที่จุดตัด นอกจากนี้ ตรวจสอบให้แน่ใจว่าตัวยึดกระบอกจับยึดไม่โค้งงอภายใต้แรงเฉือนที่สูงขึ้นซึ่งเกิดขึ้นที่ความเร็วสูง ใช้เครื่องวัดระยะแบบหน้าปัดบนแม่พิมพ์ด้านล่างเพื่อวัดการโก่งตัวในแนวตั้งระหว่างการทดสอบการตัดที่ 35 ม./นาที หากการโก่งตัวเกิน 0.05 มม. แสดงว่าความแข็งแรงของเฟรมไม่เพียงพอ ซึ่งจะทำให้แม่พิมพ์เปิดออกเล็กน้อยด้านใดด้านหนึ่ง ทำให้เกิดความเอียงที่ไม่สามารถแก้ไขได้ด้วยการปรับแต่งเซอร์โว.
เรากำลังเปรียบเทียบการออกแบบเครื่องตัดแบบบินสองแบบ: แบบแรกใช้แม่พิมพ์คงที่และแท่นเลื่อน และแบบที่สองใช้ใบมีดตัดแบบดรัมหมุน การออกแบบแบบใดดีกว่าในการรักษาความเหลี่ยมของปลายตัดบนพื้นคอนกรีตเสริมเหล็กที่มีความกว้างและมีสันสูง? ›
สำหรับแผ่นโลหะที่มีหน้ากว้าง มีสันสูง หรือร่องลึก เครื่องตัดแบบดรัมหมุนมักให้ความเรียบของปลายตัดที่ดีกว่า เนื่องจากเส้นทางการหมุนของใบมีดนั้นต่อเนื่องและตรงกับความเร็วของแผ่นโลหะตลอดช่วงการตัด ไม่ใช่แค่ในช่วงเวลาใดเวลาหนึ่งเท่านั้น ซึ่งจะช่วยขจัดขั้นตอนการเร่ง/ลดความเร็วที่เครื่องตัดแบบเลื่อนไปมาต้องทำ อย่างไรก็ตาม เครื่องตัดแบบดรัมต้องการให้แผ่นโลหะมีหน้าตัดที่สม่ำเสมอเพื่อให้พอดีกับแม่พิมพ์หมุน ซึ่งอาจเป็นข้อจำกัดสำหรับแผ่นโลหะที่มีสันสูงมาก การออกแบบแบบเลื่อนนั้นมีความยืดหยุ่นมากกว่า แต่ระบบการซิงโครไนซ์ของคุณต้องสามารถรักษาความเร็วให้อยู่ภายใน 0.1% ของความเร็วสายการผลิตตลอดช่วงเวลาการทำงานของแม่พิมพ์ (โดยทั่วไป 20-50 มิลลิวินาที) หากการผลิตของคุณส่วนใหญ่เป็นแผ่นโลหะแบบเรียบหรือมีสันต่ำ เครื่องตัดแบบดรัมจะเป็นการลงทุนที่ดีกว่า หากคุณผลิตแผ่นโลหะหลายแบบ การออกแบบแบบเลื่อนที่มีตัวเข้ารหัสความละเอียดสูงและโครงสร้างที่แข็งแรงจะเป็นทางเลือกที่เหมาะสมกว่า.
ในช่วงสามเดือนที่ผ่านมา สายการผลิตแผ่นพื้นของเรามีคุณภาพการตัดที่ไม่เป็นเหลี่ยมมุมมากขึ้นเรื่อยๆ แม้ว่าเราจะไม่ได้เปลี่ยนเครื่องมือหรือการตั้งค่าความเร็วก็ตาม อะไรคือสาเหตุที่น่าจะเสื่อมสภาพมากที่สุด? ›
สาเหตุที่น่าจะเป็นไปได้มากที่สุดคือ ล้อวัดระยะของตัวเข้ารหัสบนแถบวัสดุ หลังจากใช้งานต่อเนื่องนานกว่าสามเดือน พื้นผิวของล้อที่ทำจากยางหรือยูรีเทนอาจสึกหรอ ทำให้เส้นผ่านศูนย์กลางลดลง และทำให้ระบบควบคุมประเมินความยาวของแถบวัสดุต่ำกว่าความเป็นจริง ซึ่งจะทำให้เกิดข้อผิดพลาดในการกำหนดตำแหน่งการตัดที่ค่อยๆ สะสมขึ้น จนดูเหมือนการคลาดเคลื่อนของการซิงโครไนซ์ นอกจากนี้ ควรตรวจสอบฝุ่นโลหะที่สะสมอยู่บนเพลาหรือข้อต่อของตัวเข้ารหัสด้วย เพราะจะเพิ่มแรงต้านและอาจทำให้เกิดการหน่วงเวลาเป็นระยะ อีกปัญหาหนึ่งที่พบบ่อยคือ สภาพของตัวปัดรางนำทางของตัวเลื่อน หากตัวปัดสึกหรอ อนุภาคโลหะขนาดเล็กจากแถบวัสดุอาจเข้าไปในระบบนำทาง ทำให้เกิดแรงเสียดทานเพิ่มขึ้น และทำให้มอเตอร์เซอร์โวใช้กระแสไฟสูงขึ้น ซึ่งนำไปสู่การลดประสิทธิภาพเนื่องจากความร้อนสูงและการติดตามที่ไม่สม่ำเสมอ ควรทำการสอบเทียบล้อวัดระยะทุกเดือนโดยใช้แถบทดสอบที่มีความยาวที่ทราบ และเปลี่ยนล้อเมื่อเส้นผ่านศูนย์กลางสึกหรอเกิน 0.5%.
เรากำลังวางแผนสายการผลิตใหม่สำหรับโปรไฟล์พื้น โดยมีหน้ากว้าง 1200 มม. ควรใช้แรงยึดต่อหน่วยความยาวเท่าใดจึงจะป้องกันการเคลื่อนที่ด้านข้างของแผ่นเหล็กในระหว่างการตัดแบบต่อเนื่องโดยไม่ทำให้ร่องของโปรไฟล์เสียรูป? ›
สำหรับโปรไฟล์ที่มีความกว้าง 1200 มม. แรงยึดควรจะกระจายอย่างสม่ำเสมอทั่วทั้งความกว้าง โดยมีเป้าหมายอยู่ที่ 8-12 กิโลนิวตันต่อเมตรของความกว้างโปรไฟล์ ซึ่งหมายความว่าคุณต้องการแรงยึดรวมประมาณ 10-14 กิโลนิวตันสำหรับโปรไฟล์ขนาด 1200 มม. อย่างไรก็ตาม พารามิเตอร์ที่สำคัญไม่ใช่แรงรวม แต่เป็นการกระจายแรงดัน ใช้แคลมป์แบบแบ่งส่วนที่มีเซลล์รับน้ำหนักแต่ละส่วนหรือแผ่นรองแบบสปริงเพื่อรับประกันแรงที่สม่ำเสมอทั่วทั้งความกว้าง โดยเฉพาะอย่างยิ่งในส่วนที่โปรไฟล์มีสัน หากสันมีความสูง (มากกว่า 30 มม.) แคลมป์จะต้องมีรูปทรงที่สอดคล้องกับโปรไฟล์ของสัน มิฉะนั้นแรงจะกระจุกตัวอยู่ที่ปลายสันและส่วนที่เรียบจะไม่ได้ถูกยึด ทำให้เกิดการเคลื่อนที่ด้านข้าง ควรระบุระบบยึดที่มีแรงดันที่ปรับได้ต่อส่วนเสมอ ซึ่งจะช่วยให้คุณสามารถปรับแต่งการกระจายแรงในระหว่างการใช้งานเพื่อให้ตรงกับรูปทรงเรขาคณิตของโปรไฟล์จริง.
ในการประเมินสายการผลิตขึ้นรูปแผ่นพื้น เราควรตรวจสอบอย่างไรว่าระบบตัดแบบเคลื่อนที่ได้จะรักษาความแม่นยำของความยาวในการตัดเมื่อสายการผลิตเปลี่ยนความเร็วเพื่อเว้นช่องว่างระหว่างขดลวดหรือเมื่อสิ้นสุดการทำงาน? ›
ขอให้ทำการทดสอบประสิทธิภาพโดยเพิ่มความเร็วจาก 0 ไปจนถึงค่าสูงสุดแล้วลดลงกลับมาที่ 0 ในระยะทางสั้นๆ เพื่อจำลองการต่อขดลวดหรือการลดความเร็วเมื่อสิ้นสุดการทำงาน ขอให้ผู้ผลิตบันทึกค่าเบี่ยงเบนของความยาวในการตัดระหว่างช่วงการเปลี่ยนแปลงเหล่านี้ ไม่ใช่แค่ในสภาวะคงที่เท่านั้น ในการทดสอบ ให้วัดความยาวในการตัดที่ห้าจุดตลอดความกว้างของแผ่นโลหะสำหรับการตัดแต่ละครั้งระหว่างการเพิ่มความเร็ว ค่าเบี่ยงเบนควรน้อยกว่า ±1 มม. ตรวจสอบด้วยว่าระบบควบคุมจัดการกับขั้นตอนการลดความเร็วอย่างไร—บางระบบจะตัดโปรไฟล์สุดท้ายสองสามโปรไฟล์จากตำแหน่งหยุดนิ่ง ซึ่งต้องใช้แนวทางการซิงโครไนซ์ที่แตกต่างกันอย่างสิ้นเชิง ผู้ผลิตควรจัดเตรียมเอกสารเกี่ยวกับการตอบสนองของอัลกอริทึมควบคุมต่อการเปลี่ยนแปลงความเร็ว รวมถึงค่าโอเวอร์ชูตหรือเวลาหน่วงที่คาดการณ์ไว้ การทดสอบนี้บ่งชี้คุณภาพในโลกแห่งความเป็นจริงได้ดีกว่าการสาธิตในสภาวะคงที่.
สายการผลิตแผ่นพื้นของเราสามารถปรับความลึกของโปรไฟล์ได้หลายระดับโดยการเปลี่ยนลูกกลิ้ง ระบบการซิงโครไนซ์การตัดแบบต่อเนื่องจำเป็นต้องปรับจูนใหม่หรือไม่ เมื่อเราเปลี่ยนจากโปรไฟล์ร่อง 40 มม. เป็นโปรไฟล์ร่อง 75 มม ›
ใช่แล้ว ควรตรวจสอบพารามิเตอร์การซิงโครไนซ์อีกครั้งหลังจากเปลี่ยนโปรไฟล์ แม้ว่าระบบควบคุมจะมีระบบชดเชยความหนาของแผ่นโลหะอัตโนมัติก็ตาม เหตุผลก็คือ โปรไฟล์ร่องที่ลึกกว่าจะมีค่าความแข็งในการดัดงอสูงกว่าอย่างมาก ซึ่งจะเปลี่ยนวิธีการที่แผ่นโลหะมีปฏิสัมพันธ์กับแม่พิมพ์ตัดและตัวเลื่อน ในระหว่างการตัด แรงที่จำเป็นในการตัดโปรไฟล์จะเพิ่มขึ้น ซึ่งจะสร้างแรงบิดปฏิกิริยาที่สูงขึ้นบนตัวเลื่อน หากค่าเกนป้อนกลับของวงจรเซอร์โวถูกปรับแต่งสำหรับโปรไฟล์ที่ตื้นกว่า โปรไฟล์ที่ลึกกว่าอาจทำให้เกิดแรงบิดเกินพิกัดในระหว่างขั้นตอนการเข้าประชิด ส่งผลให้ความเร็วลดลงชั่วขณะ สายการผลิตที่มีประสิทธิภาพจะมีชุดพารามิเตอร์เฉพาะโปรไฟล์ที่จัดเก็บไว้ในระบบควบคุม ซึ่งจะถูกโหลดโดยอัตโนมัติเมื่อเลือกโปรไฟล์ ในระหว่างการทดสอบระบบ ทีมของคุณควรขอการตัดตรวจสอบสำหรับแต่ละโปรไฟล์ที่คุณวางแผนจะใช้งาน โดยวัดทั้งความตั้งฉากของปลายตัดและการเบี่ยงเบนความยาว เพื่อให้แน่ใจว่าพารามิเตอร์ที่จัดเก็บไว้นั้นถูกต้องสำหรับส่วนผสมการผลิตจริงของคุณ.
