
การเจาะรูล่วงหน้าเทียบกับการเจาะรูภายหลังในการขึ้นรูปโลหะด้วยการรีด: คุณควรเลือกใช้ระบบใด?
การเจาะรูล่วงหน้าเทียบกับการเจาะรูภายหลังในการขึ้นรูปโลหะด้วยการรีด: คุณควรเลือกใช้ระบบใด?
สำหรับโครงการผลิตชิ้นส่วนโครงสร้างหลายๆ โครงการ การเจาะรูในกระบวนการขึ้นรูปด้วยการรีด ไม่ใช่เพียงแค่ส่วนเสริมที่เพิ่มเข้ามาในเครื่องจักรมาตรฐานเท่านั้น ตำแหน่งของกระบวนการเจาะรูสามารถส่งผลต่อความแม่นยำของรู ความเร็วในการผลิต การออกแบบเครื่องมือรีด การจัดวางเครื่องจักร และท้ายที่สุดคือคุณภาพด้านมิติของชิ้นส่วนที่ได้สำเร็จรูป
สิ่งนี้มีความสำคัญเป็นพิเศษสำหรับแปเหล็กรูปตัว C/Z, รางยึดแผงโซลาร์เซลล์, เสาตั้งชั้นวางจัดเก็บ, รางเคเบิล และผลิตภัณฑ์ขึ้นรูปด้วยการรีดอื่นๆ ที่มีรู ร่อง หรือรอยบากซ้ำๆ กัน.
เมื่อประเมินสายการผลิตขึ้นรูปโลหะม้วนแบบใหม่ ผู้ซื้อโดยทั่วไปจะพบกับสองทางเลือก ได้แก่ การขึ้นรูปโลหะม้วนแบบเจาะรูล่วงหน้าซึ่งเป็นการเจาะรูขณะที่แผ่นโลหะยังแบนอยู่ และ การขึ้นรูปโลหะม้วนแบบเจาะรูภายหลังซึ่งเป็นการเจาะรูหลังจากที่กระบวนการขึ้นรูปส่วนใหญ่หรือทั้งหมดเสร็จสมบูรณ์แล้ว
ไม่มีระบบใดดีกว่ากันในทุกกรณี วิธีการแก้ปัญหาที่ถูกต้องขึ้นอยู่กับรูปทรงของชิ้นงาน ตำแหน่งรู คุณสมบัติของวัสดุ ข้อกำหนดด้านความคลาดเคลื่อน และอัตราการผลิต.
ภาพรวมบทความ
การเจาะรูล่วงหน้าในสายการขึ้นรูปม้วนคืออะไร?
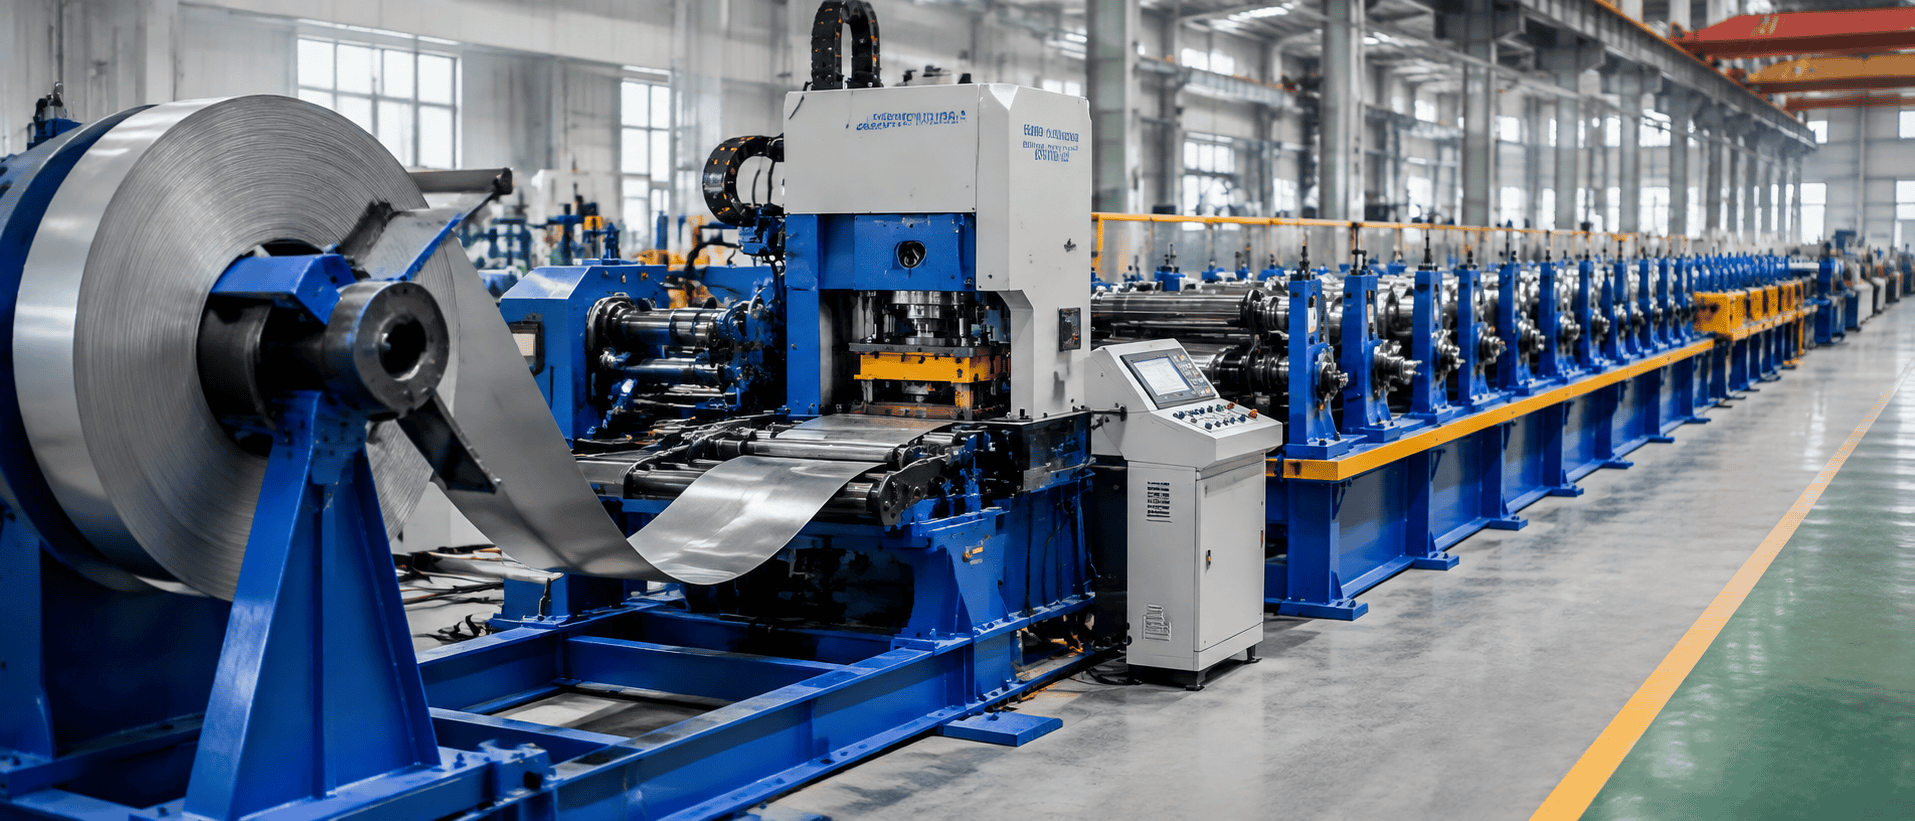
โดยทั่วไปแล้ว ใน การขึ้นรูปโลหะแบบม้วน (roll forming) ก่อนการเจาะรู ม้วนโลหะจะผ่านเครื่องคลายม้วน (decoiler) และส่วนปรับระดับหรือส่วนป้อนแบบเซอร์โว ก่อนที่จะเข้าสู่เครื่องเจาะรู รู ร่อง และรอยบากจะถูกเจาะในขณะที่วัสดุยังคงแบนราบ จากนั้นแผ่นโลหะจะเข้าสู่เครื่องรีดขึ้นรูป
ขั้นตอนโดยทั่วไปมีดังนี้:
เครื่องคลายขดลวด → การปรับระดับ → การป้อนด้วยเซอร์โว → การเจาะ → การขึ้นรูปม้วน → การตัด → การตรวจสอบความคลาดเคลื่อน
รูปแบบนี้ใช้กันอย่างแพร่หลาย เนื่องจากวัสดุแผ่นเรียบรองรับได้ง่าย และเครื่องมือเจาะและขึ้นรูปทั่วไปสามารถเข้าถึงแผ่นวัสดุในแนวตั้งได้.
สำหรับผลิตภัณฑ์ที่มีรูเชื่อมต่อหลายรู ระบบเจาะรูแบบเซอร์โว สามารถประสานความยาวในการป้อนและตำแหน่งการเจาะผ่าน PLC ได้ ดังนั้นจึงสามารถตั้งโปรแกรมรูปแบบรูที่แตกต่างกันสำหรับความยาวสำเร็จรูปที่แตกต่างกันได้โดยไม่ต้องปรับตำแหน่งเครื่องมือเจาะแต่ละอันด้วยตนเอง
ข้อได้เปรียบหลักทางด้านวิศวกรรมคือความสะดวกในการใช้งาน การเจาะแผ่นโลหะแบนโดยทั่วไปแล้วต้องการเครื่องมือที่ง่ายกว่าการเจาะชิ้นส่วนที่มีรูปทรงสามมิติ.
อย่างไรก็ตาม รูนั้นจะต้องผ่านกระบวนการขึ้นรูปที่สมบูรณ์ในภายหลัง.
นั่นทำให้เกิดข้อจำกัดที่สำคัญที่สุดของการเจาะรูล่วงหน้า นั่นคือ การ บิดเบี้ยวของรูที่เจาะ
เหตุใดรูที่เจาะไว้ล่วงหน้าจึงอาจเสียรูปทรงระหว่างการขึ้นรูปด้วยการรีด?
การขึ้นรูปด้วยการรีดเป็นการดัดแผ่นโลหะแบนอย่างต่อเนื่องผ่านสถานีขึ้นรูปหลายจุด วัสดุไม่ได้เคลื่อนที่ไปข้างหน้าโดยปราศจากการเสียรูป บริเวณต่างๆ ของแผ่นโลหะจะได้รับแรงดึงตามแนวยาวและแนวขวางที่แตกต่างกันในระหว่างกระบวนการขึ้นรูป.
หากรูเจาะหรือร่องที่เจาะไว้ล่วงหน้าอยู่ใกล้กับแนวโค้ง วัสดุโดยรอบอาจยืดออกเมื่อเกิดการโค้งงอ รูทรงกลมอาจกลายเป็นรูปไข่เล็กน้อย ในขณะที่ร่องอาจเปลี่ยนความยาวหรือทิศทางได้.
ดังนั้น คำแนะนำทางเทคนิคเกี่ยวกับการขึ้นรูปโลหะด้วยการรีด จึงแนะนำอย่างสม่ำเสมอว่าควรหลีกเลี่ยงการเจาะรูหรือทำรอยบากไว้ใกล้กับแนวโค้งงอเท่าที่จะเป็นไปได้ ( MP Metals)
งานวิจัยเกี่ยวกับแผ่นโลหะเจาะรูยังยืนยันว่า ความเครียดตามแนวยาวและแนวขวางที่ไม่สม่ำเสมอรอบๆ รูเจาะสามารถทำให้เกิดการบิดเบี้ยวระหว่างการขึ้นรูปด้วยการรีดได้ ( Sage Journals)
นี่ไม่ได้หมายความว่าการเจาะรูล่วงหน้าไม่ถูกต้อง.
อันที่จริง การเจาะรูที่ได้รับการออกแบบอย่างเหมาะสมในกระบวนการขึ้นรูปด้วยการรีด สามารถให้ผลลัพธ์ที่แม่นยำและสม่ำเสมอได้ ประเด็นสำคัญคือการทำความเข้าใจว่าวัสดุจะเคลื่อนตัวอย่างไรหลังจากเจาะรูแล้ว
ตำแหน่งของรูเมื่อเทียบกับส่วนโค้ง
โดยปกติแล้ว รูที่อยู่ตรงส่วนกว้างและค่อนข้างไม่เสียรูปทรง จะดูแลรักษาง่ายกว่ารูที่อยู่ติดกับส่วนโค้ง 90 องศามาก.
ความแข็งแรงของวัสดุ
โดยทั่วไปแล้ว เหล็กกล้าที่มีความแข็งแรงสูงกว่าจะต้องการแรงขึ้นรูปที่มากกว่า และอาจแสดงพฤติกรรมการคืนตัวแบบยืดหยุ่นที่แตกต่างกัน ดังนั้นลำดับการขึ้นรูปจึงจำเป็นต้องพิจารณาร่วมกับรูปแบบการเจาะรูด้วย.
ขนาดรูและรอยบาก
รูเล็กๆ กลมๆ มีผลต่อความแข็งของแผ่นโลหะน้อยกว่ารอยบากขนาดใหญ่ที่ตัดส่วนหน้าตัดออกไปเป็นจำนวนมาก.
การตัดเป็นช่องขนาดใหญ่ อาจทำให้แถบวัสดุอ่อนแอลงเฉพาะจุดระหว่างการขึ้นรูป และอาจต้องปรับเปลี่ยนรูปแบบดอกไม้ หรือทำการขึ้นรูปเพิ่มเติม.
การบันทึกหลังการลงเวลาทำงานคืออะไร?
ใน การขึ้นรูปด้วยการรีดและเจาะรูภายหลังนั้นแผ่นโลหะจะถูกขึ้นรูปก่อน จากนั้นจึงเจาะรูที่ต้องการลงบนชิ้นงานที่ขึ้นรูปเสร็จแล้วหรือเกือบเสร็จแล้ว
รูปแบบการตั้งค่าแบบง่ายอาจเป็นดังนี้:
เครื่องคลายขดลวด → การขึ้นรูปม้วน → การกำหนดตำแหน่งด้วยเซอร์โว → การเจาะ → การตัด
ข้อได้เปรียบหลักนั้นชัดเจน: การเจาะรูเกิดขึ้นหลังจากที่ได้กำหนดรูปทรงหน้าตัดไว้แล้ว.
ดังนั้นจึงแทบไม่มีการเสียรูปจากการรีดขึ้นรูปเพิ่มเติมที่จะเปลี่ยนแปลงรูปทรงของรูได้.
สำหรับงานที่ต้องการความแม่นยำสูงมากในการกำหนดตำแหน่งรูให้ตรงกับรูปทรง การเจาะรูเพิ่มเติมในกระบวนการขึ้นรูปด้วยการรีด เป็นทางเลือกที่น่าสนใจ
แต่ปัญหาเชิงกลไกกลับซับซ้อนยิ่งขึ้น.
แทนที่จะเจาะแผ่นโลหะแบนราบ เครื่องมือจะต้องเจาะตามรูปทรงสามมิติ ผนังด้านข้าง ขอบยื่น หรือส่วนปิด อาจขัดขวางการทำงานของตัวเจาะและแม่พิมพ์ได้.
แม่พิมพ์จะต้องรองรับรูปทรงที่ขึ้นรูปได้อย่างเหมาะสมในระหว่างการเจาะด้วย.
สิ่งนี้สามารถเพิ่มความซับซ้อนของเครื่องมือได้อย่างมาก.
การเจาะรูล่วงหน้าเทียบกับการเจาะรูภายหลัง: ความแตกต่างทางวิศวกรรมหลักๆ
สำหรับผู้ซื้อเครื่องจักร การเปรียบเทียบไม่ควรลดทอนลงเหลือเพียงแค่ว่าระบบใดมีราคาถูกกว่า.
การตัดสินใจที่แท้จริงนั้นเกี่ยวข้องกับหลายปัจจัย.
| ปัจจัย | การเจาะรูล่วงหน้า | หลังการตอกบัตร |
|---|---|---|
| การเข้าถึงเครื่องมือ | ยอดเยี่ยม | ขึ้นอยู่กับโปรไฟล์ |
| ความซับซ้อนของเครื่องมือเจาะ | โดยปกติจะต่ำกว่า | โดยทั่วไปจะสูงกว่า |
| ความเสี่ยงของการบิดเบี้ยวของรูที่เกี่ยวข้องกับการขึ้นรูป | สูงกว่า | ต่ำกว่า |
| การเจาะวัสดุแบน | ใช่ | เลขที่ |
| เหมาะสำหรับรูปแบบที่ซ้ำกัน | ยอดเยี่ยม | ดี |
| ความสัมพันธ์ระหว่างรูและส่วนโค้งที่ใกล้เคียงกันมาก | ต้องได้รับการตรวจสอบทางวิศวกรรม | มักจะเป็นประโยชน์ |
| ความซับซ้อนของการจัดวางเครื่องจักร | ปานกลาง | อาจสูงกว่านี้ |
| โปรไฟล์โครงสร้างปริมาณสูง | พบได้บ่อยมาก | ขึ้นอยู่กับแอปพลิเคชัน |
การเปรียบเทียบนี้แสดงให้เห็นว่าเหตุใด ระบบเจาะรูขึ้นรูปโลหะแบบ จึงควรได้รับการออกแบบจากแบบร่างผลิตภัณฑ์สำเร็จรูป แทนที่จะเลือกใช้เป็นตัวเลือกเครื่องจักรทั่วไป
เหตุใดระบบป้อนชิ้นงานแบบเซอร์โวจึงมีความสำคัญต่อความแม่นยำในการเจาะรู
ความแม่นยำของรูเจาะไม่ได้ขึ้นอยู่กับแม่พิมพ์เจาะเพียงอย่างเดียว.
ระบบการให้อาหารก็มีความสำคัญไม่แพ้กัน.
ในสายการผลิตเจาะรูล่วงหน้าแบบตั้งโปรแกรมได้ ตัวควบคุมจำเป็นต้องทราบอย่างแม่นยำว่าแผ่นโลหะเคลื่อนที่ไปไกลแค่ไหนก่อนรอบการเจาะแต่ละครั้ง ตัวป้อนเซอร์โวจะควบคุมการเคลื่อนที่ของวัสดุตามรูปแบบรูที่ตั้งโปรแกรมไว้.
สมมติว่าโปรไฟล์ต้องการ:
- รูยึดสองรูอยู่ใกล้ส่วนปลายด้านหน้า;
- ร่องซ้ำๆ ทุก 500 มม
- การปั๊มลายนูนเพื่อระบุตัวตน;
- สองหลุมสุดท้ายใกล้กับช่วงท้ายสุด.
PLC สามารถแบ่งผลิตภัณฑ์สำเร็จรูปออกเป็นตำแหน่งเจาะตามโปรแกรมได้ ระบบเจาะแบบเซอร์โว จะเลื่อนวัสดุไปยังแต่ละตำแหน่งและประสานการทำงานของเครื่องกด
วิธีการนี้มีประโยชน์อย่างยิ่งเมื่อสายการผลิตเดียวกันผลิตสินค้าที่มีความยาวหลายขนาด.
แต่ความแม่นยำในการให้อาหารโดยรวมยังคงต้องนำมาพิจารณาด้วย.
หากวัสดุลื่นไถลในเครื่องป้อน การวัดค่าของตัวเข้ารหัสจะไม่ถูกต้อง หรือกระบวนการขึ้นรูปเปลี่ยนแปลงความยาวของแถบวัสดุที่ได้จริง ตำแหน่งของรูเมื่อเทียบกับขอบตัดสำเร็จอาจคลาดเคลื่อนได้.
ดังนั้น ความแม่นยำของรูที่เกิดจากการขึ้นรูปด้วยการรีด จึงเป็นปัญหาในระดับระบบ ซึ่งเกี่ยวข้องกับการป้อนวัสดุด้วยเซอร์โว การเจาะ การขึ้นรูป และการตัด
การเจาะรูก่อนขึ้นรูปสำหรับแป C/Z
แปโครงสร้างเป็นตัวอย่างที่ดีที่แสดงให้เห็นว่าเหตุใด การขึ้นรูปด้วยการรีดก่อนเจาะรู จึงยังคงเป็นที่นิยม
รูเชื่อมต่อส่วนใหญ่จะอยู่บนส่วนแบนราบของโปรไฟล์รูปตัว C หรือ Z มากกว่าที่จะอยู่ตรงส่วนโค้งของมุมโดยตรง.
ด้วยวิธีนี้ แผ่นโลหะแบนจึงเหมาะสำหรับการเจาะรู ก่อนที่จะเข้าสู่สถานีขึ้นรูป.
สำหรับ สายการผลิตเครื่องขึ้นรูปเหล็กแป C/Zกระบวนการนี้สามารถบูรณาการได้ดังนี้:
เครื่องคลายขดลวดไฮดรอลิก → การปรับระดับ → การป้อนด้วยเซอร์โว → การเจาะไฮดรอลิก → การขึ้นรูปม้วน C/Z → การตัด
จากนั้นสามารถป้อนความยาวแปและรูปแบบรูที่แตกต่างกันผ่านระบบควบคุมได้.
เนื่องจากรูเจาะส่วนใหญ่จะอยู่บริเวณเนื้อผ้า การเสี่ยงต่อ การบิดเบี้ยวของรูเจาะ จึงสามารถควบคุมได้ด้วยการออกแบบดอกไม้และการจัดเรียงแถบผ้าอย่างเหมาะสม
วิธีนี้ใช้งานได้จริงมากกว่าการพยายามสอดเครื่องมือเจาะรูแบบเดิมเข้าไปในชิ้นส่วนรูปตัว C หรือ Z ที่ขึ้นรูปเสร็จแล้วสำหรับรูเชื่อมต่อทุกรู.
จำเป็นต้องประเมินแบบติดตั้งแผงโซลาร์เซลล์อย่างรอบคอบมากขึ้น
รางยึดแผงโซลาร์เซลล์อาจเป็นความท้าทายทางวิศวกรรมที่แตกต่างออกไป.
โปรไฟล์พลังงานแสงอาทิตย์จำนวนมากประกอบด้วย:
- รูปแบบช่องที่หนาแน่น;
- ริมฝีปากกลับเข้าด้านใน;
- รัศมีเล็ก ๆ
- เว็บที่ค่อนข้างแคบ;
- การเจาะรูบ่อยครั้ง.
ความสัมพันธ์ระหว่าง การเจาะรูในการขึ้นรูปด้วยลูกกลิ้ง และการขึ้นรูปจึงมีความสำคัญมากขึ้น
หากช่องต่างๆ ยังคงอยู่ในแนวราบตรงกลางตลอดกระบวนการขึ้นรูป การเจาะรูล่วงหน้าจะช่วยเพิ่มประสิทธิภาพการผลิตได้อย่างยอดเยี่ยม.
แต่เมื่อตำแหน่งของรูเจาะอยู่ใกล้กับส่วนโค้งหรือบริเวณที่มีการเสียรูปอย่างมาก ผู้ออกแบบเครื่องมือขึ้นรูปควรประเมินว่ารูจะเปลี่ยนแปลงไปอย่างไรในแต่ละขั้นตอนการขึ้นรูป.
นี่เป็นเหตุผลหนึ่งที่ควรส่งแบบร่างผลิตภัณฑ์ก่อนที่ เครื่องขึ้นรูปโครงยึดแผงโซลาร์เซลล์ ขั้นสุดท้าย
เสาตั้งชั้นวางสินค้า: ความถี่ในการเจาะรู ส่งผลต่อการออกแบบสายการผลิต
เสาตั้งสำหรับวางชั้นวางสินค้ามักมีลวดลายการเจาะรูที่หนาแน่นและซ้ำกันมาก.
ดังนั้น ความท้าทายจึงไม่ได้อยู่ที่ความแม่นยำของรูเจาะเพียงอย่างเดียว แต่ยังอยู่ที่กำลังการเจาะด้วย.
หากชิ้นงานต้องการรูหลายรูในทุกช่วงความยาวสั้นๆ เครื่องเจาะอาจต้องทำงานหลายรอบต่อวัสดุหนึ่งเมตร.
เครื่อง รีดขึ้นรูปสำหรับชั้นวางและชั้นเก็บของ ที่มีกำลังการผลิต 20 เมตร/นาที ไม่ได้หมายความว่าสายการผลิตทั้งหมดจะสามารถผลิตโปรไฟล์เจาะรูได้อย่างต่อเนื่องที่ความเร็ว 20 เมตร/นาที โดยอัตโนมัติ
ขั้นตอนการเจาะรูอาจกลายเป็นปัญหาคอขวดในการผลิต.
ตัวเลือกทางวิศวกรรมอาจรวมถึง:
- แม่พิมพ์เจาะรูหลายรู;
- สถานีเจาะบัตรหลายแห่ง;
- เครื่องอัดความเร็วสูง
- ลำดับการป้อนเซอร์โวที่ได้รับการปรับให้เหมาะสมที่สุด
- การควบคุมวงจรระหว่างการเจาะและการขึ้นรูป;
- โซลูชันการเจาะแบบต่อเนื่องหรือแบบบินสำหรับลวดลายที่เหมาะสม.
ดังนั้น เมื่อเปรียบเทียบซัพพลายเออร์ ผู้ซื้อควรสอบถามถึง ความเร็วในการผลิตที่มีประสิทธิภาพสำหรับรูปแบบรูที่ต้องการไม่ใช่เพียงแค่ความเร็วในการขึ้นรูปสูงสุดของเครื่องกัดเท่านั้น
การผลิตรางเคเบิลนำมาซึ่งตัวแปรอีกอย่างหนึ่ง
รางเคเบิลแบบมีรูพรุนอาจต้องมีช่องเปิดหลายร้อยช่องภายในความยาวที่ค่อนข้างสั้น.
สำหรับงานเหล่านี้ การเจาะรูอาจเป็นส่วนสำคัญของโครงสร้างสายการผลิตทั้งหมด.
โซลูชันการผลิตแบบครบวงจรอาจรวมถึงการคลายขดลวด การปรับระดับ การป้อนวัสดุด้วยระบบเซอร์โว การเจาะรูด้วยกำลังการผลิตสูง การขึ้นรูปด้วยลูกกลิ้ง และการตัด.
ขึ้นอยู่กับรูปแบบการเจาะรูและเป้าหมายการผลิต เครื่องเจาะไฮดรอลิกแบบธรรมดาอาจไม่สามารถให้ปริมาณงานเพียงพอได้.
ด้วยเหตุนี้ การระบุเพียงแค่ "ความเร็วในการขึ้นรูปม้วน 20 เมตร/นาที" จึงอาจทำให้เกิดความเข้าใจผิดได้.
คำถามที่ถูกต้องคือ:
สายการผลิตขึ้นรูปรางเคเบิล แบบครบวงจรสามารถผลิตโปรไฟล์เจาะรูสำเร็จรูปได้กี่ชิ้น ต่อนาทีหรือต่อกะ?
นั่นคือตัวเลขที่สำคัญสำหรับโรงงาน.
ควรพิจารณาการบันทึกเวลาหลังการทำงานเมื่อใด?
การขึ้นรูปด้วยการรีดหลังการเจาะรูนั้น สมควรได้รับการพิจารณาอย่างจริงจัง เมื่อความแม่นยำของรูไม่สามารถคงอยู่ได้อย่างน่าเชื่อถือในระหว่างกระบวนการขึ้นรูป
สถานการณ์ทั่วไปได้แก่:
- รูที่อยู่ใกล้เส้นโค้งมากเป็นพิเศษ
- รูที่จัดวางบนพื้นผิวที่ขึ้นรูป;
- ค่าความคลาดเคลื่อนในการประกอบที่เข้มงวด โดยอ้างอิงจากรูปทรงสุดท้าย
- ส่วนที่ซับซ้อนซึ่งการเสียรูปตามแนวยาวส่งผลกระทบต่อตำแหน่งที่เจาะไว้ล่วงหน้า
- จำเป็นต้องเจาะรูเพิ่มเติมหลังจากกำหนดรูปทรงเรขาคณิตของโปรไฟล์แล้ว.
อย่างไรก็ตาม ต้องตรวจสอบเรื่องการเข้าถึงได้เสมอ.
ตำแหน่งหลังการเจาะที่เหมาะสมทางเทคนิคอาจเป็นไปไม่ได้ในทางกายภาพ หากรูปทรงของชิ้นงานที่เสร็จแล้วขัดขวางไม่ให้หัวเจาะหรือแม่พิมพ์เข้าถึงพื้นผิวที่ต้องการ.
ระบบ การขึ้นรูปด้วยการรีด จึงต้องได้รับการประเมินในสามมิติ
ผู้ซื้อควรให้ข้อมูลอะไรบ้าง?
ก่อนเลือกรูปแบบการเจาะรู โปรดแจ้งข้อมูลต่อไปนี้แก่ผู้จำหน่ายเครื่องจักร:
- การเขียนแบบรายละเอียดครบถ้วน;
- เกรดวัสดุและความแข็งแรงคราก;
- ความหนาของวัสดุขั้นต่ำและขั้นสูงสุด
- ความกว้างของขดลวดหรือแถบ;
- รูปแบบรูและช่องที่สมบูรณ์;
- ขนาดจากรูถึงส่วนโค้ง;
- ความยาวของผลิตภัณฑ์สำเร็จรูป;
- ค่าความคลาดเคลื่อนของตำแหน่งรู;
- ค่าความคลาดเคลื่อนของความยาวในการตัด;
- ปริมาณการผลิตที่ต้องการ.
จากนั้นผู้จำหน่ายสามารถพิจารณาได้ว่า การขึ้นรูปด้วยลูกกลิ้งก่อนเจาะรูการ ขึ้นรูปด้วยลูกกลิ้งหลังเจาะรูหรือการผสมผสานทั้งสองแบบนั้นเหมาะสมหรือไม่
การส่งเฉพาะภาพตัดขวางโดยไม่มีแบบเจาะรูนั้นไม่เพียงพอสำหรับการเสนอราคาในสายการผลิตที่น่าเชื่อถือ.
อย่ามองว่าการชกต่อยเป็นเครื่องประดับ
สำหรับชิ้นส่วนโครงสร้างสมัยใหม่หลายประเภท การเจาะรูเป็นหนึ่งในกระบวนการสำคัญที่กำหนดลักษณะของสายการผลิตขึ้นรูปโลหะแบบม้วนทั้งหมด.
มันมีผลต่อความยาวของเครื่องจักร ตรรกะการควบคุม การป้อนด้วยเซอร์โว ความเร็วในการผลิต การออกแบบเครื่องมือ และความแม่นยำของรูปทรงสุดท้าย.
การเจาะรูล่วงหน้ายังคงมีประสิทธิภาพสูงสำหรับผลิตภัณฑ์ปริมาณมากหลายประเภท เนื่องจากวิธีการเจาะรูบนแผ่นโลหะแบนช่วยให้เข้าถึงได้ง่ายและใช้เครื่องมือได้อย่างมีประสิทธิภาพ การเจาะรูภายหลังจะมีประโยชน์ในกรณีที่รูปทรงของชิ้นงานสุดท้ายต้องกำหนดตำแหน่งของรู หรือในกรณีที่การขึ้นรูปในภายหลังจะทำให้เกิดการบิดเบี้ยวที่ไม่สามารถยอมรับได้.
ดังนั้น วิธีแก้ปัญหาที่ดีที่สุดจึงขึ้นอยู่กับตัวผลิตภัณฑ์ ไม่ใช่การกำหนดค่าเครื่องจักรมาตรฐาน.
ในการประเมิน การเจาะรูในกระบวนการขึ้นรูปโลหะด้วยการรีดผู้ซื้อควรพิจารณาลำดับขั้นตอนการผลิตทั้งหมด:
วัสดุ → การปรับระดับ → การป้อน → การเจาะ → การขึ้นรูป → การตัด → ค่าความคลาดเคลื่อนที่ได้จากการผลิตสำเร็จ.
วิธีการวิเคราะห์ในระดับกระบวนการดังกล่าวทำให้ได้ข้อมูลจำเพาะของเครื่องจักรที่น่าเชื่อถือมากกว่าการเปรียบเทียบเฉพาะกำลังกดหรือความเร็วสายการผลิตที่โฆษณาไว้เพียงอย่างเดียว.
คำถามที่พบบ่อย
การเจาะรูล่วงหน้าหรือการเจาะรูภายหลังแบบไหนให้ผลลัพธ์ที่แม่นยำกว่าในการขึ้นรูปโลหะด้วยการรีด? ›
การเจาะรูหลังการขึ้นรูปสามารถขจัดความผิดรูปที่เกิดจากการขึ้นรูปในขั้นตอนต่อไปได้ แต่ไม่ได้หมายความว่ากระบวนการทั้งหมดจะแม่นยำขึ้นโดยอัตโนมัติ การเจาะรูล่วงหน้าควบคู่กับการป้อนด้วยเซอร์โวที่แม่นยำและการออกแบบเครื่องมือรีดที่เหมาะสม สามารถให้ผลลัพธ์ที่ทำซ้ำได้ดีเยี่ยมเมื่อตำแหน่งของรูอยู่ในตำแหน่งที่เหมาะสมบนชิ้นงาน.
รูที่เจาะไว้ล่วงหน้าสามารถเปลี่ยนรูปทรงได้ระหว่างการขึ้นรูปด้วยการรีดหรือไม่? ›
ใช่แล้ว รูที่อยู่ใกล้แนวโค้งอาจเกิดการเสียรูปได้ เนื่องจากวัสดุโดยรอบจะค่อยๆ ขึ้นรูปไปเรื่อยๆ แนวทางการออกแบบตามมาตรฐานอุตสาหกรรมแนะนำให้วางตำแหน่งรูและรอยบากให้ห่างจากบริเวณโค้งทุกครั้งที่เป็นไปได้.
อะไรเป็นปัจจัยควบคุมความแม่นยำของตำแหน่งรูบนสายการผลิตขึ้นรูปโลหะด้วยลูกกลิ้ง? ›
ความแม่นยำในการป้อนเซอร์โว การลื่นของแผ่นโลหะ เครื่องมือเจาะ การวัดด้วยตัวเข้ารหัส ความเครียดที่เกิดจากการขึ้นรูป และการซิงโครไนซ์การตัด ล้วนส่งผลต่อตำแหน่งรูสุดท้ายได้.
การเพิ่มขั้นตอนการเจาะรูจะลดความเร็วของสายการผลิตขึ้นรูปม้วนหรือไม่? ›
สามารถทำได้ อัตราการผลิตที่มีประสิทธิภาพจะถูกกำหนดโดยการทำงานที่ช้าที่สุดในสายการผลิตทั้งหมด โปรไฟล์ที่มีลวดลายการเจาะรูหนาแน่นอาจถูกจำกัดด้วยเวลาในการเจาะรูมากกว่าความเร็วของเครื่องขึ้นรูป.
สายการผลิตขึ้นรูปโลหะแบบม้วนสายเดียวสามารถใช้ทั้งการเจาะรูล่วงหน้าและการเจาะรูหลังได้หรือไม่? ›
ใช่แล้ว สำหรับชิ้นงานที่มีรูปทรงซับซ้อน สามารถผลิตชิ้นส่วนต่างๆ ในขั้นตอนที่แตกต่างกันได้ หากเหมาะสมกับรูปทรงเรขาคณิต ความคลาดเคลื่อน และข้อกำหนดในการผลิต.
