

การปรับช่องว่างลูกกลิ้งของเครื่องขึ้นรูปโลหะแบบม้วน: คู่มือการแก้ไขปัญหา
การปรับช่องว่างระหว่างลูกกลิ้งให้แม่นยำเป็นงานที่สำคัญอย่างยิ่งในการใช้งาน เครื่องขึ้นรูปโลหะแบบลูกกลิ้ง หากช่องว่างระหว่างลูกกลิ้งไม่ได้รับการตั้งค่าอย่างถูกต้องตามความหนาของวัสดุ อาจนำไปสู่ปัญหาต่างๆ มากมาย เช่น คุณภาพของชิ้นงานไม่ดี ลูกกลิ้งสึกหรอก่อนกำหนด เครื่องจักรสั่นสะเทือนมากเกินไป และแม้กระทั่งวัสดุติดขัดหรือเสียหาย ไม่ว่าคุณจะใช้งาน เครื่องขึ้นรูปเย็นแบบลูกกลิ้ง เครื่องขึ้นรูปเย็นแบบลูกกลิ้ง หรือ ระบบ อุปกรณ์ขึ้นรูปโลหะแบบลูกกลิ้ง ขั้นสูง การรู้วิธีแก้ไขปัญหาและปรับช่องว่างระหว่างลูกกลิ้ง (การปรับช่องว่างระหว่างลูกกลิ้งของเครื่องขึ้นรูปโลหะแบบลูกกลิ้ง) เป็นสิ่งสำคัญสำหรับการทำงานที่ราบรื่นและสม่ำเสมอ
คู่มือนี้ให้แนวทางโดยละเอียดและใช้งานได้จริงในการปรับช่องว่างระหว่างลูกกลิ้งสำหรับวัสดุที่มีความหนาต่างกัน จะช่วยให้ผู้ควบคุมเครื่องจักร เจ้าหน้าที่ซ่อมบำรุง และผู้จัดการฝ่ายผลิตสามารถเพิ่มประสิทธิภาพและยืดอายุการใช้งานของ อุปกรณ์เครื่องขึ้นรูปโลหะด้วยลูกกลิ้งได้

สารบัญ
เหตุใดการปรับช่องว่างระหว่างลูกกลิ้งในเครื่องขึ้นรูปม้วนจึงมีความสำคัญ
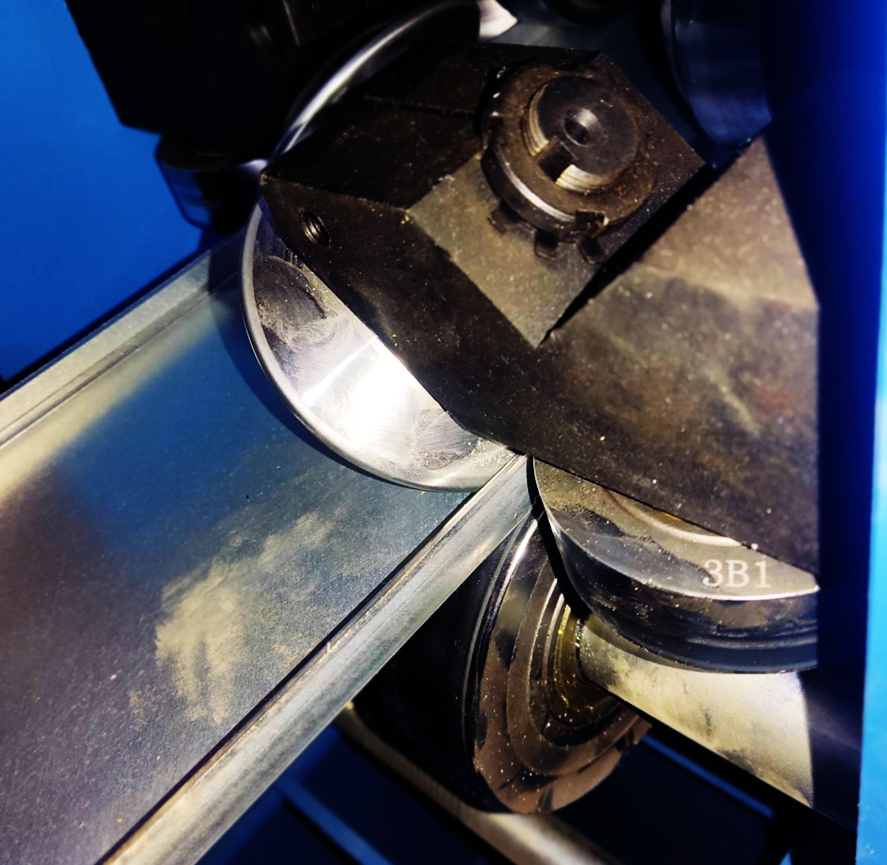
ช่องว่างระหว่างลูกกลิ้ง หมายถึงระยะห่างระหว่างลูกกลิ้งบนและลูกกลิ้งล่างในแต่ละสถานีของสายการผลิตขึ้นรูปโลหะด้วยลูกกลิ้ง ช่องว่างนี้เป็นตัวกำหนดปริมาณแรงดันที่กระทำต่อแผ่นโลหะขณะที่ผ่าน เครื่องขึ้นรูปโลหะด้วยลูกกลิ้ง
หากช่องว่างแคบเกินไป จะทำให้วัสดุถูกอัดแน่นมากเกินไป ส่งผลให้เครื่องมือสึกหรอมากเกินไป เกิดการบิดเบี้ยว ขอบแตก หรือโก่งงอ ในทางกลับกัน หากช่องว่างหลวมเกินไป คุณภาพการขึ้นรูปจะลดลง ส่งผลให้ขนาดไม่แม่นยำ เกิดรอยหยัก หรือเสียรูปทรง.
ดังนั้น การปรับช่องว่างระหว่างลูกกลิ้งตามความหนาจริงของวัสดุจึงไม่เพียงแต่เป็นสิ่งที่แนะนำเท่านั้น แต่ยังเป็นสิ่งจำเป็นสำหรับการผลิตผลิตภัณฑ์คุณภาพสูงอย่างสม่ำเสมอใน เครื่องขึ้นรูปเย็นประเภท
อาการทั่วไปของการตั้งช่องว่างลูกกลิ้งไม่ถูกต้อง
ผู้ใช้งานมักพบปัญหาเฉพาะที่บ่งชี้โดยตรงว่าช่องว่างระหว่างลูกกลิ้งไม่ถูกต้อง ซึ่งได้แก่:
- ขอบไม่เรียบ: มักเกิดจากแรงกดของลูกกลิ้งมากเกินไป หรือการตั้งค่าช่องว่างที่ไม่สม่ำเสมอ
- การบิดเบี้ยวหรือโก่งงอของรูปทรง: เป็นผลมาจากการกระจายแรงดันที่ไม่สมมาตร
- รอยขีดข่วนหรือรอยบนพื้นผิว: บ่งชี้ว่าลูกกลิ้งแน่นเกินไปหรือไม่อยู่ในแนวเดียวกัน
- ความหนาไม่สม่ำเสมอทั่วทั้งชิ้นงาน: เกิดจากระยะห่างระหว่างขาตั้งที่ไม่สม่ำเสมอ
- เสียงหรือการสั่นสะเทือนผิดปกติ: อาจเป็นสัญญาณของการติดขัดหรือความเครียดของโลหะในระบบ
การตรวจพบอาการเหล่านี้ตั้งแต่เนิ่นๆ จะช่วยให้สามารถปรับช่องว่างของลูกกลิ้งได้ทันท่วงที หลีกเลี่ยงการหยุดทำงานของเครื่องจักรและการแก้ไขงานที่เสียค่าใช้จ่ายสูง.
เครื่องมือและอุปกรณ์ที่จำเป็น
ก่อนเริ่มการปรับแต่ง โปรดเตรียมอุปกรณ์ต่อไปนี้ให้พร้อม:
- เกจวัดระยะ (สำหรับวัดอย่างแม่นยำ)
- เวอร์เนียร์คาลิเปอร์แบบดิจิทัลหรือแบบแมนนวล
- ประแจปรับ หรือประแจขัน
- ประแจวัดแรงบิด (ไม่จำเป็น แต่แนะนำให้ใช้)
- เครื่องวัดความหนา (สำหรับตรวจสอบความหนาของวัสดุ)
หมายเหตุ: ควรสวมอุปกรณ์ป้องกันและปฏิบัติตามระเบียบด้านความปลอดภัยเสมอก่อนทำการบำรุงรักษาหรือปรับแต่งเครื่อง รีดเย็น หรือ เครื่องขึ้นรูปโลหะแบบรีดเช่น เครื่องขึ้นรูปรางเหล็กยูนิสตรัคท์
วิธีการปรับช่องว่าง

1. ตรวจสอบความหนาของวัสดุ
เริ่มต้นด้วยการวัดความหนาจริงของขดโลหะที่คุณจะได้รับโดยใช้เกจวัดความหนาหรือไมโครมิเตอร์ที่ได้รับการสอบเทียบแล้ว ผู้จำหน่ายโลหะมักระบุความหนาโดยประมาณ ซึ่งอาจแตกต่างจากค่าจริงเล็กน้อย การปรับแต่งจะต้องอิงตาม จริง ไม่ใช่ค่าทางทฤษฎี
2. เข้าสู่สถานีลูกกลิ้ง
ปิดเครื่องและล็อกเครื่องตามขั้นตอนความปลอดภัยที่ถูกต้อง เปิดฝาครอบป้องกันเพื่อเข้าถึงสถานีลูกกลิ้ง เครื่องขึ้นรูปโลหะแบบม้วนเช่น เครื่องขึ้นรูปรางเหล็กแบบยูนิสตรัคต์ จะมีบล็อกลูกกลิ้งด้านบนที่สามารถปรับความสูงได้โดยใช้สลักเกลียวหรือลูกเบี้ยว
3. กำหนดช่องว่างเริ่มต้นตามความหนา
หลักการทั่วไปคือการตั้งช่องว่างระหว่างลูกกลิ้งให้เท่ากับความหนาของวัสดุ บวกกับระยะห่างเล็กน้อย (โดยทั่วไป 0.02–0.05 มม. ขึ้นอยู่กับเครื่องจักรและประเภทของวัสดุ) ตัวอย่างเช่น สำหรับเหล็กหนา 1.0 มม.:
- ช่องว่างลูกกลิ้งเริ่มต้น = 1.0 มม. + 0.03 มม. = 1.03 มม.
ใช้เกจวัดระยะเพื่อตั้งช่องว่างที่ปลายทั้งสองด้านของลูกกลิ้ง ตรวจสอบให้แน่ใจว่ามีความสม่ำเสมอ เครื่องขึ้นรูปโลหะแบบลูกกลิ้ง อาจมีปุ่มปรับไมโครมิเตอร์หรือระบบควบคุมดิจิทัลเพื่อความแม่นยำยิ่งขึ้น
4. จัดแนวช่องว่างด้านซ้ายและด้านขวาให้ตรงกัน
สิ่งสำคัญคือช่องว่างระหว่างลูกกลิ้งต้องสม่ำเสมอทั่วทั้งความกว้างของชิ้นงาน ใช้เกจวัดระยะหรือเวอร์เนียร์คาลิเปอร์ตรวจสอบว่าทั้งด้านซ้ายและด้านขวาของลูกกลิ้งมีช่องว่างเท่ากัน การไม่ตรงแนวจะทำให้ชิ้นงานบิดเบี้ยวหรือเกิดความเค้นที่ไม่สมมาตร.
หากพบความไม่ตรงกัน ให้ปรับด้านที่มีช่องว่างมากกว่าจนกว่าทั้งสองด้านจะตรงกัน.
5. ทดลองใช้งาน
เริ่มเดิน เครื่องขึ้นรูปโลหะ ด้วยความเร็วต่ำ และนำแผ่นวัสดุขนาดสั้นผ่านสถานีขึ้นรูป หยุดเครื่องและตรวจสอบชิ้นงานที่ได้:
- ขอบเรียบหรือไม่?
- รูปทรงของโปรไฟล์มีความสม่ำเสมอหรือไม่?
- มีรอยขีดข่วนหรือรอยบุ๋มหรือไม่?
หากปัญหายังคงอยู่ ให้ปรับช่องว่างระหว่างลูกกลิ้งที่ตำแหน่งต่างๆ อย่างละเอียด โดยขึ้นอยู่กับรูปทรงของชิ้นงานและคุณสมบัติของวัสดุ.
คำแนะนำสำหรับการปรับช่องว่างระหว่างม้วนตามประเภทวัสดุ
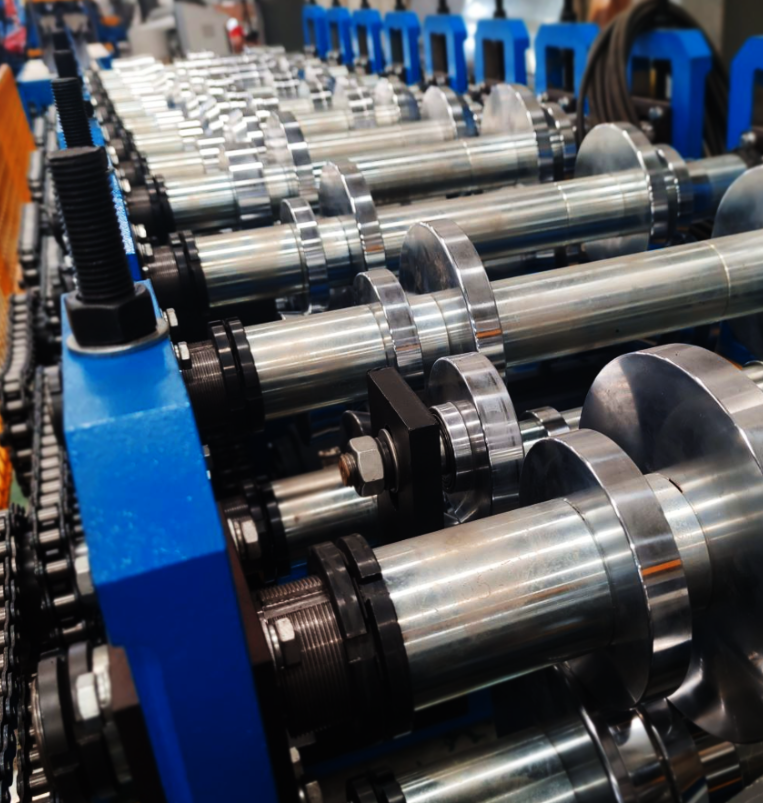
วัสดุแต่ละชนิดมีปฏิกิริยาแตกต่างกันภายใต้แรงดัน ต่อไปนี้เป็นเคล็ดลับการปรับแต่งที่ใช้งานได้จริงสำหรับวัสดุประเภทต่างๆ:
เหล็กกล้าอ่อน
- เนื่องจากมีความแข็ง จึงจำเป็นต้องเว้นช่องว่างให้แคบลง.
- เริ่มต้นด้วยระยะห่าง +0.03 มม.
เหล็กชุบสังกะสี
- นุ่มกว่าเล็กน้อย; สารเคลือบอาจเกิดรอยขีดข่วนได้หากช่องว่างแคบเกินไป.
- ใช้ระยะห่าง +0.04–0.05 มม.
อะลูมิเนียม
- เนื้อผ้าอ่อนนุ่มและยืดหยุ่นมาก เป็นรอยขีดข่วนได้ง่าย.
- ตั้งช่องว่างให้หลวมขึ้น และตรวจสอบให้แน่ใจว่าลูกกลิ้งสะอาดหมดจด.
สแตนเลสสตีล
- แข็งและยืดหยุ่นกว่าเล็กน้อย ต้องใช้แรงกดในการขึ้นรูปมากกว่าเดิมเล็กน้อย.
- ใช้ช่องว่างที่แคบลง แต่หลีกเลี่ยงการอัดแน่นมากเกินไปซึ่งอาจทำให้เกิดรอยแตกที่ขอบได้.
ควรทดสอบก่อนเริ่มการผลิตจริงเสมอ เครื่องรีดเย็น และรูปทรงโปรไฟล์อาจมีพฤติกรรมเฉพาะตัว และข้อมูลจากรอบการผลิตก่อนหน้านี้มีค่าอย่างยิ่งสำหรับการกำหนดค่าพื้นฐาน
การบำรุงรักษาเชิงป้องกันและแนวปฏิบัติที่ดีที่สุด
การปรับช่องว่างระหว่างลูกกลิ้งไม่ใช่เรื่องที่ทำเพียงครั้งเดียว การบำรุงรักษาอย่างสม่ำเสมอจะช่วยให้ เครื่องจักรขึ้นรูปโลหะ ยังคงส่งมอบคุณภาพที่สม่ำเสมอได้อย่างต่อเนื่อง นี่คือแนวทางปฏิบัติที่ดีที่สุดบางประการ:
- ตรวจสอบช่องว่างระหว่างลูกกลิ้งทุกสัปดาห์ หรือหลังจากการผลิตครั้งใหญ่ทุก
- ทำความสะอาดลูกกลิ้ง อย่างสม่ำเสมอเพื่อป้องกันเศษฝุ่นเข้าไปอุดตันช่องว่าง
- บันทึกการปรับแต่งทั้งหมด—ความหนาของวัสดุ ช่องว่างระหว่างลูกกลิ้ง ความเร็วในการขึ้นรูป— เพื่อใช้เป็นข้อมูลอ้างอิงในอนาคต
- ฝึกอบรมผู้ปฏิบัติงานทุกคน เกี่ยวกับหลักการตั้งค่าช่องว่างและผลที่ตามมาจากการปรับแต่งที่ไม่ถูกต้อง
ตัวเลือกขั้นสูง: ระบบปรับช่องว่างอัตโนมัติ
เครื่องขึ้นรูปโลหะแบบรีดร้อน สมัยใหม่ อาจมาพร้อมกับระบบปรับช่องว่างลูกกลิ้งแบบ CNC หรือเซอร์โวควบคุม ระบบเหล่านี้สามารถจัดเก็บรูปทรงของวัสดุและปรับช่องว่างลูกกลิ้งโดยอัตโนมัติตามสูตรที่ตั้งไว้ล่วงหน้า ซึ่งไม่เพียงแต่ช่วยประหยัดเวลา แต่ยังช่วยลดข้อผิดพลาดจากมนุษย์และเพิ่มความแม่นยำในการผลิตซ้ำอีกด้วย
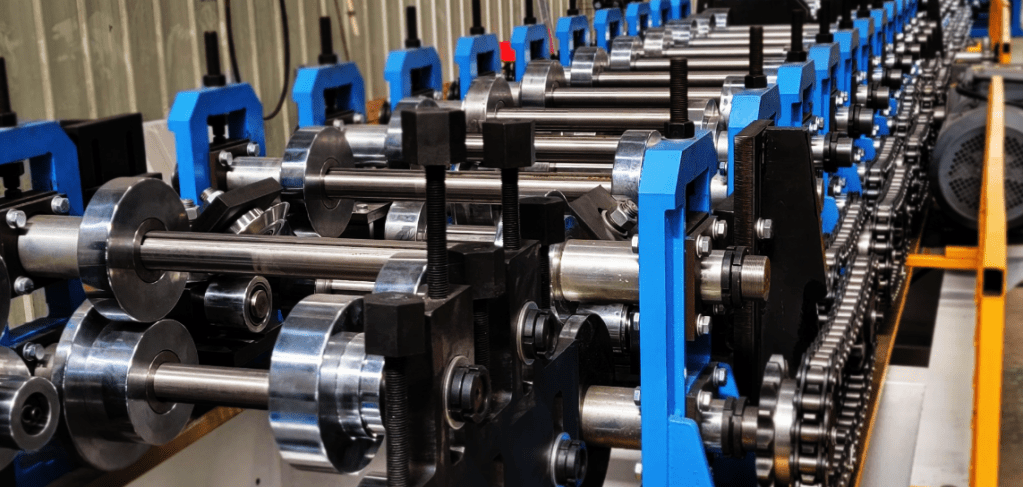
อย่างไรก็ตาม แม้จะมีระบบอัตโนมัติ ผู้ปฏิบัติงานก็ยังต้องตรวจสอบการสอบเทียบและตรวจสอบการตั้งค่าช่องว่างเป็นระยะ โดยเฉพาะอย่างยิ่งเมื่อเปลี่ยนไปใช้ชิ้นงานที่มีล็อตหรือความหนาต่างกัน.
การปรับช่องว่างระหว่างลูกกลิ้งอย่างละเอียดอาจดูเหมือนเป็นรายละเอียดเล็กน้อยในการทำงานโดยรวมของ เครื่องขึ้นรูปโลหะแบบม้วนเช่น สำหรับ แผงผนัง INDแต่ในทางปฏิบัติแล้ว มันสร้างความแตกต่างอย่างมาก ตั้งแต่การปรับปรุงความสม่ำเสมอของผลผลิตไปจนถึงการลดการสึกหรอที่ไม่จำเป็นของเครื่องมือ การปรับช่องว่างอย่างแม่นยำคือสิ่งที่แยกสายการผลิตที่มีประสิทธิภาพออกจากสายการผลิตที่มีปัญหา
ผู้ปฏิบัติงานที่สร้างนิสัยในการตรวจสอบและปรับช่องว่างระหว่างลูกกลิ้งอย่างสม่ำเสมอ โดยอิงจากความหนาของวัสดุจริงและผลตอบรับจากการขึ้นรูป จะพบกับข้อบกพร่องของรูปทรงน้อยลง การทำงานของเครื่องจักรราบรื่นขึ้น และอายุการใช้งานของอุปกรณ์ยาวนานขึ้น ไม่ว่าคุณจะทำงานกับเหล็กชุบสังกะสี อลูมิเนียม หรือสแตนเลส การปรับการตั้งค่าให้เหมาะสมกับคุณลักษณะของแต่ละล็อตจะช่วยให้ เครื่องขึ้นรูปเย็น ทำงานได้อย่างมีประสิทธิภาพสูงสุดเสมอ
หากคุณต้องการความแม่นยำ ประสิทธิภาพ และอัตราของเสียต่ำ การปรับแต่งเล็กน้อยในวันนี้อาจช่วยป้องกันปัญหาใหญ่ในอนาคตได้ จึงควรเป็นส่วนสำคัญของกระบวนการทำงาน เครื่องขึ้นรูปโลหะ ของคุณ
MTC จัดจำหน่ายเครื่องขึ้นรูปโลหะแบบม้วนสำหรับงานใช้งานหลากหลายประเภท ได้แก่:
- อุตสาหกรรมการก่อสร้างและอาคาร
- อุตสาหกรรมยานยนต์
- อุตสาหกรรมการผลิตเครื่องใช้ไฟฟ้า
- อุตสาหกรรมเฟอร์นิเจอร์
- อุตสาหกรรมพลังงานแสงอาทิตย์
- อุตสาหกรรมการขนถ่ายวัสดุ
- อุตสาหกรรมโครงสร้างพื้นฐาน
- อุตสาหกรรมตู้ไฟฟ้า
- อุตสาหกรรมชั้นวางและชั้นเก็บสินค้า
- และอื่นๆ...
เกี่ยวกับ MTC – MTC (“Make True Change”) มีประวัติความเป็นมาด้านคุณภาพและการบริการที่ยาวนานตั้งแต่ปี 2009 นับตั้งแต่ก่อตั้ง บริษัทได้ขยายตลาดไปกว่า 30 ประเทศ และปัจจุบันเป็นหนึ่งในผู้จัดจำหน่ายอุปกรณ์ที่เกี่ยวข้องกับการขึ้นรูปโลหะชั้นนำในประเทศจีนที่ไม่ได้จดทะเบียนในตลาดหลักทรัพย์
คำถามที่พบบ่อย
วัสดุใดบ้างที่สามารถใช้กับเครื่องขึ้นรูปม้วนได้ และชนิดของวัสดุมีผลต่อการตั้งค่าช่องว่างระหว่างลูกกลิ้งอย่างไร? ›
เครื่องขึ้นรูปโลหะแบบรีดสามารถแปรรูปโลหะได้หลากหลายชนิด รวมถึงเหล็กอ่อน เหล็กชุบสังกะสี อลูมิเนียม และสแตนเลส วัสดุแต่ละชนิดมีปฏิกิริยาแตกต่างกันภายใต้แรงดัน เหล็กอ่อนต้องการช่องว่างที่แคบกว่าเนื่องจากความแข็งของเหล็ก เหล็กชุบสังกะสีต้องการช่องว่างที่กว้างกว่าเล็กน้อยเพื่อป้องกันรอยขีดข่วนบนผิวเคลือบ อลูมิเนียมต้องการช่องว่างที่หลวมกว่าเนื่องจากเกิดรอยขีดข่วนได้ง่าย และสแตนเลสต้องการช่องว่างที่แคบกว่าแต่ไม่ควรบีบอัดมากเกินไปเพื่อป้องกันการแตกร้าวที่ขอบ ควรตรวจสอบความหนาของวัสดุจริงเสมอ เนื่องจากค่าที่ระบุอาจแตกต่างกัน.
ระยะห่างระหว่างลูกกลิ้งที่เหมาะสมสำหรับความหนาของวัสดุที่กำหนดคือเท่าใด? ›
โดยทั่วไปแล้ว หลักการง่ายๆ คือ การตั้งช่องว่างระหว่างลูกกลิ้งให้เท่ากับความหนาของวัสดุ บวกเพิ่มอีกเล็กน้อยประมาณ 0.02–0.05 มม. ขึ้นอยู่กับเครื่องจักรและชนิดของวัสดุ ตัวอย่างเช่น สำหรับเหล็กหนา 1.0 มม. ช่องว่างเริ่มต้นจะอยู่ที่ประมาณ 1.03 มม. ช่องว่างนี้ช่วยชดเชยการคืนตัวของวัสดุและป้องกันการอัดแน่นมากเกินไป อย่างไรก็ตาม ควรปรับแต่งช่องว่างให้เหมาะสมโดยอาศัยการทดลองใช้งานและรูปทรงของชิ้นงานที่กำลังขึ้นรูป.
ฉันจะรู้ได้อย่างไรว่าระยะห่างระหว่างลูกกลิ้งของฉันตั้งค่าไม่ถูกต้อง? ›
อาการทั่วไปของการตั้งช่องว่างลูกกลิ้งไม่ถูกต้อง ได้แก่ ขอบเป็นคลื่น การบิดงอหรือโก่งตัวของชิ้นงาน รอยขีดข่วนหรือรอยบนพื้นผิว ความหนาไม่สม่ำเสมอทั่วทั้งชิ้นงาน และเสียงหรือการสั่นสะเทือนที่ผิดปกติ ขอบเป็นคลื่นมักเกิดจากแรงกดมากเกินไป ในขณะที่การบิดงอแสดงถึงการกระจายแรงกดที่ไม่สมมาตร รอยขีดข่วนบ่งชี้ว่าลูกกลิ้งแน่นเกินไป และช่องว่างที่ไม่สม่ำเสมอระหว่างลูกกลิ้งทำให้ความหนาไม่สม่ำเสมอ การระบุปัญหาเหล่านี้ตั้งแต่เนิ่นๆ จะช่วยหลีกเลี่ยงการหยุดทำงานและการแก้ไขงานซ้ำ.
ต้องใช้อุปกรณ์อะไรบ้างในการปรับช่องว่างลูกกลิ้งด้วยมือ? ›
สำหรับการปรับช่องว่างด้วยตนเอง โดยทั่วไปคุณจะต้องใช้เกจวัดระยะหรือเวอร์เนียร์คาลิเปอร์แบบดิจิทัล/แบบแมนนวลสำหรับการวัดที่แม่นยำ ประแจปรับหรือประแจขันสำหรับคลายและขันน็อต และอาจใช้ประแจวัดแรงบิดเพื่อให้แน่ใจว่าแน่นสม่ำเสมอ นอกจากนี้ยังแนะนำให้ใช้เกจวัดความหนาหรือไมโครมิเตอร์เพื่อตรวจสอบความหนาของวัสดุที่เข้ามาจริงก่อนตั้งค่าช่องว่าง สวมอุปกรณ์ป้องกันเสมอและปฏิบัติตามขั้นตอนการล็อกเอาต์/แท็กเอาต์.
เครื่องขึ้นรูปโลหะแบบรีดสามารถปรับแต่งให้เหมาะสมกับวัสดุ ความหนา หรือรูปทรงที่ต้องการได้หรือไม่? ›
ใช่แล้ว ผู้ผลิตเสนอบริการขึ้นรูปโลหะม้วนแบบกำหนดเองที่ออกแบบมาเพื่อตอบสนองความต้องการการผลิตเฉพาะด้าน การปรับแต่งสามารถครอบคลุมถึงจำนวนสถานีขึ้นรูป เครื่องมือลูกกลิ้งสำหรับรูปทรงเฉพาะ ความกว้างและความหนาของวัสดุที่รองรับได้ และสถานีเจาะหรือตัดในตัว เนื่องจากค่าการปรับช่องว่างขึ้นอยู่กับคุณลักษณะของวัสดุและรูปทรงเรขาคณิตที่แม่นยำ เครื่องจักรที่ออกแบบมาให้ตรงตามความต้องการของคุณจะช่วยให้ได้คุณภาพการขึ้นรูปที่สม่ำเสมอและการทำงานที่มีประสิทธิภาพ.
ปัจจัยใดบ้างที่กำหนดระยะห่างของลูกกลิ้งที่ถูกต้องในระบบปรับอัตโนมัติ? ›
แม้แต่ระบบควบคุมช่องว่างอัตโนมัติแบบ CNC หรือเซอร์โว ก็ยังต้องปรับการตั้งค่าให้ถูกต้อง โดยขึ้นอยู่กับความหนาของวัสดุ ความยืดหยุ่นและความแข็งของวัสดุ และข้อกำหนดในการขึ้นรูปเฉพาะของชิ้นงานนั้นๆ ระบบอัตโนมัติจะจัดเก็บสูตรสำหรับวัสดุแต่ละล็อต แต่ผู้ปฏิบัติงานยังคงต้องตรวจสอบการปรับเทียบด้วยตนเอง ความแตกต่างระหว่างวัสดุแต่ละล็อต แม้จะมาจากผู้จำหน่ายรายเดียวกัน ก็อาจต้องมีการปรับเปลี่ยนเล็กน้อย ดังนั้นการตรวจสอบด้วยตนเองเป็นระยะจึงยังคงมีความสำคัญต่อการรักษาความแม่นยำ.
ควรตรวจสอบหรือปรับช่องว่างระหว่างลูกกลิ้งบ่อยแค่ไหน? ›
ควรตรวจสอบช่องว่างระหว่างลูกกลิ้งทุกสัปดาห์หรือหลังจากการผลิตครั้งใหญ่ทุกครั้ง โดยเฉพาะอย่างยิ่งเมื่อเปลี่ยนวัสดุหรือความหนา การตรวจสอบอย่างสม่ำเสมอจะช่วยให้ทราบถึงการสึกหรอของเครื่องมือที่ค่อยเป็นค่อยไป ซึ่งอาจเปลี่ยนแปลงช่องว่างที่ใช้งานได้จริง นอกจากนี้ การบันทึกการปรับแต่งทุกครั้ง รวมถึงความหนาของวัสดุ การตั้งค่าช่องว่าง และความเร็วในการขึ้นรูป จะสร้างฐานข้อมูลอ้างอิงที่ช่วยให้การตั้งค่าในอนาคตเร็วขึ้นและรับประกันคุณภาพผลผลิตที่สม่ำเสมอในทุกกะการผลิต.
