
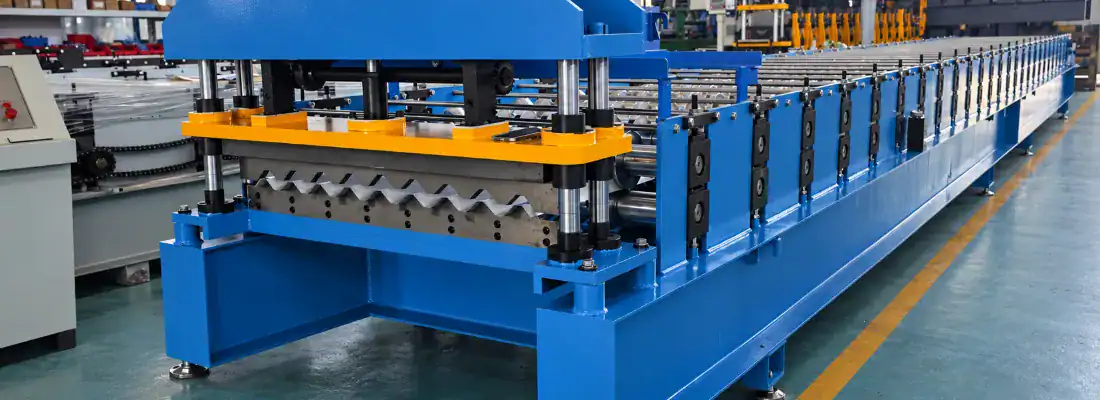
วิธีป้องกันการแตกร้าวของสารเคลือบกัลวาไนซ์ในโครงสร้างหลังคาแบบสี่เหลี่ยมคางหมู
วิธีป้องกันการแตกร้าวของสารเคลือบกัลวาไนซ์ระหว่างการขึ้นรูปโปรไฟล์หลังคาทรงสี่เหลี่ยมคางหมูด้วยการรีด
แผ่นหลังคาเหล็กกัลวาไนซ์อาศัยการเคลือบโลหะบางๆ เพื่อป้องกันการกัดกร่อน และการเคลือบนั้นทนต่อแรงดัดงอได้น้อยกว่าเหล็กด้านล่างมาก เมื่อผู้ผลิตตรวจสอบปัญหาการ แตกร้าวจากการขึ้นรูปกัลวาไนซ์ความเสียหายมักปรากฏที่มุมของสันนูนของแผ่นรูปทรงสี่เหลี่ยมคางหมู ไม่ใช่บนแผ่นเรียบ บทความนี้จะอธิบายถึงจุดเริ่มต้นของรอยแตกร้าวของการเคลือบ พฤติกรรมของกัลวาไนซ์ที่แตกต่างจากเหล็กชุบสังกะสีในระหว่างการดัดงอ และการออกแบบการรีดและเครื่องมือแบบใดที่จะช่วยลดความเครียดเฉพาะจุดบนพื้นผิวให้อยู่ต่ำกว่าขีดจำกัดการยืดตัวของการเคลือบ
ภาพรวมบทความ
ตำแหน่งที่เกิดรอยแตกร้าวของเหล็กชุบสังกะสีในโครงสร้างหลังคาแบบสี่เหลี่ยมคางหมู
ใน แผ่นเหล็กที่มีรูปทรงหลังคาเป็นสี่เหลี่ยมคางหมูความเสียหายของสารเคลือบผิวแทบจะไม่กระจายไปทั่วทั้งแผ่น แต่จะเกิดขึ้นในบริเวณที่คาดการณ์ได้ ได้แก่ รัศมีด้านในของส่วนโค้งบนและล่างของแต่ละซี่ รอยต่อระหว่างส่วนกลางและด้านข้างของซี่ รัศมีมุมแหลมที่เกิดจากการรีดในช่วงแรกอย่างรุนแรง และบริเวณที่แผ่นเหล็กถูกยืดออกบนรัศมีลูกกลิ้งขนาดเล็กภายใต้แรงดันสูง
โดยทั่วไป ความเสียหายที่มองเห็นได้มักปรากฏเป็นเส้นขวางละเอียด พื้นผิวแตกร้าวหรือขุ่นมัว หรือรอยแตกขนาดเล็กที่กลายเป็นจุดเริ่มต้นของการกัดกร่อนหลังการติดตั้ง ในหลายกรณี พื้นผิวเหล็กยังคงสภาพสมบูรณ์ ดังนั้นข้อบกพร่องจึงผ่านการตรวจสอบด้วยสายตาเบื้องต้น แต่จะเกิดความเสียหายในภายหลังระหว่างการใช้งาน นี่คือเหตุผลว่าทำไมความ เสียหายของสารเคลือบผิวบนแผ่นหลังคาที่มีรูปทรงสี่เหลี่ยมคางหมู จึงมักเป็นปัญหาด้านการออกแบบมากกว่าข้อบกพร่องของวัสดุ และทำไมจึงมักตรวจพบความเสียหายนี้ก่อนที่มุมของสันแผ่นมากกว่าในส่วนที่เป็นแผ่นเรียบ
คุณสมบัติของสารเคลือบกัลวาไนซ์แตกต่างจากสารเคลือบชุบสังกะสีอย่างไรในระหว่างการดัดงอ
กัลวาอลูมเป็นสารเคลือบโลหะผสมอะลูมิเนียม-สังกะสี โดยทั่วไปจะมีอะลูมิเนียมประมาณ 55% และสังกะสี 43.4% พร้อมซิลิคอนในปริมาณเล็กน้อย เมื่อเปรียบเทียบกับการเคลือบสังกะสีแบบจุ่มร้อนทั่วไป โครงสร้างจุลภาคของกัลวาอลูมจะแข็งกว่าและมีความยืดหยุ่นน้อยกว่า ความแตกต่างนี้มีความสำคัญในระหว่างกระบวนการขึ้นรูป เนื่องจากสารเคลือบต้องยืดตัวไปพร้อมกับเหล็กที่พื้นผิวด้านนอกที่โค้งงอ.
การเคลือบผิวด้วยสังกะสีค่อนข้างอ่อนและสามารถรับแรงดัดปานกลางได้โดยการแตกร้าวขนาดเล็กตามขอบเกรนโดยไม่เกิดความเสียหายที่มองเห็นได้ในทันที โครงสร้างของโลหะผสมในการเคลือบผิวด้วยกัลวาอลูมมี การยืดตัว กว่าภายใต้เงื่อนไขการดัดเดียวกัน ดังนั้นการเคลือบจึงอาจแตกร้าวได้ก่อนที่เหล็กด้านล่างจะถึงขีดจำกัดการขึ้นรูปของตัวเอง น้ำหนักของการเคลือบ เกรดของวัสดุรองรับ และสภาพพื้นผิวก็มีผลต่อขีดจำกัดนั้นเช่นกัน การเคลือบที่หนักกว่า วัสดุรองรับเหล็กที่มีความแข็งแรงสูงกว่า หรือรัศมีการดัดที่แคบกว่า ล้วนลดแรงดึงที่การเคลือบสามารถรับได้ก่อนที่จะแตกหัก
เหตุใดมุมซี่โครงจึงทำให้เกิดแรงดัดกระจุกตัว

มุมของสันนูนไม่ใช่แค่ส่วนโค้งธรรมดา แต่เป็นส่วนโค้งที่มีรัศมีด้านในที่กำหนดไว้ ซึ่งเป็นตัวกำหนดว่าชั้นเคลือบด้านนอกจะต้องยืดตัวมากน้อยเพียงใด สำหรับความหนาของแผ่นโลหะที่กำหนด รัศมีโค้งด้านในที่เล็กกว่าจะทำให้เกิดความเครียดที่พื้นผิวของเส้นใยด้านนอกมากขึ้น โปรไฟล์รูปทรงสี่เหลี่ยมคางหมูถูกออกแบบมาเพื่อความแข็งแรง ดังนั้นผู้ออกแบบจึงมักกำหนดรัศมีที่ค่อนข้างแคบที่มุมของสันนูน และรูปทรงเรขาคณิตนั้นกลับส่งผลเสียต่อความสมบูรณ์ของชั้นเคลือบ.
ในระหว่าง การขึ้นรูปแผ่นหลังคาเหล็กเคลือบกัลวาไนซ์ แรงดึงไม่ได้เกิดขึ้นเพียงครั้งเดียว แต่จะสะสมเพิ่มขึ้นเรื่อยๆ ตลอดลำดับการขึ้นรูปขณะที่แผ่นเหล็กเคลื่อนตัวจากแผ่นเรียบไปสู่รูปทรงสุดท้าย หากการขึ้นรูปเพียงครั้งเดียวพยายามขึ้นรูปมุมมากเกินไป ชั้นเคลือบด้านนอกจะเกิดแรงดึงสูงสุดเฉพาะจุด การลดแรงดึงสูงสุดนั้นขึ้นอยู่กับการ รัศมีโค้งของการดัดงอ ในแต่ละรอบการขึ้นรูปมากกว่ารูปทรงสุดท้ายเพียงอย่างเดียว
ตัวแปรการออกแบบการรีดเคลือบที่มีผลต่อการแตกร้าวของสารเคลือบ
ลำดับการขึ้นรูปจะเป็นตัวกำหนดว่าสารเคลือบจะได้รับแรงดึงมากน้อยเพียงใดในแต่ละสถานี และแรงดึงนั้นจะเกิดขึ้นอย่างค่อยเป็นค่อยไปอย่างไร ตัวแปรหลักๆ สรุปไว้ด้านล่าง และควรพิจารณาตัวแปรเหล่านี้เป็นระบบที่ประสานกันมากกว่าที่จะเป็นการตั้งค่าแบบแยกส่วน.
| ตัวแปรการออกแบบการส่งผ่าน | ผลกระทบต่อความเครียดของการเคลือบ | ทิศทางปฏิบัติ |
|---|---|---|
| จำนวนการผ่านและการกระจายมุม | การกัดหลายครั้งโดยใช้มุมที่เล็กลงจะช่วยลดแรงกดสูงสุดที่มุมซี่โครงแต่ละซี่ การกัดน้อยเกินไปจะทำให้เกิดการงอมากเกินไปในการกัดเพียงครั้งเดียว | เพิ่มจำนวนรอบการผ่าน เพื่อให้แต่ละสถานีมีส่วนช่วยในการเพิ่มมุมอย่างค่อยเป็นค่อยไป |
| ความก้าวหน้าของรัศมีมุม | กำหนดว่ารัศมีด้านในจะค่อยๆ ปิดลงอย่างไรตลอดลำดับ | ควรค่อยๆ เพิ่มรัศมีด้านในทีละน้อย แทนที่จะเปลี่ยนไปใช้ค่าสุดท้ายในหนึ่งหรือสองสถานี |
| กลยุทธ์การโค้งงอเกิน | การดัดโค้งมากเกินไปในช่วงแรกจะเพิ่มความเครียดที่พื้นผิวด้านนอกบริเวณมุม | ใช้ค่าชดเชยการคืนตัวส่วนใหญ่ในขั้นตอนการขึ้นรูปขั้นสุดท้าย |
| ทิศทางการไหลของวัสดุ | การหนีบแผ่นโลหะระหว่างลูกกลิ้งจะทำให้เกิดการบางลงเฉพาะจุดบริเวณแนวโค้ง | ปล่อยให้แถบนั้นไหลไปตามแนวยาวแทนที่จะบีบมัน |
| การเรียงลำดับกระดูกซี่โครง | เปลี่ยนแปลงวิธีการกระจายแรงดึงตามแนวแผ่น | เลือกจัดลำดับจากด้านนอกก่อนหรือจากด้านในก่อนโดยเจตนา |
ในทางปฏิบัติ เป้าหมายไม่ใช่การกำจัดความเครียดออกไปทั้งหมด แต่เป็นการกระจายความเครียดไปทั่วทั้งชั้นเคลือบ เพื่อไม่ให้มุมใดมุมหนึ่งมีค่าความเครียดสูงเกินขีดจำกัดการยืดตัวที่มีประสิทธิภาพของสารเคลือบ.
ระยะห่างของเครื่องมือและพื้นผิวลูกกลิ้งมีผลต่อความเสียหายของสารเคลือบ
สภาพของเครื่องมือส่งผลต่อการออกแบบการรีดขึ้นรูป เมื่อช่องว่างระหว่างลูกกลิ้งบนและล่างแคบเกินไป แผ่นโลหะจะถูกบีบแทนที่จะโค้งงอ และสารเคลือบจะได้รับแรงกดและแรงดึงที่จุดเดียวกันบนพื้นผิว เมื่อช่องว่างหลวมเกินไป แผ่นโลหะอาจลื่นและเกิดเป็นรัศมีที่ไม่สม่ำเสมอซึ่งจะทำให้เกิดความเครียดกระจุกตัว.
คุณภาพพื้นผิวลูกกลิ้งก็มีความสำคัญต่อความเสียหายของการเคลือบผิวหน้าตัดหลังคาแบบสี่เหลี่ยมคางหมูเช่นกัน พื้นผิวลูกกลิ้งที่หยาบหรือสึกหรอจะลากไปบนพื้นผิวโค้งด้านนอกของส่วนเคลือบ และอาจทำให้เกิดรอยแตกเล็กๆ ที่จะขยายตัวต่อไป การขัดเงาพื้นผิวการขึ้นรูป การหล่อลื่นที่เพียงพอ และการตั้งค่าสปริงหรือแรงดันที่ถูกต้อง จะช่วยรักษาการเคลือบผิวให้คงสภาพเดิม การเลือกวัสดุลูกกลิ้งและการอบชุบด้วยความร้อนมีผลต่อความสามารถในการรักษาพื้นผิวให้เรียบเนียนตลอดการผลิตในระยะยาว ซึ่งเป็นข้อควรพิจารณาในทางปฏิบัติในการอภิปรายเกี่ยวกับ ส่วนประกอบหลังคาโลหะและวิธีการขึ้นรูป
ผ่านเกณฑ์การออกแบบสำหรับการผลิตหลังคากัลวาไนซ์ที่เสถียร
สำหรับ เครื่องมือขึ้นรูปม้วนหลังคา ที่ออกแบบมาเพื่อใช้กับแผ่นกัลวาไนซ์ (Galvalume) หลักการออกแบบการรีดหลายประการมีแนวโน้มที่จะช่วยลดความเสี่ยงของการแตกร้าว แม้ว่าค่าที่แน่นอนจะขึ้นอยู่กับเกรดของวัสดุพื้นฐาน น้ำหนักของสารเคลือบ และรูปทรงของโปรไฟล์ก็ตาม:
- เพิ่มจำนวนรอบการขึ้นรูปเพื่อให้แต่ละสถานีมีส่วนช่วยในการเพิ่มมุมเล็กน้อยที่มุมของซี่โครง.
- รักษารัศมีโค้งด้านในให้กว้างที่สุดเท่าที่รูปทรงจะเอื้ออำนวย และค่อยๆ ลดขนาดลงตามลำดับการผ่าน.
- หลีกเลี่ยงการดัดโค้งมากเกินไปในขั้นตอนแรกๆ ควรใช้การชดเชยการคืนตัวส่วนใหญ่ในขั้นตอนการขึ้นรูปขั้นสุดท้าย.
- ตั้งระยะห่างระหว่างลูกกลิ้งให้สามารถโค้งงอได้แทนที่จะถูกบีบ และตรวจสอบกับความหนาของแผ่นโลหะจริง รวมทั้งความหนาของชั้นเคลือบด้วย.
- รักษาพื้นผิวการขึ้นรูปให้เรียบเนียนและเงางาม พร้อมทั้งหล่อลื่นอย่างสม่ำเสมอ เพื่อลดแรงเสียดทานบนพื้นผิวเคลือบ.
- ตรวจสอบให้แน่ใจว่าวัสดุเหล็กและน้ำหนักการเคลือบที่ระบุไว้สำหรับงานนั้นเข้ากันได้กับรัศมีโค้งขั้นต่ำที่ต้องการ.
เมื่อสายการผลิตเริ่มมีรอยแตกที่มุมของแผ่นเหล็ก ควรเริ่มต้นตรวจสอบในจุดที่มุมเริ่มมีมุมสุดท้ายก่อน ในกรณีส่วนใหญ่ ความเสียหายมักเกิดขึ้นที่จุดนั้นมากกว่าจุดสุดท้าย การกระจายมุมและรัศมีใหม่ไปยังจุดขึ้นรูปก่อนหน้าและจุดขึ้นรูปถัดไป รวมถึงการตรวจสอบระยะห่างของเครื่องมือและสภาพพื้นผิวอีกครั้ง จะช่วยแก้ การแตกร้าวจากการขึ้นรูปเหล็กกัลวาไนซ์ได้ โดยไม่เปลี่ยนแปลงรูปทรงของชิ้นงานสำเร็จรูป
การขึ้นรูปแผ่นหลังคา Galvalume บริเวณมุมสันนั้นโดยพื้นฐานแล้วเป็นปัญหาการจัดการความเครียด เนื่องจาก Galvalume มีความยืดหยุ่นน้อยกว่าเมื่อเทียบกับเหล็กชุบสังกะสี ทำให้ลำดับการรีดมีโอกาสผิดพลาดน้อยลง ดังนั้นสายการผลิตจึงต้องค่อยๆ ปรับรูปทรงบริเวณมุมสันทีละน้อย วิศวกรฝ่ายผลิตที่พิจารณาจำนวนรอบการรีด รัศมีโค้ง และระยะห่างของเครื่องมือเป็นระบบที่ประสานงานกัน แทนที่จะมองว่าเป็นตัวแปรอิสระ จะพบว่าความสมบูรณ์ของสารเคลือบยังคงอยู่บริเวณมุมสันโดยไม่ลดทอนความแม่นยำของรูปทรง.
คำถามที่พบบ่อย
ต้องใช้สถานีขึ้นรูปกี่แห่งสำหรับโปรไฟล์ Galvalume? ›
จำนวนสถานีขึ้นรูปที่ต้องการขึ้นอยู่กับรูปทรงของชิ้นงาน ความหนาและความแข็งแรงของวัสดุพื้นฐาน น้ำหนักของสารเคลือบ และการเสียรูปทั้งหมดที่จำเป็นที่มุมแต่ละร่อง โดยทั่วไปแล้ว การขึ้นรูปหลายรอบด้วยมุมที่เพิ่มขึ้นทีละน้อยจะช่วยลดความเครียดเฉพาะจุดที่ทำให้เกิดรอยแตกในสารเคลือบ ในทางปฏิบัติ ผู้ซื้อควรจัดเตรียมแบบร่างของชิ้นงาน เกรดของวัสดุ ช่วงความหนา และข้อกำหนดของสารเคลือบ เพื่อให้สามารถออกแบบจำนวนสถานีให้เหมาะสมกับขีดจำกัดการยืดตัวของสารเคลือบ แทนที่จะเลือกจำนวนสถานีโดยพลการ.
ควรใช้ระยะห่างระหว่างลูกกลิ้งเท่าใดสำหรับแถบเหล็กเคลือบ? ›
ระยะห่างระหว่างลูกกลิ้งควรเอื้อให้แผ่นโลหะสามารถโค้งงอได้ แทนที่จะถูกบีบอัด ควรตั้งค่าระยะห่างนี้โดยพิจารณาจากความหนาจริงของแผ่นโลหะ รวมทั้งชั้นเคลือบกัลวาไนซ์ด้วย เนื่องจากหากไม่คำนึงถึงความหนาของชั้นเคลือบ อาจทำให้ระยะห่างลดลงและบีบอัดวัสดุได้ ระยะห่างที่แคบเกินไปจะเพิ่มแรงกดให้กับชั้นเคลือบตรงแนวโค้ง ในขณะที่ระยะห่างที่มากเกินไปจะทำให้เกิดการลื่นไถลและการขึ้นรูปที่ไม่สม่ำเสมอ ค่าที่ถูกต้องขึ้นอยู่กับความหนาของวัสดุ เกรดของวัสดุพื้นฐาน และรูปทรงของโปรไฟล์ ดังนั้นจึงควรตรวจสอบในระหว่างการทดสอบการใช้งาน.
สายการผลิตมาตรฐานสามารถใช้เหล็กชุบสังกะสีแบบกัลวาไนซ์ได้โดยไม่ต้องดัดแปลงหรือไม่? ›
ในหลายกรณี สายการขึ้นรูปม้วนแบบสี่เหลี่ยมคางหมูมาตรฐานสามารถใช้กับเหล็กเคลือบกัลวาไนซ์ได้ แต่การออกแบบช่องทางการขึ้นรูปและเครื่องมือต้องเหมาะสมกับค่าการยืดตัวที่มีประสิทธิภาพต่ำกว่าของเหล็กเคลือบเมื่อเทียบกับเหล็กแผ่นชุบสังกะสี ข้อพิจารณาที่สำคัญ ได้แก่ การกระจายมุมในแต่ละช่องทางการขึ้นรูป การเพิ่มรัศมีด้านใน ตำแหน่งการดัดโค้ง ระยะห่างระหว่างลูกกลิ้ง และผิวสำเร็จของลูกกลิ้ง หากสายการผลิตที่มีอยู่เดิมได้รับการออกแบบมาสำหรับวัสดุชุบสังกะสีหรือวัสดุที่ทาสีซึ่งมีการดัดโค้งในช่วงแรกอย่างรุนแรง อาจจำเป็นต้องปรับเปลี่ยนช่องทางการขึ้นรูปหรือเพิ่มสถานีเพิ่มเติมเพื่อป้องกันการแตกร้าวที่มุมของร่อง.
ข้อมูลใดบ้างที่จำเป็นในการเสนอราคาสำหรับสายการผลิตขึ้นรูปกัลวาไนซ์? ›
ผู้ซื้อควรจัดเตรียมแบบร่างโปรไฟล์พร้อมขนาดและความคลาดเคลื่อนของร่อง วัสดุประเภทต่างๆ รวมถึงน้ำหนักการเคลือบกัลวาไนซ์ เกรดของวัสดุพื้นฐาน ช่วงความหนาของแผ่น และความกว้างของม้วน ความเร็วในการผลิตที่ต้องการ วิธีการตัด ข้อกำหนดเกี่ยวกับรูปแบบการเจาะหรือรู แหล่งจ่ายไฟ และข้อจำกัดของผังโรงงาน นอกจากนี้ควรระบุความต้องการในการเปลี่ยนระหว่างโปรไฟล์ต่างๆ ด้วย ข้อมูลเหล่านี้ช่วยให้ผู้จำหน่ายสามารถออกแบบจำนวนรอบการตัด การเพิ่มรัศมี ระยะห่างของเครื่องมือ และการกำหนดค่าการขับเคลื่อนให้เหมาะสมกับข้อจำกัดในการขึ้นรูปของการเคลือบ แทนที่จะเสนอราคาแบบทั่วไป.
สายการผลิตที่มีอยู่สามารถลดรอยแตกร้าวบริเวณมุมเคลือบซี่โครงได้อย่างไร? ›
เริ่มต้นด้วยการระบุจุดที่มุมของซี่โครงเริ่มมีมุมสุดท้าย เนื่องจากรอยแตกส่วนใหญ่มักเกิดขึ้นที่จุดนั้นมากกว่าจุดสุดท้าย จากนั้นกระจายมุมและรัศมีไปยังจุดรีดก่อนหน้าและจุดรีดถัดไป ย้ายการดัดโค้งมากเกินไปไปที่จุดสุดท้าย และตรวจสอบระยะห่างระหว่างลูกกลิ้งกับความหนาของแผ่นเหล็กจริง รวมถึงการเคลือบผิว การตรวจสอบผิวลูกกลิ้งและการหล่อลื่นก็มีประโยชน์เช่นกัน ปัญหาการแตกร้าวจากการขึ้นรูปเหล็กกัลวาไนซ์ส่วนใหญ่สามารถแก้ไขได้ด้วยการปรับจุดรีดและเครื่องมือเหล่านี้โดยไม่ต้องเปลี่ยนรูปทรงของชิ้นงานสำเร็จรูป.
น้ำหนักของสารเคลือบมีผลต่อความเป็นไปได้ในการขึ้นรูปด้วยการรีดหรือไม่? ›
ใช่แล้ว การเคลือบกัลวาไนซ์ที่หนาขึ้นจะลดความสามารถในการรับแรงดึงก่อนที่จะแตกหัก ดังนั้นรูปทรงที่ขึ้นรูปได้ดีด้วยการเคลือบที่บางกว่า อาจแตกได้เมื่อใช้การเคลือบที่หนากว่า ความแข็งแรงของวัสดุรองรับก็มีความสำคัญเช่นกัน เนื่องจากเหล็กที่มีความแข็งแรงสูงจะคืนตัวได้มากกว่า และอาจต้องการการชดเชยการดัดงอที่แตกต่างกัน ผู้ซื้อควรระบุความหนาของการเคลือบและเกรดของวัสดุรองรับที่แน่นอนตั้งแต่เนิ่นๆ ในโครงการ เพื่อให้สามารถประเมินการออกแบบและการกำหนดรัศมีโค้งงอขั้นต่ำเทียบกับวัสดุที่ใช้จริงได้.
พื้นผิวลูกกลิ้งแบบใดเหมาะสมที่สุดสำหรับเหล็กเคลือบ? ›
โดยทั่วไปแล้ว พื้นผิวการขึ้นรูปที่เรียบและขัดเงาจะช่วยลดแรงเสียดทานและการลากบนผิวเคลือบด้านนอก ซึ่งช่วยป้องกันรอยแตกขนาดเล็กที่อาจขยายตัวในภายหลัง ลูกกลิ้งที่หยาบหรือสึกหรออาจทำให้เกิดความเสียหายต่อพื้นผิวได้ แม้ว่าการออกแบบการขึ้นรูปจะถูกต้องแล้วก็ตาม การเลือกวัสดุของลูกกลิ้งและการอบชุบด้วยความร้อนมีผลต่อความคงทนของผิวเคลือบในระยะยาว และการหล่อลื่นอย่างสม่ำเสมอช่วยให้บรรลุเป้าหมายเดียวกัน ผู้ซื้อที่ประเมินเครื่องมือควรสอบถามเกี่ยวกับวิธีการตกแต่งและบำรุงรักษาพื้นผิวการขึ้นรูป ไม่ใช่เพียงแค่ขนาดของลูกกลิ้งเท่านั้น.
