

เครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์: กรณีศึกษาโครงการขนาด 41×21 และ 41×41
ระบบส่งกำลังแบบโซ่เทียบกับระบบส่งกำลังแบบเกียร์: โครงการเครื่องขึ้นรูปรางเหล็กสำหรับโครงสร้างโซลาร์เซลล์ ขนาด 41×21 และ 41×41
เครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์ สองเครื่อง ได้ผ่านการทดสอบเครื่องจักรแล้วและพร้อมสำหรับการจัดส่ง สายการผลิตหนึ่งได้รับการกำหนดค่าสำหรับรางเหล็กขนาด 41 × 21 มม. อีกเครื่องหนึ่งสำหรับรางเหล็กขนาด 41 × 41 มม. ทั้งสองเครื่องใช้ระบบส่งกำลังแบบโซ่ การเจาะรูหลังการขึ้นรูป และการตัดหลังการขึ้นรูป พร้อมการเจาะรูและการตัดตามรอย โครงการเครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์นี้แสดงให้เห็นถึงการตัดสินใจทางวิศวกรรมที่ผู้ซื้อต้องเผชิญในช่วงเริ่มต้นของการกำหนดคุณสมบัติของสายการผลิต นั่นคือ การเลือกใช้ระบบส่งกำลังแบบโซ่หรือแบบเกียร์ และการเลือกใช้ระบบดังกล่าวมีปฏิสัมพันธ์กับการกำหนดค่าสายการผลิตส่วนอื่นๆ อย่างไร
สารบัญ
ภาพรวมโครงการ
โครงการนี้ครอบคลุมเครื่องรีดขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์สองเครื่องแยกกัน ซึ่งสร้างขึ้นเพื่อการผลิตรางเหล็กโดยเฉพาะ เครื่องจักรทั้งสองเครื่องถูกกำหนดให้มีการเจาะและ ตัดภายหลังการขึ้นรูป ซึ่งหมายความว่าการเจาะและตัดจะเกิดขึ้นหลังจากขั้นตอนการขึ้นรูปแล้ว แทนที่จะทำในระหว่างสายการผลิตก่อนการขึ้นรูป ทั้งสองสายการผลิตใช้ระบบเจาะและตัดแบบติดตาม ดังนั้นหน่วยเจาะและตัดจึงเคลื่อนที่ไปพร้อมกับวัสดุในระหว่างการทำงาน แทนที่จะหยุดแผ่นวัสดุ
สำหรับคำสั่งซื้อนี้ ลูกค้าเลือกใช้ระบบส่งกำลังแบบโซ่แทนระบบส่งกำลังแบบเกียร์ เนื่องจากคำนึงถึงต้นทุนเป็นหลัก การทดสอบเครื่องจักรทั้งสองสายการผลิตเสร็จสมบูรณ์แล้ว และเครื่องจักรทั้งสองพร้อมสำหรับการจัดส่ง สำหรับผู้ซื้อที่กำลังศึกษาโครงการเครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์ กรณีศึกษานี้แสดงให้เห็นว่าประเภทของระบบส่งกำลังเป็นหนึ่งในหลายๆ การตัดสินใจในการกำหนดค่าที่มีผลต่อต้นทุนและประสิทธิภาพของสายการผลิต.
เครื่องจักรและการใช้งาน
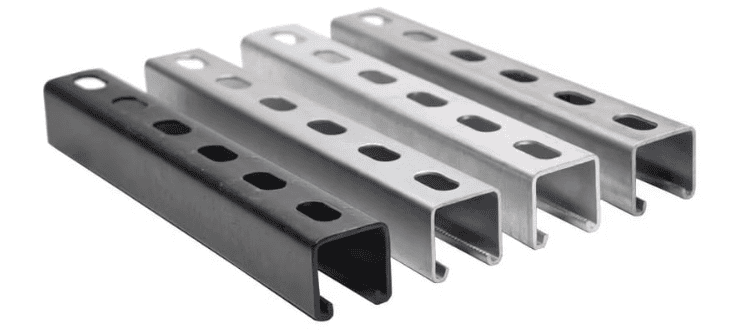
เครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์ในโครงการนี้ ผลิตรางเหล็กแบบมีร่องหรือแบบเรียบ ซึ่งใช้กันอย่างแพร่หลายสำหรับรางยึด ตัวยึด และโครงสร้างรองรับในแผงโซลาร์เซลล์ รูปทรงของรางเหล็กถูกกำหนดโดยความกว้างและความสูง และขนาดทั้งสองในโครงการนี้เป็นขนาดมาตรฐาน ความเร็วในการผลิตกำหนดไว้ที่ 0–12 เมตร/นาที โดยทำการขึ้นรูปกับวัสดุที่มีความหนาตั้งแต่ 1.5 มิลลิเมตร ถึง 2.5 มิลลิเมตร.
เนื่องจากสายการผลิตทั้งสองใช้ขนาดโปรไฟล์ที่แตกต่างกัน จำนวนสถานีขึ้นรูป ขนาดเครื่องมือรีด และตำแหน่งการเจาะและการตัดจึงแตกต่างกัน แต่สิ่งที่เหมือนกันคือลำดับกระบวนการโดยรวม ได้แก่ การป้อนขดลวด การรีดขึ้นรูป การเจาะตามรอย การตัดตามรอย และการขึ้นรูปให้เรียบ ลำดับนี้รองรับการผลิตอย่างต่อเนื่อง ซึ่งเป็นเรื่องปกติสำหรับเหล็กรางที่ใช้ใน ระบบติดตั้งแผงโซลาร์เซลล์ ที่ต้องการการผลิตชิ้นงานที่มีโปรไฟล์สม่ำเสมอในระยะยาว
ข้อกำหนดหลักที่ใช้ร่วมกันและการกำหนดค่าต่อบรรทัดสรุปไว้ด้านล่างนี้.
| พารามิเตอร์ | แถวที่ 1: 41 × 21 มม | แถวที่ 2: 41 × 41 มม |
|---|---|---|
| ประวัติโดยย่อ | รางเหล็กรูปตัวยู ขนาด 41 × 21 มม | รางค้ำยันขนาด 41 × 41 มม |
| ความเร็วสายการผลิต | 0–12 เมตร/นาที | 0–12 เมตร/นาที |
| ความหนาของวัสดุ | 1.5–2.5 มม | 1.5–2.5 มม |
| การแพร่เชื้อ | ระบบส่งกำลังแบบโซ่ | ระบบส่งกำลังแบบโซ่ |
| การเจาะ/การตัด | หลังการเจาะรู หลังการตัด (การติดตาม) | หลังการเจาะรู หลังการตัด (การติดตาม) |
| ลำดับขั้นตอน | การป้อนขดลวด → การขึ้นรูปม้วน → การเจาะรูตามรอย → การตัดตามรอย → การไล่ระดับ | การป้อนขดลวด → การขึ้นรูปม้วน → การเจาะรูตามรอย → การตัดตามรอย → การไล่ระดับ |
| สถานีขึ้นรูป, เครื่องมือรีดขึ้นรูป, ตำแหน่งเจาะ/ตัด | ออกแบบมาสำหรับขนาด 41 × 21 มม | ออกแบบมาสำหรับขนาด 41 × 41 มม |
ขนาดของโปรไฟล์ที่แตกต่างกันส่งผลให้สถานีขึ้นรูป ขนาดของเครื่องมือรีด และตำแหน่งการเจาะและตัดแตกต่างกันระหว่างสายการผลิตทั้งสอง ในขณะที่ ประเภทการส่งกำลังลำดับการควบคุม และขั้นตอนการทำงานยังคงใช้ร่วมกัน
คุณสมบัติทางเทคนิคและข้อกำหนดของโครงการ
ตัวเลือกทางเทคนิคหลักในโครงการเครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์นี้ คือ ประเภทของระบบส่งกำลังและการกำหนดค่าหลังการเจาะและการตัด ในโครงการนี้เลือกใช้ระบบส่งกำลังแบบโซ่ แต่การเปรียบเทียบกับระบบส่งกำลังแบบเกียร์ก็เป็นสิ่งที่ควรทำความเข้าใจ.
| ประเภทการส่งกำลัง | หลักการขับเคลื่อน | ลักษณะสำคัญ | ข้อแลกเปลี่ยนที่น่าสนใจ |
|---|---|---|---|
| ระบบส่งกำลังแบบโซ่ | ขับเคลื่อนสถานีขึ้นรูปโดยใช้ระบบโซ่และเฟือง | โครงสร้างเรียบง่ายกว่า ต้นทุนเริ่มต้นต่ำกว่า | อาจเกิดการสะท้อนกลับสะสมตลอดความยาวของสายได้ |
| ระบบเกียร์ | กระจายกำลังขับเคลื่อนผ่านเกียร์บ็อกซ์ที่แต่ละสถานี | โดยทั่วไปแล้วจะมีความแม่นยำดีกว่า ความเร็วสูงกว่า และเสถียรภาพดีกว่า | โดยทั่วไปจะรักษาการซิงโครไนซ์ระหว่างสถานีต่างๆ ได้แน่นหนากว่า |
ข้อแลกเปลี่ยนนี้เป็นเรื่องในทางปฏิบัติมากกว่าทางทฤษฎี ระบบขับเคลื่อนด้วยโซ่สามารถเกิดการคลายตัวสะสมได้ตลอดความยาวของสายการผลิต ในขณะที่ระบบขับเคลื่อนด้วยเกียร์มักจะรักษาการซิงโครไนซ์ได้แน่นกว่าในแต่ละสถานี สำหรับเหล็กรูปตัวยู ความแตกต่างนี้อาจส่งผลต่อความสม่ำเสมอของขนาดที่ความเร็วสายการผลิตสูงขึ้น ความแม่นยำในการเจาะกำหนดไว้ที่ ±0.5 มม. และความคลาดเคลื่อนในการตัดที่ ±1 มม. สำหรับเครื่องจักรเหล่านี้ ซึ่งการกำหนดค่าที่เลือกนั้นถูกกำหนดให้ตรงตามข้อกำหนดดังกล่าว.
ความคืบหน้าและผลลัพธ์ของโครงการ
การทดสอบเครื่องจักรสำหรับทั้งสองสายการผลิตเสร็จสมบูรณ์แล้ว และเครื่องจักรทั้งสองพร้อมสำหรับการจัดส่งแล้ว การทดสอบครอบคลุมขนาดโปรไฟล์สองขนาด คือ 41 × 21 มม. และ 41 × 41 มม. รวมถึงลำดับการเจาะและการตัดหลังการขึ้นรูปด้วยการติดตาม การทดสอบให้เสร็จสิ้นก่อนการจัดส่งช่วยให้สามารถตรวจสอบฟังก์ชันการขึ้นรูป การเจาะ และการตัดร่วมกันเป็นสายการผลิต แทนที่จะแยกเป็นหน่วยย่อยๆ.
ดังนั้น สถานะของโครงการจึงตรงไปตรงมา: การออกแบบและการก่อสร้างเสร็จสมบูรณ์ การทดสอบเสร็จสิ้นแล้ว และเครื่องจักรพร้อมสำหรับการจัดส่ง ไม่มีการยืนยันความคืบหน้าของโครงการเพิ่มเติมใดๆ นอกเหนือจากการเตรียมการจัดส่งในกรณีนี้.
งานวิศวกรรมและการสนับสนุนโครงการ
การเลือกใช้ระบบส่งกำลังแบบโซ่หรือแบบเกียร์เป็นส่วนหนึ่งของการกำหนดคุณสมบัติเครื่องขึ้นรูปโลหะแบบม้วนตามปกติ ผู้ซื้อส่วนใหญ่มักชั่งน้ำหนักต้นทุนเริ่มต้นกับความแม่นยำ ความเร็ว และความเสถียรในระยะยาว และคำตอบที่เหมาะสมจะขึ้นอยู่กับรูปทรง ปริมาณผลผลิตที่ต้องการ และงบประมาณ มาตรฐานที่เกี่ยวข้องกับการขึ้นรูปเหล็กและผลิตภัณฑ์โครงสร้าง เช่น มาตรฐานที่เผยแพร่โดย ASTM Internationalให้ข้อมูลพื้นฐานที่เป็นประโยชน์เกี่ยวกับการพิจารณาวัสดุและผลิตภัณฑ์ แม้ว่าการกำหนดค่าเครื่องจักรยังคงเป็นการตัดสินใจเฉพาะโครงการก็ตาม
สำหรับ โครงการเครื่องขึ้นรูปรางเหล็กสำหรับแผงโซลาร์เซลล์ นี้ การเลือกใช้ระบบส่งกำลังแบบโซ่ช่วยให้สายการผลิตสอดคล้องกับงบประมาณของลูกค้า ในขณะที่การกำหนดค่าการเจาะและการตัดแบบติดตามช่วยตอบสนองความต้องการในการดำเนินการหลังการขึ้นรูปอย่างต่อเนื่อง เครื่องจักรทั้งสองเครื่องได้ผ่านการทดสอบแล้วและพร้อมสำหรับการจัดส่ง
คำถามที่พบบ่อย
เมื่อไหร่ควรเลือกใช้เกียร์แทนระบบส่งกำลังแบบโซ่? ›
เลือกระบบส่งกำลังแบบเกียร์เมื่อให้ความสำคัญกับความแม่นยำของขนาด ความเร็วสายการผลิตที่สูงขึ้น และความเสถียรในการซิงโครไนซ์ในระยะยาว เนื่องจากเกียร์มักจะรักษาจังหวะเวลาได้แน่นกว่าในแต่ละสถานี ระบบส่งกำลังแบบโซ่เหมาะสำหรับผู้ซื้อที่ให้ความสำคัญกับต้นทุนเริ่มต้นที่ต่ำกว่าและโครงสร้างที่เรียบง่ายกว่า โดยยอมรับว่าอาจมีระยะคลอนสะสมบ้างตลอดความยาวของสายการผลิต การตัดสินใจที่ถูกต้องขึ้นอยู่กับค่าความคลาดเคลื่อนของรูปทรง ผลผลิตที่ต้องการ และงบประมาณของคุณ ตรวจสอบความแม่นยำและความเร็วที่ต้องการกับผู้จำหน่ายก่อนที่จะสรุปการกำหนดค่าขั้นสุดท้าย.
การเจาะรูและการตัดหลังการผลิตหมายความว่าอย่างไรสำหรับสายการผลิตของฉัน? ›
การเจาะและตัดภายหลัง หมายถึง การเจาะและตัดจะเกิดขึ้นหลังจากขั้นตอนการขึ้นรูป ไม่ใช่ก่อนการขึ้นรูป เมื่อรวมกับการติดตาม ชิ้นงานเจาะและตัดจะเคลื่อนที่ไปพร้อมกับแผ่นโลหะในระหว่างการทำงาน แทนที่จะหยุดชิ้นงาน ซึ่งช่วยให้การผลิตต่อเนื่องได้ การจัดเรียงแบบนี้มักเหมาะสำหรับรางเหล็กสำหรับแผงโซลาร์เซลล์ที่ต้องการรูปทรงที่สม่ำเสมอ ผู้ซื้อควรตรวจสอบรูปแบบรู ระยะห่างของรู ความยาวของการตัด และข้อกำหนดด้านความคลาดเคลื่อนกับผู้จำหน่าย เนื่องจากสิ่งเหล่านี้มีผลโดยตรงต่อการกำหนดค่าการเจาะและตัด.
ข้อมูลใดบ้างที่จำเป็นในการเสนอราคาสำหรับรางเหล็กค้ำยัน? ›
โปรดระบุแบบร่างโปรไฟล์ที่มีความกว้างและความสูงที่แน่นอน ประเภทวัสดุและช่วงความหนา ความกว้างของขดลวด ความเร็วสายการผลิตที่ต้องการ รูปแบบรู และความยาวในการตัด นอกจากนี้ยังต้องระบุข้อกำหนดในการเจาะและตัด ความคลาดเคลื่อนของขนาด แหล่งจ่ายไฟฟ้า และผังโรงงาน หากคุณวางแผนที่จะใช้โปรไฟล์มากกว่าหนึ่งขนาด โปรดระบุล่วงหน้า เนื่องจากสถานีขึ้นรูป เครื่องมือม้วน และตำแหน่งการเจาะและตัดจะแตกต่างกันไปตามโปรไฟล์ ข้อมูลที่ครบถ้วนจะช่วยให้ผู้จำหน่ายสามารถเสนอประเภทการส่งกำลังและการกำหนดค่าสายการผลิตที่ถูกต้องได้.
ความเร็วของสายการผลิตสำหรับการขึ้นรูปรางเหล็กกำหนดอย่างไร? ›
ความเร็วในการผลิตขึ้นอยู่กับรูปทรงของชิ้นงาน ความหนาของวัสดุ จำนวนสถานีขึ้นรูป ประเภทของระบบส่งกำลัง และความคลาดเคลื่อนในการเจาะและตัดที่ต้องการ ความเร็วที่สูงขึ้นมักต้องการการประสานงานที่แม่นยำยิ่งขึ้นระหว่างสถานี ซึ่งอาจเหมาะสมกับการใช้ระบบส่งกำลังแบบเกียร์บ็อกซ์ ผู้ซื้อควรพิจารณาความเร็วในการผลิตเป็นเป้าหมายที่จะต้องตรวจสอบกับลำดับขั้นตอนการผลิตทั้งหมด ไม่ใช่ตัวเลขเพียงอย่างเดียว ควรยืนยันความเร็วที่สามารถทำได้กับผู้จำหน่ายโดยพิจารณาจากรูปทรง วัสดุ และข้อกำหนดด้านความแม่นยำที่เฉพาะเจาะจงของคุณ ก่อนที่จะอนุมัติข้อกำหนด.
อะไรเป็นตัวกำหนดจำนวนสถานีขึ้นรูปที่จำเป็น? ›
จำนวนสถานีขึ้นรูปขึ้นอยู่กับรูปทรงของชิ้นงาน คุณสมบัติของวัสดุ ความหนาของวัสดุ และการเสียรูปทั้งหมดที่จำเป็นเพื่อให้ได้ชิ้นงานสำเร็จรูป ชิ้นงานที่มีรูปทรงซับซ้อนหรือหนากว่ามักต้องการสถานีมากกว่าเพื่อหลีกเลี่ยงการขึ้นรูปวัสดุมากเกินไป สายการผลิตสองสายที่ใช้ขนาดชิ้นงานต่างกัน เช่น 41 × 21 มม. และ 41 × 41 มม. โดยปกติแล้วจะต้องใช้จำนวนสถานี ขนาดเครื่องมือรีด และตำแหน่งการเจาะและตัดที่แตกต่างกัน ตรวจสอบเค้าโครงสถานีกับแบบร่างชิ้นงานของคุณก่อนอนุมัติการออกแบบ.
ควรตรวจสอบอะไรบ้างก่อนจัดส่งสายการผลิตขึ้นรูปโลหะแบบม้วน? ›
การทดสอบเครื่องจักรควรตรวจสอบว่าการขึ้นรูป การเจาะ และการตัดทำงานร่วมกันเป็นสายการผลิตที่สมบูรณ์ ไม่ใช่ทำงานแยกกัน ผู้ซื้อควรยืนยันขนาดของชิ้นงาน ตำแหน่งรู ความยาวในการตัด และค่าความคลาดเคลื่อนเป้าหมายเทียบกับข้อกำหนดที่ตกลงกันไว้ นอกจากนี้ยังควรตรวจสอบการตอบสนองของหัวเจาะและการตัด ความเร็วของสายการผลิต และลำดับการควบคุมด้วย ตรวจสอบเอกสาร รายการเครื่องมือ และชิ้นส่วนอะไหล่ใดๆ ก่อนจัดส่ง การตรวจสอบเหล่านี้ให้เสร็จสิ้นก่อนการจัดส่งจะช่วยลดเวลาในการติดตั้งใช้งานที่โรงงานของคุณ.
เครื่องขึ้นรูปรางเหล็กหนึ่งเครื่องสามารถขึ้นรูปได้หลายแบบหรือไม่? ›
โดยหลักการแล้วสามารถทำได้ แต่ความสามารถในการผลิตหลายรูปทรงขึ้นอยู่กับขนาดของรูปทรงและระดับความแตกต่างของรูปทรงเหล่านั้น โดยทั่วไปแล้วแต่ละขนาดของรูปทรงจะต้องการชุดเครื่องมือขึ้นรูปเฉพาะของตัวเอง และอาจต้องมีการปรับหรือเปลี่ยนตำแหน่งสถานีขึ้นรูป ตำแหน่งเจาะ และตำแหน่งตัด การผลิตรูปทรงที่แตกต่างกันมากในสายการผลิตเดียวกันอาจเพิ่มเวลาและต้นทุนในการเปลี่ยนรูปทรง หากคุณวางแผนที่จะผลิตเหล็กรางหลายขนาด โปรดระบุรูปทรงทั้งหมดและความถี่ในการเปลี่ยนรูปทรงที่คาดไว้ในระหว่างการเสนอราคา เพื่อให้สามารถกำหนดค่าสายการผลิตได้อย่างเหมาะสม.
