

การออกแบบแม่พิมพ์ตัดสำหรับโปรไฟล์วงกบประตูเหล็กแผ่นบาง
การควบคุมการเสียรูปจากการตัดขึ้นรูปวงกบประตู
ในกระบวนการผลิตขึ้นรูปวงกบประตู การเสียรูปจากการตัดอาจส่งผลเสียต่อคุณภาพของชิ้นงาน แม้ว่าจะขึ้นรูปอย่างแม่นยำแล้วก็ตาม เหล็กแผ่นบางมีความอ่อนไหวต่อแรงตัดเป็นพิเศษ ซึ่งอาจทำให้เกิดขอบบาน มุมบิดเบี้ยว ครีบมากเกินไป ปลายบิดเบี้ยว และพื้นผิวที่ตัดไม่เรียบ ข้อบกพร่องเหล่านี้อาจส่งผลต่อความแม่นยำของขนาดและการประกอบขั้นสุดท้ายของวงกบประตู.
การออกแบบแม่พิมพ์ตัดที่เหมาะสมและลำดับการตัดที่ควบคุมอย่างดีเป็นสิ่งสำคัญในการป้องกันการเสียรูป โดยการรองรับชิ้นงานระหว่างการตัดและกระจายแรงตัดอย่างสม่ำเสมอ ระบบจะช่วยรักษารูปทรงปลายให้เป็นสี่เหลี่ยม ขอบเรียบ และรูปทรงเรขาคณิตที่สม่ำเสมอ สิ่งนี้ช่วยให้การจัดแนวแม่นยำระหว่างการเชื่อมและการประกอบ ในขณะเดียวกันก็ลดปัญหาการประกอบระหว่างการติดตั้ง.
สารบัญ
ปัญหาปลายตัดใน กระบวนการผลิตวงกบประตูเหล็ก
ข้อบกพร่องบริเวณปลายตัดของวงกบประตูบางๆ นั้นมีรูปแบบที่สังเกตได้ไม่กี่แบบ ตารางด้านล่างสรุปข้อบกพร่องแต่ละแบบ สาเหตุหลัก และสภาพที่ควรตรวจสอบก่อนเป็นอันดับแรก.
| ข้อบกพร่อง | สาเหตุหลัก | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| หน้าแปลนบาน | แรงเฉือนจะผลักวัสดุที่ไม่มีการรองรับไปด้านข้างแทนที่จะทำให้แตกหักอย่างเรียบร้อย ขอบแคบๆ มีวัสดุน้อยที่จะช่วยดูดซับแรงผลักด้านข้างของใบมีด | การรองรับหน้าแปลนในแม่พิมพ์; ระยะห่างของแม่พิมพ์; มุมคายเศษ |
| มุมที่บุบสลาย | การพับกลับหรือการเย็บชายผ้าจะยุบตัวลงภายใต้แรงกดของแคลมป์หรือแม่พิมพ์ที่ไม่ตรงแกน | ทิศทางการรับแรงของแคลมป์; จังหวะการจับแคลมป์; การรองรับภายในของส่วนโค้งกลับ |
| ขอบคม | ช่องว่างที่แคบหรือกว้างเกินไปเมื่อเทียบกับความหนาของแผ่นโลหะจริง จะส่งผลให้ลักษณะการแตกหักเปลี่ยนแปลงไป | ความหนาของแผ่นโลหะจริงเทียบกับการตั้งค่าระยะห่างของแม่พิมพ์; ความคมของใบมีด |
| ปลายบิดเบี้ยว / ไม่เป็นมุมฉาก | แรงที่ไม่สมมาตร การหนีบที่ไม่สม่ำเสมอ หรือใบมีดที่ค่อยๆ สัมผัสกับส่วนนั้นทีละน้อย | ความสมมาตรของแรง; ลำดับการหนีบ; มุมคราด |
ผลที่ตามมานั้นเป็นเรื่องในทางปฏิบัติ ปลายที่ไม่เป็นมุมฉากจะลดพื้นที่สัมผัสที่รอยต่อแบบเฉียง ทำให้ผู้ประกอบต้องชดเชยด้วยการเชื่อมเติมหรือการเจียรแต่ง เสี้ยนที่เกิดขึ้นจะก่อให้เกิดอันตรายในการขนย้ายและรบกวนการติดตั้งปะเก็น ซีล และชิ้นส่วนต่างๆ ขอบที่บานออกจะเปลี่ยนความกว้างของโปรไฟล์ที่ใช้งานได้จริง ดังนั้นกรอบที่วัดได้อย่างถูกต้องในขั้นตอนแรกอาจปิดไม่สนิทในระหว่างการประกอบ สำหรับวิศวกรฝ่ายผลิต ข้อบกพร่องจากการขึ้นรูปด้วยการรีดของกรอบประตูเหล่านี้ยังเพิ่มเศษวัสดุและทำให้ขั้นตอนการเรียงซ้อนและการบรรจุช้าลงอีกด้วย.
รูปทรงโปรไฟล์และพฤติกรรมของผนังบาง ณ จุดตัด
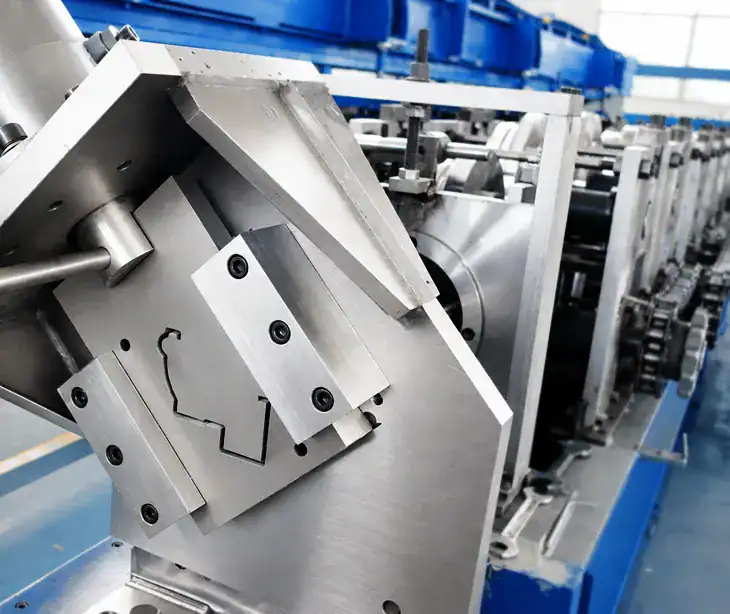
ส่วนประกอบของวงกบประตูไม่ได้เป็นเพียงรางเปิดธรรมดา และการขึ้นรูปวงกบประตูด้วยเหล็กแผ่นบางก็ไม่ใช่กระบวนการผลิตที่ง่าย โดยทั่วไปแล้ว ส่วนประกอบเหล่านี้จะประกอบด้วยปีกแคบๆ หน้าตัดหรือขาหยุด และส่วนโค้งหรือขอบพับหนึ่งส่วนหรือมากกว่านั้น คุณลักษณะแต่ละอย่างเหล่านี้จะเปลี่ยนแปลงพฤติกรรมของส่วนประกอบภายใต้แรงเฉือน วัสดุเหล็กแผ่นบางมีความแข็งแรงในการดัดงอจำกัด ดังนั้นแรงเฉือนจึงไม่กระจายอย่างสม่ำเสมอทั่วทั้งส่วนประกอบ ใบมีดมักจะดันขาที่อ่อนแอที่สุดก่อน และรูปทรงจะหมุนเล็กน้อยก่อนที่ด้านตรงข้ามจะแตกหัก.
ส่วนโค้งและขอบพับมีความละเอียดอ่อนเป็นพิเศษ ส่วนเหล่านี้จะแข็งเฉพาะจุดแต่มีรัศมีแคบ และอาจพับหรือเปิดออกได้หากแรงกดจากแคลมป์กระทำนอกแกน ขอบแคบมีวัสดุน้อยที่จะช่วยดูดซับแรงผลักด้านข้างของใบมีด ดังนั้นจึงอาจบานหรือโค้งออกด้านนอก ดังนั้นระยะห่างระหว่างแม่พิมพ์กับชิ้นงานจึงต้องแคบกว่าชิ้นงานที่มีความหนาและเปิดกว้าง เพราะระยะห่างที่กว้างกว่าซึ่งใช้ได้ดีกับวัสดุหนา จะทำให้ผนังบางถูกดึงเข้าไปในช่องว่างของแม่พิมพ์และฉีกขาดแทนที่จะถูกตัด.
ระยะห่างในการตัด และมุมคายเศษส่งผลต่อคุณภาพของปลายชิ้นงาน อย่างไร
ระยะห่างในการเฉือนมักแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน ใน การขึ้นรูปวงกบประตูแบบบาง ระยะห่างต้องอยู่ในช่วงแคบๆ ระยะห่างน้อยเกินไปจะทำให้เกิดการเฉือนรอง แรงกดบนใบมีดสูง และขอบที่หยาบและฉีกขาด ในทางกลับกัน ระยะห่างมากเกินไปจะทำให้วัสดุโค้งงอเข้าไปในช่องว่าง ทำให้เกิดขอบม้วน รอยขรุขระขนาดใหญ่ และส่วนที่บานออกเล็กน้อย
มุมคายเศษ ซึ่งเป็นความลาดชันของคมมีดตัดขวางชิ้นงาน จะควบคุมทิศทางการตัด มีดที่ตัดเข้าไปในชิ้นงานทั้งหมดพร้อมกัน อาจทำให้รูปทรงของชิ้นงานเสียรูปได้ มุมคายเศษที่เหมาะสมจะช่วยกระจายการตัด ทำให้การแตกหักเริ่มต้นจากด้านหนึ่งและค่อยๆ ขยายออกไป ซึ่งจะช่วยลดแรงสูงสุดและลดการบานออก อย่างไรก็ตาม มุมคายเศษที่มากเกินไปจะผลักวัสดุไปตามแกนของชิ้นงาน ซึ่งเป็นสาเหตุหนึ่งที่ทำให้ เกิดปัญหาเรื่องความตรงของปลายชิ้นงานในการขึ้นรูปด้วยการรีด โดยเฉพาะอย่างยิ่งเมื่อส่วนขาที่ยาวและไม่มีการรองรับเป็นส่วนแรกที่มีดสัมผัส ในทางปฏิบัติ เป้าหมายคือการแตกหักแบบค่อยเป็นค่อยไปแต่ควบคุมได้ โดยให้สอดคล้องกับส่วนที่แข็งที่สุดของชิ้นงาน
การรองรับและการหนีบภายในแม่พิมพ์ตัด
การเสียรูปบริเวณปลายตัดส่วนใหญ่เกิดจากปัญหาการรองรับ และการเสียรูปจากการตัดโปรไฟล์วงกบประตูไม่สามารถหลีกเลี่ยงได้เช่นกัน เมื่อขอบชิ้นงานไม่ได้รับการรองรับในขณะที่เกิดการเฉือน มันจะไม่มีที่ไปนอกจากออกไปด้านนอกหรือด้านข้าง บล็อกแม่พิมพ์ แกนหมุน และชิ้นส่วนแทรกแบบยืดหดได้ที่เติมเต็มช่องว่างภายในของโปรไฟล์จะจำกัดการเคลื่อนที่นั้น แม่พิมพ์ที่ได้รับการรองรับอย่างดีจะยึดขอบชิ้นงานและส่วนโค้งกลับไว้ในตำแหน่งขณะที่ใบมีดผ่านเข้าไป ทำให้วัสดุแตกหักแทนที่จะโค้งงอ.
จังหวะการหนีบมีความสำคัญพอๆ กับแรงหนีบ หากหนีบปิดก่อนที่ใบมีดจะสัมผัสชิ้นงาน ส่วนนั้นจะแข็งตัวในขณะที่เกิดการตัด หากหนีบปิดช้าเกินไป รูปทรงจะเปลี่ยนไปเล็กน้อย และปลายที่ตัดจะไม่เป็นมุมฉาก การจัดลำดับการหนีบให้ยึดทั้งขอบและพื้นผิวด้านใน แล้วปล่อยเมื่อใบมีดผ่านส่วนนั้นไปแล้ว เป็นวิธีที่เชื่อถือได้ในการลดมุมที่บุบและขอบที่บานออก นอกจากนี้ยังช่วยได้เมื่อความหนาของวัสดุแตกต่างกันในแต่ละม้วน.
ผลกระทบด้านเครื่องมือและการตั้งค่าสำหรับสายการผลิตขึ้นรูปวงกบประตู
การออกแบบแม่พิมพ์ตัดนั้นเกี่ยวข้องโดยตรงกับการตั้งค่าสายการผลิต ความหนาของขดลวดที่แตกต่างกันจะเปลี่ยนแปลงระยะห่างที่มีประสิทธิภาพ ดังนั้นแม่พิมพ์ที่ตัดได้ดีที่ความหนาปกติ อาจทำให้เกิดรอยขรุขระหรือการบิดเบี้ยวที่ปลายด้านบางหรือด้านหนาของค่าความคลาดเคลื่อน การเปลี่ยนขนาดวงกบประตูก็ได้รับผลกระทบเช่นกัน เนื่องจากบล็อกรองรับและชิ้นส่วนแทรกมักจะต้องสลับหรือจัดตำแหน่งใหม่ และอาจต้องปรับมุมเอียงหากความแข็งของหน้าตัดเปลี่ยนแปลง.
การตรวจสอบก่อนเริ่มใช้งานควรรวมถึงความตรงของปลายตัด การบานของหน้าแปลน ความสูงของครีบ และการบิดงอ โดยวัดที่จุดเริ่มต้น กลาง และปลายของม้วนโลหะ การตรวจสอบเหล่านี้ควรทำซ้ำหลังจากการเปลี่ยนเครื่องมือครั้งแรก เนื่องจากความแตกต่างเล็กน้อยในแผ่นรอง การวางตำแหน่งแคลมป์ หรือความคมของใบมีดนั้นแก้ไขได้ง่ายกว่าในช่วงเริ่มต้น มากกว่าหลังจากที่สายการผลิตทำงานเต็มรูปแบบแล้ว ข้อมูลเกี่ยวกับการตัดและเฉือนจาก The Fabricator สามารถช่วยวิศวกรยืนยันแนวทางปฏิบัติที่ยอมรับได้ในโรงงานสำหรับการตัดโลหะบางได้
การกำหนดระบบตัดสำหรับวงกบประตูผนังบาง
เมื่อต้องระบุคุณสมบัติของอุปกรณ์ใหม่หรือแก้ไขปัญหาคุณภาพปลายตัดที่มีอยู่ ผู้ซื้อและวิศวกรฝ่ายผลิตควรให้ความสำคัญกับคำถามเกี่ยวกับการกำหนดค่าเพียงไม่กี่ข้อมากกว่าคุณสมบัติโดยรวมของเครื่องจักร.
- แม่พิมพ์รองรับขอบยื่น ส่วนโค้งกลับ และช่องว่างภายในของส่วนกรอบประตูเฉพาะที่กำลังผลิตอยู่หรือไม่?
- ระยะห่างในการเฉือนสามารถปรับได้หรือไม่ และระบุไว้เป็นเปอร์เซ็นต์ของช่วงความหนาของวัสดุที่คาดไว้หรือไม่
- มุมเอียงของหน้าตัดสามารถเลือกได้หรือเป็นแบบคงที่ และเหมาะสมกับความแข็งแรงของหน้าตัดหรือไม่
- ตัวหนีบถูกจัดลำดับให้ปิดก่อนที่ใบมีดจะเข้าไป และคลายออกหลังจากที่ใบมีดพ้นทางหรือไม่?
- การออกแบบแม่พิมพ์ตัดสำหรับวงกบประตูเหล็ก สามารถรองรับการเปลี่ยนแปลงขนาดหน้าตัดตามแผนได้โดยไม่ต้องทำการสร้างใหม่ทั้งหมดหรือไม่?
- เครื่องมือ ตัดวงกบประตูได้ รับการออกแบบให้มีการปรับแต่งมากพอที่จะแก้ไขความบาน ความไม่เรียบ และความได้ฉากระหว่างการใช้งานหรือไม่?
ผู้ซื้อควรตรวจสอบด้วยว่าผู้ขายกำหนดเกณฑ์การยอมรับสำหรับความเรียบของปลายตัดและความสูงของครีบอย่างไร และวิธีการตรวจสอบเหล่านั้นดำเนินการอย่างไรในสายการผลิตจริง การตรวจสอบการยอมรับที่ชัดเจนนั้นมีประโยชน์มากกว่าการกล่าวอ้างประสิทธิภาพแบบกว้างๆ.
การขึ้นรูปวงกบประตูแบบบางนั้น จำเป็นต้องใช้แม่พิมพ์ตัดที่ออกแบบมาให้เข้ากับรูปทรงของชิ้นงานโดยเฉพาะ มากกว่าการใช้แม่พิมพ์ที่พอดีกับแนวตัด ปัจจัยควบคุมได้แก่ ระยะห่างของแม่พิมพ์ มุมคายเศษ การรองรับภายใน และจังหวะการหนีบ ซึ่งปัจจัยเหล่านี้มีปฏิสัมพันธ์กัน การปรับปัจจัยใดปัจจัยหนึ่งโดยไม่พิจารณาปัจจัยอื่น มักจะทำให้ข้อบกพร่องย้ายไปอยู่ที่อื่นแทนที่จะแก้ไข สำหรับวิศวกรที่ต้องการแก้ไขการเสียรูปจากการตัดในกระบวนการผลิตวงกบประตู การพิจารณาตัวแปรทั้งสี่นี้ตามลำดับ เป็นวิธีที่เชื่อถือได้ในการทำให้ได้ปลายตัดที่สม่ำเสมอและเป็นเหลี่ยมมุมฉาก.
คำถามที่พบบ่อย
ข้อมูลใดบ้างที่จำเป็นในการเสนอราคาแม่พิมพ์ตัด? ›
โปรดระบุรายละเอียดแบบร่างโปรไฟล์อย่างครบถ้วน เช่น ความกว้างของหน้าแปลน รัศมีโค้งกลับ และขนาดของขอบ รวมถึงเกรดของวัสดุ ช่วงความหนาของขดลวด (ไม่ใช่แค่ค่าระบุ) และความกว้างของขดลวด นอกจากนี้ โปรดระบุเกณฑ์การยอมรับความตรงของปลายตัดและความสูงของครีบที่ต้องการ ความเร็วในการผลิตที่ต้องการ วิธีการตัดที่ต้องการ และว่าแม่พิมพ์ต้องรองรับขนาดวงกบประตูหลายขนาดหรือไม่ ข้อมูลเหล่านี้จะช่วยให้ผู้จำหน่ายสามารถจับคู่ระยะห่างในการตัด มุมเอียง และการรองรับภายในกับหน้าตัดจริงของคุณได้ แทนที่จะใช้โปรไฟล์ทั่วไป.
ฉันจะตั้งค่าระยะห่างในการรับแรงเฉือนสำหรับวงกบประตูแบบบางได้อย่างไร? ›
โดยปกติแล้ว ระยะห่างในการตัดเฉือนจะแสดงเป็นเปอร์เซ็นต์ของความหนาของวัสดุต่อด้าน และแผ่นโลหะบางต้องการระยะห่างที่แคบกว่าแผ่นโลหะหนา ตรวจสอบความหนาของแผ่นโลหะจริงที่ปลายด้านบางและด้านหนาของช่วงความคลาดเคลื่อนของขดลวด เนื่องจากระยะห่างที่มีประสิทธิภาพจะเปลี่ยนแปลงไปตามความหนาของแผ่นโลหะ ระยะห่างน้อยเกินไปจะทำให้เกิดการตัดเฉือนรอง แรงกดบนใบมีดสูง และขอบฉีกขาด ในขณะที่ระยะห่างมากเกินไปจะทำให้วัสดุถูกดึงเข้าไปในช่องว่าง ทำให้เกิดขอบม้วนและครีบขนาดใหญ่ ตรวจสอบให้แน่ใจว่าแม่พิมพ์สามารถปรับระยะห่างได้อย่างละเอียดภายในช่วงความหนาของคุณ.
เมื่อใดจึงควรปรับมุมเอียงแทนที่จะใช้มุมเอียงคงที่? ›
การปรับมุมเอียงของใบมีดมีประโยชน์เมื่อคุณใช้งานกับชิ้นส่วนวงกบประตูหลายชิ้นที่มีความแข็งต่างกัน หรือเมื่อขาที่ยาวและไม่มีการรองรับเป็นส่วนแรกที่ใบมีดสัมผัส มุมเอียงจะช่วยกระจายการตัดอย่างค่อยเป็นค่อยไป ลดแรงสูงสุดและลดการบานออก แต่หากมุมเอียงมากเกินไปจะดันวัสดุไปตามแกนของโปรไฟล์และทำให้ความเที่ยงตรงลดลง หากส่วนผสมของผลิตภัณฑ์ของคุณคงที่และกำหนดไว้อย่างชัดเจน การใช้มุมเอียงคงที่ที่เหมาะสมกับชิ้นส่วนนั้นอาจง่ายกว่า ปรึกษาแผนการเปลี่ยนการใช้งานกับผู้จำหน่ายแม่พิมพ์ก่อนตัดสินใจ.
ควรจัดลำดับแคลมป์ภายในแม่พิมพ์ตัดอย่างไร? ›
ควรหนีบและยึดหน้าแปลนและพื้นผิวด้านในให้แน่นก่อนที่ใบเลื่อยจะเข้าไป จากนั้นจึงคลายออกเมื่อใบเลื่อยผ่านส่วนนั้นไปโดยสมบูรณ์แล้ว การหนีบช้าเกินไปจะทำให้รูปทรงเลื่อนเล็กน้อย ส่งผลให้ปลายชิ้นงานไม่เป็นมุมฉาก การหนีบเร็วเกินไปโดยไม่มีการรองรับภายในที่เพียงพออาจทำให้ส่วนโค้งและขอบพับเสียหายได้ ขอให้ผู้จำหน่ายจัดทำเอกสารลำดับการหนีบและยืนยันว่าสามารถปรับแต่งได้ในระหว่างการใช้งาน โดยเฉพาะอย่างยิ่งหากคาดว่าจะมีความแปรผันของความหนาระหว่างม้วนในกระบวนการผลิต.
แม่พิมพ์ตัดชิ้นเดียวสามารถใช้กับวงกบประตูได้หลายขนาดหรือไม่? ›
โดยทั่วไปแล้วสามารถทำได้ แต่ขึ้นอยู่กับว่าส่วนต่างๆ มีความคล้ายคลึงกันมากน้อยเพียงใด บล็อกรองรับ แกนหมุน และชิ้นส่วนแทรกแบบยืดหดได้มักจะต้องสลับหรือจัดตำแหน่งใหม่ระหว่างขนาดต่างๆ และอาจต้องปรับมุมเอียงหากความแข็งของส่วนต่างๆ เปลี่ยนแปลงไป สอบถามว่าแม่พิมพ์ได้รับการออกแบบมาสำหรับการเปลี่ยนขนาดตามแผนโดยไม่ต้องสร้างใหม่ทั้งหมดหรือไม่ การเปลี่ยนขนาดใช้เวลานานเท่าใด และส่วนประกอบใดบ้างที่เฉพาะเจาะจงกับขนาด ระบุรายการขนาดทั้งหมดและความถี่ในการเปลี่ยนขนาดเพื่อให้ผู้จำหน่ายสามารถออกแบบให้เหมาะสมได้.
ในระหว่างการทดสอบระบบ ควรตรวจสอบอะไรบ้างที่ปลายสายตัด? ›
วัดความตรงของปลายตัด ความบานของหน้าแปลน ความสูงของครีบ และการบิดงอที่จุดเริ่มต้น กลาง และปลายของขดลวด เนื่องจากความหนาที่แตกต่างกันตลอดขดลวดจะส่งผลต่อระยะห่างที่ใช้งานได้จริง ทำการตรวจสอบซ้ำอีกครั้งหลังจากการเปลี่ยนเครื่องมือครั้งแรก เมื่อแผ่นรอง ตำแหน่งการหนีบ หรือความคมของใบมีดอาจมีการเปลี่ยนแปลง บันทึกผลลัพธ์เทียบกับเกณฑ์การยอมรับที่ตกลงกันไว้ แทนที่จะบันทึกเป็นข้อเรียกร้องด้านประสิทธิภาพโดยทั่วไป การแก้ไขความเบี่ยงเบนเล็กน้อยตั้งแต่เนิ่นๆ นั้นง่ายกว่าการแก้ไขในระหว่างการผลิตเต็มรูปแบบมาก.
อะไรเป็นสาเหตุที่ทำให้ขอบบานออกเมื่อตัดวงกบประตูบางๆ? ›
ขอบที่บานออกมักหมายความว่าวัสดุที่ไม่ได้รับการรองรับถูกดันไปด้านข้างโดยใบมีดแทนที่จะแตกหักอย่างเรียบร้อย ขอบที่แคบมีวัสดุน้อยที่จะดูดซับแรงผลักด้านข้างของใบมีด ดังนั้นจึงโค้งงอออกด้านนอก ตรวจสอบการรองรับขอบภายในแม่พิมพ์ ระยะห่างของแม่พิมพ์เทียบกับความหนาของแผ่นโลหะจริง และมุมคายเศษ เนื่องจากปัจจัยเหล่านี้มีปฏิสัมพันธ์กัน การปรับเฉพาะระยะห่างหรือเฉพาะมุมคายเศษมักจะทำให้ข้อบกพร่องเคลื่อนที่แทนที่จะกำจัดออกไป ทำงานโดยปรับการรองรับ ระยะห่าง มุมคายเศษ และจังหวะการหนีบตามลำดับเพื่อให้ได้ผลลัพธ์ที่เสถียร.
