
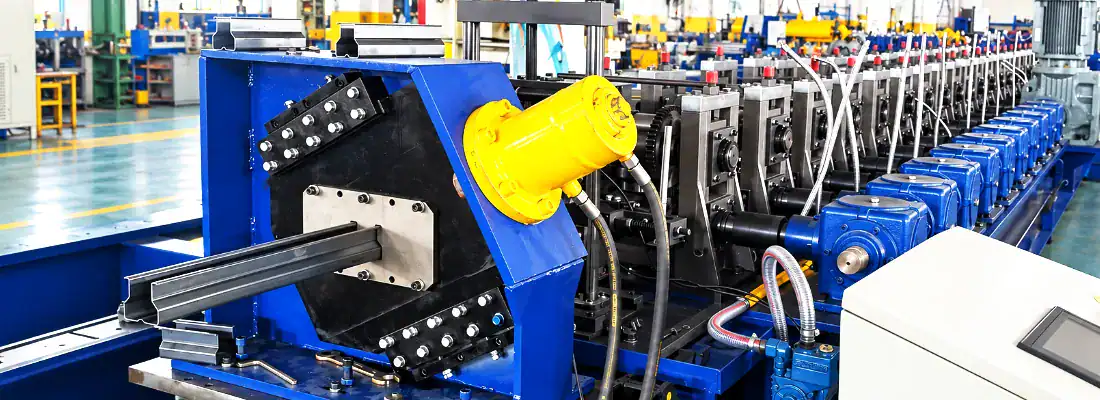
การควบคุมความคลาดเคลื่อนของมุมและความกว้างของหน้าแปลนในการขึ้นรูปม้วนเสาตั้งแร็ค
การออกแบบการรีดด้านข้างควบคุมมุมหน้าแปลนและความคลาดเคลื่อนของความกว้างในการขึ้นรูปเหล็กโครงสร้างแร็คได้อย่างไร
เสาตั้งชั้นวางเป็นเสาหลักรับน้ำหนักของ ระบบชั้นวางจัดเก็บและปีกของเสาเหล่านี้มีรูเจาะที่ใช้สำหรับยึดคาน หากมุมของปีกเบี่ยงเบนไปจากมุมฉาก หรือความกว้างของหน้าตัดแตกต่างกันตลอดแนวขดลวด คานจะประกอบได้ไม่ดี การประกอบจะช้าลง และการถ่ายเทน้ำหนักจะคาดเดาได้ยากขึ้น ในการขึ้นรูปโลหะแบบม้วนสำหรับเสาตั้งชั้น วาง การออกแบบการรีดด้านข้าง เป็นหนึ่งในปัจจัยหลักที่กำหนดว่าขนาดที่สำคัญต่อการประกอบเหล่านี้จะคงที่ตั้งแต่เมตรแรกจนถึงเมตรสุดท้ายหรือไม่
ภาพรวมบทความ
เหตุใดมุมและความกว้างของหน้าแปลนจึงมีความสำคัญในโปรไฟล์เสาตั้งแร็ค
ความคลาดเคลื่อนของรูปทรงเสาแร็คไม่ใช่เรื่องของความสวยงาม ขอบตั้งตรงเป็นส่วนเชื่อมต่อระหว่างเสาและตัวเชื่อมคาน ดังนั้นมุมของมันจึงส่งผลโดยตรงต่อการวางแผ่นปลายคานและการรับน้ำหนักของพื้นที่สัมผัส เมื่อขอบเอียงเข้าหรือออกเกินมุมที่กำหนดไว้ คานอาจโยกเยก ล็อกได้ยาก หรือถ่ายเทน้ำหนักผ่านพื้นที่ที่เล็กกว่าที่ออกแบบไว้.
ความแปรผันของความกว้างก่อให้เกิดปัญหาประการที่สอง เสาตั้งมักจะใช้ร่วมกับเหล็กค้ำยัน แผ่นฐาน และอุปกรณ์เสริมต่างๆ ที่มีขนาดความกว้างตามมาตราส่วนที่กำหนดไว้ หากความกว้างเปลี่ยนแปลงไปตามความยาวของขดลวดที่ขึ้นรูป การประกอบและการตรวจสอบในขั้นตอนต่อไปจะเกิดความไม่สอดคล้องกัน และโครงชั้นวางเดียวกันอาจมีพฤติกรรมแตกต่างกันไปในแต่ละเสา เนื่องจากขนาดเหล่านี้ถูกกำหนดในระหว่างการขึ้นรูปแทนที่จะแก้ไขในภายหลัง ลำดับการขึ้นรูปและการตั้งค่าลูกกลิ้งด้านข้างจึงมีส่วนรับผิดชอบส่วนใหญ่ในการรักษาขนาดเหล่านี้ไว้.
วิธีการขึ้นรูปหน้าแปลนเสาตั้งแร็คตามแนวขวาง

ใน ขึ้นรูปโลหะแผ่นแบบตั้งตรงสำหรับชั้นวางจัดเก็บโลหะแผ่นจะผ่านกระบวนการต่างๆ ที่โดยทั่วไปจะเริ่มต้นด้วยการป้อนโลหะแผ่นเรียบ จากนั้นจึงค่อยๆ ดัดมุมที่แยกส่วนกลางออกจากส่วนปีก และสุดท้ายคือการดัดเพื่อกำหนดมุมสุดท้าย มุมของปีกจะค่อยๆ พัฒนาขึ้น ไม่ใช่ในขั้นตอนเดียว การดัดในช่วงแรกๆ จะกำหนดตำแหน่งของเส้นดัด การดัดในช่วงกลางจะเพิ่มมุมดัด และการดัดเพื่อปรับมุมให้ละเอียดหรือปรับเทียบจะแก้ไขความบิดเบี้ยวที่เหลืออยู่
โดยปกติแล้ว ขั้นตอนที่สำคัญที่สุดมักจะเป็นขั้นตอนที่ใกล้กับมุมหน้าแปลนสุดท้ายมากที่สุด เพราะเป็นบริเวณที่ความแตกต่างเล็กน้อยของเครื่องมือส่งผลให้เกิดข้อผิดพลาดเชิงมุมที่มองเห็นได้ นอกจากนี้ยังเป็นบริเวณที่ความเค้นตกค้างจากการดัดก่อนหน้านี้สะสมอยู่ หากลำดับขั้นตอนไม่สมดุล แผ่นโลหะอาจบิดงอ เส้นโค้งอาจเลื่อน หรือหน้าแปลนอาจเปิดหรือปิดเล็กน้อยขณะออกจากสถานีขึ้นรูปสุดท้าย ดังนั้น ขั้นตอนสุดท้ายจึงต้องการการรองรับและการควบคุมที่เพียงพอเพื่อให้ได้หน้าแปลนที่สม่ำเสมอโดยไม่ทำให้วัสดุเสียหายมากเกินไป.
รูปทรงเรขาคณิตของการรีดด้านข้าง: การโค้งงอเกิน, ช่องว่างการรีด และการรองรับหน้าแปลน
ลูกกลิ้งด้านข้างจะทำงานกับหน้าหน้าแปลนแทนที่จะเป็นส่วนกลางของแผ่นโลหะ ซึ่งเป็นเหตุผลว่าทำไมจึงมีประสิทธิภาพในการควบคุมมุมหน้าแปลน เมื่อแผ่นโลหะเคลื่อนผ่านลูกกลิ้ง ลูกกลิ้งด้านข้างจะสัมผัสกับหน้าแปลนในตำแหน่งที่กำหนดและดันหน้าแปลนไปสู่มุมเป้าหมาย รูปทรงของการสัมผัส— รูปทรงของลูกกลิ้งตำแหน่งตามแนวแกน และมุมที่ลูกกลิ้งสัมผัสกับหน้าแปลน—จะเป็นตัวกำหนดปริมาณการแก้ไขที่ใช้และการกระจายตัวอย่างสม่ำเสมอ
การดัดเกินมุมเป็นส่วนหนึ่งของการออกแบบการรีดด้านข้างโดยเจตนา เนื่องจากเหล็กจะคืนตัวหลังจากดัด การรีดอาจทำให้หน้าแปลนโค้งงอเกินมุมที่กำหนดเล็กน้อย เพื่อให้การคืนตัวแบบยืดหยุ่นดึงกลับมาสู่มุมที่ต้องการ ปริมาณการดัดเกินมุมขึ้นอยู่กับเกรดของวัสดุ ความหนา ความแข็งแรงของจุดคราก และรัศมีของการดัด วัสดุที่มีความแข็งแรงสูงหรือหนากว่าโดยทั่วไปต้องการการชดเชยมากกว่า ในขณะที่วัสดุที่บางหรืออ่อนตัวอาจต้องการการชดเชยน้อยกว่า.
พารามิเตอร์หลักของลูกกลิ้งด้านข้างและบทบาทของแต่ละพารามิเตอร์สรุปไว้ด้านล่างนี้.
| พารามิเตอร์ | บทบาทหลัก | ผลกระทบหากป้อนข้อมูลไม่ถูกต้อง |
|---|---|---|
| โค้งงอ | ช่วยชดเชยการคืนตัวของวัสดุเพื่อให้หน้าแปลนกลับคืนสู่มุมปกติ | การดัดน้อยเกินไปทำให้หน้าแปลนสั้นกว่าเป้าหมาย ในขณะที่การดัดมากเกินไปทำให้หน้าแปลนเลยตำแหน่งที่กำหนด |
| ช่องว่างม้วน | ควบคุมว่าหน้าแปลนได้รับการรองรับอย่างดีเพียงใดระหว่างลูกกลิ้งด้านข้างและลูกกลิ้งประกบ | ถ้าใหญ่เกินไปจะทำให้ขอบชิ้นงานขยับไปมาได้ ถ้าแน่นเกินไปจะทำให้เกิดรอย รอย หรือกดวัสดุมากเกินไป |
| การรองรับหน้าแปลน | ต้านทานการโก่งตัวของหน้าแปลนออกจากเครื่องมือเมื่อแรงดัดเพิ่มขึ้น | การรองรับที่ไม่แข็งแรงทำให้หน้าแปลนโก่งงอและเบี่ยงเบนจากมุมที่กำหนดไว้ |
ช่องว่างระหว่างลูกกลิ้งและส่วนรองรับหน้าแปลนช่วยให้เห็นภาพชัดเจนขึ้น หากช่องว่างระหว่างลูกกลิ้งด้านข้างและลูกกลิ้งที่ประกบกันกว้างเกินไป หน้าแปลนจะได้รับการรองรับไม่เพียงพอและอาจเบี่ยงเบนได้ หากแคบเกินไป วัสดุอาจถูกบีบหรือเกิดรอย และหน้าแปลนอาจถูกบังคับให้เกินมุมที่ต้องการ การรองรับลูกกลิ้งด้านข้างที่เหมาะสมยังช่วยต้านทานแนวโน้มที่หน้าแปลนจะเบี่ยงเบนออกจากเครื่องมือเมื่อแรงดัดเพิ่มขึ้น ในทางปฏิบัติ การควบคุมมุมหน้าแปลนขึ้นอยู่กับการจับคู่การดัดเกิน ช่องว่าง และการรองรับให้เข้ากับรูปทรงและวัสดุเฉพาะ มากกว่าการใช้การตั้งค่าเดียวกับงานทั้งหมด คำแนะนำทั่วไปเกี่ยวกับการคืนตัวและการเผื่อการดัดสามารถหาได้จากองค์กรต่างๆ เช่น ASTM Internationalซึ่งเผยแพร่มาตรฐานการทดสอบและข้อกำหนดที่เกี่ยวข้องกับผลิตภัณฑ์โลหะขึ้นรูป
เหตุใดค่าความคลาดเคลื่อนของความกว้างจึงเปลี่ยนแปลงไปเมื่อลูกกลิ้งด้านข้างไม่ตรงแนว
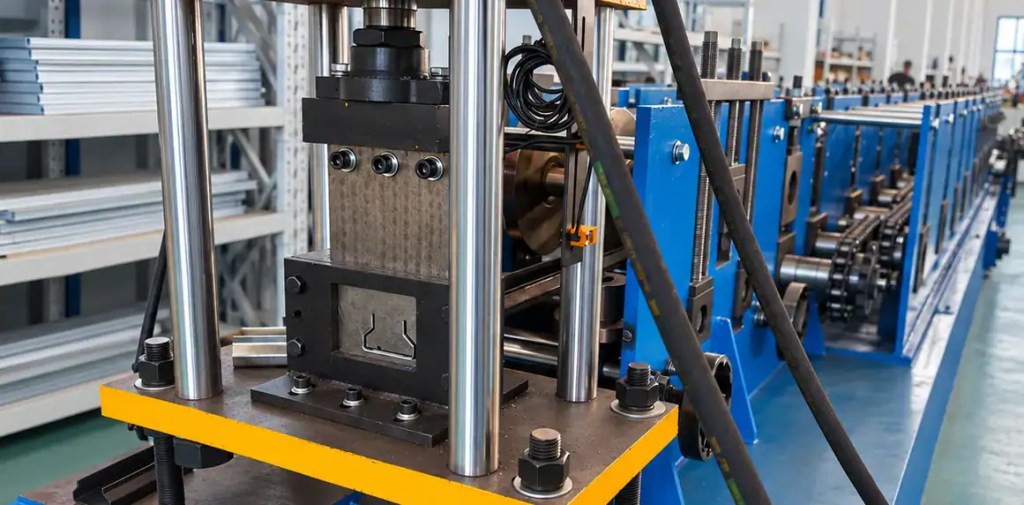
ความกว้างของหน้าตัดถูกกำหนดโดยระยะห่างระหว่างองค์ประกอบการขึ้นรูปที่อยู่ตรงข้ามกัน แต่ลูกกลิ้งด้านข้างมีอิทธิพลต่อความกว้างโดยอ้อม เมื่อลูกกลิ้งด้านข้างไม่ได้อยู่ในแนวราบเดียวกัน จะทำให้เกิดแรงกดที่ไม่สม่ำเสมอต่อปีกทั้งสองข้าง ปีกข้างหนึ่งจะถูกกดมากกว่าอีกข้าง ซึ่งอาจดึงวัสดุไปทางด้านใดด้านหนึ่ง ทำให้เส้นโค้งงอเปลี่ยนไป หรือทำให้แผ่นโลหะโค้งงอเล็กน้อย ผลที่ได้คือหน้าตัดที่มีขนาดแตกต่างกันจากซ้ายไปขวา หรือความกว้างที่เปลี่ยนแปลงไปเมื่อม้วนโลหะเคลื่อนที่ไปข้างหน้า.
มีหลายปัจจัยที่สามารถทำให้เกิดการเบี่ยงเบนนี้ในการขึ้นรูปม้วนเสาตั้งชั้นวาง:
- ลูกกลิ้งด้านซ้ายและด้านขวาถูกตั้งไว้ที่ตำแหน่งแกนต่างกันเมื่อเทียบกับเส้นศูนย์กลางของโปรไฟล์
- แรงดันสปริงหรือแรงดันไฮดรอลิกไม่เท่ากันระหว่างชุดลูกกลิ้งด้านตรงข้าม
- พื้นผิวสัมผัสลูกกลิ้งด้านข้างที่สึกหรอหรือมีรูปทรงไม่ถูกต้อง
- ทางลาดเข้าสู่ทางผ่านโดยมีลักษณะโค้งเล็กน้อยหรือสภาพขอบแตกต่างกันเล็กน้อย
- การขยายตัวเนื่องจากความร้อนในแท่นม้วนระหว่างการผลิตต่อเนื่องเป็นเวลานาน
เนื่องจากความกว้างและมุมหน้าแปลนมีปฏิสัมพันธ์กัน การเยื้องศูนย์ที่เริ่มต้นจากข้อผิดพลาดเชิงมุมมักจะปรากฏให้เห็นในภายหลังว่าเป็นปัญหาด้านความกว้าง นี่คือเหตุผลที่ ความเที่ยงตรงของการขึ้นรูปด้วยการรีด โดยพิจารณาทั้งมุมหน้าแปลน ความกว้างของหน้าตัด และความเรียบของแผ่นเหล็กพร้อมกัน แทนที่จะตรวจสอบเป็นมิติแยกกันที่ไม่เกี่ยวข้องกัน
การปรับแต่งและการตรวจสอบการใช้งานจริงเพื่อความเสถียรของหน้าแปลน
ความเที่ยงตรงของหน้าแปลนที่มั่นคงนั้นเกิดจากความแม่นยำในการตั้งค่าพอๆ กับการออกแบบเครื่องมือ การตรวจสอบที่เป็นประโยชน์ระหว่างการทดสอบระบบและการเปลี่ยนชิ้นส่วน ได้แก่:
- ตรวจสอบให้แน่ใจว่าลูกกลิ้งด้านซ้ายและด้านขวาสมมาตรกันรอบเส้นกึ่งกลางของชิ้นงานก่อนเริ่มการผลิต
- ตรวจสอบช่องว่างระหว่างลูกกลิ้งทั้งสองด้านโดยใช้จุดอ้างอิงและวิธีการวัดแบบเดียวกัน
- ทำการทดสอบตัวอย่างสั้นๆ และวัดมุมหน้าแปลนและความกว้างของหน้าตัดที่ส่วนหัว ส่วนกลาง และส่วนท้ายของขดลวด
- ตรวจสอบให้แน่ใจว่าการตั้งค่าการดัดโค้งเกินนั้นตรงกับเกรดและความหนาของวัสดุ ไม่ใช่การใช้ค่าเดิมจากงานก่อนหน้า
- ตรวจสอบพื้นผิวสัมผัสลูกกลิ้งด้านข้างว่ามีการสึกหรอ รอยขีดข่วน หรือคราบสะสมที่เปลี่ยนแปลงรูปทรงเรขาคณิตหรือไม่
- ตรวจสอบการจัดแนวอีกครั้งหลังจากที่ท่อมีอุณหภูมิการทำงานปกติแล้ว
เมื่อมุมหน้าแปลนเบี่ยงเบนระหว่างการผลิต ตำแหน่งและแรงดันของลูกกลิ้งด้านข้างมักจะเป็นสิ่งแรกที่ต้องตรวจสอบ ตามด้วยช่องว่างในการรีดตกแต่ง หากความกว้างเบี่ยงเบนเพียงอย่างเดียวในขณะที่มุมคงที่ ตำแหน่งแนวนอนของลูกกลิ้งด้านข้างและสภาพการเข้าของแผ่นโลหะจะเป็นสาเหตุที่น่าจะเป็นไปได้มากกว่า การบันทึกค่าเหล่านี้ในแต่ละครั้งที่มีการเปลี่ยนการผลิตจะสร้างฐานข้อมูลอ้างอิงที่ทำให้แยกแยะความแปรผันของวัสดุตามปกติออกจากปัญหาการตั้งค่าที่แท้จริงได้ง่ายขึ้น.
สำหรับวิศวกรที่ทำงานเกี่ยวกับความคลาดเคลื่อนของรูปทรงเสาแร็ค สิ่งสำคัญที่ควรนำไปใช้คือ การออกแบบการรีดด้านข้างจะควบคุมมุมหน้าแปลนผ่านการผสมผสานระหว่างรูปทรงการสัมผัส การโค้งงอ ช่องว่าง และการรองรับ ในขณะที่การจัดแนวในแนวนอนและแรงดันที่สม่ำเสมอจะช่วยรักษาความกว้างของส่วนให้คงที่ การจัดการสิ่งเหล่านี้เป็นระบบที่ทำงานร่วมกัน แทนที่จะปรับแต่งแยกกัน จะทำให้ได้ขนาดเสาแร็คที่ทำซ้ำได้แม่นยำยิ่งขึ้น และการประกอบในขั้นตอนต่อไปราบรื่นยิ่งขึ้น.
คำถามที่พบบ่อย
ต้องดัดโค้งมากแค่ไหนจึงจะควบคุมมุมหน้าแปลนได้? ›
การดัดเกินระยะที่กำหนดนั้นขึ้นอยู่กับเกรดของวัสดุ ความหนา ความแข็งแรงคราก และรัศมีของการดัด มากกว่าค่าคงที่ เหล็กที่มีความแข็งแรงสูงหรือหนากว่ามักจะคืนตัวได้มากกว่าและต้องการการชดเชยที่มากกว่า ในขณะที่วัสดุที่บางหรืออ่อนตัวได้จะต้องการการชดเชยน้อยกว่า ในระหว่างการทดสอบใช้งาน ให้ทดสอบความยาวตัวอย่างและวัดมุมหน้าแปลนที่ส่วนหัว กลาง และท้ายของขดลวด เพื่อยืนยันการดัดเกินระยะที่ถูกต้องสำหรับแต่ละงาน แทนที่จะใช้การตั้งค่าจากโปรไฟล์ก่อนหน้า.
อะไรเป็นสาเหตุที่ทำให้ความกว้างของหน้าตัดแตกต่างกันไปตามความยาวของขดลวด? ›
การเปลี่ยนแปลงความกว้างมักเกิดจากแรงกดของลูกกลิ้งด้านข้างที่ไม่สม่ำเสมอ ลูกกลิ้งซ้ายและขวาที่ไม่ตรงแนว พื้นผิวสัมผัสที่สึกหรอ หรือแผ่นโลหะโค้งงอขณะเข้าสู่ช่องรีด การขยายตัวเนื่องจากความร้อนในแท่นรีดระหว่างการผลิตระยะยาวก็อาจทำให้ขนาดเปลี่ยนแปลงได้เช่นกัน เนื่องจากความกว้างและมุมหน้าแปลนมีความสัมพันธ์กัน จึงควรตรวจสอบทั้งสองอย่างควบคู่ไปกับความเรียบของแผ่นโลหะ หากมุมคงที่แต่ความกว้างเปลี่ยนแปลง ให้ตรวจสอบตำแหน่งแนวนอนของลูกกลิ้งด้านข้างและสภาพการเข้าของแผ่นโลหะก่อน.
ฉันจะรู้ได้อย่างไรว่าม้วนด้านข้างจัดเรียงได้ถูกต้องแล้ว? ›
ตรวจสอบให้แน่ใจว่าลูกกลิ้งด้านซ้ายและด้านขวาสมมาตรกันรอบเส้นศูนย์กลางของโปรไฟล์ก่อนเริ่มการผลิต และยืนยันช่องว่างของลูกกลิ้งทั้งสองด้านโดยใช้จุดอ้างอิงและวิธีการวัดแบบเดียวกัน ทดลองผลิตชิ้นงานตัวอย่างสั้นๆ และวัดมุมหน้าแปลนและความกว้างของหน้าตัดตลอดความยาว ตรวจสอบการจัดแนวอีกครั้งหลังจากสายการผลิตถึงอุณหภูมิการทำงานปกติ เนื่องจากความขยายตัวเนื่องจากความร้อนอาจทำให้การตั้งค่าเปลี่ยนแปลงไปในระหว่างการผลิตระยะยาว.
ระบบลูกกลิ้งด้านเดียวสามารถรองรับรูปทรงเสาตั้งที่แตกต่างกันได้หรือไม่? ›
โดยทั่วไปแล้วไม่ใช่ การดัดโค้งเกิน การเว้นช่องว่างระหว่างลูกกลิ้ง และการรองรับหน้าแปลนต้องตรงกับรูปทรงเรขาคณิตของโปรไฟล์และวัสดุที่เฉพาะเจาะจง ดังนั้นการตั้งค่าเพียงครั้งเดียวจึงไม่ค่อยได้ผลดีกับงานแต่ละชิ้น การเปลี่ยนงานควรมีการตรวจสอบตำแหน่งแกนลูกกลิ้งด้านข้าง ช่องว่าง และการดัดโค้งเกินอีกครั้งเทียบกับแบบร่างโปรไฟล์ใหม่ การบันทึกค่าเหล่านี้ในการเปลี่ยนงานแต่ละครั้งจะสร้างค่าพื้นฐานที่แยกความแปรผันของวัสดุตามปกติออกจากปัญหาการตั้งค่าที่แท้จริง.
ข้อมูลแถบใดที่จำเป็นสำหรับการออกแบบการรีดด้านข้าง? ›
โปรดระบุแบบร่างโปรไฟล์พร้อมค่าความคลาดเคลื่อนของมุมและความกว้างของหน้าแปลน ประเภทและเกรดของวัสดุ ความหนาของแผ่นเหล็ก ความกว้างของม้วนเหล็ก และความแข็งแรงคราก นอกจากนี้ รูปแบบรูและข้อกำหนดการเจาะก็มีความสำคัญเช่นกัน เนื่องจากส่งผลต่อการเสียรูปและการกระจายความเค้น ข้อมูลเหล่านี้ช่วยให้ผู้ออกแบบเครื่องมือสามารถกำหนดค่าการดัดเกิน การเว้นช่องว่างระหว่างลูกกลิ้ง และการรองรับให้เหมาะสมกับพฤติกรรมของวัสดุจริง แทนที่จะสันนิษฐานจากเกรดเหล็กทั่วไป.
เกรดของวัสดุมีผลต่อการคืนตัวของหน้าแปลนอย่างไร? ›
โดยทั่วไปแล้ว ความแข็งแรงของจุดคราคที่สูงขึ้นจะทำให้เกิดการคืนตัวมากขึ้น ดังนั้นหน้าแปลนจึงต้องมีการดัดเกินมากขึ้นเพื่อให้กลับคืนสู่มุมที่กำหนด วัสดุที่หนากว่าจะมีพฤติกรรมคล้ายกัน วัสดุที่บางหรืออ่อนตัวอาจต้องการการชดเชยน้อยกว่า แต่ก็อาจไวต่อแรงดัดเกินได้มากกว่า เนื่องจากค่าการคืนตัวแตกต่างกันไปตามล็อตการผลิตและผู้ผลิต จึงควรตรวจสอบคุณสมบัติของวัสดุที่เข้ามาจริงและปรับการตั้งค่าลูกกลิ้งด้านข้างในระหว่างการใช้งาน แทนที่จะพึ่งพาค่าที่กำหนดเพียงอย่างเดียว.
เมื่อมุมหน้าแปลนเกิดการคลาดเคลื่อนระหว่างการทำงาน ควรตรวจสอบอะไรเป็นอันดับแรก? ›
เริ่มจากการตรวจสอบตำแหน่งและแรงดันของลูกกลิ้งด้านข้างก่อน เนื่องจากเป็นปัจจัยหลักที่ควบคุมมุมหน้าแปลน จากนั้นตรวจสอบช่องว่างของขั้นตอนการตกแต่งผิวว่ามีการสึกหรอหรือเลื่อนหรือไม่ หากมุมคงที่แต่ความกว้างเปลี่ยนแปลง ให้ตรวจสอบการจัดแนวลูกกลิ้งด้านข้างในแนวนอนและสภาพการเข้าของแผ่นโลหะแทน การบันทึกค่าพื้นฐานในระหว่างการเปลี่ยนขั้นตอนจะช่วยให้แยกแยะความแปรผันของวัสดุตามปกติออกจากความผิดพลาดในการตั้งค่าได้เร็วขึ้น.
