

การบิดเบี้ยวของรูปทรงขณะขึ้นรูปด้วยการรีด: สาเหตุและการแก้ไขปัญหา
การแก้ไขปัญหาการบิดเบี้ยวของรูปทรงในการขึ้นรูปม้วนในกระบวนการผลิต
ในบรรดาความท้าทายมากมายที่พบเจอในการผลิตชิ้นส่วนโลหะ การบิดงอของชิ้นส่วนโลหะยังคงเป็นหนึ่งในปัญหาที่น่าหงุดหงิดที่สุด เพราะมักจะเกิดขึ้นอย่างค่อยเป็นค่อยไปมากกว่าที่จะปรากฏขึ้นทันทีหลังจากเริ่มเดินเครื่อง สายการผลิตอาจทำงานได้ตามปกติเป็นเวลาหลายชั่วโมงก่อนที่ผู้ปฏิบัติงานจะเริ่มสังเกตเห็นการหมุนเล็กน้อยตามแนวชิ้นส่วนที่ผลิตเสร็จแล้ว ทำให้การระบุสาเหตุที่แท้จริงเป็นเรื่องยาก.
ไม่ว่าจะเป็นการผลิต ชิ้นส่วนโครงสร้างรูปตัว C และ Zชิ้นส่วนรางเคเบิล เสาตั้งชั้นวางสินค้า แผ่นหลังคา รางสำหรับเรือน กระจกหรือโปรไฟล์ระบายน้ำ การบิดงอของโปรไฟล์สามารถส่งผลกระทบต่อการประกอบในขั้นตอนต่อไป ประสิทธิภาพในการบรรจุ และความสม่ำเสมอของขนาด ปัญหานี้ไม่ได้จำกัดเฉพาะประเภทของโปรไฟล์หรือเกรดวัสดุใดวัสดุหนึ่ง แต่โดยทั่วไปแล้วเกิดจากอิทธิพลร่วมกันของพฤติกรรมของวัสดุ สภาพของเครื่องมือ และการตั้งค่าการผลิต
สำหรับผู้ผลิตที่ใช้เครื่องขึ้นรูปม้วนเป็นส่วนหนึ่งของสายการผลิตต่อเนื่อง การทำความเข้าใจว่าการบิดงอเกิดขึ้นได้อย่างไรนั้น มักมีคุณค่ามากกว่าการปรับลูกกลิ้งซ้ำๆ โดยไม่ระบุสาเหตุที่แท้จริง.
สารบัญ
การบิดเบี้ยวของรูปทรงที่ได้จากการขึ้นรูปด้วยการรีดนั้น มักเป็นผลมาจากความแปรผันเล็กๆ หลายประการ
ผู้ปฏิบัติงานมักเข้าใจผิดว่าการบิดงอเกิดจากสถานีขึ้นรูปที่ไม่ตรงแนวเพียงสถานีเดียว แม้ว่าการจัดแนวรูปทรงในกระบวนการผลิตโลหะจะเป็นสิ่งสำคัญ แต่ประสบการณ์ในการผลิตแสดงให้เห็นว่าปัญหาดังกล่าวส่วนใหญ่มักเกิดจากการสะสมของปัญหา.
ความแตกต่างเล็กน้อยในสภาพขอบขดลวด การนำทางในการเข้า การกดของลูกกลิ้ง หรือคุณสมบัติของวัสดุ อาจไม่สามารถสังเกตเห็นได้เป็นรายชิ้น อย่างไรก็ตาม เมื่อแผ่นโลหะผ่านสถานีขึ้นรูปหลายสถานี ความเครียดตกค้างสามารถสะสมขึ้นเรื่อย ๆ จนกระทั่งรูปทรงเริ่มบิดเบี้ยว.
ความคลาดเคลื่อนของความหนาวัสดุก็เป็นสิ่งที่ควรให้ความสนใจเช่นกัน แม้ว่าเหล็กจะตรงตามข้อกำหนด แต่ความแปรผันเล็กน้อยตลอดความกว้างของม้วนเหล็กอาจส่งผลต่อแรงขึ้นรูปในระหว่างการใช้งานต่อเนื่องในระยะยาวได้.
ก่อนที่จะปรับแต่งเครื่องมือ ผู้ผลิตที่มีประสบการณ์หลายรายมักตรวจสอบสิ่งต่อไปนี้ก่อน:
- การจัดตำแหน่งขดลวดที่ส่วนทางเข้า
- การจัดแนวตัวนำด้านข้าง
- ความสม่ำเสมอของความกว้างของวัสดุ
- ความสะอาดของลูกกลิ้ง
- สภาพของตลับลูกปืน
- สถานะการหล่อลื่น
การตรวจสอบเหล่านี้มักจะช่วยขจัดสาเหตุง่ายๆ ก่อนที่จะต้องทำการปรับแต่งทางกลไกที่ซับซ้อนกว่านี้.
ควรประเมินความสม่ำเสมอในการป้อนวัสดุด้วยระบบเซอร์โวก่อน
ข้อผิดพลาดในการแก้ไขปัญหาที่พบบ่อยคือ การมุ่งเน้นเฉพาะส่วนการขึ้นรูปโดยมองข้ามส่วนการป้อนวัสดุ.
หากแผ่นหินไม่เข้าสู่สถานีขึ้นรูปแรกอย่างสม่ำเสมอ สถานีถัดไปทุกสถานีจะชดเชยความเบี่ยงเบนนั้น เมื่อผลิตไปได้หลายร้อยเมตร ผลกระทบสะสมอาจปรากฏเป็นลักษณะบิดเบี้ยวของรูปทรงมากกว่าความไม่เสถียรในการป้อนวัสดุที่เห็นได้ชัดเจน.
สายการผลิตสมัยใหม่มีการนำระบบป้อนวัสดุแบบเซอร์โว ระบบนำทางที่แม่นยำ และการตรวจสอบด้วยตัวเข้ารหัสมาใช้มากขึ้น เพื่อรักษาระดับการเคลื่อนที่ของแผ่นโลหะให้คงที่ก่อนเริ่มกระบวนการขึ้นรูป.
สำหรับสายการผลิตที่ใช้ระบบเจาะไฮดรอลิก ความสม่ำเสมอในการป้อนวัสดุยิ่งมีความสำคัญมากขึ้น การประสานงานที่ไม่ดีระหว่างการป้อนวัสดุและการเจาะอาจทำให้เกิดความเค้นเฉพาะจุด ซึ่งจะส่งผลต่อการจัดเรียงรูปทรงในระหว่างกระบวนการขึ้นรูปในภายหลัง.
แม้ว่าการบิดงออาจจะเห็นได้ชัดเจนบริเวณทางออกของสายการผลิต แต่ต้นกำเนิดของการบิดงอส่วนใหญ่มักจะเกิดขึ้นก่อนหน้านั้นในลำดับการผลิต.
การสึกหรอของเครื่องมือสามารถเปลี่ยนแปลงลักษณะโปรไฟล์ได้ทีละน้อย
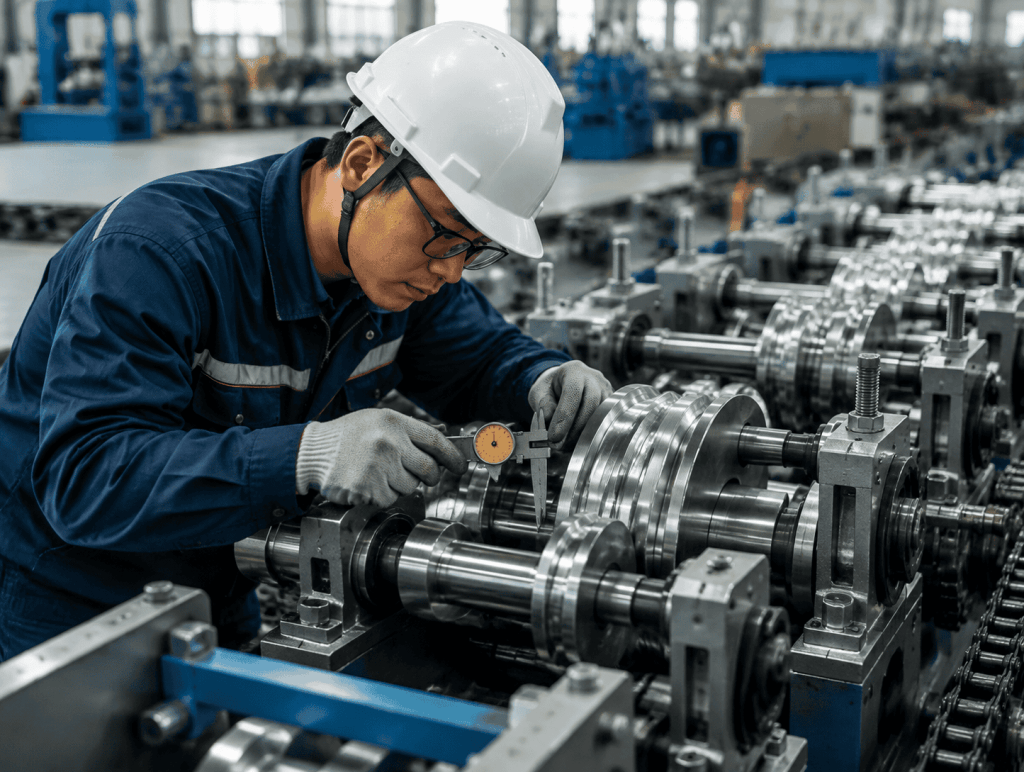
โดยปกติแล้วเครื่องมือรีดจะไม่เสียหายกะทันหัน แต่เมื่อเกิดความเสียหายขึ้น ความเสถียรของการขึ้นรูปด้วยการรีดเย็นก็จะถูกทำลายไป.
แต่การสึกหรอของลูกกลิ้งจะเกิดขึ้นอย่างค่อยเป็นค่อยไป โดยเฉพาะในโรงงานที่แปรรูปเหล็กชุบสังกะสีที่มีปริมาณการผลิตสูง หรือวัสดุโครงสร้างที่มีน้ำหนักมาก.
การสึกหรอของลูกกลิ้งที่ไม่สม่ำเสมออาจทำให้เกิดความแตกต่างเล็กน้อยในแรงดันการขึ้นรูป ระหว่างด้านซ้ายและด้านขวาของชิ้นงาน ในระยะแรก การเปลี่ยนแปลงเหล่านี้ตรวจจับได้ยากด้วยการตรวจสอบด้วยสายตาเพียงอย่างเดียว.
การวัดขนาดผลิตภัณฑ์สำเร็จรูปอย่างสม่ำเสมอจะให้ข้อมูลที่เป็นประโยชน์มากกว่าการรอจนกว่าจะเห็นการบิดเบี้ยวอย่างชัดเจน.
ผู้ผลิตหลายรายกำหนดตารางการบำรุงรักษาเชิงป้องกันโดยอิงจากชั่วโมงการผลิต แทนที่จะรอให้เกิดความเสียหายที่เห็นได้ชัดกับเครื่องมือ การตรวจสอบตลับลูกปืน ความแข็งแรงของเพลา ตัวเว้นระยะ และพื้นผิวลูกกลิ้งเป็นระยะ ช่วยรักษาเสถียรภาพของสภาวะการขึ้นรูปตลอดการผลิตที่ยาวนาน.
แนวทางนี้สามารถนำไปประยุกต์ใช้ได้เช่นเดียวกันกับการผลิตโครงสร้างโปรไฟล์ เช่น โปรไฟล์รูปตัว C และรูปตัว Sigma ระบบรางเคเบิล รางยึดแผงโซลาร์เซลล์ และชิ้นส่วนชั้นวางจัดเก็บ.
การกำหนดค่าอุปกรณ์มีผลต่อเสถียรภาพในระยะยาว
การออกแบบอุปกรณ์ยังมีบทบาทสำคัญในการลดความแปรผันของรูปทรงอีกด้วย.
โครงเครื่องจักรที่แข็งแรง เพลาที่ผ่านการกลึงอย่างแม่นยำ ระบบส่งกำลังที่เชื่อถือได้ และสถานีขึ้นรูปที่สมดุลอย่างเหมาะสม เป็นรากฐานที่มั่นคงสำหรับการผลิตอย่างต่อเนื่อง.
อุปกรณ์เรียงซ้อนอัตโนมัติและระบบควบคุมการปล่อยวัสดุก็มีส่วนช่วยเช่นกัน โปรไฟล์ยาวที่ออกจากส่วนขึ้นรูปโดยไม่มีการรองรับที่เพียงพออาจดูบิดเบี้ยวแม้ว่ากระบวนการขึ้นรูปจริงจะยังคงเสถียรอยู่ก็ตาม.

สายการผลิตทั่วไปที่ออกแบบมาสำหรับชิ้นส่วนโครงสร้างอาจประกอบด้วยเครื่องคลายขดไฮดรอลิก ระบบปรับระดับ หน่วยป้อนวัสดุแบบเซอร์โว ส่วนเจาะรู (หากจำเป็น) เครื่องขึ้นรูปม้วน เครื่องตัดไฮดรอลิก และอุปกรณ์เรียงซ้อนอัตโนมัติ แต่ละส่วนมีส่วนช่วยในการรักษาความสม่ำเสมอของขนาดตลอดกระบวนการผลิต.
สำหรับผู้ผลิตที่วางแผนการผลิตโปรไฟล์เฉพาะทางอย่างต่อเนื่อง ซัพพลายเออร์อุปกรณ์อาจให้ความร่วมมือเป็นครั้งคราวในระหว่างการตรวจสอบเครื่องมือและการผลิตทดลอง ความร่วมมือเหล่านี้โดยทั่วไปเหมาะสมสำหรับโครงการผลิตที่มั่นคงซึ่งมีความต้องการการผลิตที่สม่ำเสมอมากกว่าคำสั่งซื้อระยะสั้น.
คู่มือทางเทคนิคที่เผยแพร่โดย องค์การมาตรฐานสากล และ สมาคมเหล็กแห่งยุโรป เป็นข้อมูลอ้างอิงที่มีคุณค่าเกี่ยวกับคุณภาพการผลิต วัสดุเหล็ก และการควบคุมมิติ ซึ่งสนับสนุนการปรับปรุงกระบวนการอย่างต่อเนื่อง
การบิดเบี้ยวของโปรไฟล์นั้นแทบจะไม่ใช่ผลมาจากการปรับแต่งเพียงครั้งเดียว การแก้ไขปัญหาที่ได้ผลมักมาจากการประเมินกระบวนการผลิตทั้งหมด ตั้งแต่การป้อนขดลวดไปจนถึงการจัดการโปรไฟล์สำเร็จรูป มากกว่าการมุ่งเน้นไปที่สถานีใดสถานีหนึ่งเพียงอย่างเดียว.
คำถามที่พบบ่อย
ในหลายกรณี การบิดงอเกิดขึ้นจากความแปรผันเล็กๆ หลายอย่างในด้านการป้อนวัสดุ พฤติกรรมของวัสดุ และแรงดันในการขึ้นรูป มากกว่าที่จะเกิดจากความผิดพลาดเพียงอย่างเดียว.
ไม่เสมอไป ควรตรวจสอบการนำทางในการเข้า การจัดตำแหน่งขดลวด ความสม่ำเสมอของวัสดุ และสภาพของแบริ่ง ก่อนที่จะปรับเปลี่ยนการตั้งค่าลูกกลิ้ง.
ใช่แล้ว การประสานงานที่ไม่ดีระหว่างการป้อนวัสดุและการเจาะอาจทำให้เกิดความเครียดเฉพาะจุด ซึ่งส่งผลต่อการจัดแนวของชิ้นงานในภายหลัง.
ชิ้นส่วนโครงสร้างรูปตัว C และ Z, ส่วนรูปตัว Sigma, รางเคเบิล, เสาตั้งชั้นวางของ, รางยึดแผงโซลาร์เซลล์, รางสำหรับเรือนกระจก และชิ้นส่วนหลังคายาว ล้วนอาจได้รับผลกระทบ.
การตรวจสอบลูกกลิ้ง ตลับลูกปืน เพลา และตัวเว้นระยะอย่างสม่ำเสมอจะช่วยรักษาเสถียรภาพของสภาวะการขึ้นรูปและลดการเปลี่ยนแปลงขนาดทีละน้อย ส่งผลให้การบิดเบี้ยวของรูปทรงที่ได้จากการขึ้นรูปด้วยลูกกลิ้งลดลงเหลือน้อยที่สุด.
ใช่แล้ว การเสริมโครงสร้างรูปทรงที่เหมาะสมหลังการขึ้นรูปจะช่วยป้องกันการเสียรูปของผลิตภัณฑ์ที่มีความยาวระหว่างการลำเลียงและการรวบรวม.
