

Регулировка зазора между роликами в профилировочном станке: руководство по устранению неполадок
Точная регулировка зазоров между роликами — критически важная задача при работе на металлообрабатывающих профилировочных станках. Если зазор между роликами установлен неправильно в соответствии с толщиной материала, это может привести к множеству проблем: низкому качеству профиля, преждевременному износу роликов, чрезмерной вибрации станка и даже заклиниванию или повреждению материала. Независимо от того, работаете ли вы на станке для холодной прокатки, на холоднокатаном станкеили на современной металлообрабатывающего оборудования , знание того, как устранять неполадки и регулировать зазоры между роликами (регулировка зазора между роликами на профилировочном станке), имеет важное значение для плавной и стабильной работы.
Данное руководство предлагает подробный и практический подход к регулировке зазоров между роликами для материалов различной толщины. Оно поможет операторам станков, обслуживающему персоналу и руководителям производства максимально повысить эффективность и продлить срок службы оборудования для профилирования.

Оглавление
Почему важна регулировка зазора между роликами в профилировочном станке?
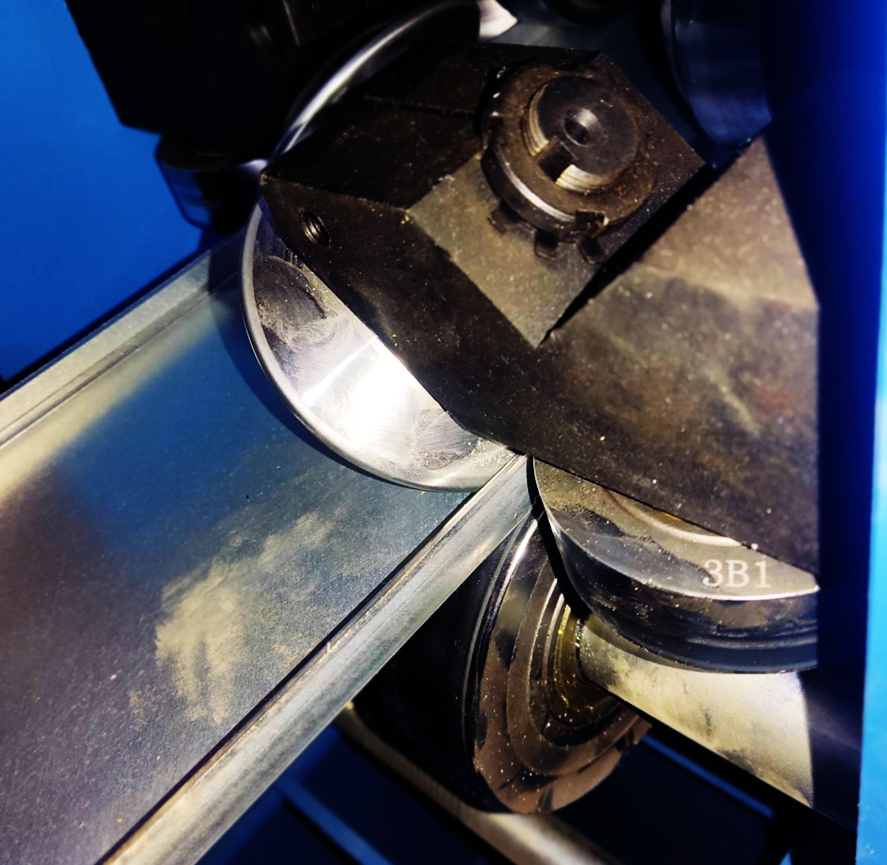
Зазор между роликами — это расстояние между верхним и нижним роликами на каждой станции линии прокатки. Этот зазор определяет величину давления, прикладываемого к листовому металлу при его прохождении через оборудование для прокатки металла.
Если зазор слишком малый, материал будет чрезмерно сжат, что приведет к износу инструмента, деформации, растрескиванию кромок или короблению. Если же зазор слишком большой, качество формования ухудшится, что приведет к неточностям размеров, волнистости или потере целостности профиля.
Поэтому регулировка зазора между валками в зависимости от фактической толщины материала не просто рекомендуется — это обязательное условие для стабильного производства высококачественной продукции на любом станке для холодной прокатки.
Распространенные признаки неправильного зазора роликов
Операторы часто сталкиваются с конкретными проблемами, которые напрямую указывают на неправильный зазор между роликами. К ним относятся:
- Волнистость кромки: Часто возникает из-за чрезмерного давления роликов или неравномерной настройки зазора.
- Искривление или деформация профиля: результат асимметричного распределения давления.
- Царапины или следы на поверхности: указывают на то, что ролики слишком туго натянуты или неправильно выровнены.
- Разница в толщине профиля: Из-за непостоянства зазоров между стойками.
- Необычный шум или вибрация: могут указывать на заедание или напряжение металла в системе.
Раннее выявление этих симптомов позволяет своевременно корректировать зазор между роликами, избегая простоев оборудования и дорогостоящих переделок.
Необходимые инструменты и оборудование
Перед началом регулировки подготовьте следующие инструменты:
- Щупы (для точных измерений)
- Цифровые или ручные штангенциркули
- Регулировочные ключи или гаечные ключи
- Динамометрический ключ (необязательно, но рекомендуется)
- Толщиномер (для проверки толщины материала)
Примечание: Перед выполнением любых работ по техническому обслуживанию или регулировке холоднокатаного станка или любого другого оборудования для профилирования, например, станка для профилирования профилей Unistrut,
Методы корректировки разрывов

1. Проверьте толщину материала
Для начала измерьте фактическую толщину поступающей металлической катушки с помощью калиброванного толщиномера или микрометра. Поставщики металла часто указывают номинальную толщину, которая может немного отличаться от фактического значения. Корректировки должны основываться на реальной толщине, а не на теоретических значениях.
2. Доступ к роликовым станциям
Выключите станок и заблокируйте его, соблюдая все необходимые правила техники безопасности. Откройте защитные кожухи, чтобы получить доступ к роликовым станциям. Большинство станков для профилирования металла, например, станки для профилирования профилей Unistrut, имеют верхние роликовые блоки, которые можно регулировать по вертикали с помощью болтов или кулачков.
3. Установите начальный зазор в зависимости от толщины
Общепринятое эмпирическое правило заключается в том, чтобы установить зазор между роликами равным толщине материала плюс небольшой зазор (обычно 0,02–0,05 мм в зависимости от станка и типа материала). Например, для стали толщиной 1,0 мм:
- Начальный зазор между роликами = 1,0 мм + 0,03 мм = 1,03 мм
Используйте щупы для установки зазора на обоих концах ролика, убедившись, что он равномерный. Некоторые специализированные станки для профилирования могут быть оснащены микрометрическими регулировочными ручками или цифровым управлением для повышения точности.
4. Выровняйте зазоры слева и справа
Крайне важно, чтобы зазор между роликами был равномерным по всей ширине профиля. Используйте щупы или штангенциркуль, чтобы убедиться, что зазоры с левой и правой сторон роликов одинаковы. Несоосность приведет к скручиванию профиля или асимметричному напряжению.
Если обнаружено несоответствие, отрегулируйте сторону с большим зазором, пока обе стороны не совпадут.
5. Проведите пробный запуск
Перезапустите оборудование для профилирования металла на низкой скорости и пропустите короткую полосу материала через формовочные станции. Остановите станок и проверьте результат:
- Края гладкие?
- Форма профиля однородна?
- Есть ли следы или изгибы?
Если проблемы сохраняются, выполните точную настройку зазора между роликами на отдельных участках в зависимости от геометрии профиля и свойств материала.
Советы по регулировке зазоров между валками в зависимости от типа материала
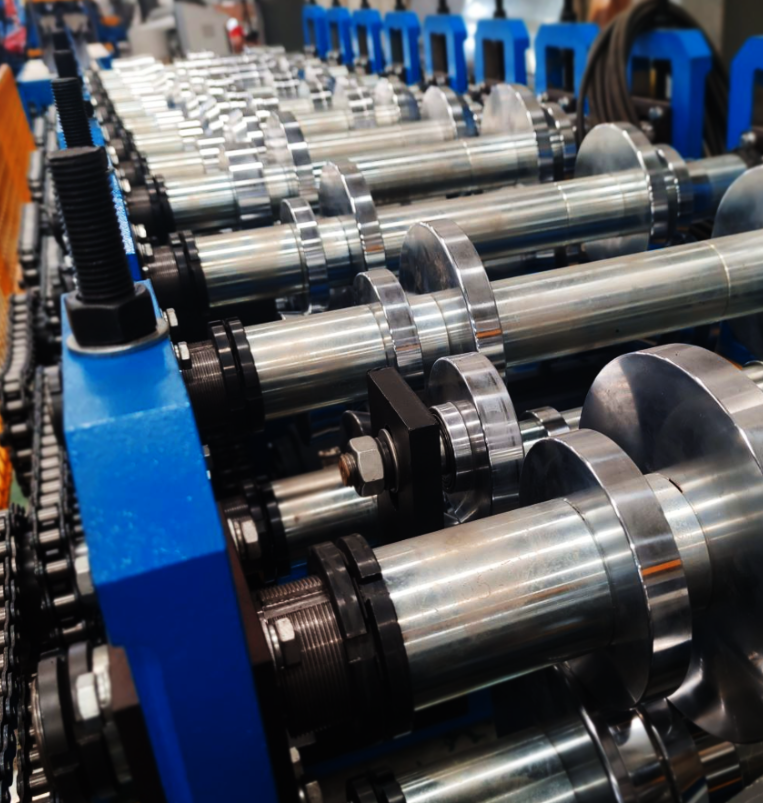
Различные материалы по-разному реагируют на давление. Вот несколько практических советов по корректировке давления для разных материалов:
Низкоуглеродистая сталь
- Из-за своей жесткости требует более узких зазоров.
- Начните с зазора +0,03 мм.
Оцинкованная сталь
- Немного мягче; покрытие может поцарапаться, если зазор слишком маленький.
- Используйте зазор +0,04–0,05 мм.
Алюминий
- Очень мягкий и податливый; легко царапается.
- Установите небольшой зазор и убедитесь, что ролики идеально чистые.
Нержавеющая сталь
- Более твердый и упругий; требует немного большего давления при формовке.
- Используйте более узкие зазоры, но избегайте чрезмерного сжатия, которое приводит к растрескиванию кромок.
Перед началом серийного производства всегда проводите тестирование. Каждый холоднокатаного пресса и профиль могут иметь уникальные характеристики, и исторические данные предыдущих производственных циклов ценны для определения базовых параметров.
Профилактическое техническое обслуживание и передовые методы
Регулировка зазоров между роликами — это не разовая задача. Регулярное техническое обслуживание гарантирует, что ваше оборудование для профилирования рулонов будет и дальше обеспечивать стабильное качество. Вот несколько рекомендаций:
- Проверяйте зазоры между роликами еженедельно или после каждого крупного производственного цикла.
- очищайте ролики , чтобы предотвратить попадание мусора в зазор.
- Задокументируйте все регулировки— толщину материала, зазор между роликами, скорость формования — для дальнейшего использования.
- Обучите всех операторов принципам установки зазора и последствиям неправильной регулировки.
Расширенные возможности: Системы автоматической регулировки зазора
Современные станки для профилирования металла могут быть оснащены системами регулировки зазора между роликами с ЧПУ или сервоприводом. Эти системы могут сохранять профили материала и автоматически регулировать зазоры между роликами на основе предварительно заданных параметров. Это не только экономит время, но и снижает вероятность человеческих ошибок и повышает повторяемость процесса.
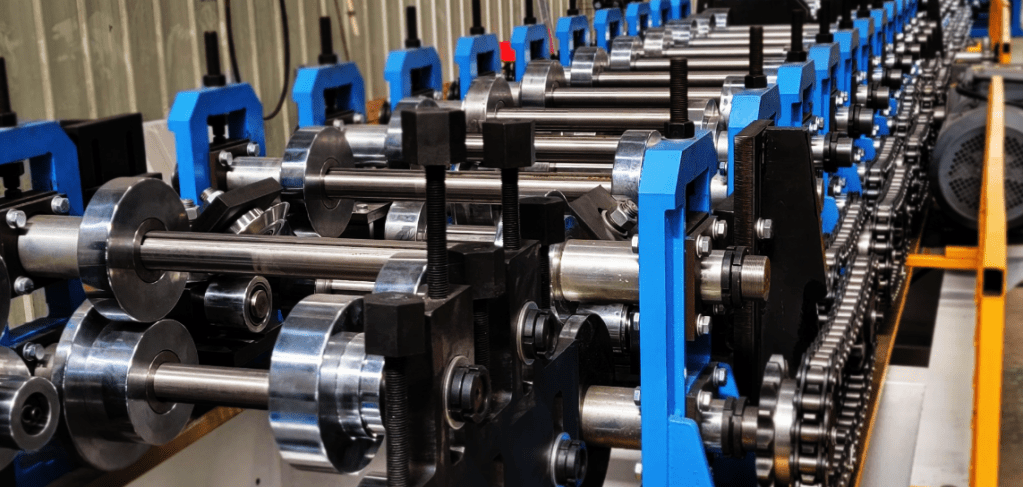
Однако даже при автоматизации операторам необходимо периодически проверять калибровку и подтверждать правильность настроек зазора, особенно при переходе между различными партиями материала или толщинами.
Точная регулировка зазоров между роликами может показаться незначительной деталью в общей работе металлопрокатного станка, например, для фасадных панелей IND, но на практике это имеет решающее значение. От повышения стабильности качества продукции до снижения излишнего износа инструмента — точная регулировка зазоров отличает эффективные производственные линии от проблемных.
Операторы, которые выработают привычку регулярно проверять и регулировать зазоры между роликами — исходя из фактической толщины материала и особенностей формовки — будут сталкиваться с меньшим количеством дефектов профиля, более плавной работой станка и увеличением срока службы оборудования. Независимо от того, работаете ли вы с оцинкованной сталью, алюминием или нержавеющей сталью, настройка параметров в соответствии с характеристиками каждой партии гарантирует, что ваш станок для холодной прокатки будет работать с максимальной эффективностью.
Если вы стремитесь к точности, эффективности и низкому проценту брака, то это должно стать неотъемлемой частью рабочего процесса вашего профилировочного оборудования . Небольшая корректировка сегодня может предотвратить серьезную проблему завтра.
Компания MTC поставляет профилировочные станки для различных применений, в том числе:
- Строительная и строительная отрасль
- Автомобильная промышленность
- Бытовая промышленность
- мебельная промышленность
- Солнечная энергетика
- погрузочно-разгрузочная промышленность
- Инфраструктурная отрасль
- промышленность по производству электротехнических корпусов
- индустрия стеллажного и полочного оборудования
- и так далее….
О компании MTC. – Компания MTC. («Make True Change») имеет богатую историю качества и обслуживания, начавшуюся в 2009 году. С момента своего основания компания расширила свой рынок до более чем 30 стран и в настоящее время является одним из ведущих частных поставщиков оборудования для металлообработки в Китае.
Часто задаваемые вопросы
Какие материалы можно обрабатывать на профилировочном станке, и как тип материала влияет на настройку зазора между роликами? ›
Прокатные станки могут обрабатывать различные металлы, включая низкоуглеродистую сталь, оцинкованную сталь, алюминий и нержавеющую сталь. Каждый материал по-разному реагирует на давление. Низкоуглеродистая сталь требует более узких зазоров из-за своей жесткости, оцинкованная сталь требует немного большего зазора, чтобы избежать царапин на покрытии, алюминий требует более свободного зазора, поскольку он легко царапается, а нержавеющая сталь требует более узких зазоров, но без чрезмерного сжатия, чтобы предотвратить растрескивание кромок. Всегда проверяйте фактическую толщину материала, так как номинальные значения могут отличаться.
Каков оптимальный зазор между роликами при заданной толщине материала? ›
Общепринятое эмпирическое правило заключается в том, чтобы установить зазор между роликами равным толщине материала плюс небольшой зазор в 0,02–0,05 мм, в зависимости от станка и типа материала. Например, для стали толщиной 1,0 мм начальный зазор составит приблизительно 1,03 мм. Этот зазор учитывает упругое восстановление материала и предотвращает чрезмерное сжатие. Однако точный зазор следует корректировать на основе пробных запусков и с учетом конкретной геометрии формируемого профиля.
Как узнать, правильно ли установлены зазоры между роликами? ›
К распространенным признакам неправильного зазора между роликами относятся волнистость кромок, скручивание или изгиб профиля, царапины или следы на поверхности, неравномерность толщины по профилю, а также необычный шум или вибрация. Волнистость кромок часто является результатом чрезмерного давления, в то время как скручивание указывает на асимметричное распределение давления. Царапины свидетельствуют о слишком тугом зазоре между роликами, а неравномерные зазоры между стойками вызывают неравномерность толщины. Раннее выявление этих проблем помогает избежать простоев и доработок.
Какие инструменты необходимы для ручной регулировки зазора роликов? ›
Для ручной регулировки зазора обычно требуются щупы или цифровые/ручные штангенциркули для точного измерения, регулировочные ключи или гаечные ключи для ослабления и затягивания болтов, а также, при необходимости, динамометрический ключ для обеспечения постоянной затяжки. Также рекомендуется использовать толщиномер или микрометр для проверки фактической толщины поступающего материала перед установкой зазоров. Всегда используйте защитное снаряжение и соблюдайте процедуры блокировки/маркировки.
Можно ли адаптировать профилировочные станки под конкретные материалы, толщину или профиль? ›
Да, производители предлагают прокатные станки, изготовленные на заказ с учетом конкретных производственных потребностей. Возможности индивидуальной настройки могут включать количество формовочных станций, роликовый инструмент для уникальных профилей, ширину и толщину обрабатываемого материала, а также встроенные станции пробивки или резки. Поскольку параметры регулировки зазора зависят от точных характеристик материала и геометрии профиля, станок, разработанный с учетом ваших конкретных требований, помогает обеспечить стабильное качество формовки и эффективную работу.
Какие факторы определяют правильный зазор между роликами в системах автоматической регулировки? ›
Даже при использовании автоматических систем с ЧПУ или сервоприводом правильная настройка зависит от фактической толщины материала, его пластичности и твердости, а также требований к формованию конкретного профиля. Автоматические системы хранят рецепты для разных партий материала, но операторам все равно необходимо проверять калибровку. Различия между партиями материала — даже от одного и того же поставщика — могут потребовать небольших корректировок, поэтому периодические ручные проверки остаются важными для поддержания точности.
Как часто следует проверять или регулировать зазоры между роликами? ›
Зазоры между роликами следует проверять еженедельно или после каждого крупного производственного цикла, особенно при переходе на другие материалы или толщины. Регулярная проверка помогает учитывать постепенный износ инструмента, который может изменять эффективные зазоры. Кроме того, документирование каждой регулировки, включая толщину материала, настройки зазора и скорость формования, создает эталонный базовый уровень, который ускоряет будущие настройки и обеспечивает стабильное качество продукции на протяжении всех производственных смен.
