

Прокатка высокопрочной стали: что следует учитывать покупателям оборудования
Прокатка высокопрочной стали: что следует учитывать покупателям оборудования
Высокопрочные стали все чаще используются в конструкционных профилях, где производители стремятся к увеличению несущей способности без простого увеличения толщины материала. Типичными примерами являются каналы для крепления солнечных батарей, стойки стеллажей для хранения, конструкционные профили, автомобильные компоненты и некоторые строительные профили.
Однако для покупателя профилировочного станка переход от обычной низкоуглеродистой стали к высокопрочной низколегированной стали (HSLA) или другому высокопрочному сплаву — это не просто замена материала. Это может изменить стратегию формовки, геометрию инструмента, требования к приводу, нагрузку на вал и даже оптимальное количество формовочных станций.
Это различие становится все более актуальным по мере дальнейшего развития спецификаций на сталь. Стандарт ASTM A1008/A1008M-26, опубликованный в 2026 году, охватывает несколько обозначений холоднокатаной конструкционной и высокопрочной стали, включая марки HSLAS и HSLAS-F. Аналогичным образом, стандарт ASTM A1011/A1011M-25 охватывает горячекатаную конструкционную, высоколегированную низколегированную и сверхвысокопрочную листовую и полосовую сталь.
Для производителей, инвестирующих в новые профилировочные станки для высокопрочной низколегированной стали, практический вопрос заключается не просто в том, «Какую толщину может обрабатывать станок?», а в том, «На какую комбинацию толщины, предела текучести, предела прочности и геометрии профиля станок фактически рассчитан?»
Оглавление
Почему предел текучести так же важен, как и толщина

Толщина материала — один из первых параметров, обычно указываемых при проектировании линии профилирования. Она важна, но сама по себе недостаточна.
Рассмотрим две катушки одинаковой толщины. Если одна из них имеет значительно больший предел текучести, то усилия, необходимые для постепенного изгиба её в желаемый профиль, могут существенно различаться.
Материал с повышенной прочностью, как правило, имеет более высокое сопротивление необратимой деформации. В зависимости от профиля это может привести к следующим результатам:
- более высокие нагрузки при формовании;
- усиленный пружинящий эффект;
- более высокие требования к крутящему моменту;
- повышенные нагрузки на валы и подшипники;
- повышенная чувствительность к выравниванию инструмента;
- более жесткие требования к пороговым значениям.
Именно поэтому в коммерческом предложении, где указан только диапазон толщины — например, 1,5–3,0 мм — не полностью отражены возможности станка по формовке.
Технические характеристики материала и механические свойства следует указывать вместе с чертежом профиля.
Пружинение становится критически важной проблемой при изготовлении инструментов
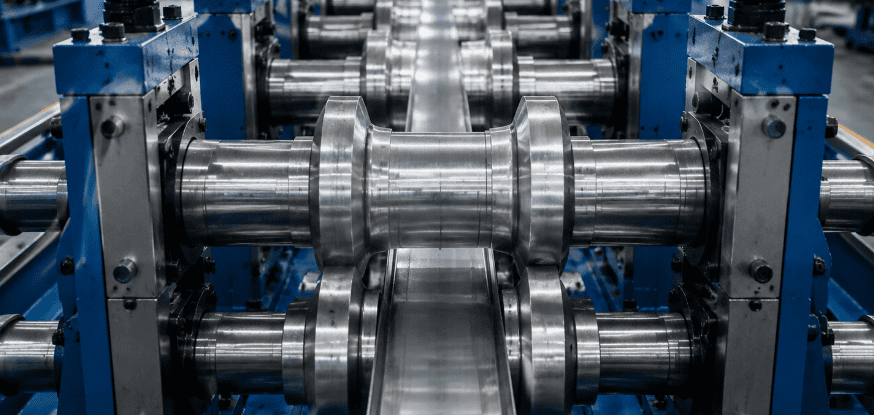
После прохождения стали через формовочный станок упругое восстановление приводит к тому, что материал слегка возвращается к своей первоначальной геометрии. Это явление известно как пружинение.
По мере увеличения предела текучести упругое деформирование при профилировании, как правило, становится более значительным и должно учитываться при проектировании оснастки.
Простое увеличение давления вальцов не является инженерным решением. Валковый инструмент должен постепенно распределять деформацию в соответствии с заданной последовательностью формования.
В зависимости от геометрии и материала сечения инженерам может потребоваться внести следующие корректировки:
Формирование углов
Для отдельных проходов может потребоваться контролируемое переформование, чтобы профиль достиг требуемого угла после упругого восстановления.
Количество формовочных станций
Профиль, который можно надежно изготовить за определенное количество этапов с использованием обычной стали, при изготовлении из более прочного материала может потребовать дополнительных стадий формовки.
Добавление станций не гарантирует автоматического улучшения. Правильный график проходов зависит от геометрии профиля, свойств материала и требуемых допусков.
Геометрия ролика
Условия контакта между полосой и валками влияют на распределение деформаций. Неправильно спроектированная оснастка может концентрировать деформацию в определенных областях и увеличивать искажения или повреждения поверхности.
Именно поэтому при проектировании профилировочной оснастки следует ориентироваться на фактический материал, из которого изготавливается изделие, а не только на окончательные размеры поперечного сечения.
Геометрия профиля может быть важнее номинальной толщины

Для изготовления простого открытого канала и сложного профиля из одного и того же материала могут потребоваться совершенно разные конфигурации оборудования.
К факторам, затрудняющим формовку, относятся:
- узкие возвратные губы;
- глубокие каналы;
- несколько изгибов, расположенных близко друг к другу;
- асимметричные сечения;
- большое соотношение ширины к толщине;
- перфорации вблизи зон изгиба;
- жесткие допуски по размерам.
Использование высокопрочных материалов усугубляет многие из этих проблем.
Например, канал для крепления солнечных батарей может иметь обращенные внутрь выступы и отверстия, расположенные на равном расстоянии друг от друга. Инженерная группа должна учитывать не только способ формовки профилей из высокопрочной стали, но и то, как штамповка влияет на поток материала, а также изменяется ли положение отверстий в процессе формовки.
Это создает прямую взаимосвязь между расположением штамповочных отверстий, конструкцией оснастки и конечной точностью размеров.
Для производителей, оценивающих оборудование для данного применения, на существующей , посвященной станкам для профилирования профилей Strut Channel Roll Forming Machine, можно найти конфигурацию станка, соответствующую конкретному применению, а в данной статье объясняются инженерные аспекты проектирования материалов, лежащие в основе такой линии.
Конструкция машины и трансмиссии требуют достаточного запаса прочности
В конечном итоге, машина должна выдерживать более высокие нагрузки при формовке.
К важным механическим элементам относятся валы, подшипники, опоры, система трансмиссии, базовая конструкция и главный привод.
Диаметр вала и расположение подшипников
Валы роликов должны выдерживать как крутящий момент, так и изгибающие нагрузки, сохраняя при этом положение инструмента. Чрезмерный прогиб вала может повлиять на размеры профиля и ускорить износ инструмента.
Станки
Жесткие формовочные станы помогают поддерживать правильное положение роликов под нагрузкой. Жесткость конструкции становится особенно важной при производстве более толстых или высокопрочных конструкционных профилей.
Система привода
Для сложных задач, связанных с изготовлением профилей, часто выбирают коробку передач и карданный вал, поскольку они способны передавать значительный крутящий момент непосредственно на формовочные станции.
Цепная передача по-прежнему подходит для многих легких применений, но выбор привода должен соответствовать фактической нагрузке при формовке, а не общим техническим характеристикам станка.
Цель состоит не в установке максимально мощного двигателя. Вся трансмиссия должна быть спроектирована как система с достаточным запасом прочности для заданного диапазона материалов.
Пробивка и резка также должны быть рассчитаны на марку материала
Прокатный стан для высокопрочной стали — это лишь одна часть полной производственной линии.
При использовании стали повышенной прочности изменяются также силы пробивки на входе и силы резания на выходе.
Системы пробивки должны обеспечивать достаточный тоннаж, контролируя при этом точность отверстий и срок службы инструмента. Зазор между пуансоном и матрицей приобретает особое значение, поскольку несоответствующий зазор может привести к образованию заусенцев и износу инструмента.
Система отсечки представляет собой аналогичную проблему. Нельзя автоматически предполагать, что лезвие и гидравлическая система, выбранные для низкоуглеродистой стали, будут работать одинаково эффективно и на более прочном материале той же толщины.
Метод резки также влияет на производственную стратегию. Гидравлические системы с остановкой для резки представляют собой относительно простое решение для многих конструкционных профилей, в то время как система летной резки при профилировании рулонов может исключить необходимость остановки полосы, когда требуется более высокая скорость непрерывного производства.
Правильный выбор зависит от геометрии профиля, скорости производства, качества резки и уровня инвестиций, а не только от заявленной максимальной скорости линии.
Перед проведением заводских приемочных испытаний следует учитывать вариации материалов
Один из часто упускаемых из виду вопросов — это разница между номинальными характеристиками материалов и фактическими характеристиками производимых катушек.
Стандарт ASTM A1008/A1008M-26 охватывает несколько категорий холоднокатаных конструкционных и высокопрочных сталей и устанавливает требования к их механическим свойствам. Стандарт ASTM A1011/A1011M-25 охватывает горячекатаные стали, начиная от промышленных марок и заканчивая высокопрочными низколегированными сталью (HSLA) и сверхвысокопрочными сталями.
Для проектов по профилированию материалов сертификат на материал является важной технической информацией.
Прежде чем окончательно утвердить конструкцию оснастки, поставщик в идеале должен знать следующее:
- стандарт материала;
- марка стали;
- минимальная и максимальная толщина;
- диапазон предела текучести;
- предел прочности;
- Спецификация покрытия, где это применимо;
- ожидаемые допуски по размерам.
Образцы, используемые в ходе заводских приемочных испытаний, также должны в достаточной степени соответствовать материалам, используемым в фактической продукции заказчика.
Успешно протестированный станок для профилирования высокопрочной стали с использованием более легко формуемого материала не демонстрирует убедительных результатов при работе с рулонами стали самой высокой прочности, производимыми заказчиком.
Для обеспечения точности размеров необходим комплексный подход к процессу
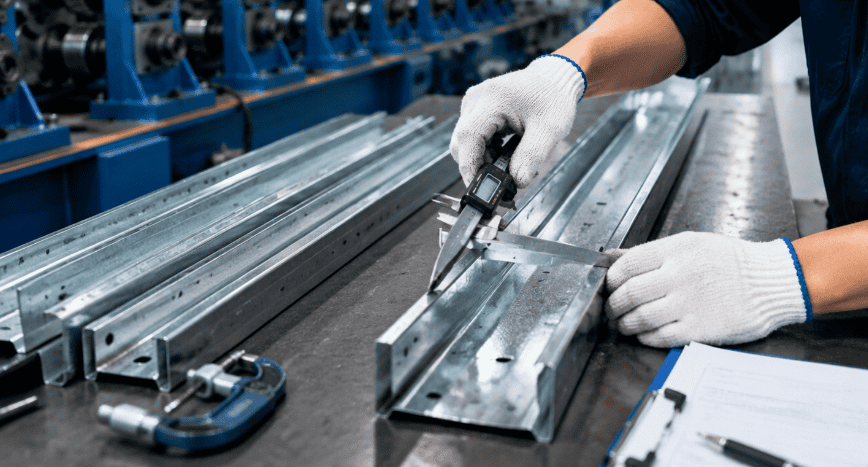
Высокопрочная сталь также может выявлять слабые места в других участках производственной линии.
Если подача ленты нестабильна, накопленная погрешность длины может повлиять на положение при пробивке и резке. Если направляющая подачи отрегулирована неправильно, профиль может постепенно скручиваться или смещаться вбок. Если выравнивание роликов плохое, одна сторона асимметричного участка может развиваться иначе, чем другая.
Эти проблемы объясняют, почему при устранении неточностей в определении длины в профилировочном станке следует учитывать показания энкодера, подачу, ускорение/замедление и синхронизацию отсечки, а не сразу обвинять профилировочные ролики.
Тот же принцип применим и к точности профиля: оснастка, жесткость станка, свойства материала и параметры настройки работают вместе.
Что покупатели должны предоставить перед запросом коммерческого предложения на оборудование
Для проекта по профилированию высокопрочной стали профессиональный технический запрос должен содержать не только фотографию профиля.
Как минимум, предоставьте поставщику следующую информацию:
- Чертеж профиля с указанием размеров;
- стандарт и сорт материала;
- Диапазон толщины материала;
- предел текучести и предел прочности на растяжение;
- ширина рулона или полосы;
- Схема расположения отверстий и требования к перфорации;
- требуемая длина изделия;
- допуски по размерам;
- целевая скорость производства;
- ожидаемый годовой или сменный объем производства.
Имея эту информацию, инженеры могут разработать вальцовочный станок, оценить нагрузки при формовке, определить оптимальное количество станций, выбрать систему передачи и спроектировать системы пробивки и резки.
Не следует выбирать профилировочный станок, ориентируясь только на толщину
Спецификация, например, «оцинкованная сталь толщиной 0,8–2,0 мм», может показаться точной, но с инженерной точки зрения она оставляет неопределенными ряд важных переменных.
Таким образом, две машины, рекламируемые для одного и того же диапазона толщины, могут иметь существенно разные возможности.
При выборе профилей для строительных конструкций покупателям следует оценить взаимосвязь между прочностью материала, геометрией профиля и конструкцией станка.
Уточните у поставщика, какой сорт материала использовался при инженерных расчетах и какой материал будет использоваться при приемочных испытаниях. Подтвердите максимально допустимый предел текучести, а не только максимальную толщину.
Эти вопросы особенно важны, когда в дальнейшем производственной линии может потребоваться переработка более прочных сталей.
Поймите, что действительно следует учитывать
Высокопрочная сталь открывает важные возможности для создания более легких и прочных конструкционных профилей, но при этом повышает инженерные требования к процессу профилирования.
Успешная прокатка высокопрочной стали зависит от контроля упругого восстановления, распределения деформации посредством соответствующего графика проходов, поддержания достаточной жесткости и крутящего момента станка, а также правильного подбора размеров систем пробивки и резки.
Для покупателей оборудования указание марки стали и механических свойств в начале проекта может предотвратить дорогостоящие доработки оснастки в дальнейшем.
Таким образом, хорошо спроектированная линия профилирования должна учитывать все производственные параметры: геометрию профиля + толщину + прочность материала + допуск + производительность.
Именно это сочетание, а не только толщина, определяет реальные требования к оборудованию.
Часто задаваемые вопросы
Вполне возможно, если конструкция станка, система привода и оснастка разработаны для обоих материалов. Однако параметры настройки и компенсация упругого восстановления могут различаться в зависимости от марки стали.
Не всегда. Количество станций зависит от геометрии профиля, толщины, распределения изгибов и свойств материала. Для высокопрочной стали может потребоваться более плавная последовательность формовки, но окончательное количество должно быть определено инженерным отделом.
Высокопрочные стали способны сохранять большую упругую деформацию при изгибе. После выхода материала из валков часть этой деформации восстанавливается, изменяя окончательный угол изгиба, если только инструмент не компенсирует это.
Укажите стандарт материала, марку, диапазон толщины, предел текучести, предел прочности на растяжение, покрытие и ширину полосы, а также чертеж профиля с указанием размеров.
Когда это практически осуществимо, то да. Испытания с использованием репрезентативного производственного материала дают гораздо более убедительные доказательства фактической производительности машин и инструментов, чем испытания только с менее прочным заменителем.
