
Линии профилирования дорожных ограждений: проектирование комплекта роликов для соответствия стандартам ASTM AASHTO M180
Линии профилирования дорожных ограждений: проектирование комплекта роликов для соответствия стандартам ASTM AASHTO M180
Обзор статьи
Основные требования к линии профилирования ограждений
Когда владельцы заводов и инженеры-технологи оценивают линию по профилированию дорожных ограждений, обсуждение должно выходить за рамки скорости и тоннажа оборудования. Реальным показателем качества линии по производству дорожных ограждений является ее способность стабильно формировать профиль из листового металла, соответствующий геометрическим допускам и свойствам материала, определенным стандартом AASHTO M180. Этот стандарт регулирует работу систем ограждений W-образной формы, используемых по всей Северной Америке, и предъявляет строгие требования как к химическому составу стали, так и к конечным размерам поперечного сечения. Линия, не способная выдерживать эти допуски, будет производить ограждения, не прошедшие проверку, независимо от скорости ее работы.
Сложность заключается в том, что форма W-образного профиля обманчиво сложна. Она требует точного изгиба на нескольких этапах, контролируемого утонения материала на радиусах и постоянной конечной ширины профиля в 12 дюймов (305 мм) с характерным рисунком гофрирования. Любое отклонение от заданных размеров — даже доли миллиметра — может поставить под угрозу способность рельса поглощать энергию удара и направлять транспортное средство обратно на проезжую часть. Именно поэтому проектирование роликовой оснастки, а не только рамы станка, является наиболее важным фактором успешной установки.
Конструкция оснастки для роликов ограждения : где точность не подлежит обсуждению.
Сердцем любой конструкции станка для формовки ограждений является комплект роликов. В отличие от более простых профилей, W-образная балка проходит последовательную формовку, при которой на каждой станции полоса изгибается немного сильнее до тех пор, пока не будет достигнуто полное поперечное сечение. Конструкция оснастки для роликов ограждения должна учитывать упругое поведение материала, толщину поступающего рулона и требуемые радиусы изгиба. Стандартное ограждение AASHTO M180 обычно изготавливается из стали толщиной 12 калибра (2,66 мм) или 10 калибра (3,43 мм), и оснастка должна быть разработана специально для используемой толщины стали. Использование одного и того же комплекта роликов для обеих толщин стали без регулировки является распространенной причиной производственных проблем.
При проектировании вальцовых станций необходимо учитывать несколько факторов:
- упругого восстановления материала : каждый проход ролика должен слегка перегибать материал, чтобы компенсировать упругое восстановление стали после выхода из станции. Величина перегиба зависит от предела текучести и толщины, поэтому оснастка должна быть спроектирована с учетом требуемых характеристик рулона.
- Последовательность постепенного изгиба: профиль W-образной балки нельзя сформировать за один или два прохода, не рискуя растрескиванием или чрезмерным упрочнением. Типичная линия использует от 10 до 14 формовочных станций, каждая из которых постепенно увеличивает угол изгиба. Переход между станциями должен быть плавным, чтобы предотвратить появление следов или царапин на оцинкованной поверхности.
- Материал и твердость валков: Сами валки обычно изготавливаются из инструментальной стали D2 или аналогичной, закаленной до 58–62 HRC. Такая твердость необходима для того, чтобы выдерживать постоянное давление при формовке высокопрочной стали без образования плоских участков или следов износа, которые могли бы передавать дефекты на профиль.
- Проверка конструкции в виде цветка: Полный набор этапов формования визуализируется на схеме в виде цветка, которая отображает положение полосы на каждом этапе. Эта конструкция должна быть проверена с помощью анализа методом конечных элементов (МКЭ) для прогнозирования распределения напряжений и потенциального утонения до начала изготовления оснастки. МКЭ позволяет инженеру-оснасточнику выявлять области, где материал может сморщиваться или рваться, особенно на острых радиусах гофрирования.
Выбор материала и его влияние на формуемость
Выбор стали для изготовления двутавровых ограждений напрямую влияет как на процесс профилирования, так и на ударопрочность конечного изделия. Согласно спецификации ASTM A993/A993M, которая является основой для AASHTO M180, сталь должна иметь минимальный предел текучести 50 ksi (345 МПа) и минимальный предел прочности на растяжение 70 ksi (483 МПа). Эти свойства гарантируют пластическую деформацию ограждения при ударе без разрушения. Однако более высокая прочность также означает более высокое упругое восстановление и большую устойчивость к изгибу, что напрямую влияет на требуемую мощность профилирующего станка и конструкцию вальцовочных проходов.
Практический опыт показывает, что химический состав рулона, особенно содержание углерода и марганца, должен оставаться неизменным на протяжении всего производственного цикла. Изменения состава в пределах одного рулона могут привести к тому, что материал будет вести себя по-разному на входе в линию и на выходе, что приведет к непостоянству конечных размеров. Крайне важно убедиться, что поступающие рулоны соответствуют химическим пределам AASHTO M180, и контролировать сертификаты поступающих материалов перед загрузкой рулона в разматыватель. Кроме того, необходимо проверить состояние поверхности стали — обычно это горячее цинкование с цинковым покрытием 1,0 унции/фут² (0,3 кг/м²) — на наличие дефектов, таких как блестки, шлак или незакрепленные участки, которые могут привести к неравномерному износу оснастки рулона.
Пробивка и надрезка в линию: система пробивки ограждений
Полная конфигурация станка для формовки ограждений не ограничивается только этапом формовки. Профиль дорожного ограждения требует точных отверстий и пазов для болтов, необходимых для соединения со стойками и соседними участками рельсов. Стандартная схема расположения отверстий под стойки, определенная для рельсов W-образной формы, включает овальные пазы для болтовых соединений и круглые отверстия через определенные интервалы. Эти элементы обычно создаются с помощью интегрированной системы пробивки отверстий в ограждении, работающей в линейном режиме с процессом формовки. Станция пробивки должна быть синхронизирована со скоростью линии, чтобы обеспечить правильное расположение отверстий относительно длины рельса.
Существует два распространенных подхода к штамповке в линию:
- Механическая штамповка с сервоуправлением: В этом методе используется пресс с сервоприводом, который штампует отверстия по мере перемещения ленты по линии. Сервоуправление обеспечивает точное позиционирование на основе показаний энкодера, определяющих длину материала. Это предпочтительный метод для крупносерийного производства, поскольку он поддерживает непрерывную скорость линии.
- Гидравлическая перфорация с кратковременной остановкой: линия на мгновение приостанавливается, пока гидравлические цилиндры пробивают необходимые отверстия. Этот метод проще с механической точки зрения, но снижает общую эффективность производства, поскольку прерывает поток материала. Он часто используется на коротких линиях или при чрезвычайно сложной схеме перфорации.
Пробивной инструмент должен быть спроектирован с той же точностью, что и формовочные ролики. Штампы должны быть изготовлены с жесткими допусками для получения чистых отверстий без заусенцев, поскольку заусенцы могут вызывать концентрацию напряжений, приводящую к растрескиванию во время установки или при ударе. Пробивной узел также должен располагаться на правильном расстоянии от формовочных штампов, чтобы учитывать механическое растяжение, происходящее во время формовки. Игнорирование этого расстояния может привести к смещению отверстий относительно концов каждого участка рельса, что является распространенной причиной брака при проверке ограждений.
Настройка производственной линии для повышения эффективности производства
При планировании новой линии по производству дорожных ограждений компоновка оборудования так же важна, как и отдельные компоненты. Конфигурация линии должна учитывать поток материала от рулона до конечной станции резки по длине, минимизируя перемещение материала и максимизируя время безотказной работы. Типичная конфигурация линии включает следующие станции:
- Разматыватель и выпрямитель: Предназначен для работы с рулонами весом до 20 тонн, с выпрямителем, который устраняет кривизну рулона, подготавливая плоскую полосу для формовочного стана.
- Сервоприводной или роликовый подающий механизм: обеспечивает постоянную скорость подачи полосы в зону формовки. Сервоприводная подача необходима для достижения точности, требуемой системой штамповки.
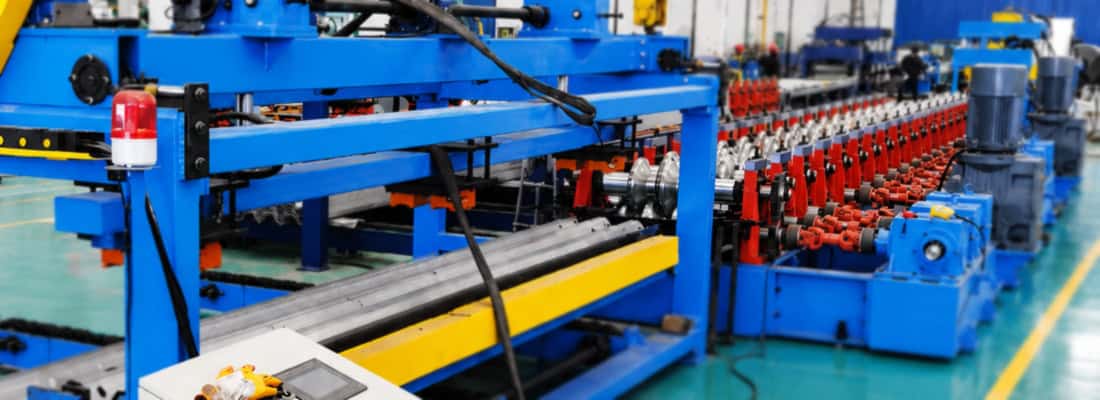
- Прокатный стан с более чем 10 станциями: секция формовки стержней, каждая станция которой установлена на жесткой опорной раме, поглощающей высокие усилия формовки без деформации.
- Станция пробивки: интегрирована в линию, либо до, либо после станции окончательной формовки, в зависимости от геометрии профиля.
- Отрезной пресс: пресс с летающими штампами или сервоуправляемый пресс, который обрезает сформированный рельс до требуемой длины (обычно 25 футов или 12,5 м) без остановки линии.
- Выгрузочный стол и штабелер: собирает готовые рельсы для упаковки в пучки и транспортировки на линию цинкования или на склад.
При проектировании также необходимо учитывать факторы окружающей среды в производственном цехе. Прокатка роликов создает постоянную вибрацию, и любой люфт в подшипниках или направляющих станка проявится в виде дефектов поверхности на конечном профиле. Поэтому опорные рамы должны быть изготовлены из чугуна или прочной сварной стали с прецизионно обработанными монтажными поверхностями. Регулярные проверки технического состояния должны быть сосредоточены на выравнивании валов роликов, поскольку даже незначительное смещение может привести к боковому смещению полосы и деформации конечного участка.
Контроль качества и проверка процессов
Для производства ограждений, неизменно соответствующих стандарту AASHTO M180, требуется не только правильно настроенная линия, но и активная программа контроля качества. Руководитель производства должен внедрить процедуру отбора проб и измерений, которая проверяет соответствие конечного профиля требованиям чертежа. Ключевые проверки включают:
- Размеры профиля: Измерьте ширину, высоту и радиус W-образного профиля как на переднем, так и на заднем концах каждой катушки, а также посередине. Используйте калиброванный оптический компаратор или цифровой штангенциркуль. Отклонение от заданной ширины профиля более чем на 1,5 мм должно стать поводом для немедленной проверки линии.
- Расположение и размер отверстий: Убедитесь, что расстояние между отверстиями для стоек соответствует чертежам и что размеры пазов находятся в пределах допустимых отклонений. Несоответствие расстояния между отверстиями приведет к проблемам при монтаже на месте.
- Толщина материала: Используйте микрометр или ультразвуковой измерительный прибор, чтобы убедиться, что конечная толщина находится в допустимом диапазоне для указанного калибра. Уменьшение толщины, происходящее в процессе формования (обычно до 5% на малых радиусах), не должно снижать толщину ниже минимального значения, требуемого стандартом.
- Качество поверхности: Осмотрите оцинкованную поверхность на наличие царапин, следов от прокатки или валиков, которые могут повредить цинковое покрытие. Формование может вызвать микротрещины, если радиус изгиба слишком мал для цинкового слоя; конструкция оснастки должна этого избегать.
Документация имеет столь же важное значение. Каждая производственная партия должна иметь учетный лист, включающий номер рулона, дату, производственную смену и результаты проверки размеров. Такая прослеживаемость необходима, когда заказчики или инспекторы запрашивают подтверждение соответствия. Без надлежащей документации даже идеально изготовленный рельс не может быть сертифицирован как соответствующий стандарту AASHTO M180.
Устранение износа и техническое обслуживание роликового комплекта
Даже самая совершенная оснастка для валков со временем изнашивается. Абразивные свойства оцинкованного покрытия и постоянное высокое давление приводят к тому, что формовочные валки постепенно теряют свою точную геометрию. График технического обслуживания должен включать регулярный осмотр поверхностей валков на предмет износа, образования ямок или сколов. Опытные инженеры-технологи знают, что постепенное изменение размеров встречается чаще, чем внезапный отказ. Это изменение обычно сначала проявляется в той части валка, которая образует самый острый радиус, где контактное давление наиболее высокое. Регулярно измеряя сформированный профиль и сравнивая его с базовым значением, оператор линии может обнаружить это изменение на ранней стадии и спланировать замену оснастки до того, как начнут производить рельсы, не соответствующие техническим требованиям.
При необходимости ремонта валов оснастку следует заново шлифовать до первоначальных проектных размеров. Валы и корпуса валов линии также необходимо осматривать во время смены оснастки, поскольку любые удары или смещения, вызвавшие ускоренный износ, повторятся, если не будет устранена основная механическая проблема. Программа профилактического технического обслуживания, включающая периодическую проверку параллельности валов валов и затяжку всех крепежных элементов, является наиболее эффективным способом продления срока службы оснастки и поддержания стабильного качества на линии профилирования дорожных ограждений.
Часто задаваемые вопросы
При сравнении цен на линии профилирования, какие наиболее важные технические характеристики мне следует запросить у производителя, чтобы убедиться, что линия действительно соответствует допускам AASHTO M180? ›
Помимо количества формовочных станций, запросите подробную схему изгиба для вашей конкретной толщины и марки стали, а также отчеты о моделировании методом конечных элементов, подтверждающие последовательность изгиба. Это докажет, что конструкция оснастки разработана с учетом упругого восстановления, а не просто скопирована с типового шаблона. Запросите ожидаемые допуски размеров на каждой станции в миллиметрах, а не только допуск на окончательный профиль. Также следует запросить максимальный суммарный прогиб валов валов под полной нагрузкой, поскольку это показывает структурную жесткость рам прокатного стана. Наконец, подтвердите метод, используемый для компенсации разницы между материалом толщиной 2,66 мм (12-й калибр) и 3,43 мм (10-й калибр) — один комплект валов нельзя отрегулировать простыми прокладками для работы с обоими калибрами в пределах размеров AASHTO M180.
Насколько гибкой может быть линия профилирования вальцов, чтобы адаптироваться к изменениям предела текучести без замены оснастки для вальцов? ›
Без изменения оснастки гибкость ограничена. Комплект роликов рассчитан на определенный диапазон предела текучести и толщины, поскольку компенсация упругого восстановления пропорциональна отношению предела текучести материала к пределу прочности на растяжение. Если вы переходите от стандартной стали с пределом текучести 50 ksi (345 МПа) к стали с более высоким пределом прочности (например, 65 ksi), существующая оснастка будет производить профиль с немного большей шириной и более острыми радиусами, поскольку угол перегиба уже недостаточен. На практике обычно можно добиться отклонения ±10-15 ksi, если отрегулировать последние несколько формовочных станов, добавив прокладки или используя регулируемые распорные кольца, но вам потребуется измерять профиль после каждого рулона и смириться с более низкой скоростью линии для компенсации возросшего сопротивления материала. Для существенного изменения (например, с 50 ksi до 90 ksi) необходима специальная роликовая оснастка. Именно поэтому мы просим покупателей указывать полный диапазон спецификаций материала перед проектированием оснастки — мы можем включить в окончательные станы дополнительные возможности регулировки (например, съемные вставки), чтобы охватить более широкий диапазон.
Площадь нашего завода ограничена. Можем ли мы сконфигурировать линию по профилированию ограждений с меньшей занимаемой площадью, и каковы будут компромиссы с точки зрения качества профиля и эффективности производства? ›
Да, более компактная конструкция возможна, но только за счет уменьшения количества формовочных станций или функций слияния. Абсолютный минимум для профиля W-образной балки составляет около 8 станций, но это сопряжено со значительными компромиссами: более резкие изгибы на станции увеличивают риск микротрещин в оцинкованном покрытии и вызывают более выраженное упрочнение, что может сделать сталь хрупкой на радиусах и привести к провалу испытаний на ударную вязкость. Также теряется возможность постепенной компенсации упругого восстановления, поэтому конечный профиль становится более чувствительным к любым изменениям толщины или твердости рулона. С точки зрения эффективности, компактная линия может потребовать размещения штамповочной станции перед окончательным формовочным проходом, что означает, что отверстия пробиваются в плоскую или частично сформированную полосу. Это изменяет форму отверстий после формовки (они становятся овальными) и требует более сложной конструкции штампа для достижения правильных конечных размеров. Для большинства покупателей мы рекомендуем минимум 12 станций, если вы намерены постоянно соответствовать стандарту AASHTO M180. Если площадь помещения является жестким ограничением, рассмотрите горизонтальную или вертикальную конфигурацию вальцовочных машин — некоторые машины можно устанавливать друг на друга, чтобы сэкономить место без уменьшения количества рабочих мест.
Какие скрытые риски существуют при покупке бывшей в употреблении линии для профилирования ограждений, в частности, в отношении оснастки для роликов и ее соответствия действующим стандартам AASHTO M180? ›
Основной риск заключается в том, что устаревшая оснастка была разработана для предельных значений характеристик стали, которые больше не являются общепринятыми. Например, многие бывшие в употреблении линии 1990-х годов были спроектированы для пределов текучести 40-45 ksi, тогда как современный стандарт AASHTO M180 требует минимум 50 ksi. Компенсация обратного хода будет недостаточной, и вам потребуется переточить все формовочные валки (что повлечет значительные затраты) для увеличения углов перегиба. Во-вторых, проверьте размер валов валов и расстояние между подшипниками. В старых линиях часто используются валы меньшего диаметра (например, 25 мм против 35 мм), которые сильнее прогибаются под более прочным материалом, что приводит к волнистым кромкам профиля. В-третьих, проверьте состояние оцинкованной поверхности при обработке — изношенные валы могут иметь острые кромки, которые царапают цинковое покрытие, а повторное покрытие или оцинковка всего комплекта валов обходится дорого. Наконец, запросите оригинальные схемы профилей и файлы FEA. Без этих данных вам придется заниматься обратным проектированием оснастки, что рискованно, поскольку точная последовательность изгиба может быть конфиденциальной информацией. Мы рекомендуем, чтобы инженер-технолог осмотрел валки перед покупкой и измерил профиль во время тестового запуска, чтобы сравнить его с действующими чертежами AASHTO M180.
Как следует задавать параметры плоскостности и толщины поступающей рулонной стали, чтобы избежать остановок производства и обеспечить соответствие размеров ограждений заданным параметрам? ›
Стандарт AASHTO M180 ничего не говорит о допусках на рулоны, но от них зависит стабильность вашей линии профилирования. Укажите рулон с максимальным допуском по толщине ±0,05 мм по ширине и длине. Большее отклонение приведет к неравномерной подаче материала, вызывая боковой смещение и непостоянные углы изгиба на каждой станции. Для обеспечения плоскостности рулон должен иметь максимальную выпуклость (разница толщины в центре и по краям) 0,03 мм и дефект формы (волнистый край или центральная деформация) менее 1% от ширины полосы. Что еще важнее, проверьте постоянство предела текучести рулона по всей его длине. Запросите у поставщика стали сертификаты завода-изготовителя, включающие результаты испытаний на растяжение с обоих концов каждого рулона. Если предел текучести изменяется более чем на 5 ksi, упругое восстановление изменится, и конечная ширина профиля будет колебаться, даже если ваш инструмент идеален. Также укажите максимальную шероховатость поверхности полосы 120 микродюймов (Ra), чтобы уменьшить трение в валках, что предотвратит зацепление и износ валков. Мы рекомендуем включить эти требования в спецификацию на закупку катушек и использовать лазерный профильный измеритель на входе в линию, чтобы выявлять любые несоответствующие спецификациям катушки до того, как они повредят оснастку.
Каковы лучшие практики проверки соответствия прототипа или первой изготовленной секции ограждения стандарту AASHTO M180 перед началом полномасштабного серийного производства? ›
Одного первого участка недостаточно — необходимо проверить технологическое окно, а не просто один образец. Пропустите через линию не менее 20 метров непрерывного материала, останавливаясь каждые 2 метра для отбора образцов. Для каждого образца измерьте 10 критических размеров: общую ширину профиля (должна быть 305 мм ± 1,5 мм), высоту каждой гофры (обычно 51 мм), все три радиуса изгиба, расстояние между центрами отверстий (обычно 750 мм ± 3 мм) и длину пазов отверстий. Используйте специальный профильный измеритель W-образного профиля или оптический компаратор. В дополнение к проверке размеров проведите измерение твердости по Роквеллу на самом остром радиусе изгиба. Твердость не должна превышать 80 HRB, чтобы материал оставался достаточно пластичным для поглощения ударов. Также проведите тест на адгезию цинка — постучите молотком по сформированному радиусу; покрытие не должно отслаиваться, что указывает на то, что радиус изгиба был слишком малым для удлинения цинка. Наконец, убедитесь, что отверстия чистые и не имеют заусенцев размером более 0,125 мм, так как заусенцы могут растрескаться во время установки. Задокументируйте все измерения в отчете о проверке первого образца (FAI). Приступайте к полномасштабному производству только после того, как FAI пройдет проверку пяти последовательных, несмежных образцов.
Можно ли интегрировать линию профилирования ограждений с нашей существующей линией цинкования или покраски, или лучше оставить их отдельными? ›
Лучше разделять линию профилирования и процесс цинкования. Нагрев от ванны цинкования (450°C и выше) деформирует уже сформированный профиль и нарушит допуски по размерам. Стандартная практика заключается в том, чтобы сначала выполнить профилирование, а затем цинкование (горячее цинкование) или покраску, что означает, что выход линии должен быть соединен с системой транспортировки длинных рельсов на цех периодического цинкования. Тем не менее, можно интегрировать линию профилирования с операцией предварительной покраски рулонов (используя уже оцинкованные и окрашенные рулоны). Для этого оснастка должна быть спроектирована с более мягкими радиусами изгиба, чтобы избежать растрескивания предварительно нанесенного покрытия; общее правило – внутренний радиус изгиба должен быть не менее 1,5 толщины материала. Если вы планируете добавить линию непрерывного цинкования после профилирования, вам потребуется очень длинный охлаждающий конвейер (не менее 50-80 метров) для снижения температуры стали до того, как она достигнет секции выпрямления и укладки, иначе цинк провиснет. Для большинства заводов мы рекомендуем привлекать отдельного, специализированного субподрядчика по гальванизации, чтобы избежать огромных капитальных затрат на интеграцию несовместимых процессов. Обязанности вашей линии профилирования должны ограничиваться производством заготовки с пробитыми отверстиями, готовой к этапу нанесения покрытия.
