
Предварительная и последующая штамповка при профилировании: какую систему выбрать?
Предварительная и последующая штамповка при профилировании: какую систему выбрать?
Для многих проектов по изготовлению профилей методом штамповки вальцовка — это не просто дополнительная опция, устанавливаемая на стандартный станок. Место выполнения штамповки может влиять на точность отверстий, скорость производства, конструкцию вальцовочного инструмента, компоновку станка и, в конечном итоге, на качество размеров готового профиля.
Это особенно важно для С-образных/Z-образных прогонов, направляющих для солнечных батарей, стоек для стеллажей, кабельных лотков и других изделий, изготовленных методом прокатки, содержащих повторяющиеся отверстия, пазы или выемки.
При оценке новой линии для профилирования рулонным методом покупатели обычно сталкиваются с двумя вариантами: предварительная пробивка отверстий при профилировании, когда отверстия делаются, пока полоса еще плоская, и последующая пробивка, когда профиль пробивается после завершения большинства или всех операций профилирования.
Ни одна из систем не является универсально лучшей. Правильное решение зависит от геометрии профиля, положения отверстия, свойств материала, требований к допускам и скорости производства.
Обзор статьи
Что такое предварительная штамповка на линии профилирования?
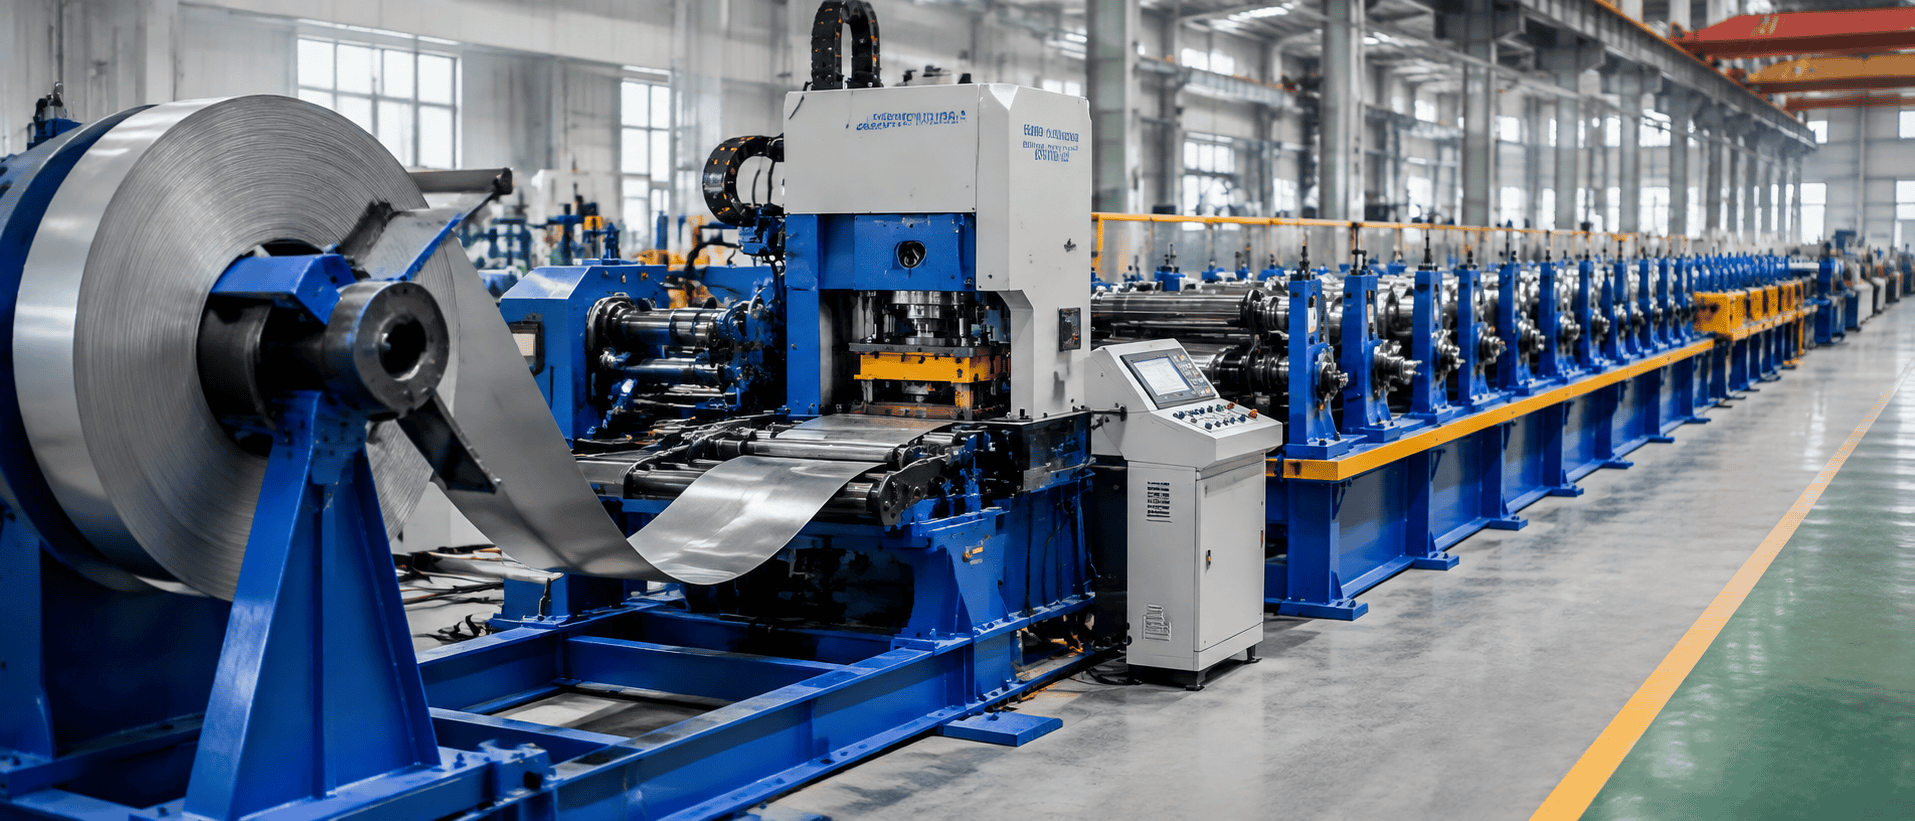
В типичной предварительной пробивки при формовке рулон проходит через разматыватель и секцию выравнивания или сервопривода подачи, прежде чем попасть в штамповочный пресс. Отверстия, пазы и выемки пробиваются, пока материал остается плоским. Затем полоса поступает в формовочный стан.
Типичный процесс выглядит следующим образом:
Размотчик → Выравнивание → Сервоприводная подача → Пробивка → Формовка → Резка → Выход готовой продукции
Такая конфигурация широко используется, поскольку плоский материал легко поддерживать, а традиционные пуансоны и матрицы позволяют подходить к полосе вертикально.
Для изделий с несколькими соединительными отверстиями программируемая сервосистема пробивки может координировать длину подачи и положение пуансона через ПЛК. Таким образом, можно запрограммировать различные схемы отверстий для разных конечных длин без ручного перепозиционирования каждого пробивного инструмента.
Главное инженерное преимущество — доступность. Для штамповки плоской полосы обычно требуется более простая оснастка, чем для штамповки трехмерного профиля.
Однако отверстие впоследствии должно пройти весь процесс формования.
Это приводит к наиболее важному ограничению предварительной перфорации: искажению пробитого отверстия.
Почему предварительно пробитые отверстия могут деформироваться во время прокатки?
Прокатная формовка — это процесс постепенного изгибания плоской полосы через несколько формовочных станций. Материал не просто перемещается вперед без деформации. Различные участки полосы испытывают разные продольные и поперечные деформации в процессе формовки.
Если предварительно пробитое отверстие или прорезь расположены вблизи линии изгиба, окружающий материал может растягиваться по мере развития изгиба. Круглое отверстие может стать слегка овальным, а прорезь может изменить свою длину или ориентацию.
Поэтому в технических рекомендациях по профилированию неизменно указывается, что по возможности следует по возможности избегать расположения предварительно пробитых отверстий и выемок вблизи линий сгиба. MP Metals
Исследования перфорированных заготовок также подтверждают, что неравномерные продольные и поперечные деформации вокруг перфораций могут способствовать деформации во время прокатки. Sage Journals
Это не означает, что предварительная перфорация неточна.
На самом деле, правильно спроектированная штамповка при профилировании может обеспечить превосходную повторяемость. Ключевой вопрос заключается в понимании того, как будет перемещаться материал после пробивки отверстия.
Положение отверстия относительно изгиба
Отверстие, расположенное в широкой, относительно недеформированной стенке, обычно гораздо проще обслуживать, чем отверстие, расположенное непосредственно рядом с изгибом под углом 90 градусов.
Прочность материала
Для высокопрочных сталей, как правило, требуются большие усилия формования, и они могут демонстрировать различное упругое восстановление. Поэтому последовательность формования необходимо рассматривать вместе с расположением штамповочных отверстий.
Размер отверстия и выемки
Небольшое круглое отверстие оказывает меньшее влияние на жесткость полосы, чем большой надрез, удаляющий значительную часть поперечного сечения.
Крупные вырезы могут локально ослабить полосу во время формования и потребовать изменения рисунка цветка или дополнительных этапов формования.
Что такое пост-удар?
При формовке вальцов после пробивки отверстийсначала формируется полоса, а затем в готовом или почти готовом профиле пробиваются необходимые отверстия.
Упрощенная конфигурация может выглядеть следующим образом:
Разматыватель → Прокатка → Сервопозиционирование → Штамповка → Резка
Главное преимущество очевидно: отверстие создается после того, как геометрия поперечного сечения уже определена.
Таким образом, возможности для последующей деформации при прокатке, позволяющей изменить форму отверстия, минимальны или отсутствуют вовсе.
При чрезвычайно высоких требованиях к точности позиционирования отверстия и профиля, постобработка штамповкой при прокатке привлекательным вариантом.
Но механическая проблема становится более сложной.
Вместо пробивки плоской полосы, теперь инструменту необходимо создавать трехмерный профиль. Боковые стенки, выступы или закрытые участки могут мешать работе пуансона и матрицы.
Штамп также должен обеспечивать надлежащую поддержку сформированного профиля во время штамповки.
Это может значительно увеличить сложность оснастки.
Предварительная и последующая штамповка: основные инженерные различия
Для покупателя оборудования сравнение не должно сводиться к тому, какая система стоит дешевле.
Фактическое решение зависит от нескольких факторов.
| Фактор | Предварительная перфорация | После удара |
|---|---|---|
| Доступность инструментов | Отличный | Зависит от профиля |
| Сложность штамповочного инструмента | Обычно ниже | Обычно выше |
| Риск деформации отверстий, связанной с формовкой | Выше | Ниже |
| Пробивка плоского материала | Да | Нет |
| Подходит для повторяющихся узоров | Отличный | Хороший |
| Очень тесная взаимосвязь между отверстием и изгибом | Требуется инженерная экспертиза | Часто выгодно |
| сложность компоновки машины | Умеренный | Потенциально выше |
| Высокообъемные структурные профили | Очень распространенное явление | Зависит от приложения |
Именно поэтому профессиональную систему штамповки и профилирования следует проектировать, исходя из чертежа готового изделия, а не выбирать в качестве стандартного варианта оборудования.
Почему сервопривод подачи важен для точности сверления отверстий
Точность пробивки отверстий определяется не только штамповочным инструментом.
Система кормления имеет не меньшее значение.
В программируемой линии предварительной перфорации контроллеру необходимо точно знать, насколько продвинулась лента перед каждым циклом перфорации. Сервопривод обеспечивает контролируемое перемещение материала в соответствии с запрограммированной схемой отверстий.
Предположим, что для профиля требуется:
- два монтажных отверстия вблизи переднего конца;
- повторяющиеся пазы каждые 500 мм;
- тиснение для идентификации;
- две заключительные лунки ближе к концу поля.
ПЛК может разделить готовое изделие на запрограммированные позиции для пробивки. Сервоприводная система пробивки перемещает материал в каждую позицию и координирует цикл прессования.
Этот подход особенно ценен, когда на одной производственной линии изготавливаются изделия различной длины.
Однако необходимо учитывать и суммарную точность кормления.
Если материал проскальзывает в подающем устройстве, измерение энкодера неверно или процесс формования изменяет эффективную длину полосы, положение отверстия относительно готовой кромки среза может отклоняться.
Таким образом, точность отверстий при профилировании методом прокатки является системной проблемой, включающей сервоприводную подачу, пробивку, формовку и резку.
Пробивка отверстий перед формовкой для С/З-образных прогонов
Продольные балки являются хорошим примером того, почему предварительная штамповка методом прокатки остается популярной.
Большинство соединительных отверстий расположены в относительно плоской части С- или Z-профиля, а не непосредственно на радиусе скругления углов.
Благодаря этому плоская полоса пригодна для штамповки перед поступлением в формовочные станции.
Для программируемой линии профилирования С-образных/Z-образных прогоновтехнологический процесс может включать в себя:
Гидравлический разматыватель → Выравнивание → Сервоприводная подача → Гидравлическая штамповка → C/Z-образная профилировка → Резка
Затем через систему управления можно ввести различные длины прогонов и схемы расположения отверстий.
Поскольку отверстия расположены преимущественно в сетке полотна, риск сильной деформации от пробитых отверстий можно контролировать за счет правильного дизайна цветка и отслеживания полосок.
Это значительно практичнее, чем пытаться вставлять обычные штамповочные инструменты в уже сформированную С- или Z-образную секцию для каждого соединительного отверстия.
Профили крепления солнечных батарей требуют более тщательной оценки
Каналы для крепления солнечных батарей могут представлять собой иную инженерную задачу.
Многие солнечные профили содержат:
- плотные щелевые узоры;
- губы, возвращающиеся внутрь;
- малые радиусы;
- относительно узкие паутины;
- частые операции пробивки.
взаимосвязь между пробивкой при вальцовке и самой формовкой приобретает все большее значение.
Если пазы остаются в плоской центральной части на протяжении всего процесса формования, предварительная пробивка может обеспечить превосходную производительность.
Однако, если штампованные элементы расположены вблизи изгибов или в областях, подверженных значительной деформации, конструктор прокатной оснастки должен оценить, как изменится отверстие на каждом этапе формовки.
Это одна из причин, почему чертеж изделия следует предоставить до окончательного утверждения конфигурации станка для профилирования рамы крепления солнечных батарей
Вертикальные стойки стеллажей: частота перфорации влияет на конструкцию линии
Вертикальные стойки стеллажей часто имеют очень плотные и повторяющиеся перфорационные узоры.
Таким образом, задача заключается не просто в точности пробития отверстий, а в пропускной способности.
Если профиль требует нескольких отверстий на каждом коротком шаге, то штамповочному прессу, возможно, потребуется многократно повторять циклы для обработки каждого метра материала.
Прокатный стан для изготовления стеллажей и полок со скоростью 20 м/мин не означает автоматически, что вся производственная линия может непрерывно производить перфорированные профили со скоростью 20 м/мин.
Процесс штамповки может стать узким местом в производстве.
Варианты инженерных решений могут включать:
- штампы для пробивки многоотверстий;
- несколько перфорационных станций;
- прессы с более высокой скоростью;
- оптимизированные последовательности подачи сервоприводов;
- Управление циклом между пробивкой и формовкой;
- Решения для перфорации в полете или непрерывного действия для получения подходящих рисунков.
Поэтому при сравнении поставщиков покупателям следует запрашивать не только максимальную скорость формования стана, но и эффективную скорость производства с требуемым расположением отверстий
Производство кабельных лотков вводит еще одну переменную
Перфорированные кабельные лотки могут содержать сотни отверстий на относительно небольшой длине.
В таких областях применения штамповка может доминировать во всей архитектуре производственной линии.
Комплексное производственное решение может включать в себя размотку, выравнивание, сервоприводную подачу, высокопроизводительную штамповку, профилирование и резку.
В зависимости от схемы перфорации и производственных целей, обычный гидравлический пуансон может не обеспечить достаточную производительность.
Именно поэтому указание лишь "скорости профилирования 20 м/мин" может ввести в заблуждение.
Правильный вопрос:
Сколько готовых перфорированных профилей может линия по формовке кабельных лотков в минуту или за смену?
Именно эта цифра имеет значение для завода.
Когда следует рассматривать возможность нанесения удара после получения травмы?
Профессиональная формовка после штамповки заслуживает серьезного внимания в тех случаях, когда точность отверстий не может надежно сохраняться в процессе формовки.
Типичные ситуации включают в себя:
- отверстия расположены очень близко к линиям изгиба;
- отверстия, расположенные на сформированных поверхностях;
- Жесткие допуски при сборке, ориентированные на окончательный профиль;
- сложные участки, где продольная деформация влияет на предварительно пробитые участки;
- Дополнительные отверстия необходимы после определения геометрии профиля.
Однако доступность всегда необходимо проверять.
Технически оптимальное положение пуансона после пробивки может оказаться физически невозможным, если окончательный профиль изделия препятствует достижению пуансоном или матрицей требуемой поверхности.
систему штамповки и профилирования необходимо оценивать в трех измерениях.
Какую информацию должны предоставлять покупатели?
Перед выбором конфигурации штамповки предоставьте поставщику оборудования следующую информацию:
- полный чертеж профиля;
- марка материала и предел текучести;
- минимальная и максимальная толщина материала;
- ширина рулона или полосы;
- полный шаблон отверстий и пазов;
- размеры отверстия и изгиба;
- Длина готовой продукции;
- Допуски на положение отверстий;
- допуски по длине резки;
- требуемый объем производства.
Затем поставщик может определить, какой способ формовки — предварительная штамповка, последующая штамповкаили их комбинация — является наиболее подходящим.
Для составления надежного предложения по производственной линии недостаточно отправить только профильное поперечное сечение без чертежа штамповки.
Не следует рассматривать удары кулаком как дополнительный элемент
Для многих современных профилей штамповка является одним из определяющих процессов всей линии профилирования.
Это влияет на длину станка, логику управления, сервопривод подачи, скорость производства, конструкцию оснастки и точность конечного профиля.
Предварительная штамповка остается весьма эффективной для многих изделий, выпускаемых большими партиями, поскольку штамповка плоских полос обеспечивает хорошую доступность и эффективный инструмент. Постпробивка становится ценной в тех случаях, когда окончательная геометрия профиля должна определять положение отверстия или когда последующая формовка может привести к недопустимой деформации.
Таким образом, оптимальное решение определяется самим продуктом, а не стандартной конфигурацией оборудования.
При оценке процесса штамповки в профилированиипокупатели должны учитывать всю производственную последовательность:
материал → выравнивание → подача → штамповка → формовка → резка → допуск на готовую деталь.
Такой подход на уровне технологического процесса позволяет получить гораздо более надежные технические характеристики оборудования, чем сравнение только тоннажа пресса или заявленной скорости линии.
Часто задаваемые вопросы
Какая процедура более точна при формовке валков: предварительная или последующая штамповка? ›
Постпробивка позволяет устранить деформации, вызванные последующей формовкой, но это не делает автоматически весь процесс более точным. Предварительная пробивка в сочетании с точной сервоподачей и правильно спроектированной роликовой оснасткой может обеспечить превосходную повторяемость, если отверстия расположены в подходящих местах профиля.
Могут ли предварительно пробитые отверстия изменить свою форму в процессе прокатки? ›
Да. Отверстия, расположенные близко к линиям изгиба, могут деформироваться по мере постепенного формирования окружающего материала. В соответствии с рекомендациями отраслевых стандартов проектирования, отверстия и выемки следует располагать как можно дальше от зон изгиба.
Что обеспечивает точность позиционирования отверстий на линии профилирования? ›
Точность сервопривода подачи, проскальзывание полосы, тип пуансона, показания энкодера, деформация, вызванная формовкой, и синхронизация отрезки — все это может влиять на конечное положение отверстия.
Снижает ли добавление пробивки отверстий скорость линии формовки? ›
Возможно. Эффективная производительность определяется самой медленной операцией в полной линии. Производительность профилей с плотной перфорацией может ограничиваться временем цикла штамповки, а не скоростью формовочного стана.
Может ли одна линия профилирования использовать как предварительную, так и последующую пробивку отверстий? ›
Да. Для сложных профилей различные элементы могут изготавливаться на разных этапах, если это оправдано геометрическими, допусковыми и производственными требованиями.
