

Неточности в определении длины в профилировочных станках — причины и решения
Точная длина резки — один из ключевых показателей производительности любой линии профилирования. Независимо от того, производится ли С-образный/Z-образный стропильный профиль, кровельные листы, напольные покрытия или сэндвич-панели, даже несколько миллиметров отклонения на лист могут привести к значительным совокупным отходам, проблемам со сборкой или необходимости доработки. Несмотря на различные конфигурации оборудования, неточность длины в профилировочных станках является одной из наиболее распространенных проблем, возникающих при устранении неполадок в различных системах профилирования.
Ниже мы рассмотрим основные причины неточности длины резки и то, как они проявляются в различных типах профилировочных станков, а также практические решения для каждого случая.
Распространенные проблемы и решения, связанные с неточностью длины при профилировании.

Оглавление
1. Проскальзывание энкодера или неправильная установка
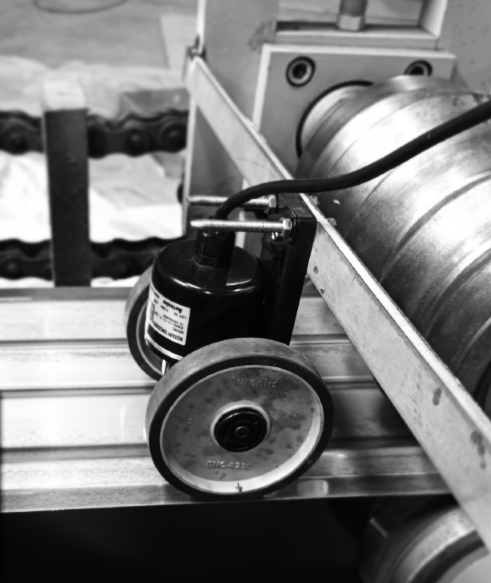
Затронутые станки: станок для профилирования кровельных панелей, станок для профилирования металлических настилов пола, линия по производству сэндвич-панелей из полиуретана.
Проблема:
В большинстве автоматических линий профилирования листового металла энкодер измеряет расстояние перемещения листа для запуска резки на заданной длине. Если колесо энкодера проскальзывает по листу или монтажный кронштейн вибрирует во время работы, энкодер будет посылать неточные импульсы, что приведет к непостоянной длине резки — иногда слишком большой, иногда слишком маленькой.
Типичные причины:
- Колесо энкодера не прижато плотно к листу
- На поверхности энкодера скопилось масло или пыль
- Несоответствие между осью энкодера и направлением подачи
- Ослабленный или вибрирующий кронштейн
Решения:
- Для обеспечения постоянного контактного давления используйте подпружиненный рычаг энкодера.
- Регулярно очищайте колесо энкодера, особенно при работе с промасленными оцинкованными или алюминиевыми листами.
- Затяните или укрепите кронштейн крепления энкодера.
- Для обеспечения долгосрочной надежности устанавливайте энкодер непосредственно на главный приводной ролик , а не на поверхность листа, что позволит минимизировать ошибки проскальзывания.
2. Изменение скорости или непостоянное замедление перед резкой
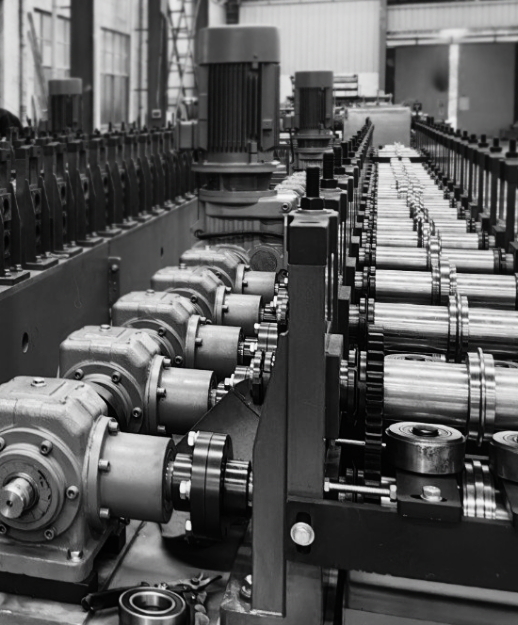
Затронуто следующее оборудование: станок для профилирования стальных прогонов, линия по производству черепицы и автоматическая высокоскоростная линия по производству панелей.
Проблема:
Во многих высокоскоростных системах профилирования станок не останавливается полностью перед резкой — он режет на ходу. Неточная синхронизация между скоростью профилирования, движением гидравлических ножници временем ПЛК часто приводит к проблемам с превышением или недостатком длины, особенно при ускорении или замедлении линии.
Типичные причины:
- Неправильная настройка задержки замедления (времени задержки остановки)
- Медленная реакция гидравлического клапана
- Слишком длинный цикл сканирования ПЛК или неправильная калибровка времени
- Избыточная инерция приводного двигателя приводит к перетеканию материала после сигнала остановки
Решения:
- Перенастройте время «задержки остановки» или «задержки отключения» в соответствии с фактической кривой замедления.
- Отрегулируйте скорость гидравлических ножниц и убедитесь, что электромагнитный клапан работает с достаточной скоростью для резки в режиме реального времени.
- Для лучшей синхронизации движений при резке на высоких скоростях используйте систему сервомоторов
- Добавьте в ПЛК тестовый режим для имитации различных настроек длины и измерения отклонения на разных скоростях.
3. Проскальзывание материала во время подачи

Затронутые станки: станок для профилирования дверных рам, линия для профилирования направляющих для гипсокартона, линия для изготовления С-образных профилей.
Проблема:
Если подача листа нестабильна — из-за износа роликов, недостаточного давления или неправильной центровки — лист может слегка проскальзывать во время формовки. Это приводит к тому, что энкодер считает большее расстояние, чем фактическое перемещение листа, что приводит к уменьшению длины изделия.
Типичные причины:
- Направляющие ролики входного отверстия не выровнены или слишком ослаблены
- Приводные ролики, загрязненные маслом или пылью
- Слишком гладкая поверхность материала (например, алюминий с цветным покрытием)
- Недостаточное давление при формовке вальцов или слишком мало приводных станций
Решения:
- Выровняйте направляющую входного отверстия и затяните нижние прижимные ролики.
- Для повышения стабильности подачи увеличьте давление на первые несколько приводных роликов.
- Для получения очень гладких листов нанесите противоскользящий резиновый слой на колесо энкодера или приводные ролики.
- Проверьте редукторы и цепи на наличие люфта, который может препятствовать плавному движению.
4. Неправильная калибровка длины в ПЛК или ЧМИ
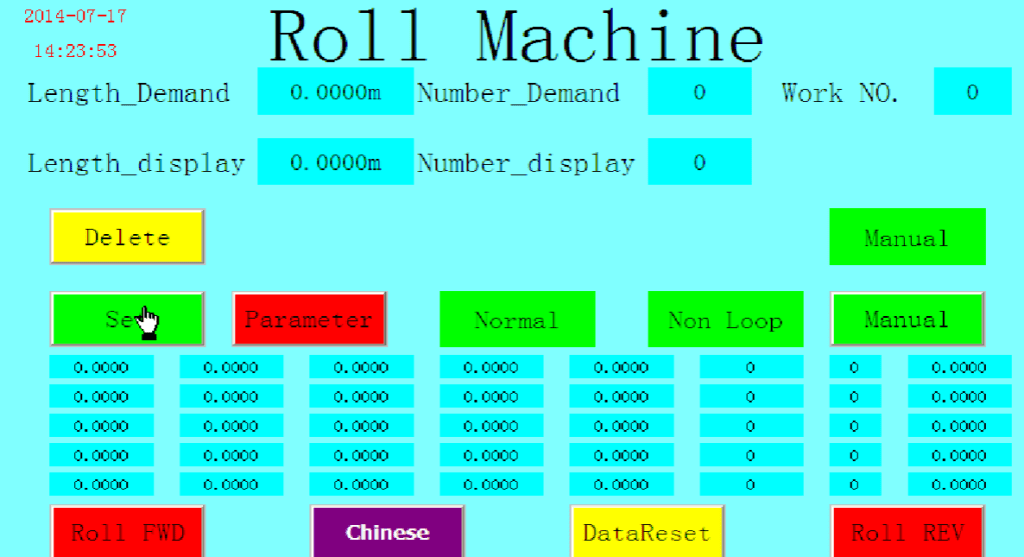
Затронутое оборудование: Все профилировочные станки, такие как станки для профилирования настилов, станки для профилирования сучковатой/зубчатой балки с автоматической системой управления.
Проблема:
Даже при исправной работе всех механических компонентов отклонение длины может сохраняться, если коэффициент длины ПЛК (количество импульсов энкодера на миллиметр) указан неверно. Обычно это происходит после замены энкодера, обновления программного обеспечения ПЛК или изменения диаметра ролика.
Типичные причины:
- В HMI введен неверный коэффициент масштабирования
- Разрешение энкодера (импульсов/оборот) отличается от исходной настройки
- Ошибки округления значений ПЛК или ограничения на целочисленные значения в коде
Решения:
- Выполните фактическое измерение: вручную подайте 1 м материала и запишите количество импульсов энкодера, чтобы проверить масштабирование.
- Соответственно обновите параметр «Коэффициент длины» в интерфейсе HMI.
- В современных системах управления для повышения точности следует использовать арифметику с плавающей запятой вместо целочисленных вычислений.
- После повторной калибровки протестируйте измерительные приборы на нескольких целевых длинах (например, 1000 мм, 3000 мм, 6000 мм), чтобы подтвердить линейную точность.
5. Внешние факторы: температура и натяжение материала катушки

Затронутые станки: линии по производству сэндвич-панелей из полиуретана и линии по производству длинных кровельных панелей.
Проблема:
Тепловое расширение или чрезмерное натяжение от разматывателя могут незначительно растягивать или сжимать материал, особенно при производстве панелей длиной более 10 м. Измеренная длина, измеренная энкодером, после отпускания перестает соответствовать фактическому физическому размеру.
Решения:
- В процессе производства необходимо поддерживать стабильную температуру в помещении.
- Отрегулируйте натяжение тормоза разматывателя до умеренного уровня — не слишком сильно, чтобы не растянуть лист.
- Перед окончательным замером и проверкой дайте длинным панелям немного отдохнуть после распиловки.
Заключительные контрольные точки для обеспечения стабильной точности резки
Для обеспечения точности работы станка в пределах ±1 мм операторам следует включить в ежедневный план технического обслуживания следующие действия:
- Еженедельно проверяйте работу энкодера и гидравлической системы.
- Ежедневно очищайте ролики и колеса энкодера.
- Проверяйте время задержки ПЛК после каждого изменения скорости производства.
- Для проверки точности резки в начале смены протестируйте один стандартный образец.
Неточность длины в профилировочных станках
Неточность в определении длины может показаться незначительной проблемой, но в непрерывном процессе профилирования она может привести к значительным накопительным отходам и смещению узлов. Выявив, в чем заключается основная причина — в обратной связи энкодера, синхронизации движения, стабильности подачи или калибровке программного обеспечения, операторы могут быстро восстановить точность системы.
Будь то станок для профилирования кровельных панелей, линия для изготовления С-образных/Z-образных прогонов, станок для изготовления дверных рамили линия для производства сэндвич-панелей из полиуретана, эти принципы устранения неполадок остаются неизменными: точное измерение, синхронизированное движение и стабильная подача являются основой для точной резки и бесперебойного производства.
Часто задаваемые вопросы
Сколько стоит устранение неточностей в определении длины на профилировочном станке? ›
Стоимость полностью зависит от первопричины. Простые исправления, такие как очистка колеса энкодера или затягивание кронштейна, ничего не стоят, кроме работы. Замена изношенного энкодера или усиление монтажного кронштейна относительно недороги. Более значительные затраты возникают, если проблема требует модернизации до системы серводвигателей или замены приводных роликов. Мы рекомендуем сначала провести диагностику, поскольку решение может быть таким же простым, как перекалибровка параметров ПЛК.
Могут ли колебания толщины материала повлиять на точность длины резки? ›
Да, различия в толщине материала могут влиять на точность измерения длины. Более толстый материал может создавать большее сопротивление при подаче, что потенциально может привести к проскальзыванию или нестабильной скорости. Более тонкий материал может не обеспечивать постоянный контакт с энкодерным колесом. Если толщина материала значительно варьируется от катушки к катушке, может потребоваться регулировка давления валка или крепления энкодера для обеспечения точного измерения.
Как мне определить, вызвана ли проблема с длиной моим телом механическими неполадками или программным обеспечением? ›
Простой диагностический шаг — запустить станок без резки и вручную отметить лист на заданном расстоянии, а затем сравнить это расстояние с длиной, измеренной ПЛК. Если физическое расстояние совпадает с показаниями ПЛК, проблема, вероятно, связана со временем процесса резки, например, с задержкой гидравлических ножниц. Если физическое расстояние отличается, проблема, скорее всего, механическая, например, проскальзывание энкодера или проблемы с подачей.
Будут ли решения проблемы неточности длины отличаться при использовании простой линии для С-образных прогонов и высокоскоростной линии для кровельных панелей? ›
Да, приоритет проверок может различаться. На более медленных линиях для изготовления С-образных прогонов или направляющих для стоек основными причинами являются проблемы с механической подачей, проскальзывание материала и базовая настройка энкодера. На высокоскоростных линиях для изготовления кровельных панелей, которые часто работают в режиме реального времени, основное внимание переключается на синхронизацию между временем ПЛК, скоростью линии и быстродействием гидравлической или сервоприводной системы ножниц для точного управления движением.
Мой станок постоянно обрезает либо слишком длинно, либо слишком коротко. В чём наиболее вероятная причина? ›
Постоянная ошибка на всех длинах резки обычно указывает на проблему с калибровкой, а не на периодическое механическое проскальзывание. Часто это свидетельствует о неправильном коэффициенте импульсов на миллиметр энкодера в ПЛК или ЧМИ. Следует выполнить проверку ручной подачи, измерить фактическое расстояние и скорректировать коэффициент длины. Если ошибка увеличивается с увеличением длины резки, это также может быть связано с растяжением материала под натяжением.
Влияет ли тип материала (например, оцинкованная сталь или алюминий с цветным покрытием) на поддержание точности резки? ›
Да, поверхность материала может влиять на измерение. Материалы с гладкой, окрашенной или маслянистой поверхностью более склонны к проскальзыванию относительно приводных роликов и колеса энкодера, что приводит к неточному подсчету импульсов. В таких случаях в статье рекомендуется обеспечить постоянное давление подпружиненного рычага энкодера и нанести противоскользящее покрытие на приводные ролики для поддержания стабильной подачи и точного измерения длины.
Какие плановые работы по техническому обслуживанию я могу проводить ежедневно, чтобы предотвратить проблемы с неточностью измерения длины? ›
Профилактическое техническое обслуживание является ключевым фактором для обеспечения допуска ±1 мм. Это включает в себя ежедневную очистку колеса энкодера, а также всех приводных и направляющих роликов для предотвращения скопления пыли и масла, которые могут вызвать проскальзывание. Также крайне важно проверять кронштейн крепления энкодера на предмет ослабления и убедиться в правильности синхронизации после любого изменения скорости производства. Проверка одной стандартной детали в начале каждой смены — лучший способ обеспечить точность перед запуском полномасштабного производства.
