
Đấm trước hay đấm sau khi tạo hình nhân vật trong kỹ thuật cuộn tròn: Bạn nên chọn hệ thống nào?
Đấm trước hay đấm sau khi tạo hình nhân vật trong kỹ thuật cuộn tròn: Bạn nên chọn hệ thống nào?
Đối với nhiều dự án gia công kết cấu, việc đột lỗ trong quá trình cán định hình không chỉ đơn thuần là một phụ kiện tùy chọn được thêm vào máy tiêu chuẩn. Vị trí của quá trình đột lỗ có thể ảnh hưởng đến độ chính xác của lỗ, tốc độ sản xuất, thiết kế dụng cụ cán, bố trí máy móc và cuối cùng là chất lượng kích thước của sản phẩm hoàn thiện.
Điều này đặc biệt quan trọng đối với xà gồ chữ C/Z, thanh đỡ tấm pin mặt trời, cột đứng giá kệ, máng cáp và các sản phẩm cán định hình khác có chứa các lỗ, rãnh hoặc khía lặp đi lặp lại.
Khi đánh giá một dây chuyền sản xuất cán định hình mới, người mua thường phải đối mặt với hai lựa chọn: cán định hình đục lỗ trước, trong đó các lỗ được tạo ra khi dải kim loại vẫn còn phẳng, và cán định hình đục lỗ sau, trong đó biên dạng được đục sau khi hầu hết hoặc tất cả các công đoạn định hình đã hoàn tất.
Không có hệ thống nào vượt trội hơn hẳn so với các hệ thống khác. Giải pháp phù hợp phụ thuộc vào hình dạng biên dạng, vị trí lỗ, đặc tính vật liệu, yêu cầu dung sai và tốc độ sản xuất.
Tổng quan bài viết
Công đoạn đục lỗ sơ bộ trong dây chuyền cán định hình là gì?
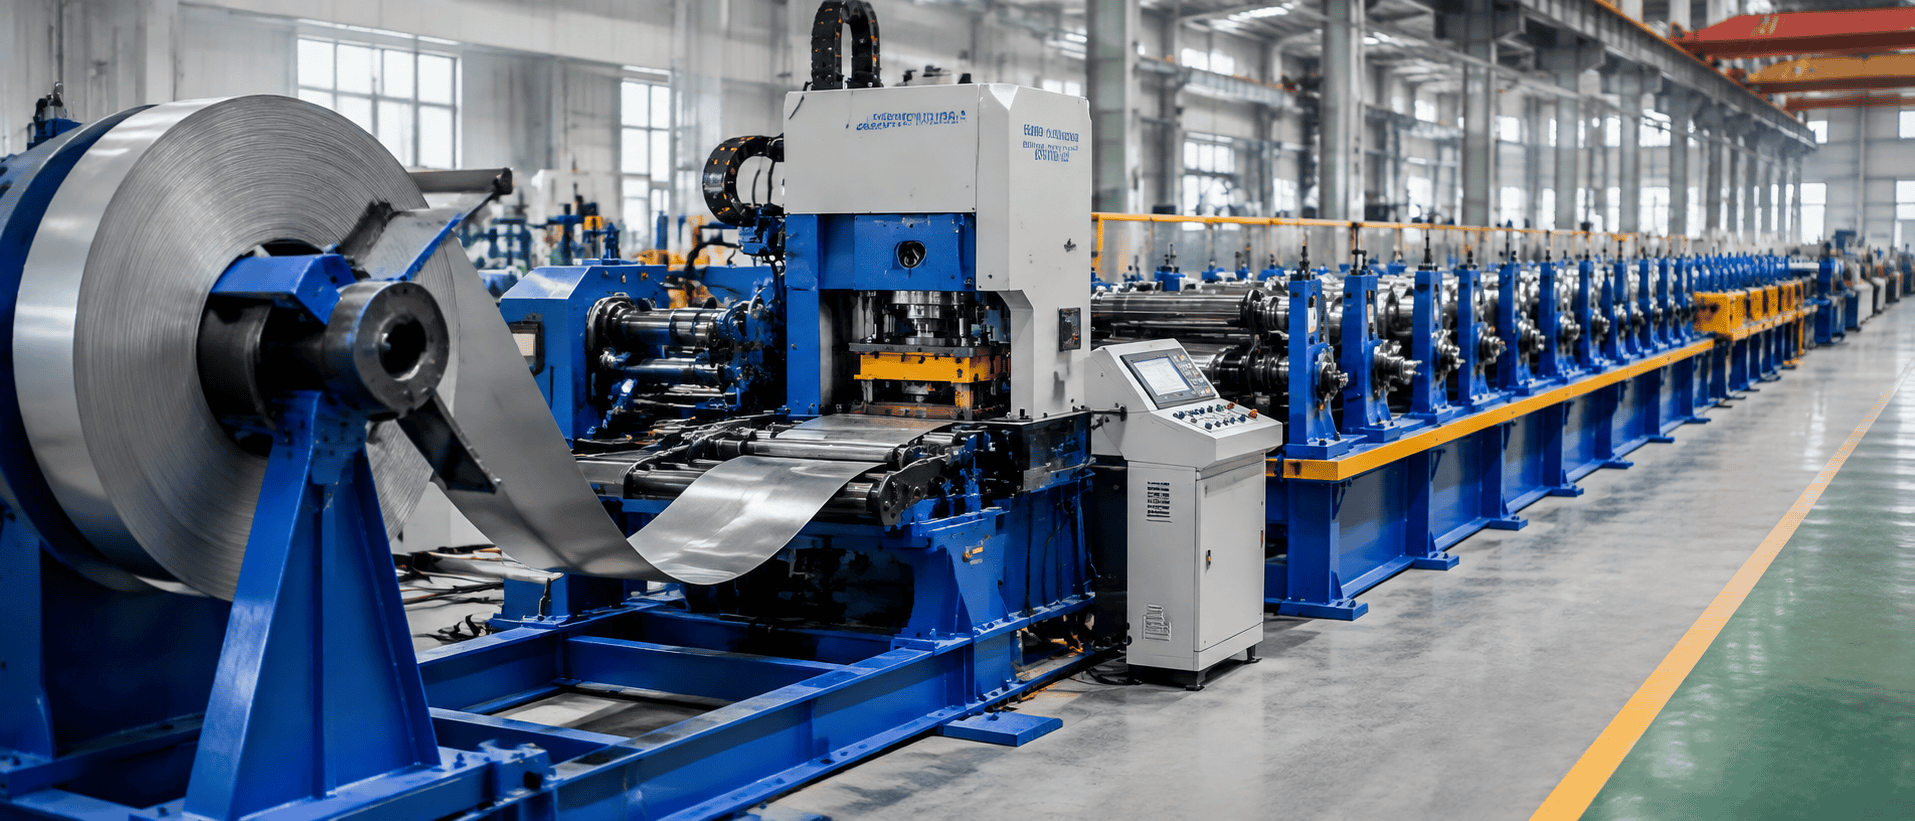
Trong cán định hình và đột lỗ , cuộn thép đi qua bộ phận tháo cuộn và bộ phận làm phẳng hoặc cấp liệu tự động trước khi vào máy đột lỗ. Các lỗ, rãnh và khấc được đột trong khi vật liệu vẫn giữ nguyên trạng thái phẳng. Sau đó, dải thép đi vào máy cán định hình.
Một quy trình điển hình là:
Máy tháo cuộn → San phẳng → Cấp liệu tự động → Đột lỗ → Tạo hình cuộn → Cắt → Xử lý đầu ra
Cấu hình này được sử dụng rộng rãi vì vật liệu phẳng dễ đỡ và dụng cụ dập khuôn thông thường có thể tiếp cận dải vật liệu theo chiều dọc.
Đối với các sản phẩm có nhiều lỗ kết nối, hệ thống đột dập servo được có thể điều phối chiều dài cấp liệu và vị trí đột dập thông qua PLC. Do đó, có thể lập trình các kiểu lỗ khác nhau cho các chiều dài thành phẩm khác nhau mà không cần phải định vị lại thủ công từng dụng cụ đột dập.
Ưu điểm kỹ thuật chính là tính khả thi. Việc dập một dải phẳng thường yêu cầu dụng cụ đơn giản hơn so với việc dập một tiết diện có hình dạng ba chiều.
Tuy nhiên, lỗ này sau đó phải trải qua toàn bộ quy trình tạo hình.
Điều đó dẫn đến hạn chế quan trọng nhất của việc đục lỗ trước: sự biến dạng của lỗ đục.
Tại sao các lỗ đã được đục sẵn có thể bị biến dạng trong quá trình cán định hình?
Quá trình cán định hình uốn cong dần một dải kim loại phẳng qua nhiều trạm định hình. Vật liệu không chỉ đơn thuần di chuyển về phía trước mà không bị biến dạng. Các vùng khác nhau của dải kim loại chịu các biến dạng dọc và ngang khác nhau trong suốt quá trình định hình.
Nếu một lỗ hoặc rãnh được đục sẵn nằm gần đường uốn cong, vật liệu xung quanh có thể giãn ra khi chỗ uốn cong hình thành. Một lỗ tròn có thể trở nên hơi hình bầu dục, trong khi một rãnh có thể thay đổi chiều dài hoặc hướng.
Do đó, hướng dẫn kỹ thuật cán định hình luôn khuyến nghị nên giữ các lỗ và rãnh đã được đục sẵn tránh xa các đường uốn cong nếu có thể. MP Metals
Nghiên cứu về phôi đục lỗ cũng xác nhận rằng các biến dạng dọc và ngang không đồng đều xung quanh các lỗ đục có thể góp phần gây ra hiện tượng cong vênh trong quá trình cán định hình. (Tạp chí Sage)
Điều này không có nghĩa là việc đục lỗ trước là không chính xác.
Trên thực tế, việc đột lỗ đúng cách trong quá trình cán định hình có thể đạt được độ lặp lại tuyệt vời. Vấn đề quan trọng là hiểu được vật liệu sẽ di chuyển như thế nào sau khi lỗ đã được đột.
Vị trí lỗ so với chỗ uốn cong
Một lỗ nằm ở phần thân rộng, tương đối không bị biến dạng thường dễ bảo trì hơn nhiều so với một lỗ nằm ngay cạnh chỗ uốn cong 90 độ.
Độ bền vật liệu
Thép cường độ cao thường đòi hỏi lực tạo hình lớn hơn và có thể thể hiện hành vi phục hồi đàn hồi khác nhau. Do đó, trình tự tạo hình cần được xem xét cùng với bố cục đột dập.
Kích thước lỗ và rãnh
Một lỗ tròn nhỏ có ảnh hưởng đến độ cứng của dải kim loại ít hơn so với một vết khía lớn làm mất đi một phần đáng kể tiết diện.
Các vết cắt lớn có thể làm suy yếu cục bộ dải vật liệu trong quá trình tạo hình và có thể cần phải điều chỉnh kiểu hoa văn hoặc thực hiện thêm các bước tạo hình.
Hậu chấn thương sau khi bị đánh là gì?
Với phương pháp cán định hình sau khi đột lỗ, dải kim loại được định hình trước rồi mới đột các lỗ cần thiết vào sản phẩm đã hoàn thiện hoặc gần hoàn thiện.
Một cấu hình đơn giản hóa có thể là:
Máy tháo cuộn → Máy cán định hình → Hệ thống định vị tự động → Máy đột dập → Máy cắt
Ưu điểm chính rất rõ ràng: lỗ được tạo ra sau khi hình dạng mặt cắt ngang đã được xác định.
Do đó, hầu như không có biến dạng cán định hình tiếp theo nào có thể thay đổi hình dạng lỗ.
Đối với các yêu cầu dung sai vị trí lỗ trên biên dạng cực kỳ khắt khe, việc đột dập sau khi cán định hình có thể trở nên hấp dẫn.
Nhưng vấn đề về mặt cơ khí trở nên phức tạp hơn.
Thay vì dập một dải phẳng, dụng cụ giờ đây cần phải tạo hình dạng ba chiều. Các thành bên, mép gấp hoặc các phần kín có thể gây cản trở cho khuôn dập.
Khuôn dập cũng phải hỗ trợ đầy đủ cho hình dạng đã được tạo hình trong quá trình dập.
Điều này có thể làm tăng đáng kể độ phức tạp của công cụ.
Trước và sau khi đấm bốc: Những khác biệt chính về kỹ thuật
Đối với người mua máy móc, việc so sánh không nên chỉ gói gọn trong việc xem hệ thống nào có giá thành thấp hơn.
Quyết định thực sự phụ thuộc vào nhiều yếu tố.
| Nhân tố | Chuẩn bị trước khi đấm | Sau cú đấm |
|---|---|---|
| Khả năng truy cập công cụ | Xuất sắc | Tùy thuộc vào hồ sơ |
| Độ phức tạp của dụng cụ đột dập | Thường thấp hơn | Thường cao hơn |
| Nguy cơ biến dạng lỗ do quá trình tạo hình | Cao hơn | Thấp hơn |
| Đục lỗ vật liệu phẳng | Đúng | KHÔNG |
| Thích hợp cho các họa tiết lặp lại | Xuất sắc | Tốt |
| Mối quan hệ giữa lỗ và chỗ uốn rất gần nhau | Cần có sự xem xét của bộ phận kỹ thuật | Thường có lợi |
| Độ phức tạp của bố trí máy móc | Vừa phải | Có thể cao hơn |
| Hồ sơ cấu trúc khối lượng lớn | Rất phổ biến | Tùy thuộc vào ứng dụng |
Sự so sánh này giải thích tại sao một hệ thống đột dập tạo hình cuộn nên được thiết kế dựa trên bản vẽ sản phẩm hoàn thiện chứ không phải được lựa chọn như một tùy chọn máy móc chung chung.
Tại sao việc cấp phôi bằng servo lại quan trọng đối với độ chính xác của lỗ khoan
Độ chính xác của lỗ không chỉ được quyết định bởi khuôn đột dập.
Hệ thống cho ăn cũng quan trọng không kém.
Trong dây chuyền đục lỗ sơ bộ có thể lập trình, bộ điều khiển cần biết chính xác dải kim loại đã di chuyển được bao xa trước mỗi chu kỳ đục lỗ. Bộ cấp liệu servo cung cấp chuyển động vật liệu được điều khiển theo mẫu lỗ đã được lập trình.
Giả sử hồ sơ yêu cầu như sau:
- hai lỗ lắp đặt gần đầu dẫn hướng;
- Các khe lặp lại cách nhau 500 mm;
- một dấu dập nổi để nhận dạng;
- hai lỗ cuối cùng gần cuối sân.
PLC có thể chia sản phẩm hoàn thiện thành các vị trí đột dập được lập trình sẵn. Hệ thống đột dập servo sẽ đẩy vật liệu đến từng vị trí và điều phối chu trình ép.
Phương pháp này đặc biệt hữu ích khi cùng một dây chuyền sản xuất tạo ra nhiều sản phẩm có chiều dài khác nhau.
Tuy nhiên, độ chính xác tổng thể của quá trình cho ăn vẫn cần được xem xét.
Nếu vật liệu bị trượt trong bộ cấp liệu, phép đo của bộ mã hóa không chính xác, hoặc quá trình tạo hình làm thay đổi chiều dài dải vật liệu hiệu quả, vị trí lỗ so với mép cắt hoàn thiện có thể bị lệch.
Do đó, độ chính xác của lỗ trong quá trình cán định hình là một vấn đề ở cấp độ hệ thống, liên quan đến việc cấp liệu bằng servo, đột dập, tạo hình và cắt.
Đục lỗ trước khi tạo hình cho xà gồ chữ C/Z
Xà gồ kết cấu là một ví dụ điển hình cho thấy tại sao phương pháp cán định hình có đục lỗ trước vẫn được ưa chuộng.
Hầu hết các lỗ kết nối nằm ở phần thân tương đối phẳng của biên dạng chữ C hoặc Z chứ không phải trực tiếp trên bán kính góc.
Điều này giúp cho dải kim loại phẳng phù hợp để đột dập trước khi đi vào các trạm tạo hình.
Đối với dây chuyền máy cán định hình xà gồ C/Z, quy trình có thể tích hợp:
Máy tháo cuộn thủy lực → San phẳng → Cấp liệu tự động → Đột dập thủy lực → Tạo hình cuộn chữ C/Z → Cắt
Sau đó, người dùng có thể nhập các chiều dài xà gồ và kiểu bố trí lỗ khác nhau thông qua hệ thống điều khiển.
Vì các lỗ chủ yếu nằm ở phần thân giấy, nên nguy cơ biến dạng nghiêm trọng do lỗ đục có thể được kiểm soát thông qua thiết kế hoa văn và theo dõi dải giấy hợp lý.
Cách này thực tế hơn nhiều so với việc cố gắng đưa dụng cụ đột dập thông thường vào một tiết diện hình chữ C hoặc Z đã được định hình hoàn chỉnh cho mỗi lỗ kết nối.
Cần đánh giá kỹ lưỡng hơn các loại giá đỡ tấm pin mặt trời
Các rãnh lắp đặt tấm pin mặt trời có thể đặt ra những thách thức kỹ thuật khác nhau.
Nhiều hồ sơ năng lượng mặt trời bao gồm:
- Các mẫu khe dày đặc;
- môi trở lại bên trong;
- bán kính nhỏ;
- Mạng nhện tương đối hẹp;
- các thao tác đấm thường xuyên.
mối quan hệ giữa việc đột dập trong quá trình cán định hình và việc tạo hình trở nên quan trọng hơn.
Nếu các rãnh vẫn nằm trên một dải phẳng ở trung tâm trong suốt quá trình tạo hình, việc đục lỗ trước có thể mang lại năng suất tuyệt vời.
Tuy nhiên, khi các chi tiết được dập nằm gần các chỗ uốn cong hoặc ở những khu vực chịu biến dạng đáng kể, người thiết kế khuôn dập cần đánh giá xem lỗ sẽ thay đổi như thế nào qua từng trạm tạo hình.
Đây là một trong những lý do tại sao bản vẽ sản phẩm cần được cung cấp trước khi máy cán định hình khung giá đỡ pin mặt trời được hoàn thiện.
Cột đỡ giá kệ lưu trữ: Tần suất đục lỗ làm thay đổi thiết kế dây chuyền sản xuất
Các thanh đứng của giá kệ thường có các lỗ đục rất dày đặc và lặp đi lặp lại.
Do đó, thách thức không chỉ nằm ở độ chính xác của lỗ khoan, mà còn ở khả năng đột dập.
Nếu một biên dạng yêu cầu nhiều lỗ trên mỗi đoạn ngắn, máy đột dập có thể cần phải thực hiện nhiều chu kỳ cho mỗi mét vật liệu.
Một dây chuyền cán định hình có hệ thống giá đỡ và kệ với năng suất 20 m/phút không tự động có nghĩa là toàn bộ dây chuyền sản xuất có thể sản xuất các biên dạng đục lỗ liên tục với tốc độ 20 m/phút.
Công đoạn dập lỗ có thể trở thành nút thắt cổ chai trong sản xuất.
Các lựa chọn kỹ thuật có thể bao gồm:
- Khuôn đột lỗ nhiều lỗ;
- nhiều trạm bấm lỗ;
- máy ép tốc độ cao hơn;
- Trình tự cấp liệu servo được tối ưu hóa;
- Điều khiển vòng lặp giữa quá trình đột dập và tạo hình;
- Giải pháp đột dập liên tục hoặc đột dập nhanh cho các kiểu mẫu phù hợp.
Do đó, khi so sánh các nhà cung cấp, người mua nên hỏi về tốc độ sản xuất hiệu quả với kiểu lỗ yêu cầu, chứ không chỉ tốc độ tạo hình tối đa của máy.
Việc sản xuất máng cáp tạo ra thêm một biến số khác
Máng cáp đục lỗ có thể cần hàng trăm lỗ trên một chiều dài tương đối ngắn.
Đối với các ứng dụng này, công đoạn đột dập có thể chiếm ưu thế trong toàn bộ cấu trúc dây chuyền sản xuất.
Một giải pháp sản xuất hoàn chỉnh có thể kết hợp các công đoạn như cuộn thép, làm phẳng, cấp liệu tự động, đột dập công suất lớn, cán định hình và cắt.
Tùy thuộc vào kiểu lỗ đục và mục tiêu sản xuất, máy đột thủy lực thông thường có thể không đáp ứng đủ năng suất.
Đây là lý do tại sao việc chỉ ghi rõ "tốc độ cán định hình 20 m/phút" có thể gây hiểu nhầm.
Câu hỏi đúng là:
Dây chuyền cán định hình máng cáp hoàn chỉnh có thể sản xuất bao nhiêu thanh định hình đục lỗ thành phẩm mỗi phút hoặc mỗi ca làm việc?
Đó là con số quan trọng đối với nhà máy.
Khi nào nên xem xét việc xử lý hậu quả sau cú đấm?
Việc cán định hình sau khi đột lỗ cần được xem xét nghiêm túc khi độ chính xác của lỗ không thể đảm bảo sau quá trình định hình.
Các tình huống điển hình bao gồm:
- các lỗ nằm rất gần các đường uốn cong;
- các lỗ được bố trí trên bề mặt đã được tạo hình;
- Dung sai lắp ráp chặt chẽ được tham chiếu đến biên dạng cuối cùng;
- các phần phức tạp, nơi biến dạng dọc ảnh hưởng đến các vị trí đã được đục lỗ trước;
- Cần khoan thêm các lỗ phụ sau khi đã xác định được hình dạng mặt cắt.
Tuy nhiên, khả năng tiếp cận luôn phải được kiểm tra.
Vị trí dập sau khi gia công lý tưởng về mặt kỹ thuật có thể không khả thi về mặt vật lý nếu hình dạng thành phẩm cản trở việc dập hoặc khuôn tiếp cận bề mặt cần thiết.
hệ thống dập định hình bằng phương pháp cán phải được đánh giá theo ba chiều.
Người mua cần cung cấp những thông tin gì?
Trước khi lựa chọn cấu hình đột dập, hãy cung cấp cho nhà cung cấp máy những thông tin sau:
- Bản vẽ mặt cắt hoàn chỉnh;
- cấp vật liệu và giới hạn chảy;
- Độ dày vật liệu tối thiểu và tối đa;
- Chiều rộng cuộn hoặc dải;
- Mẫu lỗ và rãnh hoàn chỉnh;
- Kích thước từ lỗ đến chỗ uốn cong;
- Chiều dài sản phẩm hoàn thiện;
- dung sai vị trí lỗ;
- Dung sai chiều dài cắt;
- Khối lượng sản xuất yêu cầu.
Sau đó, nhà cung cấp có thể xác định xem phương pháp cán định hình trước khi đột lỗ, cán định hình sau khi đột lỗ, hay kết hợp cả hai phương pháp là phù hợp.
Việc chỉ gửi bản vẽ mặt cắt ngang mà không kèm theo bản vẽ đột dập là không đủ để đưa ra đề xuất dây chuyền sản xuất đáng tin cậy.
Đừng coi việc đấm bốc như một hành động phụ trợ
Đối với nhiều cấu hình kết cấu hiện đại, đột dập là một trong những công đoạn quan trọng quyết định sự hoàn thiện của dây chuyền cán định hình.
Nó ảnh hưởng đến chiều dài máy, logic điều khiển, cấp liệu servo, tốc độ sản xuất, thiết kế dụng cụ và độ chính xác của biên dạng cuối cùng.
Việc đột lỗ trước vẫn rất hiệu quả đối với nhiều sản phẩm có khối lượng lớn vì đột lỗ trên dải phẳng mang lại khả năng tiếp cận tốt và dụng cụ hiệu quả. Việc đột lỗ sau trở nên có giá trị khi hình dạng biên dạng cuối cùng phải xác định vị trí lỗ hoặc khi việc tạo hình tiếp theo sẽ gây ra biến dạng không thể chấp nhận được.
Do đó, giải pháp tốt nhất được xác định bởi chính sản phẩm chứ không phải bởi cấu hình máy tiêu chuẩn.
Khi đánh giá quá trình đột dập trong gia công cán định hình, người mua nên xem xét toàn bộ quy trình sản xuất:
Vật liệu → san phẳng → cấp liệu → đột dập → tạo hình → cắt → dung sai thành phẩm.
Cách tiếp cận ở cấp độ quy trình đó tạo ra thông số kỹ thuật máy móc đáng tin cậy hơn nhiều so với việc chỉ so sánh lực ép hoặc tốc độ dây chuyền được quảng cáo.
Câu hỏi thường gặp
Trong quá trình cán định hình, phương pháp đục lỗ trước hay sau cho kết quả chính xác hơn? ›
Việc đột dập sau có thể loại bỏ biến dạng do quá trình tạo hình tiếp theo gây ra, nhưng điều đó không tự động làm cho toàn bộ quy trình chính xác hơn. Việc đột dập trước kết hợp với hệ thống cấp liệu servo chính xác và dụng cụ cán được thiết kế đúng cách có thể đạt được độ lặp lại tuyệt vời khi các lỗ được đặt ở những vị trí thích hợp trên biên dạng.
Các lỗ đã được đục sẵn có thể thay đổi hình dạng trong quá trình cán định hình không? ›
Đúng vậy. Các lỗ gần đường uốn có thể bị biến dạng khi vật liệu xung quanh được định hình dần dần. Hướng dẫn thiết kế trong ngành khuyến nghị nên đặt các lỗ và rãnh cách xa các vùng uốn cong bất cứ khi nào có thể.
Yếu tố nào kiểm soát độ chính xác vị trí lỗ trên dây chuyền cán định hình? ›
Độ chính xác của bộ cấp liệu servo, hiện tượng trượt dải kim loại, dụng cụ đột dập, phép đo bằng bộ mã hóa, biến dạng do quá trình tạo hình và đồng bộ hóa cắt đều có thể ảnh hưởng đến vị trí lỗ cuối cùng.
Việc thêm công đoạn đột dập có làm giảm tốc độ dây chuyền cán định hình không? ›
Điều đó hoàn toàn có thể. Tốc độ sản xuất hiệu quả được xác định bởi công đoạn chậm nhất trong toàn bộ dây chuyền. Các biên dạng có mật độ lỗ đục cao có thể bị giới hạn bởi thời gian chu kỳ đột dập hơn là tốc độ của máy cán định hình.
Liệu một dây chuyền cán định hình có thể sử dụng cả công đoạn đột lỗ trước và đột lỗ sau không? ›
Đúng vậy. Đối với các biên dạng phức tạp, các đặc điểm khác nhau có thể được tạo ra ở các giai đoạn khác nhau khi được chứng minh là phù hợp bởi hình học, dung sai và yêu cầu sản xuất.
