
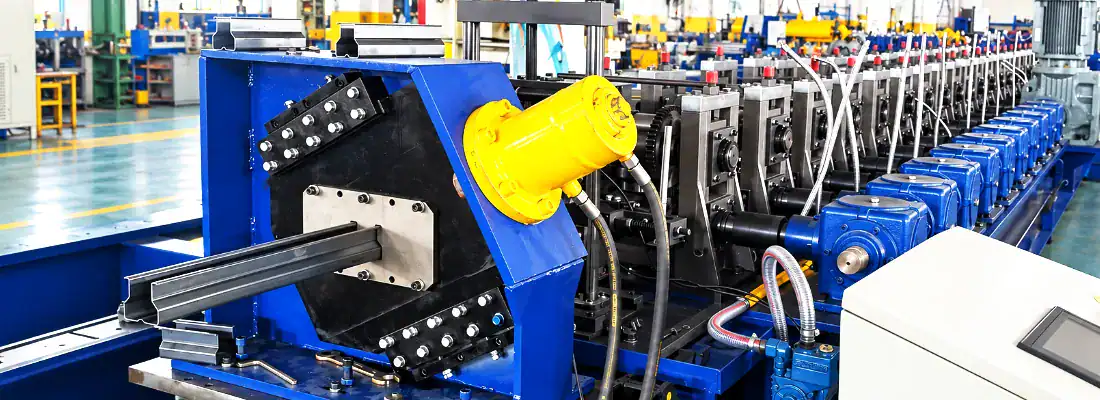
Kiểm soát dung sai góc và chiều rộng mặt bích trong quá trình cán định hình giá đỡ
Thiết kế rãnh cán bên hông kiểm soát góc mặt bích và dung sai chiều rộng trong quá trình cán định hình giá đỡ như thế nào?
Các cột đứng của giá kệ là các cột chịu lực của hệ thống giá kệ lưu trữ, và các mặt bích của chúng mang các lỗ để các thanh ngang khớp vào. Nếu góc của mặt bích bị lệch khỏi hình vuông hoặc chiều rộng mặt cắt thay đổi dọc theo cuộn thép, các thanh ngang sẽ khớp kém, quá trình lắp ráp chậm lại và việc truyền tải trọng trở nên khó dự đoán hơn. Trong quá trình cán định hình cột đứng giá kệ, thiết kế đường cán bên là một trong những yếu tố chính quyết định liệu các kích thước quan trọng cho việc lắp ráp có ổn định từ mét đầu tiên đến mét cuối cùng hay không.
Tổng quan bài viết
Tại sao góc và chiều rộng mặt bích lại quan trọng trong các thanh đỡ giá kệ?
Sai số cho phép của biên dạng cột giá đỡ không phải là vấn đề thẩm mỹ. Mặt bích thẳng đứng là giao diện giữa cột và khớp nối dầm, do đó góc của nó ảnh hưởng trực tiếp đến cách tấm đầu dầm khớp và diện tích tiếp xúc chịu tải. Khi mặt bích nghiêng vào trong hoặc ra ngoài vượt quá góc dự định, dầm có thể bị lung lay, khó khóa hoặc truyền tải trọng qua một diện tích nhỏ hơn so với thiết kế.
Sự thay đổi về chiều rộng tạo ra vấn đề thứ hai. Các cột đứng thường được ghép nối với các thanh giằng, tấm đế và phụ kiện được thiết kế theo chiều rộng mặt cắt danh nghĩa. Nếu chiều rộng thay đổi dọc theo chiều dài của cuộn thép đã được định hình, quá trình lắp ráp và kiểm tra ở các bước tiếp theo sẽ trở nên không nhất quán, và cùng một khung giá đỡ có thể hoạt động khác nhau giữa các cột. Vì các kích thước này được thiết lập trong quá trình định hình chứ không phải được điều chỉnh sau đó, nên trình tự định hình và thiết lập con lăn bên chịu trách nhiệm chính trong việc duy trì các kích thước này.
Cách các mặt bích của giá đỡ được tạo hình qua các đường dẫn

Trong máy cán định hình đứng trên giá đỡ, dải thép đi qua một chuỗi công đoạn thường bắt đầu bằng việc đưa dải thép phẳng vào, sau đó là uốn cong dần các góc để tách phần thân và mép, và cuối cùng là các công đoạn hoàn thiện để thiết lập góc cuối cùng. Góc mép được tạo ra dần dần, không phải trong một công đoạn duy nhất. Các công đoạn đầu tiên thiết lập vị trí đường uốn; các công đoạn giữa làm tăng góc uốn; các công đoạn hoàn thiện hoặc hiệu chỉnh tinh chỉnh góc và sửa chữa biến dạng còn lại.
Các đường gia công nhạy cảm nhất thường là những đường gần góc mặt bích cuối cùng nhất, bởi vì đó là nơi những sai lệch nhỏ trong quá trình gia công dẫn đến sai số góc có thể nhìn thấy được. Đó cũng là nơi tích tụ ứng suất dư từ các lần uốn trước đó. Nếu trình tự gia công không cân bằng, dải kim loại có thể bị xoắn, đường uốn có thể bị dịch chuyển, hoặc mặt bích có thể hơi mở hoặc đóng khi rời khỏi trạm gia công cuối cùng. Do đó, các đường gia công sau cần đủ sự hỗ trợ và kiểm soát để tạo ra mặt bích có thể lặp lại mà không làm quá tải vật liệu.
Hình học rãnh cuộn bên: Uốn cong quá mức, khe hở cuộn và giá đỡ mặt bích
Các con lăn bên tác động lên mặt bích chứ không phải lên phần thân, đó là lý do tại sao chúng hiệu quả trong việc kiểm soát góc bích. Khi dải thép di chuyển qua một lượt cán, con lăn bên tiếp xúc với bích ở một vị trí xác định và đẩy nó về phía góc mục tiêu. Hình dạng của điểm tiếp xúc đó— hình dạng con lăn, vị trí trục của nó và góc mà nó tiếp xúc với bích—quyết định mức độ hiệu chỉnh được áp dụng và sự phân bố đều của hiệu chỉnh đó.
Uốn cong quá mức là một phần có chủ ý trong thiết kế đường cán cạnh. Vì thép có khả năng đàn hồi trở lại sau khi uốn, nên đường cán có thể uốn cong mặt bích hơi vượt quá góc danh nghĩa để sự phục hồi đàn hồi đưa nó trở lại góc mục tiêu. Lượng uốn cong quá mức phụ thuộc vào mác vật liệu, độ dày, giới hạn chảy và bán kính uốn; vật liệu có độ bền cao hơn hoặc dày hơn thường cần bù trừ nhiều hơn, trong khi vật liệu mỏng hoặc dẻo có thể cần ít hơn.
Các thông số chính về chuyển động lắc ngang và vai trò của chúng được tóm tắt dưới đây.
| Tham số | Vai trò chính | Hậu quả nếu sai |
|---|---|---|
| Uốn cong quá mức | Bù trừ hiện tượng đàn hồi ngược để mặt bích trở lại góc danh nghĩa | Uốn cong thiếu khiến mặt bích không đạt được mục tiêu; uốn cong quá mức khiến mặt bích vượt quá kích thước danh nghĩa |
| Khoảng cách cuộn | Điều chỉnh độ chắc chắn của mặt bích giữa con lăn bên và con lăn đối diện | Kích thước quá lớn khiến mặt bích bị lệch; kích thước quá nhỏ sẽ làm kẹp, tạo vết hoặc ép quá mức vật liệu |
| Giá đỡ mặt bích | Chống lại hiện tượng biến dạng mặt bích ra khỏi dụng cụ khi lực uốn tăng lên | Giá đỡ yếu khiến mặt bích bị biến dạng và lệch khỏi góc dự định |
Khe hở giữa các con lăn và giá đỡ mặt bích hoàn thiện bức tranh tổng thể. Nếu khe hở giữa con lăn bên và con lăn đối diện quá lớn, mặt bích sẽ không được hỗ trợ đầy đủ và có thể bị lệch; nếu quá nhỏ, vật liệu có thể bị kẹp hoặc bị hằn, và mặt bích có thể bị ép vượt quá góc dự định. Giá đỡ con lăn bên thích hợp cũng chống lại xu hướng mặt bích bị lệch khỏi dụng cụ khi lực uốn tăng lên. Trên thực tế, việc kiểm soát góc mặt bích phụ thuộc vào việc điều chỉnh độ uốn quá mức, khe hở và giá đỡ cho phù hợp với biên dạng và vật liệu cụ thể chứ không phải áp dụng một thiết lập duy nhất cho tất cả các công việc. Hướng dẫn chung về độ đàn hồi và dung sai uốn có thể được tìm thấy thông qua các tổ chức như ASTM International, tổ chức này xuất bản các tiêu chuẩn thử nghiệm và thông số kỹ thuật liên quan đến các sản phẩm kim loại được định hình.
Vì sao dung sai chiều rộng bị sai lệch khi các cuộn giấy bên hông bị lệch?
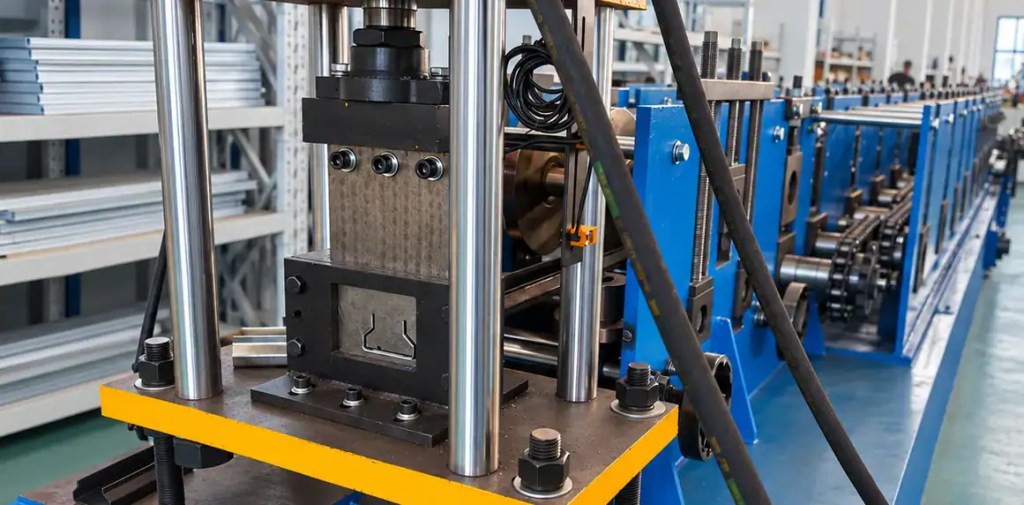
Chiều rộng mặt cắt được xác định bởi khoảng cách giữa các phần tử tạo hình đối diện, nhưng các con lăn bên ảnh hưởng đến nó một cách gián tiếp. Khi các con lăn bên không được căn chỉnh theo chiều ngang, chúng sẽ tạo áp lực không đều lên hai mép. Một mép bị đẩy mạnh hơn mép kia, điều này có thể kéo vật liệu về một phía, làm dịch chuyển đường uốn cong, hoặc làm cho bản bụng hơi bị cong. Kết quả là mặt cắt có kích thước khác nhau từ trái sang phải, hoặc chiều rộng thay đổi khi cuộn thép được kéo dài.
Một số điều kiện có thể gây ra hiện tượng lệch hướng này trong quá trình cán định hình theo phương thẳng đứng:
- Các con lăn bên trái và bên phải được đặt ở các vị trí trục khác nhau so với đường tâm của biên dạng
- Áp suất lò xo hoặc thủy lực không đều giữa các cụm con lăn ở hai phía đối diện
- Các bề mặt tiếp xúc của con lăn bên bị mòn hoặc có hình dạng không chính xác
- Đoạn đường đi vào đèo có độ dốc nhẹ hoặc sự khác biệt về điều kiện mép đường
- Sự giãn nở nhiệt trong giá đỡ trục lăn trong quá trình sản xuất kéo dài
Do chiều rộng và góc mặt bích có tương tác với nhau, một sai lệch bắt đầu từ lỗi góc thường sẽ dẫn đến vấn đề về chiều rộng sau này. Đó là lý do tại sao độ vuông góc của quá trình cán định hình cần được kiểm tra như một điều kiện tổng thể—góc mặt bích, chiều rộng mặt cắt và độ phẳng của thành phôi được đo cùng nhau—thay vì kiểm tra riêng lẻ từng kích thước không liên quan.
Điều chỉnh thực tế và kiểm tra vận hành để đảm bảo độ vuông góc ổn định của mặt bích
Độ vuông góc của mặt bích ổn định đến từ kỷ luật thiết lập cũng như từ thiết kế dụng cụ. Các bước kiểm tra hữu ích trong quá trình vận hành thử và chuyển đổi bao gồm:
- Trước khi đưa vào sản xuất, hãy kiểm tra xem các cuộn giấy bên trái và bên phải có đối xứng qua đường tâm của biên dạng hay không
- Xác nhận khe hở giữa các con lăn ở cả hai phía bằng cách sử dụng cùng một điểm tham chiếu và phương pháp đo khe hở
- Chạy thử một đoạn ngắn và đo góc mặt bích và chiều rộng mặt cắt ở đầu, giữa và cuối cuộn dây
- Hãy kiểm tra xem các thiết lập uốn cong quá mức có phù hợp với mác vật liệu và độ dày hay không, thay vì giữ nguyên từ công việc trước đó
- Kiểm tra bề mặt tiếp xúc của con lăn bên xem có bị mòn, xước hoặc tích tụ chất bẩn làm thay đổi hình dạng hình học hiệu quả hay không
- Kiểm tra lại độ thẳng hàng sau khi dây chuyền đạt nhiệt độ hoạt động bình thường
Khi góc mép bích bị lệch giữa chừng trong quá trình gia công, vị trí và áp lực của con lăn bên thường là những yếu tố đầu tiên cần kiểm tra, tiếp theo là khe hở ở bước hoàn thiện. Nếu chỉ có chiều rộng bị lệch trong khi góc giữ nguyên, thì vị trí ngang của các con lăn bên và điều kiện đưa phôi vào là những nguyên nhân có nhiều khả năng xảy ra hơn. Việc ghi lại các giá trị này ở mỗi lần thay phôi sẽ tạo ra một đường cơ sở tham chiếu, giúp dễ dàng phân biệt sự biến đổi vật liệu thông thường với vấn đề thiết lập thực sự.
Đối với các kỹ sư làm việc với dung sai biên dạng cột giá đỡ, bài học thực tiễn là thiết kế đường dẫn cuộn bên kiểm soát góc mặt bích thông qua sự kết hợp của hình dạng tiếp xúc, độ uốn quá mức, khe hở và hỗ trợ, trong khi sự căn chỉnh ngang và áp lực đồng đều giữ cho chiều rộng tiết diện nhất quán. Coi chúng như một hệ thống tương tác – thay vì điều chỉnh chúng một cách độc lập – sẽ mang lại con đường đáng tin cậy hơn để có được kích thước cột giá đỡ lặp lại và quá trình lắp ráp tiếp theo trơn tru hơn.
Câu hỏi thường gặp
Cần uốn cong quá mức bao nhiêu để kiểm soát góc mặt bích? ›
Độ uốn quá mức phụ thuộc vào mác vật liệu, độ dày, giới hạn chảy và bán kính uốn chứ không phải là một giá trị cố định. Thép có độ bền cao hơn hoặc dày hơn thường đàn hồi nhiều hơn và cần bù trừ lớn hơn, trong khi vật liệu mỏng hoặc dẻo cần ít hơn. Trong quá trình vận hành thử, hãy chạy các đoạn mẫu và đo góc mặt bích ở đầu, giữa và cuối cuộn dây để xác nhận độ uốn quá mức chính xác cho từng công việc thay vì sử dụng các thiết lập từ hồ sơ trước đó.
Nguyên nhân nào khiến chiều rộng tiết diện thay đổi dọc theo cuộn dây? ›
Sai lệch chiều rộng thường bắt nguồn từ áp lực con lăn bên không đều, con lăn trái và phải không thẳng hàng, bề mặt tiếp xúc bị mòn hoặc độ cong của dải thép khi đi vào rãnh cán. Sự giãn nở nhiệt trong giá đỡ con lăn trong quá trình vận hành dài cũng có thể làm thay đổi kích thước. Vì chiều rộng và góc mặt bích có tương tác với nhau, hãy kiểm tra chúng cùng với độ phẳng của màng thép. Nếu góc giữ nguyên nhưng chiều rộng bị sai lệch, trước tiên hãy kiểm tra vị trí nằm ngang của con lăn bên và tình trạng dải thép khi đi vào rãnh cán.
Làm sao để biết các cuộn giấy bên hông đã được căn chỉnh đúng cách chưa? ›
Trước khi sản xuất, hãy kiểm tra xem các con lăn bên trái và bên phải có đối xứng qua đường tâm của biên dạng hay không, và xác nhận khe hở giữa các con lăn ở cả hai phía bằng cùng một phương pháp tham chiếu và đo bằng thước dây. Chạy thử một đoạn ngắn và đo góc mặt bích và chiều rộng mặt cắt dọc theo chiều dài. Kiểm tra lại sự thẳng hàng sau khi dây chuyền đạt đến nhiệt độ hoạt động bình thường, vì sự giãn nở nhiệt có thể làm thay đổi các cài đặt trong quá trình vận hành dài.
Liệu hệ thống cuộn một bên có thể xử lý các hình dạng thẳng đứng khác nhau không? ›
Thông thường là không. Độ uốn quá mức, khe hở con lăn và giá đỡ mặt bích phải phù hợp với hình dạng và vật liệu cụ thể của biên dạng, vì vậy một thiết lập duy nhất hiếm khi có thể áp dụng chính xác giữa các công việc. Việc chuyển đổi nên bao gồm việc kiểm tra lại vị trí trục, khe hở và độ uốn quá mức của con lăn bên so với bản vẽ biên dạng mới. Việc ghi lại các giá trị này ở mỗi lần chuyển đổi sẽ tạo ra một đường cơ sở giúp phân biệt sự biến đổi vật liệu thông thường với các vấn đề thiết lập thực sự.
Cần những thông tin gì về dải vật liệu để thiết kế đường dẫn cuộn ngang? ›
Cung cấp bản vẽ mặt cắt với dung sai góc và chiều rộng mặt bích, loại và mác vật liệu, độ dày dải thép, chiều rộng cuộn thép và giới hạn chảy. Mẫu lỗ và yêu cầu đột dập cũng rất quan trọng vì chúng ảnh hưởng đến biến dạng và phân bố ứng suất. Thông tin này cho phép người thiết kế dụng cụ đặt độ uốn quá mức, khe hở con lăn và giá đỡ phù hợp với đặc tính vật liệu thực tế thay vì giả định một mác thép chung chung.
Cấp độ vật liệu ảnh hưởng như thế nào đến độ đàn hồi của mặt bích? ›
Độ bền kéo cao hơn thường làm tăng hiện tượng đàn hồi ngược, do đó mặt bích cần uốn cong quá mức nhiều hơn để phục hồi về góc danh nghĩa. Vật liệu dày hơn cũng có đặc tính tương tự. Các loại vật liệu mỏng hoặc dẻo có thể cần ít sự bù trừ hơn nhưng có thể nhạy cảm hơn với lực ép quá mức. Vì hiện tượng đàn hồi ngược thay đổi theo từng mẻ sản xuất và nhà cung cấp, hãy xác nhận các đặc tính vật liệu thực tế đầu vào và điều chỉnh cài đặt con lăn bên trong quá trình vận hành thử thay vì chỉ dựa vào các giá trị danh nghĩa.
Khi góc mặt bích bị lệch trong quá trình vận hành, điều đầu tiên cần kiểm tra là gì? ›
Hãy bắt đầu bằng việc kiểm tra vị trí và áp lực của con lăn bên, vì đây là những yếu tố chính ảnh hưởng đến góc mặt bích. Sau đó, kiểm tra khe hở của đường cán hoàn thiện xem có bị mòn hoặc lệch không. Nếu góc giữ nguyên nhưng chiều rộng bị lệch, hãy xem xét sự thẳng hàng của con lăn bên theo chiều ngang và điều kiện đưa phôi vào. Việc ghi lại các giá trị cơ bản khi chuyển đổi giúp phân biệt nhanh hơn giữa sự biến đổi vật liệu thông thường và lỗi thiết lập thực tế.
