

Máy cán định hình rãnh đỡ năng lượng mặt trời: Nghiên cứu trường hợp dự án 41×21 & 41×41
Hệ truyền động bằng xích so với hộp số: Dự án máy cán định hình thanh đỡ năng lượng mặt trời cho các biên dạng 41×21 và 41×41
Hai máy cán định hình thanh đỡ năng lượng mặt trời đã hoàn thành thử nghiệm và sẵn sàng xuất xưởng. Một dây chuyền được cấu hình cho thanh đỡ có kích thước 41 × 21 mm, dây chuyền còn lại cho thanh đỡ có kích thước 41 × 41 mm. Cả hai máy đều sử dụng truyền động xích, đột dập và cắt sau khi gia công, cùng với đột dập và cắt theo dõi. Dự án máy cán định hình thanh đỡ năng lượng mặt trời này minh họa một quyết định kỹ thuật thực tiễn mà người mua phải đối mặt ngay từ giai đoạn đầu lập đặc tả dây chuyền: nên sử dụng truyền động xích hay truyền động hộp số, và sự lựa chọn đó ảnh hưởng như thế nào đến cấu hình còn lại của dây chuyền.
Mục lục
Tổng quan dự án
Dự án này bao gồm hai máy cán định hình thanh đỡ năng lượng mặt trời riêng biệt được chế tạo để sản xuất thanh đỡ. Cả hai máy đều được trang bị hệ thống đột dập và cắt sau, nghĩa là các thao tác đột dập và cắt diễn ra sau các giai đoạn định hình chứ không phải trực tiếp trước khi định hình. Cả hai dây chuyền đều sử dụng hệ thống đột dập và cắt theo dõi, do đó các bộ phận đột dập và cắt di chuyển cùng với vật liệu trong quá trình hoạt động thay vì dừng dải vật liệu.
Đối với đơn hàng này, khách hàng đã chọn hệ thống truyền động bằng xích thay vì hộp số, dựa trên các yếu tố về chi phí. Việc thử nghiệm máy móc đã hoàn tất cho cả hai dây chuyền và cả hai máy đều sẵn sàng để vận chuyển. Đối với những người mua đang nghiên cứu dự án máy cán định hình thanh đỡ năng lượng mặt trời, trường hợp này cho thấy loại hệ thống truyền động là một trong số nhiều quyết định cấu hình định hình chi phí và hiệu suất của dây chuyền.
Máy móc và ứng dụng
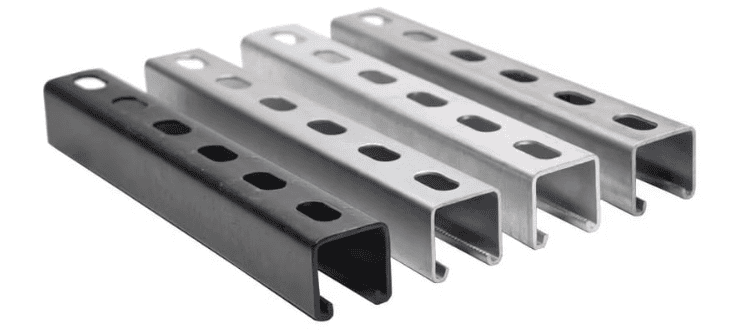
Các máy cán định hình thanh đỡ năng lượng mặt trời trong dự án này sản xuất thanh đỡ năng lượng mặt trời, các tiết diện hình chữ U có rãnh hoặc trơn được sử dụng rộng rãi để lắp đặt thanh ray, giá đỡ và hỗ trợ cấu trúc trong các hệ thống quang điện. Hình dạng hình học của thanh đỡ được xác định bởi sự kết hợp giữa chiều rộng và chiều cao, và cả hai kích thước biên dạng trong dự án này đều là tiêu chuẩn. Tốc độ dây chuyền được quy định ở mức 0–12 m/phút, với quá trình định hình được thực hiện trên vật liệu có độ dày từ 1,5 mm đến 2,5 mm.
Do hai dây chuyền sản xuất có kích thước biên dạng khác nhau, nên số lượng trạm tạo hình, kích thước dụng cụ cán và vị trí đột dập, cắt cũng khác nhau. Điểm chung của chúng là trình tự quy trình tổng thể: cấp liệu cuộn, cán tạo hình, đột dập theo dõi, cắt theo dõi và hoàn thiện sản phẩm. Trình tự này hỗ trợ sản xuất liên tục, điều này rất điển hình đối với thanh giằng được sử dụng trong hệ thống giá đỡ năng lượng mặt trời, nơi yêu cầu sản xuất hàng loạt với biên dạng nhất quán.
Các thông số kỹ thuật chung chính và cấu hình cho từng dòng được tóm tắt dưới đây.
| Tham số | Dòng 1: 41 × 21 mm | Dòng 2: 41 × 41 mm |
|---|---|---|
| Hồ sơ | Kênh đỡ 41 × 21 mm | Kênh đỡ 41 × 41 mm |
| Tốc độ đường dây | 0–12 m/phút | 0–12 m/phút |
| Độ dày vật liệu | 1,5–2,5 mm | 1,5–2,5 mm |
| Quá trình lây truyền | Truyền động xích | Truyền động xích |
| Đục lỗ / cắt | Sau khi đấm, sau khi cắt (theo dõi) | Sau khi đấm, sau khi cắt (theo dõi) |
| Trình tự quy trình | Cấp liệu cuộn → cán định hình → đột dập theo dõi → cắt theo dõi → hết hàng | Cấp liệu cuộn → cán định hình → đột dập theo dõi → cắt theo dõi → hết hàng |
| Trạm tạo hình, dụng cụ cán, vị trí đột/cắt | Được cấu hình cho kích thước 41 × 21 mm | Được cấu hình cho kích thước 41 × 41 mm |
Kích thước biên dạng khác nhau dẫn đến các trạm tạo hình, kích thước dụng cụ cán và vị trí đột dập, cắt khác nhau giữa hai dây chuyền, trong khi loại truyền động, trình tự điều khiển và quy trình vận hành vẫn được giữ nguyên.
Đặc điểm kỹ thuật và yêu cầu dự án
Các lựa chọn kỹ thuật cốt lõi trong dự án máy cán định hình rãnh đỡ thanh năng lượng mặt trời này là loại truyền động và cấu hình đột dập, cắt sau gia công. Truyền động bằng xích đã được lựa chọn ở đây, nhưng việc so sánh với truyền động bằng hộp số cũng rất đáng để tìm hiểu.
| Loại truyền động | Nguyên lý vận hành | Đặc điểm chính | Sự đánh đổi đáng chú ý |
|---|---|---|---|
| Truyền động xích | Truyền động các trạm tạo hình thông qua hệ thống xích và bánh răng | Thiết kế đơn giản hơn; chi phí ban đầu thấp hơn | Có thể tích tụ một số phản hồi ngược dọc theo toàn bộ chiều dài đường dây |
| Hộp số | Phân phối hộp số truyền động tại mỗi trạm | Nhìn chung, độ chính xác tốt hơn, tốc độ nhanh hơn, độ ổn định cao hơn | Thông thường, nó duy trì sự đồng bộ chặt chẽ hơn giữa các trạm |
Sự đánh đổi này mang tính thực tiễn hơn là lý thuyết. Hệ thống truyền động bằng xích có thể gặp phải hiện tượng tích lũy độ rơ dọc theo toàn bộ chiều dài dây chuyền, trong khi hệ thống truyền động bằng hộp số thường duy trì sự đồng bộ chặt chẽ hơn giữa các trạm. Đối với thanh giằng, sự khác biệt đó có thể ảnh hưởng đến tính nhất quán về kích thước ở tốc độ dây chuyền cao hơn. Độ chính xác đột dập được quy định ở mức ±0,5 mm và dung sai cắt ở mức ±1 mm đối với các máy này, và cấu hình được lựa chọn đáp ứng được các tiêu chí đó.
Tiến độ và kết quả dự án
Việc thử nghiệm máy móc cho cả hai dây chuyền đã hoàn tất và cả hai máy hiện đã sẵn sàng để vận chuyển. Các thử nghiệm bao gồm hai kích thước biên dạng, 41 × 21 mm và 41 × 41 mm, và trình tự sau khi đột dập và cắt với các thao tác theo dõi. Việc hoàn thành thử nghiệm trước khi vận chuyển cho phép kiểm tra chức năng tạo hình, đột dập và cắt cùng nhau trên một dây chuyền chứ không phải là các đơn vị riêng biệt.
Tình trạng dự án hiện tại khá rõ ràng: thiết kế và chế tạo đã hoàn tất, các thử nghiệm đã được thực hiện và máy móc đã sẵn sàng để vận chuyển. Chưa có mốc tiến độ dự án nào khác ngoài việc chuẩn bị vận chuyển được xác nhận trong trường hợp này.
Hỗ trợ kỹ thuật và dự án
Việc lựa chọn giữa truyền động xích và truyền động hộp số là một phần bình thường trong việc lựa chọn thiết bị cán định hình. Người mua thường cân nhắc chi phí đầu tư ban đầu so với độ chính xác, tốc độ và độ ổn định lâu dài, và câu trả lời đúng phụ thuộc vào hình dạng sản phẩm, sản lượng mục tiêu và ngân sách. Các tiêu chuẩn liên quan đến định hình thép và các sản phẩm kết cấu, chẳng hạn như các tiêu chuẩn do ASTM International, cung cấp thông tin hữu ích về các yếu tố vật liệu và sản phẩm cần xem xét, mặc dù cấu hình máy vẫn là quyết định cụ thể của từng dự án.
Đối với dự án máy cán định hình rãnh đỡ thanh năng lượng mặt trời này , việc lựa chọn hệ thống truyền động bằng xích giúp giữ cho dây chuyền sản xuất phù hợp với ngân sách của khách hàng, trong khi cấu hình đột dập và cắt định vị đáp ứng nhu cầu về các thao tác gia công sau định hình liên tục. Cả hai máy đều đã hoàn thành thử nghiệm và sẵn sàng để vận chuyển.
Câu hỏi thường gặp
Khi nào thì nên chọn hộp số thay vì truyền động bằng xích? ›
Hãy chọn hệ truyền động hộp số khi độ chính xác về kích thước, tốc độ dây chuyền cao hơn và độ ổn định đồng bộ lâu dài là những ưu tiên hàng đầu, vì hộp số thường giữ thời gian chính xác hơn giữa các trạm. Hệ truyền động xích phù hợp với những người mua ưu tiên chi phí ban đầu thấp hơn và bố trí đơn giản hơn, chấp nhận rằng một số độ rơ có thể tích lũy dọc theo toàn bộ chiều dài dây chuyền. Quyết định đúng đắn phụ thuộc vào dung sai biên dạng, sản lượng mục tiêu và ngân sách của bạn. Hãy xác nhận các yêu cầu về độ chính xác và tốc độ với nhà cung cấp trước khi hoàn tất cấu hình.
Việc "đấm sau" và "cắt sau" có ý nghĩa gì đối với dòng sản phẩm của tôi? ›
Gia công sau đột dập và sau cắt có nghĩa là các thao tác đột dập và cắt diễn ra sau các giai đoạn tạo hình, chứ không phải trước khi tạo hình. Kết hợp với hệ thống theo dõi, các bộ phận đột dập và cắt di chuyển cùng với dải kim loại trong quá trình hoạt động thay vì dừng nó lại, điều này hỗ trợ sản xuất liên tục. Cách bố trí này thường phù hợp với các rãnh đỡ thanh quang điện mặt trời, nơi mà sản lượng có biên dạng nhất quán là rất quan trọng. Người mua nên xác nhận với nhà cung cấp về kiểu lỗ, khoảng cách lỗ, chiều dài cắt và các yêu cầu về dung sai, vì những yếu tố này trực tiếp định hình cấu hình đột dập và cắt.
Cần những thông tin gì để báo giá cho dòng sản phẩm thanh giằng? ›
Hãy cung cấp bản vẽ biên dạng với chiều rộng và chiều cao chính xác, loại vật liệu và phạm vi độ dày, chiều rộng cuộn, tốc độ dây chuyền yêu cầu, kiểu lỗ và chiều dài cắt. Đồng thời, chỉ rõ các yêu cầu đột dập và cắt, dung sai kích thước, nguồn điện và bố trí nhà máy. Nếu bạn dự định sản xuất nhiều hơn một kích thước biên dạng, hãy nêu rõ điều đó ngay từ đầu, vì các trạm tạo hình, dụng cụ cán và vị trí đột dập và cắt khác nhau tùy theo biên dạng. Dữ liệu đầu vào đầy đủ cho phép nhà cung cấp đề xuất loại truyền động và cấu hình dây chuyền phù hợp.
Tốc độ dây chuyền được xác định như thế nào trong quá trình tạo hình rãnh đỡ? ›
Tốc độ dây chuyền phụ thuộc vào hình dạng biên dạng, độ dày vật liệu, số lượng trạm tạo hình, loại truyền động và dung sai đột dập và cắt yêu cầu. Tốc độ cao hơn thường đòi hỏi sự đồng bộ chặt chẽ hơn giữa các trạm, điều này có thể ưu tiên truyền động bằng hộp số. Người mua nên coi tốc độ dây chuyền là mục tiêu cần được xác nhận dựa trên toàn bộ quy trình, chứ không phải là một con số độc lập. Hãy xác nhận tốc độ có thể đạt được với nhà cung cấp dựa trên biên dạng, vật liệu và yêu cầu độ chính xác cụ thể của bạn trước khi phê duyệt thông số kỹ thuật.
Điều gì quyết định số lượng trạm tạo hình cần thiết? ›
Số lượng trạm tạo hình phụ thuộc vào hình dạng biên dạng, đặc tính vật liệu, độ dày vật liệu và tổng độ biến dạng cần thiết để đạt được mặt cắt hoàn thiện. Các biên dạng phức tạp hơn hoặc dày hơn thường yêu cầu nhiều trạm hơn để tránh làm quá tải vật liệu. Hai dây chuyền sản xuất các kích thước biên dạng khác nhau, chẳng hạn như 41 × 21 mm và 41 × 41 mm, thường sẽ cần số lượng trạm, kích thước dụng cụ cán và vị trí đột dập và cắt khác nhau. Hãy xác nhận bố trí trạm so với bản vẽ biên dạng của bạn trước khi phê duyệt thiết kế.
Cần kiểm tra những gì trước khi xuất xưởng dây chuyền cán định hình? ›
Việc thử nghiệm máy móc cần xác minh các công đoạn tạo hình, đột dập và cắt hoạt động cùng nhau như một dây chuyền hoàn chỉnh, chứ không phải là các đơn vị riêng lẻ. Người mua cần xác nhận kích thước biên dạng, vị trí lỗ, chiều dài cắt và dung sai mục tiêu so với thông số kỹ thuật đã thỏa thuận. Cũng cần kiểm tra phản hồi của máy đột dập và cắt, phạm vi tốc độ dây chuyền và trình tự điều khiển. Xác nhận tài liệu, danh sách dụng cụ và bất kỳ phụ tùng thay thế nào trước khi giao hàng. Hoàn thành các bước kiểm tra này trước khi giao hàng sẽ giảm thời gian vận hành thử tại nhà máy của bạn.
Một máy uốn thanh giằng có thể gia công nhiều biên dạng khác nhau không? ›
Về nguyên tắc thì có, nhưng khả năng sản xuất nhiều loại biên dạng phụ thuộc vào kích thước và sự khác biệt giữa chúng. Mỗi kích thước biên dạng thường yêu cầu một bộ dụng cụ cán riêng, và các trạm tạo hình, vị trí đột dập và vị trí cắt có thể cần điều chỉnh hoặc thay đổi. Sản xuất các biên dạng rất khác nhau trên cùng một dây chuyền có thể làm tăng thời gian và chi phí chuyển đổi. Nếu bạn dự định sản xuất nhiều kích thước thanh giằng khác nhau, hãy nêu rõ tất cả các biên dạng và tần suất chuyển đổi dự kiến trong quá trình báo giá để dây chuyền có thể được cấu hình phù hợp.
