
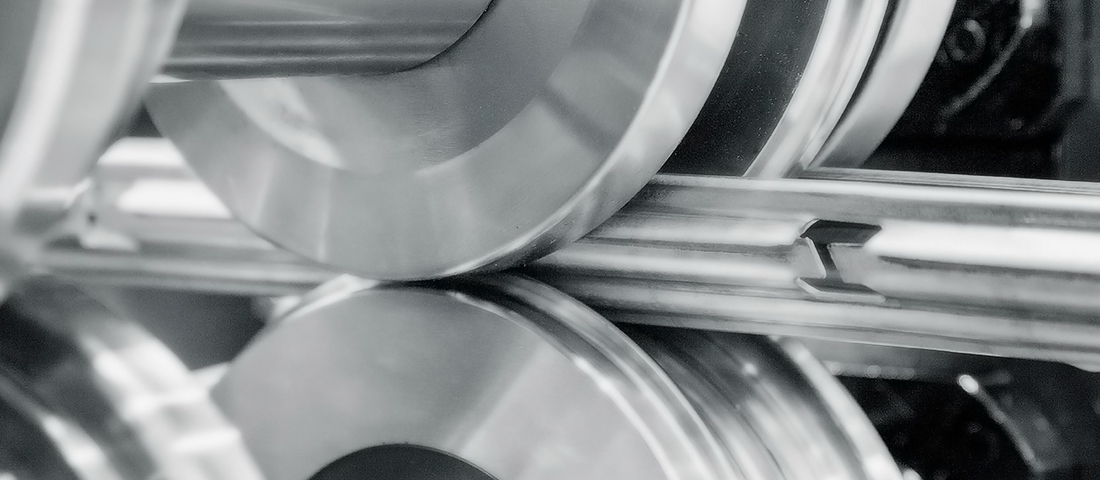
Cách máy cán nguội tạo ra các hình dạng mong muốn của bạn
Công nghệ cán định hình: Quy trình, linh kiện và ứng dụng
Máy cán định hình là một quy trình tạo hình kim loại liên tục được sử dụng để sản xuất các thanh dài có hình dạng mặt cắt ngang đồng nhất từ cuộn hoặc dải thép. Vật liệu được đưa đi tuần tự qua nhiều cặp con lăn định hình, mỗi trạm định hình thực hiện một phần biến dạng được kiểm soát cho đến khi đạt được hình dạng cuối cùng.

Máy thực hiện quy trình này thường được gọi là cán định hình hoặc máy cán định hình.
Công nghệ cán định hình đặc biệt phù hợp cho sản xuất liên tục các loại tấm lợp, xà gồ thép, máng cáp, lan can, các thanh giá đỡ, máng xối, các cấu kiện kết cấu và nhiều sản phẩm khác yêu cầu kích thước nhất quán và sản xuất lặp lại.
Hướng dẫn này giải thích cách thức hoạt động của quy trình cán định hình, các thành phần chính của hệ thống cán định hình, các yếu tố ảnh hưởng đến thiết kế máy móc và cách lựa chọn các công nghệ cán định hình khác nhau cho các biên dạng khác nhau.
Tổng quan bài viết
Quá trình cán định hình là gì?
Cán định hình là một quy trình uốn cong từng bước.
Thay vì tạo hình toàn bộ mặt cắt ngang trong một thao tác duy nhất, một dải thép phẳng đi qua một chuỗi các trạm cán. Mỗi trạm thực hiện một thay đổi tương đối nhỏ đối với biên dạng cho đến khi tạo ra hình dạng cuối cùng cần thiết.
Quá trình này thường được thực hiện ở nhiệt độ phòng và do đó thường được phân loại là cán nguội tạo hình.
Một đặc điểm quan trọng của phương pháp cán định hình là vật liệu chủ yếu được uốn cong chứ không phải được giảm độ dày một cách có chủ đích. Mục tiêu là biến một dải vật liệu phẳng thành hình dạng mặt cắt ngang cần thiết trong khi vẫn duy trì kích thước được kiểm soát trong suốt quá trình sản xuất liên tục.
Độ phức tạp của quá trình tạo hình phụ thuộc vào nhiều yếu tố, bao gồm:
- Hình dạng biên dạng
- Số lượng và thứ tự các khúc cua
- Chiều rộng và độ dày vật liệu
- cấp vật liệu và độ bền kéo
- Bán kính uốn cong
- Dung sai kích thước yêu cầu
- Yêu cầu về độ hoàn thiện bề mặt
- Tốc độ sản xuất
Một mặt cắt ngang đơn giản, không có gờ nổi, có thể chỉ cần tương đối ít trạm tạo hình, trong khi một mặt cắt kết cấu phức tạp có thể đòi hỏi một trình tự tạo hình được thiết kế cẩn thận hơn nhiều.
Máy cán định hình hoạt động như thế nào?
Dây chuyền cán định hình điển hình chuyển đổi vật liệu từ dạng cuộn thành các biên dạng hoàn chỉnh thông qua một số thao tác liên tục hoặc đồng bộ.
1. Tháo cuộn dây
Cuộn thép được đưa lên máy tháo cuộn, máy này sẽ nâng đỡ cuộn thép và cung cấp nguyên liệu cho dây chuyền sản xuất.
Cấu hình máy tháo cuộn phụ thuộc vào trọng lượng cuộn thép, kích thước vật liệu và mức độ tự động hóa yêu cầu.
2. Cho ăn và hướng dẫn
Dải kim loại đi vào bộ phận cấp liệu và dẫn hướng trước khi đến các con lăn tạo hình.
Việc căn chỉnh vật liệu chính xác rất quan trọng vì việc cấp liệu không đúng cách có thể ảnh hưởng đến độ thẳng của biên dạng, tính nhất quán về kích thước và sự ổn định của quá trình tạo hình.
3. Tạo hình bằng phương pháp cán liên tục
Sau đó, vật liệu sẽ đi qua nhiều trạm tạo hình khác nhau.
Mỗi cặp con lăn thực hiện một phần của quá trình uốn. Hình dạng của dải kim loại thay đổi dần từ dạng phẳng thành mặt cắt ngang cuối cùng thay vì được tạo hình hoàn toàn tại một vị trí duy nhất.
Trình tự lăn là một trong những yếu tố quan trọng trong thiết kế cán định hình.
4. Đục lỗ và tạo rãnh
Khi cần tạo các lỗ, rãnh, khía hoặc các đặc điểm khác, thiết bị gia công bổ sung có thể được tích hợp vào dây chuyền.
Tùy thuộc vào sản phẩm và phương pháp sản xuất, các công đoạn này có thể diễn ra trước, trong hoặc sau quá trình cán định hình.
5. Cắt theo chiều dài
Cấu trúc được hình thành liên tục cuối cùng phải được tách ra thành các đoạn có chiều dài thành phẩm theo yêu cầu.
Tùy thuộc vào ứng dụng, việc cắt có thể được thực hiện trước hoặc sau khi tạo hình và có thể sử dụng hệ thống cắt cố định hoặc di động.
6. Bộ sưu tập hồ sơ
Các sản phẩm hoàn thiện sau khi ra khỏi dây chuyền tạo hình sẽ được thu gom bằng tay hoặc thông qua hệ thống xử lý hoặc xếp dỡ tự động, tùy thuộc vào năng lực sản xuất yêu cầu.
Các thành phần chính của hệ thống cán định hình
Mặc dù các hệ thống cán định hình có sự khác biệt đáng kể tùy thuộc vào sản phẩm cuối cùng, hầu hết các dây chuyền đều bao gồm một số thành phần cơ bản.
Máy cuộn dây
Máy tháo cuộn giữ cuộn thép và cho phép vật liệu được đưa vào dây chuyền sản xuất.
Thiết kế của nó được lựa chọn dựa trên các yếu tố như trọng lượng cuộn dây, kích thước cuộn dây và yêu cầu sản xuất.
Các ứng dụng khác nhau có thể sử dụng hệ thống cuộn dây thủ công, cơ giới hoặc thủy lực.
Đơn vị Nuôi dưỡng và Hướng dẫn
Bộ phận cấp liệu và dẫn hướng điều khiển vị trí của dải thép khi nó đi vào máy cán định hình.
Việc căn chỉnh chính xác ở giai đoạn này giúp vật liệu đi vào các trạm tạo hình đầu tiên một cách chính xác và góp phần vào sản xuất ổn định.
Nhà máy cán định hình
Máy cán định hình là cốt lõi của hệ thống.
Nó thường bao gồm:
- Đế máy
- Giá đỡ tạo hình
- Trục
- Vòng bi
- Con lăn định hình
- Hệ thống truyền động
- Cơ chế điều chỉnh
Cấu trúc cơ khí thay đổi đáng kể tùy thuộc vào độ phức tạp của hình dạng, độ bền vật liệu và hiệu suất sản xuất yêu cầu.
Đế máy
Khung máy hỗ trợ các giá đỡ tạo hình, hệ thống truyền động và các bộ phận cơ khí chính khác.
Độ cứng của nó rất quan trọng để duy trì sự thẳng hàng của các trạm tạo hình dưới tải trọng sản xuất.
Tạo giá đỡ
Các giá đỡ định hình hỗ trợ các trục trên và dưới cũng như các con lăn.
Tùy thuộc vào yêu cầu về độ bền, độ chính xác và ứng dụng, các thiết kế máy móc khác nhau có thể sử dụng các cấu trúc chân đế khác nhau.
Đối với các sản phẩm có kích thước lớn hơn hoặc yêu cầu sản xuất khắt khe hơn, có thể cần đến cấu trúc máy móc cứng cáp hơn.
Trục
Các con lăn tạo hình được gắn trên các trục.
Đường kính trục, vật liệu và cấu trúc đỡ được lựa chọn dựa trên lực tạo hình, kích thước biên dạng và cấu hình máy.
Độ cứng trục không đủ có thể ảnh hưởng tiêu cực đến độ chính xác về kích thước và độ ổn định khi gia công, đặc biệt là khi gia công các vật liệu dày hơn hoặc có độ bền cao hơn.
Con lăn định hình
Các con lăn định hình dần dần biến đổi dải kim loại phẳng thành hình dạng mong muốn.
Hình dạng hình học của chúng được phát triển dựa trên mặt cắt ngang và trình tự tạo hình đã được lên kế hoạch.
Vật liệu và phương pháp xử lý bề mặt con lăn được lựa chọn dựa trên các yếu tố bao gồm:
- Vật liệu đang được hình thành
- Độ dày vật liệu
- Lớp phủ bề mặt
- Tuổi thọ sử dụng yêu cầu
- Hình dạng biên dạng
- Yêu cầu về độ hoàn thiện bề mặt
Do đó, thiết kế con lăn là một trong những phần quan trọng nhất của một dự án gia công cán định hình theo yêu cầu.
Hệ thống truyền động máy cán định hình
Hệ thống truyền động cung cấp mô-men xoắn cần thiết để dẫn động các trục tạo hình.
Các phương án truyền động khác nhau phù hợp với các yêu cầu sản xuất khác nhau.
Truyền động bằng xích và bánh răng
Hệ thống xích và bánh răng thường được sử dụng trong nhiều ứng dụng cán định hình truyền thống.
Chúng có cấu trúc cơ khí tương đối đơn giản và phù hợp với những trường hợp cần lực tạo hình và độ chính xác cao cho phép loại truyền động này.
Hộp số
Hệ thống truyền động bằng hộp số có thể cung cấp mô-men xoắn cao hơn và cơ cấu truyền động mạnh mẽ hơn cho các cấu hình đòi hỏi cao.
Chúng thường được xem xét khi độ bền vật liệu, độ dày hoặc tải trọng máy móc đòi hỏi hệ thống truyền động mạnh mẽ hơn.
Hộp số và truyền động trục cardan
Đối với một số ứng dụng cán định hình tải nặng và độ chính xác cao, hộp số có thể được kết hợp với trục các đăng để truyền lực đến các trạm định hình.
Nên lựa chọn phương pháp truyền động phù hợp dựa trên tải trọng tạo hình thực tế và yêu cầu sản xuất, thay vì chỉ coi một hệ thống truyền động duy nhất phù hợp với mọi loại biên dạng.
Cắt, đột dập và các hoạt động khác trên dây chuyền sản xuất
Dây chuyền cán định hình có thể tích hợp thêm các công đoạn khác để tạo ra linh kiện hoàn chỉnh hoặc gần hoàn chỉnh trực tiếp từ cuộn thép.
Các hoạt động điển hình bao gồm:
- Cắt
- Đấm
- Khắc rãnh
- Khe cắm
- Dập nổi
- Đánh dấu
- Cắt góc
Vị trí và phương pháp vận hành chính xác của các quy trình này phụ thuộc vào sản phẩm.
Hoạt động cố định
Một thiết bị cắt hoặc đột dập cố định thực hiện thao tác của nó trong khi vật liệu hoặc dây chuyền sản xuất được dừng lại ở vị trí yêu cầu.
Điều này có thể cung cấp một giải pháp tương đối đơn giản cho các ứng dụng mà tốc độ dây chuyền liên tục tối đa không phải là yêu cầu chính.
Hoạt động bay
Hệ thống bay di chuyển cùng với hình dạng mục tiêu trong suốt quá trình hoạt động.
Điều này cho phép việc cắt hoặc một số quy trình khác diễn ra trong khi dây chuyền cán định hình vẫn tiếp tục hoạt động.
Do đó, hệ thống treo có thể hữu ích trong trường hợp cần sản xuất liên tục và tốc độ dây chuyền cao hơn.
Tuy nhiên, giải pháp chính xác phụ thuộc vào độ chính xác yêu cầu, thiết kế biên dạng, tốc độ sản xuất và quy trình vận hành.
Hệ thống thủy lực
Hệ thống thủy lực được sử dụng rộng rãi trong các dây chuyền cán định hình để cung cấp năng lượng cho các hoạt động như:
- Cắt
- Đấm
- Khắc rãnh
- Nhấn
- Một số điều chỉnh máy móc
Công suất thủy lực cần thiết phụ thuộc vào lực và thời gian chu kỳ của các thao tác liên quan.
Không phải mọi dây chuyền cán định hình đều cần cấu hình thủy lực giống nhau, vì vậy hệ thống thủy lực nên được lựa chọn như một phần của thiết kế dây chuyền sản xuất hoàn chỉnh.
Hệ thống điều khiển PLC
Hệ thống điều khiển phối hợp các hoạt động khác nhau của dây chuyền sản xuất.
Hệ thống điều khiển dựa trên PLC có thể quản lý các chức năng như:
- Thời lượng sản xuất
- Số lượng sản xuất
- Trình tự cắt
- Vị trí đấm
- Tốc độ đường dây
- Điều khiển lái
- Chức năng báo động
- Thông số sản xuất
Các bộ mã hóa, cảm biến, biến tần, hệ thống servo và các thành phần điều khiển khác có thể được tích hợp tùy theo mức độ tự động hóa yêu cầu.
Hệ thống điều khiển phải hoạt động đồng bộ với hệ thống cơ khí và thủy lực, chứ không được coi là một bộ phận độc lập của máy móc.
Các yếu tố cần xem xét trong thiết kế cán định hình
Thành công của quá trình cán định hình phụ thuộc vào nhiều yếu tố hơn là chỉ đơn thuần sắp xếp các con lăn theo hình dạng biên dạng cuối cùng.
Quy trình tạo hình thích hợp phải kiểm soát được sự biến đổi của vật liệu từ dạng dải phẳng ban đầu thành sản phẩm hoàn thiện.
Các yếu tố quan trọng cần xem xét trong thiết kế bao gồm:
Hình dạng mặt cắt
Số lượng đoạn uốn, hướng uốn, kích thước mặt bích, gờ hồi, gân và các đặc điểm hình học khác ảnh hưởng đến trình tự tạo hình cần thiết.
Các mặt cắt phức tạp thường đòi hỏi phân tích chi tiết hơn so với các mặt cắt đơn giản, không có vách ngăn.
Chiều rộng và độ dày vật liệu
Chiều rộng và độ dày vật liệu ảnh hưởng trực tiếp đến lực tạo hình, hình dạng con lăn, yêu cầu trục và cấu trúc máy.
Việc sản xuất cùng một loại biên dạng từ các tấm có độ dày khác nhau có thể đòi hỏi những thay đổi trong thiết kế tạo hình hoặc cấu hình máy móc.
Vật liệu cấp độ
Độ bền kéo và các đặc tính vật liệu khác ảnh hưởng đến cách dải kim loại biến dạng trong quá trình tạo hình.
Thép cường độ cao thường tạo ra tải trọng định hình lớn hơn và có thể yêu cầu các cấu trúc máy móc hoặc dụng cụ khác so với vật liệu cường độ thấp hơn.
Bán kính uốn cong
Bán kính uốn cong cần thiết phải phù hợp với tính chất vật liệu và độ dày.
Trình tự tạo hình không phù hợp hoặc thiết kế uốn không đúng cách có thể dẫn đến nứt, biến dạng hoặc các vấn đề về kích thước.
Dung sai kích thước
Các sản phẩm đòi hỏi dung sai chặt chẽ hơn có thể cần đến dụng cụ chính xác hơn, kết cấu máy móc chắc chắn hơn, thao tác nắn thẳng bổ sung hoặc kiểm soát quá trình tạo hình cẩn thận hơn.
Yêu cầu bề mặt
Đối với các vật liệu đã được sơn sẵn, mạ kẽm, thép không gỉ hoặc các vật liệu nhạy cảm về bề ngoài khác, thiết kế con lăn và điều kiện bề mặt trở nên đặc biệt quan trọng.
Dụng cụ gia công phải tạo được hình dạng yêu cầu mà không gây hư hại hoặc để lại dấu vết không cần thiết trên bề mặt vật liệu.
Các vấn đề thường gặp trong quá trình cán định hình
Trình tự tạo hình không chính xác hoặc cấu hình máy không phù hợp có thể dẫn đến các vấn đề trong sản xuất ngay cả khi hình dạng cuối cùng có vẻ tương đối đơn giản.
Các vấn đề thường gặp có thể bao gồm:
- Sự biến đổi về hình dạng
- Cây cung
- Độ cong
- Pháo sáng
- Biến đổi kích thước
- Vết xước trên bề mặt
- Sóng viền
- Uốn cong không đồng nhất
- Độ thẳng kém
Nguyên nhân có thể liên quan đến thiết kế dụng cụ, sự thẳng hàng của con lăn, đặc tính vật liệu, điều kiện cấp liệu, trình tự tạo hình hoặc thiết lập máy.
Đây là lý do tại sao kỹ thuật cán định hình cần xem xét toàn bộ mối quan hệ giữa hình dạng, vật liệu và máy móc chứ không chỉ tập trung vào bản vẽ mặt cắt ngang cuối cùng.
Thiết kế cán định hình với COPRA
MTC đã sử dụng phần mềm thiết kế cán định hình COPRA để hỗ trợ phát triển các công cụ cán định hình tùy chỉnh và trình tự định hình. Việc phát triển công cụ đúng cách đòi hỏi phải có kế hoạch về trình tự uốn cong, thường được gọi là "hoa định hình", trước khi thiết kế công cụ cán cuối cùng. Để có thêm thông tin kỹ thuật, hãy xem hướng dẫn thiết kế cán định hình cơ bản này từ Roll-Kraft.
Đối với biên dạng tùy chỉnh, quy trình kỹ thuật bắt đầu từ bản vẽ và thông tin vật liệu của khách hàng. Biên dạng yêu cầu được phân tích để xác định chiến lược tạo hình phù hợp, bao gồm cả sự tiến triển của các đoạn uốn cong qua các trạm tạo hình khác nhau.
Cấu hình máy cuối cùng sau đó được phát triển dựa trên các yếu tố như:
- Mặt cắt ngang
- Vật liệu cấp độ
- Chiều rộng và độ dày vật liệu
- Tốc độ sản xuất
- Dung sai yêu cầu
- Yêu cầu bấm lỗ
- Yêu cầu cắt giảm
- Yêu cầu tự động hóa
Quy trình kỹ thuật này đặc biệt quan trọng đối với các biên dạng tùy chỉnh, trong đó máy cán định hình tiêu chuẩn hiện có không thể tái sử dụng một cách đơn giản.
Ứng dụng của công nghệ cán định hình
Phương pháp cán định hình được sử dụng rộng rãi trong nhiều ngành công nghiệp vì nó phù hợp với việc sản xuất liên tục các cấu hình kim loại dài.
Các ứng dụng phổ biến bao gồm:
Các kiểu dáng mái và tường
Công nghệ cán định hình được sử dụng rộng rãi để sản xuất tấm lợp kim loại, tấm ốp tường và các tấm xây dựng liên quan.
Xem Thiết bị cán định hình tấm kim loại của MTC để biết các giải pháp sản xuất liên quan.
Xà gồ thép
Các loại xà gồ kết cấu hình chữ C, Z và các loại khác thường được sản xuất từ cuộn thép bằng công nghệ cán định hình.
Xem các dây chuyền cán định hình xà gồ thép để biết các cấu hình máy có sẵn.
Máng xối và ống thoát nước
Công nghệ cán định hình liên tục rất phù hợp để sản xuất các máng xối và ống thoát nước dài từ thép phủ hoặc các vật liệu tấm phù hợp khác.
Khay cáp và thanh đỡ
Công nghệ cán định hình có thể được kết hợp với các hệ thống đột dập và cắt để sản xuất máng cáp, nắp đậy và các thanh đỡ liên quan.
Lan can bảo vệ
Các cấu kiện lan can đường bộ cần thiết bị tạo hình mạnh mẽ, có khả năng xử lý thép tương đối nặng trong khi vẫn duy trì được hình dạng yêu cầu.
Giá đỡ và kệ
Các cột đứng, dầm và các cấu kiện khác của hệ thống lưu trữ có thể được sản xuất trên các dây chuyền cán định hình kết hợp các công đoạn đột dập và cắt.
Các cấu hình thép mỏng
Các loại đinh tán, thanh ray và các cấu kiện kết cấu thép nhẹ khác có thể được sản xuất liên tục từ cuộn thép mạ kẽm.
Các cấu hình thép tùy chỉnh
Nhiều ứng dụng cán định hình không thuộc bất kỳ danh mục sản phẩm tiêu chuẩn nào.
Đối với các dự án này, dây chuyền cán định hình có thể được thiết kế dựa trên bản vẽ biên dạng và yêu cầu sản xuất cụ thể của khách hàng.
Xem thêm thông tin về Máy cán định hình theo yêu cầu của MTC
Để có cái nhìn tổng quan về toàn bộ dòng máy của MTC, hãy truy cập vào Máy cán định hình .
Những thông tin nào cần thiết cho một dự án cán định hình theo yêu cầu?
Chất lượng của thông tin kỹ thuật ban đầu có ảnh hưởng lớn đến độ chính xác của bản đề xuất máy cán định hình.
Đối với các dự án tùy chỉnh, thông thường cần có các thông tin sau:
- Bản vẽ mặt cắt với đầy đủ kích thước
- Vật liệu cấp độ
- Chiều rộng và độ dày vật liệu
- Độ bền kéo, nếu có thể áp dụng
- Chiều dài thành phẩm yêu cầu
- Dung sai chiều dài
- Yêu cầu đục lỗ hoặc khía
- Tốc độ hoặc năng lực sản xuất yêu cầu
- Nguồn điện nhà máy
- Trọng lượng cuộn dây
- Yêu cầu của máy tháo cuộn
- Yêu cầu cắt giảm
- Quốc gia điểm đến
- Các yêu cầu an toàn áp dụng
Với thông tin này, hồ sơ và quy trình sản xuất có thể được đánh giá trước khi xác định cấu hình máy móc phù hợp.
Câu hỏi thường gặp
Những loại cuộn hoặc dải thép nào có thể được sử dụng với máy cán định hình? ›
Máy cán định hình xử lý các cuộn hoặc dải thép được cấp liên tục qua máy. Các loại vật liệu, lớp phủ và độ dày cụ thể có thể được định hình phụ thuộc vào thiết kế của các dụng cụ cán, độ bền của giá đỡ và công suất của hệ thống truyền động. Các yếu tố như giới hạn chảy và độ hoàn thiện bề mặt cũng ảnh hưởng đến những gì có thể được định hình mà không bị nứt hoặc trầy xước. Để biết chính xác khả năng tương thích vật liệu, tốt nhất là nên thảo luận về thông số kỹ thuật cuộn thép của bạn với nhà sản xuất.
Chiều rộng và độ dày của vật liệu đầu vào ảnh hưởng như thế nào đến quá trình cán định hình? ›
Chiều rộng và độ dày của cuộn thép hoặc dải thép quyết định trực tiếp lượng vật liệu được dịch chuyển và lực tạo hình cần thiết. Vật liệu rộng và dày hơn thường yêu cầu đế máy chắc chắn hơn, giá đỡ nặng hơn, trục lớn hơn và hệ thống truyền động mạnh mẽ hơn. Thiết kế biên dạng cũng phải tương thích với độ dày vật liệu, vì các khúc uốn cong sắc nét có thể yêu cầu vật liệu mỏng hơn hoặc dụng cụ chuyên dụng. MTC thiết kế từng máy cán định hình dựa trên kích thước vật liệu cụ thể mà bạn dự định sử dụng.
Máy cán định hình có thể tạo ra các hình dạng biên dạng tùy chỉnh không, và cần những thông tin gì? ›
Đúng vậy, cán định hình là một quy trình linh hoạt có thể tạo ra các biên dạng tùy chỉnh. MTC sử dụng phần mềm Copra để thiết kế máy cán định hình và dụng cụ cán tùy chỉnh cho các hình dạng độc đáo, bao gồm xà gồ, máng xối, giá đỡ và nhiều hơn nữa. Để bắt đầu, bạn nên cung cấp bản vẽ chi tiết mặt cắt ngang của biên dạng mong muốn, vật liệu cần thiết (loại và độ dày) và chiều dài dự kiến của mỗi chi tiết. Sau đó, nhà thiết kế sẽ phân tích trình tự uốn và số lần cán cần thiết.
Các yêu cầu về đột dập và cắt đóng vai trò gì trong việc cấu hình máy cán định hình? ›
Các thao tác đột lỗ, khoét rãnh và cắt vát được tích hợp vào dây chuyền cán định hình. Các thao tác này có thể sử dụng khuôn cố định gắn vào đế máy hoặc khuôn di động di chuyển cùng với tấm kim loại trong khi máy cán định hình vẫn tiếp tục hoạt động. Vị trí của bộ phận cắt có thể nằm trước, giữa hoặc sau các giá đỡ cán định hình. Mẫu lỗ, vị trí rãnh và chiều dài cắt cụ thể của bạn sẽ quyết định thiết lập khuôn và thiết kế hệ thống thủy lực cần thiết.
Tốc độ và công suất sản xuất của dây chuyền cán định hình tùy chỉnh được xác định như thế nào? ›
Tốc độ sản xuất phụ thuộc vào nhiều yếu tố trong thiết kế máy cán định hình. Số lượng giá đỡ định hình, độ phức tạp của biên dạng, đặc tính vật liệu và các thao tác thực hiện trên dây chuyền (như đột dập hoặc cắt) đều ảnh hưởng đến tốc độ đạt được. Loại hệ thống truyền động (xích, hộp số hoặc bánh răng trục vít) cũng đóng vai trò quan trọng. Không có tốc độ nào được đảm bảo tuyệt đối nếu không biết các chi tiết này, vì vậy nhà sản xuất phải tính toán dựa trên các yêu cầu cụ thể và mục tiêu thời gian chu kỳ của bạn.
Tôi cần biết những gì về việc báo giá dây chuyền cán định hình với MTC? ›
Để nhận được báo giá chính xác, bạn cần xác định cả đầu vào và đầu ra của dây chuyền. Hãy cho MTC biết chiều rộng cuộn thép, độ dày vật liệu và mác vật liệu bạn dự định sử dụng, cùng với bản vẽ biên dạng mong muốn, dung sai chiều dài và bất kỳ công đoạn đột dập hoặc cắt rãnh nào cần thiết. Đồng thời, hãy cho biết tốc độ sản xuất dự kiến và liệu bạn có cần các bộ phận cụ thể của dây chuyền như máy tháo cuộn hoặc bộ phận cắt thủy lực hay không. Việc chia sẻ những yêu cầu này giúp MTC đề xuất cấu hình máy phù hợp và cung cấp ước tính chi phí rõ ràng.

[…] Dọc theo mỗi chiều dài, các đặc điểm như lỗ, rãnh hoặc dập nổi có thể dễ dàng được thêm vào, làm cho quy trình cán định hình trở thành một phương pháp rất tiết kiệm chi phí để đạt được hình dạng chắc chắn, đa chức năng. Cán định hình là […]