

Gia công định hình thép cường độ cao: Những điều người mua máy cần cân nhắc
Gia công định hình thép cường độ cao: Những điều người mua máy cần cân nhắc
Thép cường độ cao ngày càng được sử dụng nhiều hơn trong các kết cấu thép, đặc biệt khi các nhà sản xuất muốn tăng khả năng chịu tải mà không cần đơn thuần tăng độ dày vật liệu. Các thanh đỡ tấm pin mặt trời, cột đỡ giá kho, các cấu kiện kết cấu, linh kiện ô tô và một số loại kết cấu xây dựng là những ví dụ điển hình.
Tuy nhiên, đối với người mua máy cán định hình, việc chuyển từ thép mềm thông thường sang thép cường độ cao HSLA hoặc một loại thép có độ bền kéo cao khác không chỉ đơn thuần là thay thế vật liệu. Nó có thể thay đổi chiến lược định hình, hình dạng dụng cụ, yêu cầu truyền động, tải trọng trục và thậm chí cả số lượng trạm định hình phù hợp.
Sự phân biệt này ngày càng trở nên quan trọng hơn khi các tiêu chuẩn thép tiếp tục phát triển. Tiêu chuẩn ASTM A1008/A1008M-26, được ban hành năm 2026, bao gồm một số loại thép kết cấu cán nguội và thép cường độ cao, trong đó có các mác thép HSLAS và HSLAS-F. Tương tự, tiêu chuẩn ASTM A1011/A1011M-25 bao gồm thép tấm và dải cán nóng, thép HSLA và thép cường độ cực cao.
Đối với các nhà sản xuất đầu tư vào máy cán định hình mới cho thép HSLA, câu hỏi thực tế không chỉ đơn giản là: “Máy có thể cán được độ dày bao nhiêu?” Mà là: “Máy được thiết kế để cán những kết hợp nào giữa độ dày, giới hạn chảy, độ bền kéo và hình dạng biên dạng?”
Mục lục
Vì sao giới hạn chảy lại quan trọng như độ dày

Độ dày vật liệu là một trong những thông số đầu tiên thường được cung cấp khi thiết kế dây chuyền cán định hình. Thông số này rất quan trọng, nhưng chỉ riêng nó thôi thì chưa đủ.
Hãy xem xét hai cuộn dây có độ dày giống hệt nhau. Nếu một trong hai cuộn có độ bền kéo cao hơn đáng kể, thì lực cần thiết để uốn cong nó dần dần thành hình dạng mong muốn có thể khác nhau rất nhiều.
Vật liệu có độ bền cao hơn thường có khả năng chống biến dạng vĩnh viễn tốt hơn. Tùy thuộc vào hình dạng, điều này có thể dẫn đến:
- Tải trọng tạo hình lớn hơn;
- tăng độ đàn hồi;
- Yêu cầu mô-men xoắn cao hơn;
- Tải trọng lớn hơn tác động lên trục và ổ bi;
- Tăng độ nhạy cảm với việc căn chỉnh dụng cụ;
- Các yêu cầu cắt giảm khắt khe hơn.
Đây là lý do tại sao báo giá máy chỉ nêu phạm vi độ dày—ví dụ, 1,5–3,0 mm—không thể hiện đầy đủ khả năng tạo hình của máy.
Thông số kỹ thuật vật liệu và tính chất cơ học cần được cung cấp cùng với bản vẽ mặt cắt.
Hiện tượng đàn hồi ngược trở thành một vấn đề quan trọng trong việc chế tạo dụng cụ
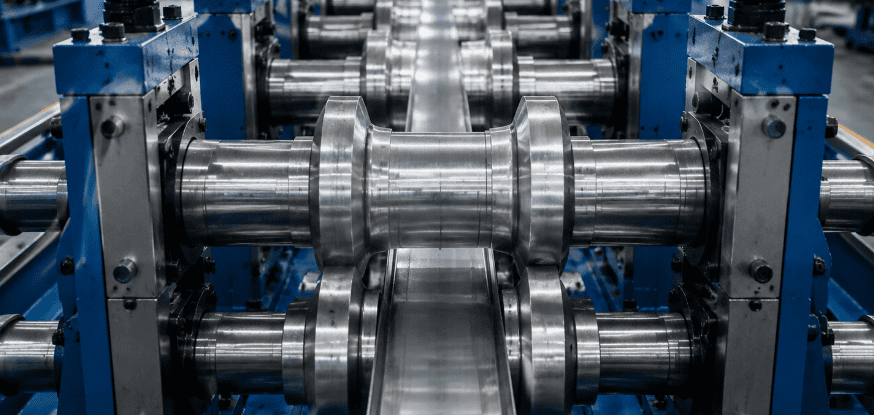
Sau khi thép đi qua trạm tạo hình, sự phục hồi đàn hồi khiến vật liệu hơi dịch chuyển trở lại hình dạng ban đầu. Hiện tượng này được gọi là sự đàn hồi ngược.
Khi độ bền kéo tăng lên, hiện tượng đàn hồi trở lại sau khi cán định hình thường trở nên đáng kể hơn và cần được tính đến trong quá trình thiết kế khuôn.
Việc chỉ đơn thuần tăng áp lực con lăn không phải là giải pháp kỹ thuật. Khuôn lăn phải phân bổ biến dạng một cách dần dần thông qua một trình tự tạo hình thích hợp.
Tùy thuộc vào hình dạng và vật liệu của mặt cắt, các kỹ sư có thể cần phải điều chỉnh:
Tạo thành các góc
Mỗi lần gia công riêng lẻ có thể cần phải tạo hình quá mức có kiểm soát để đảm bảo biên dạng đạt được góc yêu cầu sau khi phục hồi đàn hồi.
Số lượng trạm tạo hình
Một biên dạng có thể được sản xuất một cách đáng tin cậy tại một số trạm nhất định bằng thép thông thường có thể cần thêm các giai đoạn tạo hình khi được sản xuất từ vật liệu có độ bền cao hơn.
Việc thêm trạm không tự động dẫn đến kết quả tốt hơn. Lịch trình cắt chính xác phụ thuộc vào hình dạng biên dạng, đặc tính vật liệu và dung sai yêu cầu.
Hình học con lăn
Điều kiện tiếp xúc giữa dải kim loại và con lăn ảnh hưởng đến sự phân bố biến dạng. Dụng cụ được thiết kế kém có thể tập trung biến dạng ở những khu vực cụ thể và làm tăng sự biến dạng hoặc hư hỏng bề mặt.
Đây là lý do tại sao thiết kế khuôn cán định hình nên dựa trên vật liệu sản xuất thực tế chứ không chỉ dựa trên kích thước mặt cắt ngang của sản phẩm hoàn thiện.
Hình dạng mặt cắt có thể quan trọng hơn độ dày danh nghĩa

Một kênh hở đơn giản và một cấu hình phức tạp được chế tạo từ cùng một vật liệu có thể đòi hỏi cấu hình máy móc rất khác nhau.
Các yếu tố làm tăng độ khó khi tạo hình bao gồm:
- Môi hồi hẹp;
- các kênh sâu;
- nhiều khúc cua nằm sát nhau;
- Các phần không đối xứng;
- Tỷ lệ chiều rộng trên độ dày lớn;
- lỗ thủng gần các khu vực uốn cong;
- Dung sai kích thước chặt chẽ.
Vật liệu có độ bền cao làm trầm trọng thêm nhiều thách thức này.
Ví dụ, một rãnh lắp đặt tấm pin mặt trời có thể có các gờ hướng vào trong và các lỗ được bố trí đều đặn. Nhóm kỹ sư không chỉ phải xem xét cách các biên dạng thép cường độ cao được tạo hình mà còn phải xem xét việc đột dập ảnh hưởng đến dòng chảy vật liệu như thế nào và vị trí lỗ có thay đổi trong quá trình tạo hình hay không.
Điều này tạo ra mối quan hệ trực tiếp giữa bố trí đột dập, thiết kế dụng cụ và độ chính xác kích thước cuối cùng.
Đối với các nhà sản xuất đang đánh giá thiết bị cho ứng dụng này, Máy cán định hình rãnh thanh giằng có thể cung cấp cấu hình máy ở cấp độ ứng dụng, trong khi bài viết này giải thích các cân nhắc về kỹ thuật vật liệu đằng sau dây chuyền như vậy.
Cấu trúc máy và hệ thống truyền động cần có đủ dự trữ
Cuối cùng, máy móc phải chịu được tải trọng tạo hình cao hơn.
Các bộ phận cơ khí quan trọng bao gồm trục, ổ bi, giá đỡ, hệ thống truyền động, kết cấu đế và bộ truyền động chính.
Đường kính trục và bố trí ổ trục
Trục lăn phải chịu được cả mô-men xoắn và tải trọng uốn trong khi vẫn duy trì vị trí của dụng cụ. Độ lệch trục quá mức có thể ảnh hưởng đến kích thước biên dạng và đẩy nhanh quá trình mài mòn dụng cụ.
Giá đỡ máy
Các giá đỡ định hình cứng vững giúp duy trì sự thẳng hàng của con lăn dưới tải trọng. Độ cứng vững của kết cấu trở nên đặc biệt quan trọng khi sản xuất các tiết diện kết cấu dày hơn hoặc có độ bền cao hơn.
Hệ thống truyền động
Hệ thống truyền động bằng hộp số và khớp nối vạn năng thường được lựa chọn cho các ứng dụng gia công kết cấu đòi hỏi cao vì nó có thể truyền mô-men xoắn đáng kể trực tiếp đến các trạm gia công.
Hệ thống truyền động bằng xích vẫn phù hợp với nhiều ứng dụng có tải trọng nhẹ, nhưng việc lựa chọn hệ thống truyền động nên dựa trên tải trọng gia công thực tế chứ không phải thông số kỹ thuật chung của máy.
Mục tiêu không phải là lắp đặt động cơ lớn nhất có thể. Toàn bộ hệ thống truyền động cần được thiết kế như một hệ thống có đủ biên độ hoạt động cho phạm vi vật liệu đã được chỉ định.
Việc đột dập và cắt cũng phải được thiết kế phù hợp với loại vật liệu
Máy cán định hình thép cường độ cao chỉ là một phần của dây chuyền sản xuất hoàn chỉnh.
Khi sử dụng thép có cường độ cao hơn, lực đột dập ở phía trước và lực cắt ở phía sau cũng thay đổi.
Hệ thống đột dập phải cung cấp đủ lực dập trong khi vẫn kiểm soát được độ chính xác của lỗ và tuổi thọ dụng cụ. Khe hở giữa khuôn đột và khuôn dập trở nên đặc biệt quan trọng vì khe hở không phù hợp có thể làm tăng sự hình thành bavia và mài mòn dụng cụ.
Hệ thống cắt cũng gặp vấn đề tương tự. Không thể tự động cho rằng lưỡi dao và hệ thống thủy lực được lựa chọn cho thép mềm sẽ hoạt động giống hệt nhau trên vật liệu có độ bền cao hơn và cùng độ dày.
Phương pháp cắt cũng ảnh hưởng đến chiến lược sản xuất. Hệ thống cắt bằng cách dừng cung cấp một giải pháp tương đối đơn giản cho nhiều loại biên dạng kết cấu, trong khi hệ thống cắt bay bằng phương pháp cán định hình có thể loại bỏ nhu cầu dừng dải kim loại khi cần tốc độ sản xuất liên tục cao hơn.
Sự lựa chọn đúng đắn phụ thuộc vào hình dạng biên dạng, tốc độ sản xuất, chất lượng cắt và mức đầu tư—chứ không chỉ đơn thuần là tốc độ dây chuyền tối đa được quảng cáo.
Cần xem xét sự khác biệt về vật liệu trước khi tiến hành thử nghiệm chấp nhận tại nhà máy (FAT)
Một vấn đề thường bị bỏ qua là sự khác biệt giữa thông số kỹ thuật vật liệu danh nghĩa và cuộn vật liệu thực tế trong quá trình sản xuất.
Tiêu chuẩn ASTM A1008/A1008M-26 bao gồm nhiều loại thép cán nguội kết cấu và thép cường độ cao, đồng thời quy định các yêu cầu về tính chất cơ học. Tiêu chuẩn ASTM A1011/A1011M-25 bao gồm thép cán nóng, từ các loại thép thương mại đến thép cường độ cao (HSLA) và thép siêu bền.
Đối với các dự án cán định hình, chứng nhận vật liệu là thông tin kỹ thuật quan trọng.
Trước khi hoàn thiện thiết kế khuôn mẫu, nhà cung cấp lý tưởng nhất nên biết:
- tiêu chuẩn vật liệu;
- mác thép;
- Độ dày tối thiểu và tối đa;
- phạm vi cường độ chảy;
- độ bền kéo;
- Thông số kỹ thuật lớp phủ (nếu có);
- dung sai kích thước dự kiến.
Vật liệu thử nghiệm được sử dụng trong quá trình kiểm tra nghiệm thu tại nhà máy cũng cần phải mang tính đại diện hợp lý cho vật liệu sản xuất thực tế của khách hàng.
Máy cán định hình thép cường độ cao đã được thử nghiệm thành công bằng vật liệu dễ định hình hơn nhưng vẫn chưa chứng minh được hiệu quả hoạt động khi sử dụng cuộn thép cường độ cao nhất của khách hàng.
Độ chính xác về kích thước đòi hỏi một phương pháp tiếp cận quy trình hoàn chỉnh
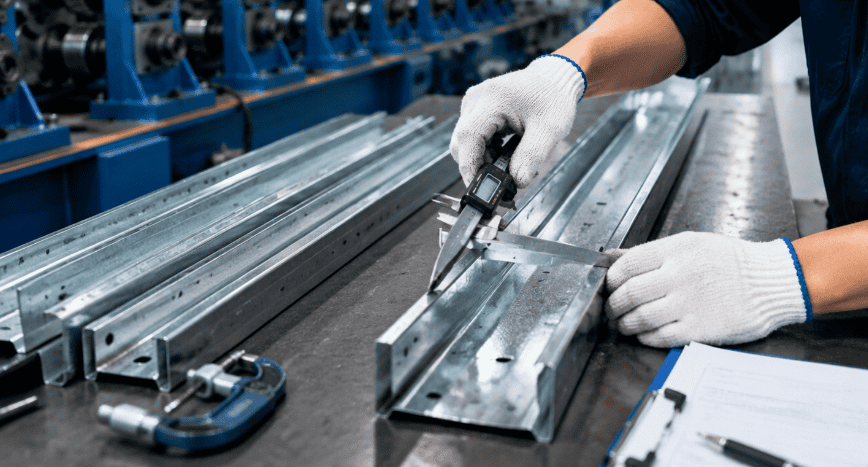
Thép cường độ cao cũng có thể làm lộ ra những điểm yếu ở các bộ phận khác trong dây chuyền sản xuất.
Nếu việc cấp phôi không đều, sai số chiều dài tích lũy có thể ảnh hưởng đến vị trí đột dập và cắt. Nếu thanh dẫn hướng đầu vào được điều chỉnh không chính xác, biên dạng có thể dần bị xoắn hoặc dịch chuyển ngang. Nếu sự căn chỉnh con lăn kém, một bên của tiết diện không đối xứng có thể phát triển khác với bên kia.
Những vấn đề này giải thích tại sao việc khắc phục sự không chính xác về chiều dài trong máy cán định hình cần xem xét phép đo bộ mã hóa, quá trình cấp phôi, gia tốc/giảm tốc và đồng bộ hóa cắt phôi, thay vì đổ lỗi ngay lập tức cho các con lăn định hình.
Nguyên tắc tương tự cũng áp dụng cho độ chính xác của biên dạng: dụng cụ, độ cứng vững của máy, đặc tính vật liệu và các thông số thiết lập hoạt động cùng nhau.
Những thông tin người mua cần cung cấp trước khi yêu cầu báo giá máy móc
Đối với dự án cán định hình thép cường độ cao, yêu cầu tư vấn kỹ thuật chuyên nghiệp cần bao gồm nhiều thông tin hơn là chỉ một bức ảnh phác thảo.
Tối thiểu, hãy cung cấp cho nhà cung cấp những thông tin sau:
- Bản vẽ mặt cắt có kích thước;
- tiêu chuẩn và cấp độ vật liệu;
- phạm vi độ dày vật liệu;
- giới hạn chảy và độ bền kéo;
- Chiều rộng cuộn hoặc dải;
- Yêu cầu về kiểu lỗ và đột dập;
- Chiều dài sản phẩm yêu cầu;
- dung sai kích thước;
- tốc độ sản xuất mục tiêu;
- Khối lượng sản xuất dự kiến hàng năm hoặc theo ca.
Với thông tin này, các kỹ sư có thể phát triển khuôn cuộn, ước tính tải trọng tạo hình, xác định số lượng trạm phù hợp, lựa chọn hệ thống truyền động và thiết kế hệ thống đột dập và cắt.
Không nên lựa chọn máy cán định hình chỉ dựa vào độ dày
Một thông số kỹ thuật như “thép mạ kẽm 0,8–2,0 mm” có vẻ chính xác, nhưng từ góc độ kỹ thuật, nó vẫn bỏ sót một số biến số quan trọng.
Do đó, hai máy được quảng cáo có cùng phạm vi độ dày có thể có khả năng khác nhau đáng kể.
Đối với các cấu kiện kết cấu, người mua nên đánh giá mối quan hệ giữa độ bền vật liệu, hình dạng hình học của cấu kiện và thiết kế máy móc.
Hãy hỏi nhà cung cấp xem loại vật liệu nào đã được sử dụng cho các tính toán kỹ thuật và loại vật liệu nào sẽ được sử dụng trong quá trình thử nghiệm nghiệm thu. Xác nhận giới hạn chảy tối đa được quy định—không chỉ là độ dày tối đa.
Những câu hỏi này đặc biệt quan trọng khi dây chuyền sản xuất sau này có thể cần phải xử lý các loại thép có độ bền cao hơn.
Hiểu rõ những gì thực sự cần được xem xét
Thép cường độ cao mang lại những cơ hội quan trọng cho việc tạo ra các kết cấu nhẹ hơn và chắc chắn hơn, nhưng đồng thời cũng làm tăng yêu cầu kỹ thuật đối với quy trình cán định hình.
Thành công trong việc cán định hình thép cường độ cao phụ thuộc vào việc kiểm soát độ đàn hồi ngược, phân bổ biến dạng theo lịch trình cán phù hợp, duy trì độ cứng và mô-men xoắn của máy móc ở mức cần thiết, và lựa chọn kích thước hệ thống đột dập và cắt chính xác.
Đối với người mua thiết bị, việc xác định mác thép và các đặc tính cơ học ngay từ đầu dự án có thể giúp tránh được những chi phí sửa đổi dụng cụ tốn kém sau này.
Do đó, một dây chuyền cán định hình được thiết kế tốt cần phải dựa trên toàn bộ phạm vi sản xuất: hình dạng biên dạng + độ dày + độ bền vật liệu + dung sai + tốc độ sản xuất.
Sự kết hợp đó—chứ không chỉ riêng độ dày—mới là yếu tố quyết định yêu cầu thực sự của máy móc.
Câu hỏi thường gặp
Về lý thuyết, có thể, nếu cấu trúc máy, hệ thống truyền động và dụng cụ được thiết kế cho cả hai loại vật liệu. Tuy nhiên, các thông số thiết lập và bù độ đàn hồi có thể khác nhau giữa các loại vật liệu.
Không phải lúc nào cũng vậy. Số lượng trạm gia công phụ thuộc vào hình dạng biên dạng, độ dày, phân bố độ uốn và đặc tính vật liệu. Thép cường độ cao hơn có thể yêu cầu trình tự gia công dần dần hơn, nhưng kỹ thuật chế tạo dụng cụ sẽ quyết định số lượng cuối cùng.
Thép cường độ cao có thể giữ lại nhiều biến dạng đàn hồi hơn trong quá trình uốn. Sau khi vật liệu rời khỏi trục cán, một phần biến dạng đó sẽ phục hồi, làm thay đổi góc uốn cuối cùng trừ khi dụng cụ gia công bù trừ cho điều đó.
Cung cấp tiêu chuẩn vật liệu, mác vật liệu, phạm vi độ dày, giới hạn chảy, giới hạn bền kéo, lớp phủ và chiều rộng dải cùng với bản vẽ mặt cắt có kích thước.
Khi nào có thể, thì nên làm vậy. Việc thử nghiệm với vật liệu sản xuất tiêu biểu cung cấp bằng chứng mạnh mẽ hơn nhiều về hiệu suất thực tế của máy móc và dụng cụ so với việc chỉ thử nghiệm với vật liệu thay thế có độ bền thấp hơn.
