
Ảnh hưởng của việc đồng bộ hóa đường cắt trên không đến độ vuông góc của mép cắt trong các dây chuyền sản xuất ván sàn rộng
Ảnh hưởng của việc đồng bộ hóa đường cắt trên không đến độ vuông góc của mép cắt trong các dây chuyền sản xuất ván sàn rộng
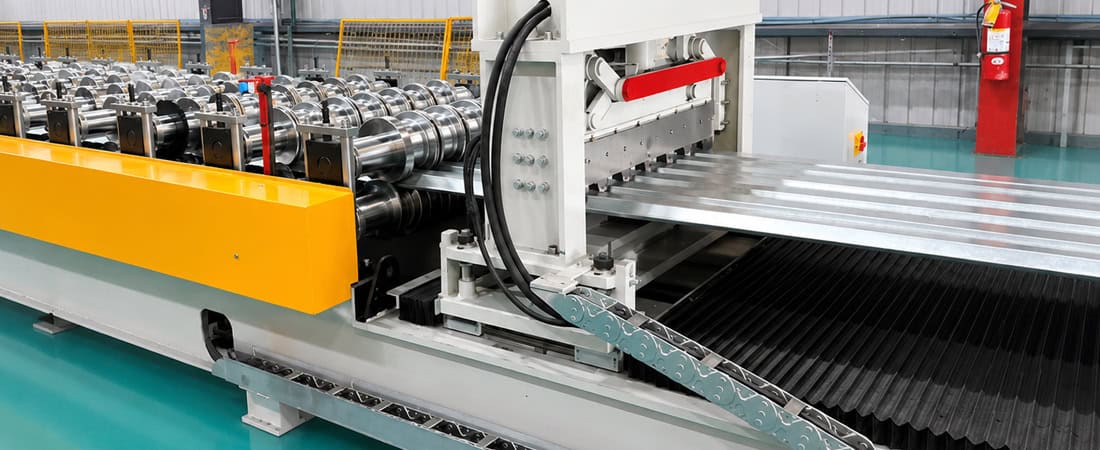
Trong các dây chuyền cán định hình khổ rộng, công đoạn cắt bay (cắt bay đồng bộ trên sàn) thường là bước xử lý cuối cùng trước khi xếp chồng – nhưng đây cũng là nơi các vấn đề về chất lượng đầu cắt trở nên rõ ràng. Các đầu cắt bị vát, các cạnh bị gờ và chiều dài không nhất quán thường được cho là do dụng cụ cắt, nhưng trong nhiều trường hợp, nguyên nhân gốc rễ nằm ở khâu trước đó, trong logic đồng bộ hóa. Khi giá đỡ cắt bay không khớp với tốc độ dây chuyền tại thời điểm tiếp xúc với khuôn, biên dạng sẽ chịu các lực dọc trục không mong muốn làm biến dạng hình dạng cắt.
Tổng quan bài viết
Chuỗi đồng bộ hóa giữa quá trình hình thành và quá trình cắt đứt
Máy cắt bay phải theo sát dải kim loại đang chuyển động trong quá trình cắt sao cho vận tốc lưỡi cắt bằng tốc độ dây chuyền tại thời điểm tiếp xúc. Điều này đòi hỏi một chuỗi điều khiển phối hợp bao gồm bộ truyền động chính của dây chuyền cán định hình, bộ mã hóa hoặc bộ giải mã đo vị trí dải kim loại, bộ điều khiển chuyển động tính toán vị trí giá đỡ và động cơ servo điều khiển giá đỡ. Bất kỳ độ trễ hoặc vượt quá nào trong chuỗi này đều tạo ra sự chênh lệch vận tốc tương đối giữa khuôn và dải kim loại.
Trên các mặt cắt sàn rộng—thường có chiều rộng khi gia công từ 600 mm đến 1200 mm—ảnh hưởng của sự không khớp vận tốc sẽ được khuếch đại. Sai số tốc độ 1% trên dải hẹp có thể tạo ra độ lệch mép hầu như không thể nhìn thấy. Trên mặt cắt rộng, sai số tương tự sẽ phân bố không đều trên toàn bộ mặt cắt, khiến đầu cắt bị lệch. Khuôn dập cũng có thể kéo hoặc đẩy dải kim loại theo chiều ngang, tạo ra góc cắt lệch vẫn tồn tại sau khi quá trình cắt hoàn tất.
Vì lý do này, của mặt sàn máy cắt đồng bộ không chủ yếu là vấn đề về dụng cụ. Đó là vấn đề về điều khiển và theo dõi cơ khí. Trước khi điều chỉnh khe hở lưỡi dao hoặc căn chỉnh khuôn, hành vi đồng bộ của giá đỡ phải được kiểm tra trong điều kiện tốc độ sản xuất.
Điều gì xảy ra khi sự đồng bộ bị lệch?
Khi bàn trượt chậm hơn so với dải kim loại, lưỡi cắt tiếp xúc với biên dạng tại một điểm phía sau đường tâm. Cạnh sau của vết cắt chịu lực cắt lớn hơn vì lưỡi cắt thực chất đang cắt trong khi giảm tốc so với vật liệu. Điều này tạo ra một gờ nổi rõ ở một bên và một lỗ hơi dài trên dải kim loại gần đường cắt. Độ vuông góc của đầu cắt bị ảnh hưởng, và sức căng của dải kim loại cũng có thể khiến đầu trước của biên dạng bị nhấc khỏi khuôn dưới.
Khi bàn trượt tăng tốc vượt trước dải vật liệu, điều ngược lại sẽ xảy ra. Lưỡi dao sẽ tác động vào biên dạng vật liệu hơi phía trước tâm, đẩy vật liệu về phía trước. Điều này có thể khiến phần cuối của vết cắt bị kéo lên trên, tạo thành một cái móc hoặc một vòng xoắn ở đầu vết cắt. Trong trường hợp nghiêm trọng, khuôn có thể vướng vào cạnh biên dạng vật liệu, tạo ra vết rách lởm chởm thay vì một vết cắt gọn gàng.
Những lỗi đồng bộ này cũng ảnh hưởng đến độ chính xác chiều dài cắt của tấm thép. Vì vị trí của giá đỡ tại thời điểm cắt phụ thuộc vào số lượng tín hiệu tích lũy từ bộ mã hóa, bất kỳ độ trễ hoặc vượt quá nào trong vòng điều khiển servo đều làm dịch chuyển vị trí cắt dọc theo dải thép. Hiệu ứng làm lệch vuông góc vết cắt thường ổn định ở tốc độ dây chuyền cố định, nhưng trở nên rõ rệt hơn khi dây chuyền tăng tốc hoặc giảm tốc để thay đổi cuộn thép hoặc chuyển đổi hình dạng. Nếu hệ thống điều khiển không bù trừ cho khối lượng giá đỡ và sự thay đổi ma sát, chiều dài vết cắt sẽ bị lệch vài milimét trên toàn bộ cuộn thép.
Lực kẹp và sự tương tác của nó với giá đỡ
Hệ thống kẹp trên máy cắt bay thường bị bỏ qua khi chẩn đoán các vấn đề về độ vuông góc. Các kẹp giữ biên dạng áp sát vào khuôn dưới trong quá trình cắt để ngăn chuyển động ngang. Đối với các biên dạng sàn rộng, lực kẹp phải đủ lớn để chống lại lực phản lực cắt, nhưng không được quá lớn đến mức làm biến dạng tiết diện biên dạng.
Nếu lực kẹp không đều theo chiều rộng—ví dụ, mạnh hơn ở một bên—thì biên dạng có thể xoay nhẹ quanh khuôn dưới trong quá trình cắt. Sự xoay này được truyền đến đầu cắt dưới dạng độ lệch. Thêm vào đó, nếu các kẹp khớp trước khi giá đỡ đạt được sự đồng bộ hoàn hảo, chúng sẽ truyền bất kỳ sai số vận tốc còn lại nào trực tiếp đến dải kim loại, tạo ra ứng suất kéo cục bộ ảnh hưởng đến biến dạng đầu cắt.
Thời điểm kẹp phôi so với thời điểm kích hoạt khuôn cũng rất quan trọng. Nếu kẹp phôi quá sớm, chúng có thể làm biến dạng dải phôi đang trôi nổi giữa trạm tạo hình cuối cùng và điểm cắt. Nếu kẹp phôi quá muộn, dải phôi có thể bị dịch chuyển trong giai đoạn đầu của quá trình cắt. Trên các dây chuyền có hệ thống bôi trơn tự động hoặc kẹp thủy lực, độ trễ kích hoạt thường thay đổi theo nhiệt độ dầu, điều này giải thích tại sao biến dạng đầu cắt đôi khi lại nghiêm trọng hơn vào đầu ca làm việc hoặc sau một thời gian dài không hoạt động.
Phản hồi bộ mã hóa và đồng bộ tốc độ đường truyền
Độ phân giải và vị trí của bộ mã hóa quyết định độ chính xác mà hệ thống điều khiển có thể tính toán vị trí dải kim loại. Bộ mã hóa có độ phân giải thấp trên dây chuyền tạo hình không thể cung cấp đủ phản hồi để đồng bộ hóa chính xác các bộ phận vận chuyển trên các biên dạng rộng. Trên thực tế, điều này thể hiện ở sự biến đổi chiều dài cắt định kỳ lặp lại sau mỗi chu kỳ đếm của bộ mã hóa, thay vì sự phân tán ngẫu nhiên.
Hiện tượng mòn hoặc trượt bộ mã hóa trên bánh xe đo cũng gây ra các vấn đề tương tự như vấn đề đồng bộ hóa. Nếu đường kính bánh xe thay đổi do mòn hoặc tích tụ mảnh vụn, chiều dài dải vật liệu được tính toán sẽ không chính xác. Bộ phận vận chuyển có thể hoạt động trơn tru, nhưng vị trí cắt thực tế lại bị lệch. Đó là lý do tại sao nhật ký cuối ca thường cho thấy sự gia tăng dần dần lỗi chiều dài cắt trong nhiều tuần, sau đó là sự cải thiện đột ngột sau khi bảo trì bộ mã hóa.
Việc đồng bộ tốc độ dây chuyền sản xuất cũng quan trọng không kém trong quá trình tăng tốc và giảm tốc. Hầu hết các máy cắt bay hoạt động theo chế độ tuần hoàn: bàn trượt tăng tốc để khớp với tốc độ dây chuyền, tiếp xúc với khuôn, cắt, sau đó quay trở lại vị trí ban đầu. Giai đoạn quan trọng nhất là giai đoạn tăng tốc. Nếu việc điều chỉnh servo quá mạnh, bàn trượt sẽ vượt quá tốc độ dây chuyền và dao động trong thời gian ngắn trước khi ổn định. Sự dao động này, ngay cả khi chỉ kéo dài vài mili giây, cũng có thể khiến khuôn tiếp xúc với dải kim loại ở tốc độ hơi khác so với dự định. Kết quả là một mặt sẽ bị bóng và mặt kia sẽ bị cắt thô.
Khung chẩn đoán dành cho kỹ sư sản xuất
Khi các đầu cắt không vuông góc hoặc chiều dài không đồng nhất, bước đầu tiên là phân biệt lỗi điều khiển với hao mòn cơ học. Trình tự chẩn đoán thực tế như sau:
- Kiểm tra sự biến động tốc độ dây chuyền: Ghi lại tốc độ thực tế của dây chuyền cán định hình trong suốt một chu kỳ sản xuất. Nếu tốc độ dao động quá vài phần trăm, bộ phận cắt sẽ không thể đồng bộ hóa một cách đáng tin cậy bất kể hiệu suất điều khiển của nó như thế nào.
- So sánh chiều dài vết cắt theo chiều rộng của dải kim loại: Đo khoảng cách từ mép trước của biên dạng đến đường cắt ở một số vị trí ngang. Sự khác biệt nhất quán giữa hai phía cho thấy độ nghiêng của giá đỡ hoặc lực kẹp không đều.
- Quan sát mẫu cạnh cắt: Nếu gờ xuất hiện ở cùng một phía của vết cắt trên nhiều cuộn dây, thì bộ phận dẫn hướng đang bị chậm hoặc nhanh hơn bình thường. Nếu mẫu thay đổi không liên tục, nguyên nhân có thể nằm ở vòng điều khiển servo hoặc phản hồi của bộ mã hóa.
- Kiểm tra dấu vết tiếp xúc của khuôn: Khuôn mới hoặc mới được mài phải có hoa văn cắt đồng đều. Sự mài mòn không đều ở một bên cho thấy bàn trượt không được căn chỉnh vuông góc với dải kim loại trong quá trình cắt.
- Theo dõi dòng điện servo của đầu máy: Dòng điện servo cao bất thường trong giai đoạn theo dõi cho thấy ma sát quá mức, có thể do các thanh dẫn hướng bị mòn hoặc ray bị lệch. Điều này làm tăng độ trễ giữa lệnh và vị trí thực tế của đầu máy.
Khung này giúp tránh những thay đổi dụng cụ không cần thiết. Theo kinh nghiệm vận hành của chúng tôi, một tỷ lệ đáng kể các vấn đề được gọi là "sự cố khuôn dập" trên các dây chuyền sản xuất ván sàn thực chất là các vấn đề về đồng bộ hóa hoặc kẹp phôi. Việc thay thế hoặc mài lại khuôn dập trong khi vòng điều khiển servo của giá đỡ bị sai lệch sẽ không giải quyết được lỗi.
Đối với cán định hình bằng máy cắt bay servo , các thông số điều chỉnh servo—hệ số khuếch đại tỷ lệ, thời gian tích phân và bù tiến—phải được kiểm chứng ở tốc độ vận hành. Việc điều chỉnh ở tốc độ thấp không thể áp dụng cho sản xuất tốc độ cao vì quán tính và ma sát của giá đỡ hoạt động khác nhau. Một hệ thống được điều chỉnh tốt sẽ duy trì độ lệch chiều dài cắt trong một phạm vi hẹp, không có độ lệch góc rõ rệt ở đầu cắt.
Các chiến lược khắc phục và sự đánh đổi trong kỹ thuật
Nếu xác định được vòng điều khiển là nguyên nhân gây ra sự cố, các biện pháp khắc phục bao gồm tăng độ phân giải của bộ mã hóa, cải thiện tiếp xúc của bánh xe đo hoặc thêm bù tiến dựa trên gia tốc đường dây. Trên các hệ thống cũ hơn, việc thay thế bộ giải mã bằng bộ mã hóa độ phân giải cao thường loại bỏ lỗi chiều dài cắt định kỳ.
Các điều chỉnh cơ khí bao gồm điều chỉnh độ thẳng hàng của ray dẫn hướng, thay thế các thanh dẫn hướng tuyến tính bị mòn và đảm bảo các xi lanh kẹp tác dụng lực đều trên toàn bộ chiều rộng của khuôn. Nhược điểm ở đây là dung sai cơ khí chặt chẽ hơn sẽ làm tăng chi phí máy móc và yêu cầu bảo trì. Các nhà quản lý sản xuất phải quyết định xem chất lượng sản phẩm cắt cần thiết cho các công đoạn tiếp theo – chẳng hạn như ghép nối các tấm sàn hoặc hàn cạnh – có xứng đáng với độ chính xác cao hơn hay không.
Một phương pháp thực tế khác là giảm tốc độ dây chuyền trong quá trình cắt. Ví dụ, giảm tốc độ dây chuyền từ 40 m/phút xuống 25 m/phút sẽ giảm đáng kể yêu cầu gia tốc đối với bộ phận vận hành và cho phép vòng điều khiển servo có thêm thời gian để ổn định. Điều này dẫn đến năng suất thấp hơn, nhưng đối với nhiều ứng dụng lát sàn, sự đánh đổi này là chấp nhận được khi chất lượng cắt là yếu tố quan trọng hàng đầu.
Cần lưu ý rằng hình dạng hình học của biên dạng cũng ảnh hưởng đến độ nhạy đồng bộ hóa. Các biên dạng rộng với các gờ cao hoặc các rãnh sâu có độ cứng uốn theo phương thẳng đứng cao hơn, điều này khiến chúng dễ bị xoắn hơn trong quá trình cắt nếu giá đỡ không được căn chỉnh hoàn hảo. Đây là một hạn chế về thiết kế mà các kỹ sư sản xuất phải chấp nhận và quản lý thông qua việc điều chỉnh máy móc chứ không thể loại bỏ hoàn toàn.
Trên thực tế, một phương pháp thực dụng kết hợp việc kiểm tra vòng điều khiển, kiểm tra độ mài mòn cơ học và điều chỉnh các thông số kẹp. Mục tiêu không phải là đạt được sự đồng bộ hoàn hảo về mặt lý thuyết, mà là đảm bảo rằng các sai số còn lại nằm trong phạm vi chấp nhận được đối với sản phẩm sàn cụ thể.
Tóm lại, hiểu được sự tương tác giữa tốc độ dây chuyền, gia tốc của giá đỡ, phản hồi từ bộ mã hóa, lực kẹp và hoạt động của khuôn dập là chìa khóa để giải quyết các vấn đề về độ vuông góc của đầu cắt. Các nhóm sản xuất tuân theo quy trình chẩn đoán có hệ thống sẽ tránh được việc thử và sai tốn kém và duy trì chất lượng sản phẩm nhất quán trong suốt các ca sản xuất.
Câu hỏi thường gặp
Khi đánh giá dây chuyền cán định hình sàn, chúng ta nên yêu cầu thông số kỹ thuật nào để đảm bảo máy cắt rời có thể duy trì độ vuông góc của mép cắt ở tốc độ sản xuất mục tiêu? ›
Ngoài thông số tốc độ dây chuyền cơ bản, hãy yêu cầu thông số gia tốc và giảm tốc tối đa của giá đỡ được biểu thị bằng m/s², chứ không chỉ tốc độ theo dõi ổn định. Điều này cho biết hệ thống servo có thể xử lý tải trọng động khi tiếp xúc và cắt một biên dạng rộng hay không. Cũng hãy yêu cầu thông số độ phân giải của bộ mã hóa trên bánh xe đo (xung trên mét) và liệu hệ thống điều khiển có sử dụng bù tiến dựa trên gia tốc dây chuyền hay không. Đối với các biên dạng sàn rộng (chiều rộng thực tế 600-1200 mm), nên sử dụng tối thiểu 5000 xung trên mét để đạt được chiều dài cắt nhất quán. Cuối cùng, hãy yêu cầu thông số dung sai chiều dài cắt được ghi trong tài liệu ở cả tốc độ vận hành tối thiểu và tối đa, chứ không chỉ ở một tốc độ danh nghĩa, vì lỗi đồng bộ hóa thường tăng lên ở tốc độ cao hơn.
Dây chuyền sản xuất ván sàn hiện tại của chúng tôi tạo ra các đầu cắt vuông vức ở tốc độ thấp nhưng bị lệch khi chúng tôi tăng sản lượng lên 35 m/phút. Những nguyên nhân cơ học nào có khả năng xảy ra nhất mà chúng tôi nên kiểm tra trước khi cho rằng việc điều chỉnh servo bị sai? ›
Ở tốc độ cao hơn, độ đàn hồi cơ học và ma sát trở nên đáng kể hơn. Kiểm tra các thanh dẫn hướng tuyến tính của giá đỡ xem có bị mòn hoặc bôi trơn không đều hay không — thường thì các đường dẫn tuần hoàn bi sẽ xuất hiện các điểm phẳng ở tần số cao. Kiểm tra độ rơ giữa động cơ servo và ròng rọc dẫn động giá đỡ; ở tốc độ thấp, độ rơ có thể được hấp thụ bởi độ cứng của hệ thống, nhưng ở tốc độ cao, nó biểu hiện dưới dạng gợn sóng vận tốc tại điểm cắt. Ngoài ra, hãy xác minh rằng các giá đỡ xi lanh kẹp không bị uốn cong dưới lực cắt cao hơn được tạo ra ở tốc độ cao. Sử dụng đồng hồ đo độ lệch trên khuôn dưới để đo độ lệch dọc trong quá trình cắt thử ở tốc độ 35 m/phút. Nếu độ lệch vượt quá 0,05 mm, độ cứng của khung không đủ, điều này sẽ khiến khuôn hơi mở ra ở một bên, tạo ra độ lệch mà không có điều chỉnh servo nào có thể khắc phục được.
Chúng tôi đang so sánh hai thiết kế máy cắt rời kiểu bay: một thiết kế sử dụng khuôn cố định và giá đỡ di động, và một thiết kế khác sử dụng máy cắt kiểu trống quay. Thiết kế nào tốt hơn trong việc duy trì độ vuông góc của mép cắt trên các mặt sàn rộng có gờ cao? ›
Đối với các biên dạng rộng với các gờ cao hoặc các nếp gấp sâu, máy cắt trống quay thường cho độ vuông góc đầu cắt tốt hơn vì đường đi của lưỡi cắt là một vòng quay liên tục phù hợp với vận tốc của dải kim loại trong suốt cung cắt, chứ không chỉ tại một thời điểm duy nhất. Điều này loại bỏ giai đoạn tăng tốc/giảm tốc mà một toa xe chuyển động tịnh tiến phải trải qua. Tuy nhiên, máy cắt trống yêu cầu biên dạng phải có mặt cắt ngang nhất quán để vừa với khuôn quay, điều này có thể bị hạn chế đối với các biên dạng có gờ rất cao. Thiết kế toa xe chuyển động linh hoạt hơn, nhưng hệ thống đồng bộ hóa của bạn phải có khả năng duy trì vận tốc trong phạm vi 0,1% tốc độ dây chuyền trong toàn bộ cửa sổ tiếp xúc với khuôn (thường là 20-50 ms). Nếu sản xuất của bạn chủ yếu là các biên dạng phẳng hoặc có gờ thấp, máy cắt trống là khoản đầu tư tốt hơn. Nếu bạn sản xuất các biên dạng hỗn hợp, thiết kế toa xe với bộ mã hóa độ phân giải cao và khung cứng là lựa chọn thiết thực.
Dây chuyền sản xuất ván sàn của chúng tôi đã cho ra sản phẩm có độ vuông góc ở đầu cắt ngày càng kém trong ba tháng qua, mặc dù chúng tôi không thay đổi dụng cụ hay cài đặt tốc độ. Bộ phận bảo trì nào có khả năng bị hư hỏng nhất? ›
Nguyên nhân có khả năng nhất là bánh xe đo mã hóa trên dải vật liệu. Sau hơn ba tháng hoạt động liên tục, bề mặt bánh xe bằng cao su hoặc polyurethane có thể bị mòn, làm giảm đường kính và khiến hệ thống điều khiển đánh giá thấp chiều dài dải vật liệu. Điều này tạo ra lỗi vị trí cắt tích lũy dần dần, trông giống như sự trôi lệch đồng bộ. Ngoài ra, hãy kiểm tra xem có bụi kim loại tích tụ trên trục hoặc khớp nối của bộ mã hóa hay không – điều này làm tăng lực cản và có thể gây ra độ trễ không liên tục. Một vấn đề phổ biến khác là tình trạng của các bộ phận gạt bụi trên thanh dẫn hướng; nếu chúng bị mòn, các hạt kim loại nhỏ từ dải vật liệu có thể xâm nhập vào hệ thống dẫn hướng, làm tăng ma sát và khiến động cơ servo tiêu thụ dòng điện cao hơn, dẫn đến giảm hiệu suất do nhiệt và theo dõi không nhất quán. Hãy lên lịch hiệu chuẩn bánh xe đo hàng tháng bằng cách sử dụng dải vật liệu thử có chiều dài đã biết và thay thế bánh xe khi đường kính của nó bị mòn hơn 0,5%.
Chúng tôi đang lên kế hoạch cho một dây chuyền sản xuất mới các thanh định hình mặt sàn với chiều rộng đã gia công là 1200 mm. Lực kẹp trên mỗi đơn vị chiều dài nào được khuyến nghị để ngăn chặn sự dịch chuyển ngang của thanh trong quá trình cắt bay mà không làm biến dạng các gờ của thanh định hình? ›
Đối với biên dạng rộng 1200 mm, lực kẹp cần được phân bố đều trên toàn bộ chiều rộng, với mục tiêu là 8-12 kN trên mỗi mét chiều rộng biên dạng. Điều này có nghĩa là bạn cần tổng lực kẹp khoảng 10-14 kN cho biên dạng 1200 mm. Tuy nhiên, thông số quan trọng không phải là tổng lực mà là sự phân bố áp lực. Sử dụng kẹp phân đoạn với các cảm biến lực riêng lẻ hoặc các miếng đệm lò xo để đảm bảo lực đồng đều trên toàn bộ chiều rộng, đặc biệt là ở những nơi biên dạng có gờ. Nếu các gờ cao (trên 30 mm), kẹp phải được tạo hình để phù hợp với hình dạng gờ, nếu không lực sẽ tập trung vào các đầu gờ và các phần phẳng sẽ không được kẹp, cho phép chuyển động ngang. Luôn luôn chỉ định hệ thống kẹp có áp lực điều chỉnh được trên mỗi phân đoạn—điều này cho phép bạn tinh chỉnh sự phân bố lực trong quá trình vận hành để phù hợp với hình dạng biên dạng thực tế.
Trong quá trình đánh giá dây chuyền cán định hình sàn, làm thế nào để chúng ta xác minh rằng máy cắt tự động sẽ duy trì độ chính xác chiều dài cắt khi tốc độ dây chuyền thay đổi để điều chỉnh khe hở cuộn dây hoặc khi kết thúc một mẻ sản xuất? ›
Yêu cầu một bài kiểm tra hiệu năng bao gồm việc tăng tốc từ 0 đến tốc độ tối đa và trở lại 0 trong một khoảng cách ngắn, mô phỏng việc nối cuộn dây hoặc giảm tốc cuối đường chạy. Yêu cầu nhà cung cấp ghi lại độ lệch chiều dài vết cắt trong các quá trình chuyển tiếp này, không chỉ ở trạng thái ổn định. Trong bài kiểm tra, hãy đo chiều dài vết cắt tại năm điểm trên chiều rộng dải cho mỗi vết cắt trong quá trình tăng tốc. Độ lệch phải nhỏ hơn ±1 mm. Đồng thời, hãy xác minh cách hệ thống điều khiển xử lý giai đoạn giảm tốc — một số hệ thống cắt một vài đường viền cuối cùng từ vị trí dừng, điều này đòi hỏi một phương pháp đồng bộ hóa hoàn toàn khác. Nhà cung cấp nên cung cấp phản hồi thuật toán điều khiển được ghi lại đối với các thay đổi tốc độ, bao gồm cả độ vọt lố hoặc thời gian trễ dự kiến. Bài kiểm tra này phản ánh chất lượng thực tế tốt hơn so với một bài kiểm tra ở trạng thái ổn định.
Dây chuyền sản xuất tấm lót sàn của chúng tôi có nhiều độ sâu rãnh khác nhau bằng cách thay đổi con lăn. Hệ thống đồng bộ cắt rời có cần được hiệu chỉnh lại khi chúng ta chuyển từ rãnh có độ sâu 40 mm sang rãnh có độ sâu 75 mm không? ›
Đúng vậy, các thông số đồng bộ hóa cần được kiểm tra lại sau khi thay đổi biên dạng, ngay cả khi hệ thống điều khiển có chức năng tự động bù độ dày dải thép. Lý do là biên dạng gân sâu hơn có độ cứng uốn cao hơn đáng kể, làm thay đổi cách dải thép tương tác với khuôn cắt và giá đỡ. Trong quá trình cắt, lực cần thiết để cắt biên dạng tăng lên, tạo ra mô-men xoắn phản lực lớn hơn trên giá đỡ. Nếu hệ số khuếch đại phản hồi của vòng servo được điều chỉnh cho biên dạng nông, biên dạng sâu hơn có thể gây ra quá tải mô-men xoắn trong giai đoạn tiếp xúc, dẫn đến giảm tốc độ tức thời. Một dây chuyền mạnh mẽ sẽ có các bộ thông số cụ thể cho từng biên dạng được lưu trữ trong hệ thống điều khiển và được tải tự động khi biên dạng được chọn. Trong quá trình vận hành thử, nhóm của bạn nên yêu cầu cắt kiểm chứng cho mỗi biên dạng mà bạn dự định sử dụng, đo cả độ vuông góc của đầu cắt và độ lệch chiều dài. Điều này đảm bảo các thông số được lưu trữ là chính xác cho hỗn hợp sản phẩm thực tế của bạn.
