

Máy cán định hình đinh tán chữ C đã hoàn thành
Máy cán định hình chữ C cho khung thép mạ kẽm
Máy cán định hình thanh chữ C được thiết kế để sản xuất liên tục các thanh thép mạ kẽm hình chữ C được sử dụng trong khung tường, hệ thống vách ngăn, kết cấu thép nhẹ và khung tấm sandwich. Bằng cách đưa cuộn thép mạ kẽm qua một loạt các trạm định hình chính xác, máy sẽ dần dần tạo hình dải thép phẳng thành hình dạng chữ C theo yêu cầu và tự động cắt chúng theo chiều dài đã được cài đặt trước.
Gần đây, MTC đã hoàn thành một máy cán định hình thanh chữ C của khách hàng tại Hoa Kỳ. Máy này xử lý thép mạ kẽm có độ dày từ 18 đến 24 gauge và được đặt hàng đặc biệt để sản xuất các thanh chữ C được sử dụng làm cấu kiện khung kết cấu bên trong các tấm tường sandwich EPS.
Mặc dù yêu cầu chính của khách hàng là sản xuất đinh tán chữ C, nhưng về mặt kỹ thuật, máy có khả năng sản xuất cả đinh tán chữ C và thanh ray chữ U với các dụng cụ và thiết lập tương ứng. Đối với các dự án yêu cầu cả hai loại hình dạng này, vui lòng xem Máy cán định hình đinh tán và thanh ray để biết cấu hình máy hoàn chỉnh.
Tổng quan dự án
Máy cán định hình đinh tán chữ C là gì?
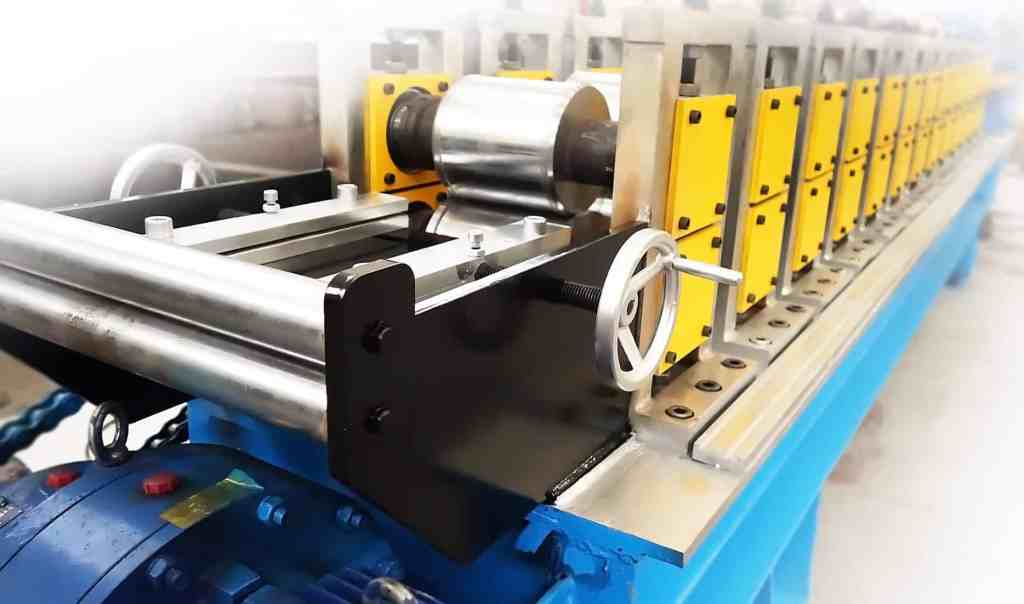
Máy cán định hình chữ C chuyển đổi dải thép mạ kẽm thành các thanh định hình khung hình chữ C liên tục thông qua quá trình cán nguội từng bước.
Thay vì tạo hình toàn bộ tiết diện trong một thao tác duy nhất, nhiều trạm cán sẽ uốn cong dải kim loại dần dần cho đến khi đạt được kích thước yêu cầu của phần thân, mặt bích và mép. Phương pháp tạo hình từng bước này giúp duy trì tính nhất quán của biên dạng trong khi vẫn cho phép sản xuất liên tục ở tốc độ công nghiệp.
Quy trình sản xuất đinh tán chữ C điển hình bao gồm:
- Nạp và tháo cuộn dây
- Cung cấp và hướng dẫn vật liệu
- Tạo hình cuộn liên tục
- Làm thẳng hồ sơ
- Đo chiều dài tự động
- Cắt thủy lực
- Bộ sưu tập hồ sơ đã hoàn tất
Sau khi được cấu hình đúng cách, quy trình sản xuất hầu như tự động. Người vận hành chủ yếu chỉ cần thiết lập chiều dài và số lượng sản phẩm cần thiết thông qua hệ thống điều khiển PLC.
Sản xuất đinh tán chữ C và rãnh chữ U
Thanh chữ C và thanh chữ U thường được sử dụng cùng nhau trong hệ thống khung thép. Thanh chữ C thường đóng vai trò là thanh chịu lực thẳng đứng, trong khi thanh chữ U cung cấp thanh ray ngang tương ứng.
Do hình dạng mặt cắt ngang của chúng có liên quan đến nhau, một số hệ thống cán định hình có thể được thiết kế để sản xuất cả hai loại biên dạng. Giải pháp cụ thể phụ thuộc vào kích thước biên dạng yêu cầu, độ dày vật liệu, khối lượng sản xuất và tần suất người vận hành cần thay đổi giữa các sản phẩm.
Đối với dự án cụ thể này của Mỹ, chỉ cần các đinh tán hình chữ C để sản xuất. Tuy nhiên, thiết kế cơ khí cho phép thiết bị có thể sản xuất cả ray hình chữ U khi sử dụng cấu hình phù hợp.
Trong trường hợp cần sản xuất thường xuyên nhiều kích cỡ đinh tán và thanh ray khác nhau, máy cán định hình đinh tán và thanh ray với hệ thống thay đổi linh kiện phù hợp có thể là giải pháp tốt hơn.
Vật liệu: Thép mạ kẽm độ dày 18–24 gauge
Máy cán định hình chữ C này được thiết kế cho thép mạ kẽm có độ dày từ khoảng 0,6 đến 1,2 mm, đáp ứng phạm vi sản xuất từ 18 đến 24 gauge theo yêu cầu của khách hàng.
Thép mạ kẽm được sử dụng rộng rãi cho các cấu kiện khung vì lớp phủ kẽm giúp chống ăn mòn trong khi thép nền cung cấp độ bền cần thiết cho các ứng dụng khung kết cấu và phi kết cấu.
Tuy nhiên, chỉ riêng độ dày vật liệu thôi là chưa đủ khi thiết kế máy cán định hình. Thông tin quan trọng thường bao gồm:
- Loại vật liệu và mác thép
- Độ bền kéo
- Độ dày vật liệu
- Chiều rộng dải hoặc cuộn
- Kích thước đinh tán chữ C cần thiết
- Kích thước mặt bích và mép
- Dung sai chiều dài yêu cầu
- Tốc độ sản xuất
Các thông số này ảnh hưởng đến thiết kế con lăn, kích thước trục, công suất động cơ, các trạm tạo hình và cấu hình tổng thể của máy.
Cơ cấu tạo cuộn chữ C hoạt động như thế nào?
Việc vận hành máy tương đối đơn giản sau khi quá trình lắp đặt và chạy thử hoàn tất.
Cuộn thép mạ kẽm được lắp đặt lên máy tháo cuộn thủ công. Sau đó, dải thép được đưa vào qua bộ phận cấp liệu và dẫn hướng trước khi đi vào khu vực tạo hình chính.
Mười ba trạm tạo hình liên tục định hình dải kim loại thành hình chữ C theo yêu cầu. Một bộ phận làm thẳng ở đầu ra giúp điều chỉnh hình dạng cuối cùng trước khi cắt.
Chiều dài và số lượng sản phẩm được nhập thông qua hệ thống điều khiển PLC. Trong quá trình vận hành tự động, bộ mã hóa đo chiều dài biên dạng và bộ phận cắt thủy lực sẽ cắt từng bu lông chữ C theo kích thước đã được lập trình.
Trình tự hoạt động cơ bản là:
- Nạp cuộn thép mạ kẽm.
- Đưa dải giấy vào bộ phận dẫn hướng.
- Kiểm tra sự thẳng hàng của vật liệu.
- Thiết lập chiều dài và số lượng cần thiết thông qua PLC.
- Vận hành máy ở chế độ tự động.
- Thu thập các thanh chữ C đã hoàn thiện từ bàn đầu ra.
Điều này giúp dây chuyền sản xuất đinh tán chữ C phù hợp với sản xuất liên tục và lặp đi lặp lại thay vì gia công định hình thủ công.
Các bộ phận chính của máy cán định hình chữ C
Máy móc được cung cấp cho dự án này bao gồm các bộ phận chính sau:
- Máy tháo cuộn thủ công 1 tấn – dùng để nâng đỡ và tháo cuộn thép mạ kẽm.
- Bộ phận cấp liệu – dẫn dải kim loại vào đúng vị trí trước khi tạo hình.
- Máy cán chính – dần dần tạo hình dải kim loại phẳng thành hình chữ C theo yêu cầu.
- Bộ phận làm thẳng – hỗ trợ duy trì độ thẳng của biên dạng hoàn thiện.
- Bộ phận cắt thủy lực – cắt biên dạng theo chiều dài sản xuất đã được thiết lập trước.
- Trạm thủy lực – cung cấp năng lượng thủy lực cho hoạt động cắt.
- Bộ điều khiển PLC – quản lý chiều dài, số lượng và sản xuất tự động.
- Bàn thoát phôi – giá đỡ các phôi đã hoàn thiện sau khi cắt.
Mỗi bộ phận được cấu hình theo bản vẽ thiết kế thực tế và yêu cầu sản xuất chứ không sử dụng một thông số kỹ thuật máy cố định cho mọi dự án.
Thông số kỹ thuật
| Tham số | Thông số kỹ thuật |
|---|---|
| Loại máy | Máy cán định hình đinh tán chữ C |
| Nguyên liệu thô | Thép mạ kẽm |
| Độ dày vật liệu | 0,6–1,2 mm |
| Phạm vi vật liệu điển hình | Cỡ nòng 18–24 |
| Máy tháo cuộn kiểu | Máy cuộn dây thủ công |
| Công suất máy cuộn | 1 tấn |
| Các trạm hình thành | 13 trạm |
| Đường kính trục | 70 mm |
| Công suất động cơ chính | 7,5 kW |
| Phương pháp cắt | Cắt thủy lực |
| Năng lượng thủy lực | 3 kW |
| Vật liệu lưỡi cắt | Thép Cr12 |
| PLC | Panasonic |
| Biến tần | Yaskawa |
| Bộ mã hóa | Omron |
| Đầu vào máy tiêu chuẩn | 380V / 3 pha / 50Hz |
Các thông số kỹ thuật này liên quan đến máy cụ thể này. Một máy dập đinh tán chữ C bằng kim loại có thể yêu cầu các trạm tạo hình, công suất động cơ, dung lượng máy tháo cuộn, các bộ phận điều khiển hoặc cấu hình cắt khác nhau tùy thuộc vào yêu cầu của khách hàng và vật liệu.
Cấu hình điện cho thị trường Hoa Kỳ
Cần phải xem xét khả năng tương thích điện khi lắp đặt máy cán định hình sản xuất tại Trung Quốc ở Bắc Mỹ.
Máy này ban đầu được thiết kế cho hệ thống điện 380V / 3 pha / 50Hz. Tuy nhiên, nguồn điện tại địa phương của khách hàng khác, vì vậy một máy biến áp được cung cấp như một phần của dự án để cung cấp điện áp hoạt động cần thiết.
Đối với dự án tại Mỹ này, MTC cũng đã lựa chọn một động cơ đạt chuẩn UL theo cấu hình điện đã được thống nhất.
Do đó, trước khi sản xuất máy móc cho thị trường Mỹ, chúng tôi xác nhận nguồn điện thực tế của nhà máy khách hàng thay vì cho rằng một cấu hình điện duy nhất phù hợp với mọi công trình lắp đặt.
Vỏ bảo vệ và cấu trúc máy móc
Các bộ phận định hình chuyển động cần được bảo vệ thích hợp trong quá trình vận hành bình thường. Đối với máy này, các tấm chắn an toàn bảo vệ được lắp đặt xung quanh khu vực định hình để giảm thiểu việc tiếp xúc trực tiếp với các bộ phận quay.
Máy cũng sử dụng các giá đỡ định hình riêng lẻ với bề mặt được xử lý bằng crôm. Cấu trúc này cung cấp một nền tảng vững chắc cho các trục định hình và cho phép lắp đặt và điều chỉnh chính xác từng trạm riêng lẻ trong quá trình lắp ráp máy.
Việc bảo vệ máy móc luôn phải đi kèm với việc lắp đặt đúng cách, đào tạo người vận hành và các quy trình vận hành an toàn. Thông tin tổng quát bổ sung về bảo vệ máy móc có thể được tìm thấy từ Cơ quan Quản lý An toàn và Sức khỏe Nghề nghiệp Hoa Kỳ (OSHA).
Ứng dụng của các thanh chữ C hoàn thiện
Các thanh chữ C được sản xuất bởi máy này chủ yếu dùng cho khung tấm panel EPS dạng sandwich. Tuy nhiên, các thanh chữ C mạ kẽm cũng thường được tìm thấy trong các hệ thống kết cấu nhẹ khác.
Các ứng dụng điển hình bao gồm:
- khung tấm tường dạng sandwich EPS
- Khung vách ngăn nội thất
- Hệ thống khung vách thạch cao
- Kết cấu thép nhẹ
- Các cấu kiện xây dựng dạng mô-đun
- Hệ thống tường lắp ghép sẵn
Thông số kỹ thuật của bu lông chữ C cần thiết thay đổi đáng kể tùy thuộc vào ứng dụng. Vì vậy, cần phải xác nhận bản vẽ cấu hình và thông tin vật liệu thô trước khi xác định cấu hình máy cuối cùng.
Lựa chọn máy cán định hình đinh tán chữ C phù hợp
Không có cấu hình máy nào phù hợp cho mọi dự án sử dụng đinh tán chữ C.
Trước khi thiết kế máy cán định hình đinh tán chữ C, thông tin quan trọng nhất là bản vẽ biên dạng thành phẩm cùng với chiều rộng và độ dày vật liệu. Nếu cần nhiều kích thước đinh tán chữ C hoặc rãnh chữ U, cần cung cấp đầy đủ dải kích thước.
Các yêu cầu khác như đột dập, tốc độ sản xuất, điều chỉnh kích thước tự động, phương pháp cắt, công suất máy tháo cuộn, nguồn điện tại chỗ và tiêu chuẩn an toàn sau đó có thể được đánh giá.
Đối với khách hàng sản xuất hệ thống khung kim loại hoàn chỉnh thay vì chỉ một thanh chữ C đơn lẻ, Máy cán định hình thanh giằng và ray cung cấp thêm thông tin về các máy được thiết kế để sản xuất cả thanh giằng và ray.
Câu hỏi thường gặp
Máy cán định hình đinh tán chữ C này có thể gia công những loại vật liệu nào? ›
Máy được thiết kế cho thép mạ kẽm, với độ dày vật liệu trong khoảng 0,6–1,2mm (khoảng 18–24 gauge). Máy có thể sản xuất cả thanh chữ C và thanh chữ U từ cùng một cuộn thép, cho phép linh hoạt trong các ứng dụng tấm tường sandwich hoặc khung thép nhẹ. Chiều rộng cuộn thép cụ thể cần thiết sẽ phụ thuộc vào kích thước thanh chữ C hoặc thanh chữ U cuối cùng mong muốn và cần được xác nhận khi cấu hình máy.
Máy này có thể khoan lỗ để lắp đặt đường ống dẫn dịch vụ hoặc kết nối không? ›
Cấu hình tiêu chuẩn được hiển thị ở đây bao gồm máy tháo cuộn thủ công, bộ phận cấp liệu, máy tạo hình cuộn chính, bộ phận làm thẳng, bộ phận cắt thủy lực và hệ thống điều khiển. Các trạm đột lỗ hoặc cắt rãnh không được liệt kê là các bộ phận đi kèm. Nếu bạn cần thêm lỗ, rãnh hoặc các đường cắt khác vào các biên dạng, chúng có thể được tích hợp như các tính năng tùy chọn. Vui lòng thảo luận về mẫu đột lỗ và vị trí cụ thể mà bạn yêu cầu với MTC khi yêu cầu báo giá.
Các yêu cầu về điện và thiết lập cho hoạt động tại Bắc Mỹ là gì? ›
Máy này được trang bị điện áp đầu vào tiêu chuẩn 380V, 3 pha, 50Hz, phổ biến ở Trung Quốc nhưng không phổ biến ở Bắc Mỹ (thường là 230V/460V, 3 pha, 60Hz). Cần có bộ biến áp tăng áp hoặc bộ chuyển đổi điện áp/tần số để máy hoạt động đúng cách tại Mỹ hoặc Canada. Ngoài ra, MTC sử dụng động cơ đạt chuẩn UL trên thiết bị này để đáp ứng các tiêu chuẩn an toàn của Mỹ, nhưng việc đấu dây và lắp đặt điện tại địa phương vẫn cần được thực hiện bởi thợ điện có trình độ.
Năng suất hoặc tốc độ sản xuất của máy này là bao nhiêu? ›
Trang này không nêu rõ tốc độ sản xuất chính xác. Trên thực tế, sản lượng phụ thuộc vào nhiều yếu tố: độ dày vật liệu (0,6–1,2mm), chiều dài biên dạng, số lần đột dập (nếu có) và hiệu suất của chu trình cắt thủy lực. Với 13 trạm tạo hình và động cơ chính 7,5KW, tốc độ cán định hình điển hình cho đinh tán mỏng thường nằm trong khoảng 10–30 mét/phút, nhưng con số cuối cùng cần được MTC xác nhận dựa trên yêu cầu biên dạng của bạn.
Những loại biên dạng nào có thể được sản xuất, và kích thước của đinh tán chữ C được kiểm soát như thế nào? ›
Máy cán định hình đinh tán chữ C này còn được gọi là máy cán định hình đinh tán và ray vì cùng một dây chuyền có thể sản xuất cả đinh tán chữ C và ray chữ U. Kích thước biên dạng như chiều cao thành, chiều rộng mặt bích và chiều dài tổng thể được xác định bởi dụng cụ cán và có thể điều chỉnh thông qua hệ thống điều khiển PLC. Trang này chỉ ghi chú rằng máy được thiết lập cho thép có độ dày từ 18–24 gauge; để có kích thước biên dạng chính xác, bạn nên gửi bản vẽ hoặc kích thước mục tiêu của mình cho MTC để họ có thể cấu hình dụng cụ cho phù hợp.
Máy này được tích hợp những tính năng an toàn nào? ›
MTC đã trang bị động cơ đạt chuẩn UL để đáp ứng các tiêu chuẩn điện của Bắc Mỹ, và có tấm chắn an toàn bảo vệ các dụng cụ lăn nhằm bảo vệ người vận hành khỏi các bộ phận quay và các điểm kẹp nguy hiểm. Điều quan trọng là phải tuân thủ tất cả các quy trình khóa/gắn thẻ an toàn và sử dụng các khóa liên động bảo vệ trong quá trình bảo trì. Bộ phận cuộn dây thủ công và bộ phận cắt thủy lực cũng tiềm ẩn nguy hiểm nếu vận hành mà không được đào tạo bài bản, vì vậy việc lắp đặt và vận hành cần được thực hiện theo hướng dẫn sử dụng và các quy định an toàn địa phương.
Máy này được điều khiển như thế nào, và tôi cần biết những gì để vận hành hàng ngày? ›
Quá trình vận hành chủ yếu được tự động hóa thông qua hộp điều khiển PLC sử dụng PLC Panasonic, biến tần Yaskawa và các linh kiện mã hóa Omron. Sau khi thiết lập máy và chọn ngôn ngữ, bạn chỉ cần nhập chiều dài và số lượng cần thiết trước khi chuyển sang chế độ tự động. Hệ thống điều khiển cũng xử lý thời gian duỗi thẳng và cắt. Trong quá trình sử dụng hàng ngày, người vận hành nên kiểm tra sự thẳng hàng của vật liệu và điều chỉnh độ căng của bộ phận cuộn thủ công để tránh các sự cố khi cấp liệu.

[…] Hai tháng trước, một khách hàng từ Arizona, Hoa Kỳ đã đặt mua máy cán định hình đinh tán thép này. Theo đó, máy đã sẵn sàng để vận chuyển đúng thời hạn. Xem thông số kỹ thuật tại máy cán định hình đinh tán chữ C. […]