
Yarım yuvarlak oluk profilleri neden kırışır?
Yarım Yuvarlak Oluk Profilleri Neden Kırışır: Giriş Kılavuzu Hizalaması ve Yuvarlanma Boşluğu Dengesizliğinin Teşhisi
Yarım daire şeklindeki yağmur oluğu rulo şekillendirme makine hattında kırışık, dalgalı serbest kenarlar oluşmaya başladığında , üretim mühendisleri nedeni belirtiden hızla ayırmalıdır. Görünür kusur – desteklenmeyen şerit kenarı boyunca sıkıştırma kırışıklığı – giriş kılavuzunun yanlış hizalanmasından, rulo aralığı dengesizliğinden, şerit genişliği varyasyonundan veya yetersiz düzleştirmeden kaynaklanabilir. Bu faktörlerin her birinin şekillendirme dizisiyle nasıl etkileşimde bulunduğunu anlamak, deneme yanılma ayarlamalarına malzeme israf etmeden yarım daire oluk rulo şekillendirme kırışıklığını düzeltmenin ilk adımıdır
İçindekiler
Yarım Dairesel Oluk Profillerinde Kenar Kırışıklıklarının Oluştuğu Yerler
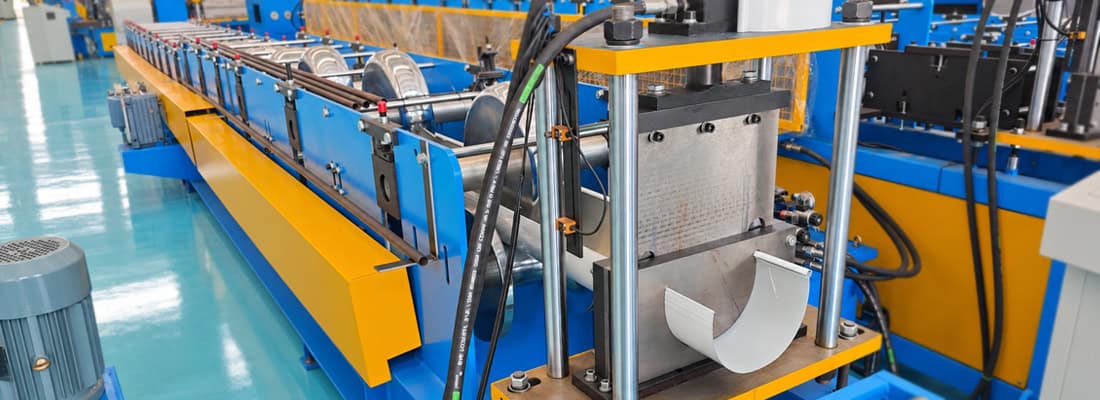
Yarım daire oluk rulo şekillendirmesinde, profil karakteristik açık yarım daire şeklini bir dizi kavisli geçiş yoluyla kademeli olarak geliştirir. Şerit kenarları, şekillendirme dizisinin büyük bölümünde serbest ve desteksiz kalır; yalnızca son istasyonlara yakın yerlerde nihai kenar veya flanşın bir parçası haline gelirler. Kenar kırışıklıkları tipik olarak bu serbest kenarlar boyunca, genellikle üçüncü ve yedinci şekillendirme geçişleri arasında, yarıçap daraldıkça ve şerit sertleşmeye başladıkça ortaya çıkar.
Operatörler genellikle kusuru, yarım yuvarlak oluk kenarı dalgalanması . Kırışıklıklar giriş ucunda zar zor görülebilirken, profil aşağı doğru ilerledikçe giderek daha belirgin hale gelir. Ciddi vakalarda, kenarda kalıcı bir bozulma meydana gelir ve bu bozulma bitmiş olukta görünür kalır ve dalgalı bir yüzey olarak elle hissedilebilir.
Kavisli oluk geçişlerinin şerit kenarını neden sıkıştırmaya maruz bıraktığı
Kavisli açık profilli şerit şekillendirme mekaniği, şerit kenarlarını düz veya hafif profilli bölümlere göre temelde farklı bir gerilme durumuna sokar. Şeridin merkezi rulo boşluğuna doğru aşağıya doğru itildiğinde, dış kenar boyunca uzanan malzeme, merkez çizgisindeki malzemeye göre farklı bir yol uzunluğu kat etmelidir. Şeridin doğal tepkisi, bu farklı uzamaya karşı koymaktır.
Kenardaki rulo aralığı merkezdekinden daha dar olduğunda, kenar malzemesi dışarı doğru itilir ve şerit uzunluğunu eşitlemeye çalışırken geriye doğru sıkıştırılır. Bu sıkıştırma gerilimi, oluk malzemesinin tipik ince kalınlığıyla birleştiğinde, bükülme için koşullar yaratır. Kenar, dalgalanma dışında fazla malzemeyi serbest bırakacak bir yere sahip değildir. Bu davranış, kenarın sertliğinin bükülmeye karşı yetersiz olduğu daha derin profillerde ve daha ince malzemelerde sorunun neden daha yaygın olduğunu açıklar.
Giriş kılavuzundaki hizalama hatası, şerit izleme sisteminde düzensizliğe nasıl yol açar?
Oluk rulo şekillendirme kılavuzlarının hizalanması, şeridin ilk geçişe nereden gireceğini kontrol etmede belirleyici bir rol oynar. Giriş kılavuzları bir tarafta çok sıkı ayarlanırsa veya kılavuz merkez çizgisi geçiş merkez çizgisiyle eşleşmezse, şerit rulolara asimetrik olarak girecektir. Bu nedenle bir kenar diğerine göre daha fazla şekillendirme işlemine tabi tutulacaktır.
Bu asimetri, iki serbest kenar arasında eşit olmayan bir uzamaya neden olur. Kalıplama bölgesinin daha sıkı tarafından geçen kenar daha şiddetli bir şekilde gerilir, ardından aşağı doğru gevşerken kırışır. Operatörler, ortaya çıkan kusuru genellikle rulo aralığı sorunuyla karıştırırlar çünkü kırışıklıklar her iki kenarda da görünür, oysa asıl neden basitçe hattın içine düz girmeyen bir şerittir.
Faydalı bir teşhis ipucu, her iki kenardaki kırışıklık desenini karşılaştırmaktır. Eğer bir kenar sürekli olarak daha kötü ise, kılavuz hizalama hatası muhtemeldir. Eğer her iki kenar da eşit ve aynı anda kırışıyorsa, neden daha çok geçiş geometrisine yayılmış olabilir. Hat durdurulmuşken, şeridi giriş tarafındaki kılavuzlara karşı bir mastar ile kontrol etmek, kılavuzların bir tarafı sıkıştırıp sıkıştırmadığını veya yanal kaymaya izin verip vermediğini hızlı bir şekilde ortaya çıkarır.
Makara Aralığı Dengesizliği ve Kılavuz Hizalama Hatası: Tanısal Kontroller
Tahmine dayalı işlemlerden kaçınmak için, yarım yuvarlak oluk rulo şekillendirmesinde kırışıklık oluştuğunda aşağıdaki kontrolleri sırayla gerçekleştirin :
- 1 metrelik rulo boyunca üç noktadan şerit genişliğini ölçün ve tasarım toleransıyla karşılaştırın. Dar veya değişken şerit genişliği, kenar desteğini yetersiz bırakacaktır.
- Şeridin birinci ve ikinci geçişlere geçiş merkez çizgisi üzerinde mükemmel bir şekilde girdiğinden emin olun. Doğrulama için bir cetvel kullanarak şerit kenarını iki noktada işaretleyin.
- Merdaneler kapalı ancak yük altında değilken, her geçiş boyunca merdane aralığını bir kalınlık ölçer ile kontrol edin. Aralık soldan sağa eşit olmalı ve malzeme kalınlığı için tasarlanmış aralıkla eşleşmelidir.
- Silindir yüzeylerinde, özellikle kenar bölgelerinde, kurulum doğru olsa bile dengesizliği taklit edebilecek lokal aşınma veya birikme olup olmadığını kontrol edin.
- Tek bir test şeridini düşük hızda çalıştırın ve dalgalanmanın başladığı tam istasyonu belirlemek için her geçişin çıkışındaki her iki kenarı da gözlemleyin.
Aşağıdaki tablo, gözlemlenebilir şerit davranışına dayanarak olası nedenlerin nasıl ayrıştırılacağını özetlemektedir:
| Gözlemlenen Durum | Muhtemel Sebep | Birincil Kontrol |
|---|---|---|
| Kırışıklıklar yalnızca bir kenarda görünür | Giriş kılavuzunun yanlış hizalanması asimetrik izlemeye neden oluyor | Şeridin ilk geçişte orta çizgiye girdiğinden emin olun; her iki taraftaki kılavuz temasını kontrol edin |
| Şerit düzgün bir şekilde ilerlerken, kırışıklıklar her iki kenarda da eşit olarak görünür | Yuvarlanma boşluğu dengesizliği veya geçiş geometrisi sorunu | Tasarım boşluğuna göre soldan sağa doğru yuvarlanma boşluğunu bir kalınlık ölçer ile ölçün |
| Şerit, oluşum sırasında yanal olarak kayar | Giriş kılavuzunun yanlış hizalanması veya aşırı kılavuz boşluğu | Kılavuz orta çizgisinin pas orta çizgisiyle eşleştiğini doğrulayın; yan oyunu kontrol edin |
| Doğru izleme yapılmasına rağmen Edge desteği yetersiz kaldı | Bobinden şerit genişliğindeki değişim | Bobin uzunluğu boyunca birden fazla noktada şerit genişliğini ölçün |
| Kavisli geçişler sayesinde dalgalanma daha da belirginleşiyor | Dilme veya bobin setinden kaynaklanan artık kenar dalgaları | Gelen şeridin durumunu inceleyin; düzleştirme işleminin kenar dalgalanmalarını giderdiğini doğrulayın |
Bu sıralama, tahmine dayalı olmadan baskın nedeni ortaya koyar. Şerit düz ilerliyor ancak her iki kenarda aynı anda kırışıklıklar oluşuyorsa, sorumlu değişken rulo aralığı dengesizliği veya geçiş geometrisidir. Şerit yanal olarak kayıyorsa, birincil şüpheli kılavuz hizalamasıdır.
Giriş Kılavuzlarının ve Yuvarlanma Boşluklarının Düzeltici Ayarı
Kılavuz hizalama hatasının düzeltilmesi, giriş kılavuzu montajının gevşetilmesi ve ilk istasyonun alt silindirini referans alarak gerçek geçiş merkez çizgisinin belirlenmesiyle başlar. Kılavuzlar, şerit kenarına her iki taraftan da hafifçe temas edecek ve yanal boşluk olmayacak şekilde ayarlanmalı, ardından kilitlenmelidir. Ayarı doğrulamak için, kısa bir şeridi yavaş bir hızda geçirerek ilk geçişin çıkışında yanal hareketi kontrol edin.
Rulo aralığı ayarı için , tahrik edilen taraftaki ve operatör tarafındaki eksantrik ayar vidalarını eşit şekilde gevşetin. Her küçük ayarlamadan sonra ölçüm yaparak, aralık tasarlanan açıklığa ulaşana kadar aralıkları kademeli olarak azaltın. Yağmur oluğu rulo şekillendirme ayarı da benzer bir prensibi izler: aralığı belirtilen toleransa sıfırlayın, ardından büyük salınımlar yerine küçük artımlı değişiklikler yapın. Karşı kenardaki bir kırışıklığı düzeltmek için bir tarafı sıkma eğiliminden kaçının; bu genellikle sorunu çözmek yerine başka bir yere taşır.
Ayarlamaları yaptıktan sonra, normal çizgi hızında 2-3 metrelik bir test şeridi çalıştırın ve her iki serbest kenarı da dalgalanma açısından inceleyin. Başka bir küçük ayarlama yapmadan önce sonucu önceki test şeridiyle karşılaştırın.
Şerit Genişliği ve Düzgünlüğünün Ne Zaman Kontrol Edilmesi Gerekir?
Giriş kılavuzları ve rulo aralıkları, oluk rulo şekillendirme kusurlarına katkıda bulunan tek faktörler değildir. Gelen bobinde aşırı genişlik varyasyonu varsa, şerit ilk geçişte kılavuz rulolarla uygun kenar temasını kaybedebilir ve şekillendirme yüklerinin şeridi yana doğru itmesine neden olabilir. Dar şerit kesitleri, kenar kıvırma işlemini gerçekleştirmek için kullanılabilir malzemeyi azaltır, bu da yerel sertliği düşürür ve sıkıştırma altında burkulmayı teşvik eder.
Yetersiz tesviye de sık karşılaşılan bir diğer etkendir. Dilme makinesinden kaynaklanan bobin setleri veya kenar dalgaları, şekillendirmeden önce her zaman giderilmez. Kenar dalgaları kalan bir şerit, kavisli bir şekillendirme dizisine girdiğinde, profil yarıçapı daraldıkça mevcut dalgalanma daha da büyür. Şeridi, giriş kılavuzlarına ulaşmadan önce kenar dalga genliğini azaltmak için hassas bir tesviye makinesinden geçirmek, kılavuz hizalaması ve rulo aralıkları doğru olsa bile kusur kaynağını ortadan kaldırabilir.
Güvenilir bir yarım daire oluk makinesi arıza giderme yöntemi, tutarlı şerit genişliği kontrolünü rutin seviyeleme ile birleştirerek malzeme durumunu tahmin edilebilir hale getirir, böylece şekillendirme hattı değişkenleri teşhis için izole kalır. Rulo şekillendirme süreci genellikle iyi anlaşılmıştır ve tanınmış mühendislik referansları, diğer açık profillerde benzer kenar stabilitesi sorunlarını tanımlayarak, bu kontrollerin rulo şekillendirme uygulamalarının genelinde geçerli olduğunu pekiştirir.
Yarım yuvarlak oluk rulo şekillendirmesinde oluşan kırışıklıkların çözümü , disiplinli bir teşhise bağlıdır. Şerit düz bir şekilde ilerlediğinde ve malzeme temiz ve düzgün olduğunda, kılavuz hizalama hatası ve rulo aralığı dengesizliği izole edilip hassas bir şekilde düzeltilebilir. Bu değişkenler kontrol altına alındığında, her oluk profilinin serbest kenarı, sıkıştırma kaynaklı bükülme olmadan rulo konturunu takip etmeli ve her geçişte tutarlı, satılabilir bölümler üretmelidir.
Sıkça Sorulan Sorular
Kılavuz hizalama hatasının kırışıklığa neden olup olmadığını nasıl tespit edebilirim? ›
Yarım daire şeklindeki oluk profilinin yalnızca bir kenarında kırışıklıkların belirgin olup olmadığını kontrol edin. Eğer öyleyse, şerit muhtemelen ilk şekillendirme geçişine asimetrik olarak giriyor demektir; bu da giriş kılavuzunun yanlış hizalanmasının en belirgin belirtisidir. Kılavuz merkez çizgisinin geçiş merkez çizgisiyle eşleştiğini ve her iki tarafın da şeritle sıfır yanal boşlukla hafifçe temas ettiğini doğrulayın.
Pas boyunca yuvarlanma boşluğu dengesini nasıl kontrol ederim? ›
Rulo aralığı dengesizliğini kontrol etmek için, hattı durdurun ve malzeme olmadan ruloları kapatın. Her geçişin sol ve sağ taraflarındaki aralığı ölçmek için bir mastar kullanın. Aralık, profilin tüm genişliği boyunca eşit olmalı ve işlediğiniz malzeme kalınlığı için tasarlanmış boşlukla eşleşmelidir. Eşit olmayan aralıklar, bir kenarın daha fazla iş yapmasına neden olarak sıkıştırma kırışıklığına yol açar.
Gelen şerit genişliğindeki farklılık kenar kırışıklıklarına neden olabilir mi? ›
Evet. Bobin genişliği, tasarım toleransının ötesine geçerse, şerit giriş tarafı kılavuzlarıyla tutarlı temasını kaybeder. Bu, kenarın uygun desteğinden mahrum kalmasına ve yerel sertliğinin azalmasına neden olarak, kavisli şekillendirme işlemi sırasında bükülmeye ve dalgalı serbest kenarlara çok daha yatkın hale getirir. Tutarlılığı doğrulamak için bobinin bir metresi boyunca birden fazla noktada şerit genişliğini ölçün.
Kenar dalgalanması ile kırışıklık arasındaki fark nedir? ›
Kenar dalgalanması genellikle gelen şeritte önceden var olan bir durumdur ve çoğunlukla dilme makinesi veya bobin seti tarafından bırakılırken, kırışıklık ise sıkıştırma kuvvetleri nedeniyle şekillendirme sırasında oluşan yeni bir kusurdur. Giriş kılavuzlarınız ve rulo aralıklarınız doğruysa ancak yine de dalgalanma görünüyorsa, gelen malzemeyi inceleyin. Mevcut kenar dalgalanması, profil yarıçapı daraldıkça muhtemelen daha da büyüyor.
Kırışıklıklar neden ancak birkaç şekillendirme işleminden sonra ortaya çıkar? ›
Yarım daire oluk rulo şekillendirmesinde, şerit kenarları ilk aşamalarda serbest ve desteksiz kalır. Üçüncü ve yedinci geçişler arasında yarıçap daralır ve malzeme önemli ölçüde sertleşmeye başlar. İşte bu noktada, merkez ve kenarlar arasındaki farklı yol uzunlukları, desteksiz kenar boyunca gözle görülür burkulmaya neden olacak kadar sıkıştırma gerilimi oluşturur.
Bir kırışıklığın aletten mi yoksa malzemeden mi kaynaklandığını nasıl anlarım? ›
Sistematik bir kontrol, sorunun nedenini belirlemeye yardımcı olur. Öncelikle, şeridin düz bir şekilde girdiğinden ve merdane aralıklarının dengeli olduğundan emin olun. Şerit düz bir şekilde ilerliyorsa ve kırışıklıklar her iki kenarda da eşit olarak görünüyorsa, sorun muhtemelen takım, özellikle de geçiş geometrisinden kaynaklanmaktadır. Bu faktörler kontrol edilirse, sorun muhtemelen malzeme koşullarında, örneğin düzeltme gerektiren artık kenar dalgalanmalarında yatmaktadır.
Tek taraftaki kırışıklığı gidermek için sadece dar olan tarafı mı ayarlamalıyım? ›
Hayır. Tek taraftaki bir ayarı sıkmak veya gevşetmek genellikle sorunu çözmek yerine başka bir yere kaydırır ve şeridin eğilmesine veya bükülmesine neden olan asimetrik gerilimler oluşturabilir. Oluk rulo şekillendirme kılavuzunun hizalanması ve rulo aralığı dengesizliğinin doğru teşhisi çok önemlidir. Hattın hem tahrik edilen hem de operatör tarafındaki eksantrik vidalara küçük, kademeli ayarlamalar yapın.
