
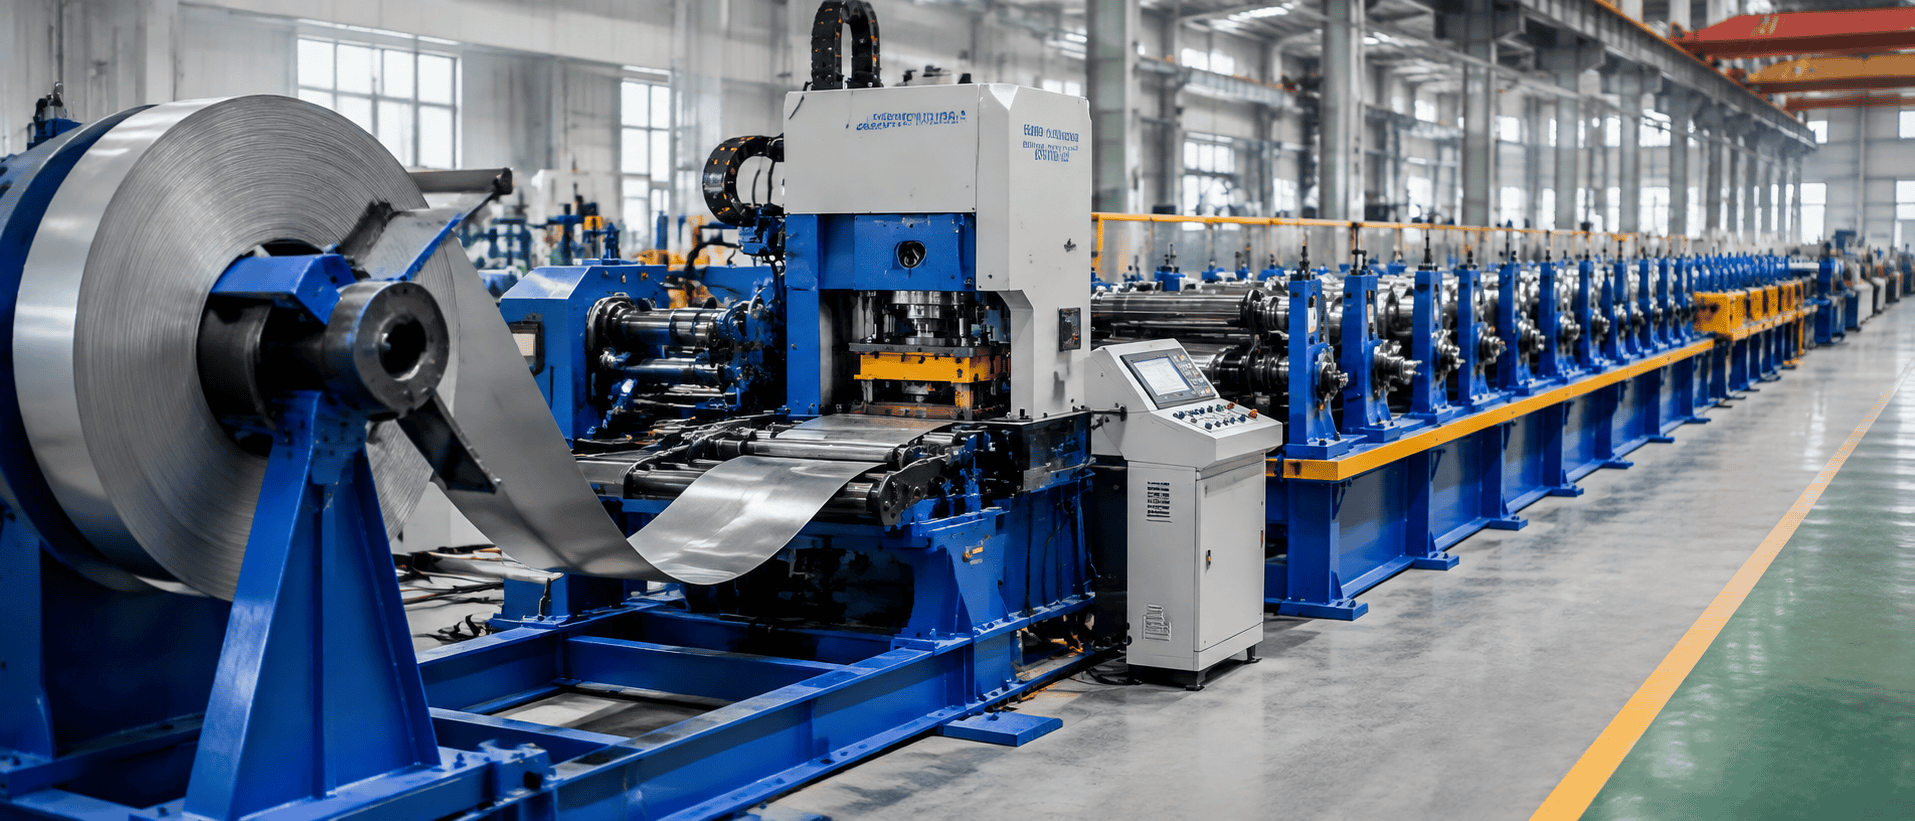
Rulo şekillendirmede ön delme mi yoksa son delme mi: Hangi sistemi seçmelisiniz?
Rulo şekillendirmede ön delme mi yoksa son delme mi: Hangi sistemi seçmelisiniz?
Birçok yapısal profil projesinde, rulo şekillendirmede delme işlemi, standart bir makineye eklenen isteğe bağlı bir aksesuar olmaktan öteye geçer. Delme işleminin yeri, delik doğruluğunu, üretim hızını, rulo kalıp tasarımını, makine düzenini ve nihayetinde bitmiş profilin boyutsal kalitesini etkileyebilir.
Bu durum, özellikle C/Z aşıklar, güneş paneli montaj kanalları, depolama rafı dikmeleri, kablo kanalları ve tekrarlayan delikler, yuvalar veya çentikler içeren diğer rulo şekillendirilmiş ürünler için önem kazanır.
Yeni bir rulo şekillendirme üretim hattını değerlendirirken, alıcılar genellikle iki seçenekle karşı karşıya kalırlar: şeritler henüz düzken deliklerin açıldığı ön delme yöntemi ve şekillendirme işlemlerinin çoğu veya tamamı tamamlandıktan sonra profilin delindiği son delme yöntemi .
İki sistemden hiçbiri diğerinden daha iyi değildir. Doğru çözüm, profil geometrisine, delik konumuna, malzeme özelliklerine, tolerans gereksinimlerine ve üretim hızına bağlıdır.
Makale Özeti
Rulo şekillendirme hattında ön delme işlemi nedir?
Tipik bir rulo şekillendirme ön delme konfigürasyonunda, rulo, delme presine girmeden önce açıcıdan ve düzleştirme veya servo besleme bölümünden geçer. Malzeme düz kalırken delikler, yuvalar ve çentikler delinir. Şerit daha sonra şekillendirme değirmenine girer.
Tipik bir süreç şöyledir:
Dekoyler → Düzleştirme → Servo Besleme → Delme → Rulo Şekillendirme → Kesme → Salınım Kontrolü
Bu konfigürasyon yaygın olarak kullanılmaktadır çünkü düz malzemeyi desteklemek kolaydır ve geleneksel zımba ve kalıp takımları şeride dikey olarak yaklaşabilir.
Birden fazla bağlantı deliğine sahip ürünler için, programlanabilir servo delme sistemi, PLC aracılığıyla besleme uzunluğunu ve delme konumunu koordine edebilir. Bu sayede, her bir delme aletini manuel olarak yeniden konumlandırmaya gerek kalmadan, farklı bitmiş uzunluklar için farklı delik desenleri programlanabilir.
En önemli mühendislik avantajı erişilebilirliktir. Düz bir şeridi delmek, genellikle üç boyutlu şekillendirilmiş bir bölümü delmekten daha basit aletler gerektirir.
Ancak, deliğin daha sonra tüm şekillendirme sürecinden geçmesi gerekir.
Bu da önceden delme işleminin en önemli sınırlamasını ortaya çıkarıyor: delinmiş delikte bozulma.
Önceden delinmiş delikler, rulo şekillendirme sırasında neden deforme olabilir?
Rulo şekillendirme, düz bir şeridi birden fazla şekillendirme istasyonundan geçirerek kademeli olarak bükme işlemidir. Malzeme, deformasyona uğramadan sadece ileriye doğru hareket etmez. Şeridin farklı bölgeleri, şekillendirme dizisi boyunca farklı boyuna ve enine gerilmelere maruz kalır.
Eğer önceden açılmış bir delik veya yuva, büküm çizgisine yakın bir yere yerleştirilirse, büküm geliştikçe çevredeki malzeme gerilebilir. Dairesel bir delik hafifçe oval bir şekil alabilirken, bir yuvanın uzunluğu veya yönü değişebilir.
Bu nedenle, teknik rulo şekillendirme kılavuzunda, önceden delinmiş deliklerin ve çentiklerin mümkün olduğunca büküm hatlarından uzak tutulması sürekli olarak önerilmektedir. MP Metals
Delikli levhalar üzerinde yapılan araştırmalar, deliklerin etrafındaki düzensiz boyuna ve enine gerilmelerin, rulo şekillendirme sırasında deformasyona katkıda bulunabileceğini de doğrulamaktadır. (Sage Journals)
Bu, önceden delme işleminin hatalı olduğu anlamına gelmez.
Aslında, rulo şekillendirmede doğru şekilde tasarlanmış delme işlemi mükemmel tekrarlanabilirlik sağlayabilir. Kritik nokta, delik açıldıktan sonra malzemenin nasıl hareket edeceğini anlamaktır.
Deliğin büküme göre konumu
Geniş ve nispeten deforme olmamış bir ağda bulunan bir deliğin bakımı, 90 derecelik bir kıvrımın hemen yanında bulunan bir deliğe göre genellikle çok daha kolaydır.
Malzeme dayanımı
Daha yüksek mukavemetli çelikler genellikle daha büyük şekillendirme kuvvetleri gerektirir ve farklı elastik geri kazanım davranışı sergileyebilir. Bu nedenle şekillendirme sırası, delme düzeniyle birlikte değerlendirilmelidir.
Delik ve çentik boyutu
Küçük, yuvarlak bir deliğin şerit sertliği üzerindeki etkisi, kesit alanının önemli bir kısmını ortadan kaldıran büyük bir çentiğe göre daha azdır.
Büyük kesikler, şekillendirme sırasında şeridi yerel olarak zayıflatabilir ve değiştirilmiş bir çiçek deseni veya ek şekillendirme aşamaları gerektirebilir.
Yumruk Atma Sonrası Nedir?
Rulo şekillendirme sonrası delme işleminde , şerit önce şekillendirilir ve tamamlanmış veya neredeyse tamamlanmış profile gerekli delikler açılır.
Basitleştirilmiş bir yapılandırma şu şekilde olabilir:
Rulo Açma Makinesi → Rulo Şekillendirme → Servo Konumlandırma → Delme → Kesme
Başlıca avantajı oldukça açık: delik, kesit geometrisi zaten belirlenmiş olduktan sonra oluşturuluyor.
Bu nedenle, deliğin şeklini değiştirmek için daha sonraki bir haddeleme şekillendirme deformasyonu neredeyse hiç mümkün değildir.
Son derece zorlu delik-profil konum toleransları için, bu durum , rulo şekillendirmede sonradan delme işlemini cazip hale getirebilir.
Ancak mekanik sorun daha karmaşık bir hal alıyor.
Artık düz bir şerit delmek yerine, takımın üç boyutlu bir profile girmesi gerekiyor. Yan duvarlar, geri dönüş dudakları veya kapalı bölümler, zımba ve kalıbın çalışmasını engelleyebilir.
Kalıp, delme işlemi sırasında oluşturulan profili de yeterince desteklemelidir.
Bu durum, takım üretim karmaşıklığını önemli ölçüde artırabilir.
Yumruk Atma Öncesi ve Yumruk Atma Sonrası: Başlıca Mühendislik Farklılıkları
Makine satın alacak biri için karşılaştırma, hangi sistemin daha ucuz olduğuna indirgenmemelidir.
Asıl karar birçok faktörü içerir.
| Faktör | Ön Delme | Yumruk Atma Sonrası |
|---|---|---|
| Araç erişilebilirliği | Harika | Profile bağlı |
| Zımbalama takımlarının karmaşıklığı | Genellikle daha düşük | Genellikle daha yüksek |
| Delik şekillendirme kaynaklı deformasyon riski | Daha yüksek | Daha düşük |
| Düz malzemeyi delme | Evet | HAYIR |
| Tekrarlayan desenler için uygundur | Harika | İyi |
| Delik ile viraj arasındaki ilişki çok yakın | Mühendislik incelemesi gerektirir | Genellikle avantajlıdır |
| Makine yerleşim karmaşıklığı | Ilıman | Potansiyel olarak daha yüksek |
| Yüksek hacimli yapısal profiller | Çok yaygın | Uygulamaya bağlı |
Bu karşılaştırma, profesyonel bir rulo şekillendirme delme sisteminin, genel bir makine seçeneği olarak seçilmek yerine, bitmiş ürün çiziminden yola çıkarak tasarlanmasının neden önemli olduğunu göstermektedir.
Delik Doğruluğu İçin Servo Beslemenin Önemi
Delik hassasiyeti yalnızca delme kalıbına bağlı değildir.
Besleme sistemi de aynı derecede önemlidir.
Programlanabilir ön delme hattında, kontrol ünitesinin her delme döngüsünden önce şeridin ne kadar ilerlediğini tam olarak bilmesi gerekir. Servo besleyici, programlanmış delik desenine göre kontrollü malzeme hareketi sağlar.
Bir profilin aşağıdaki gereksinimleri karşılaması gerektiğini varsayalım:
- Ön ucun yakınında iki montaj deliği;
- Her 500 mm'de bir tekrarlanan yuvalar;
- bir kimlik kabartması;
- Son iki delik, bitiş çizgisine yakın konumda.
PLC, bitmiş ürünü programlanmış delme pozisyonlarına bölebilir. Servo delme sistemi , malzemeyi her pozisyona ilerletir ve presleme döngüsünü koordine eder.
Bu yaklaşım, aynı üretim hattında çeşitli ürün uzunluklarının üretilmesi durumunda özellikle değerlidir.
Ancak kümülatif besleme doğruluğu yine de dikkate alınmalıdır.
Malzeme besleme ünitesinde kayarsa, enkoder ölçümü yanlışsa veya şekillendirme işlemi etkili şerit uzunluğunu değiştirirse, delik konumu bitmiş kesim kenarına göre sapma gösterebilir.
Bu nedenle, rulo şekillendirme deliği doğruluğu, servo besleme, delme, şekillendirme ve kesme işlemlerini içeren sistem düzeyinde bir sorundur.
C/Z Aşıklar İçin Şekillendirmeden Önce Delme
Yapısal aşıklar , önceden delme işleminin neden hala popüler olduğunu gösteren iyi bir örnektir .
Bağlantı deliklerinin çoğu, doğrudan köşe yarıçapı üzerinde değil, C veya Z profilinin nispeten düz olan gövdesinde bulunur.
Bu sayede düz şerit, şekillendirme istasyonlarına girmeden önce delme işlemine uygun hale gelir.
Programlanabilir bir C/Z aşık rulo şekillendirme makine hattısüreç şu şekilde entegre edilebilir:
Hidrolik Bobin Açıcı → Düzleştirme → Servo Besleme → Hidrolik Delme → C/Z Rulo Şekillendirme → Kesme
Daha sonra kontrol sistemi aracılığıyla farklı aşık uzunlukları ve delik desenleri girilebilir.
Delikler esas olarak ağ üzerinde yer aldığından, uygun çiçek tasarımı ve şerit takibi ile ciddi delik deformasyonu riski kontrol altına alınabilir.
Bu, her bağlantı deliği için geleneksel delme aletlerini tamamen şekillendirilmiş bir C veya Z kesitine yerleştirmeye çalışmaktan çok daha pratiktir.
Güneş Paneli Montaj Profilleri Daha Dikkatli Bir Değerlendirme Gerektiriyor
Güneş paneli montaj kanalları farklı bir mühendislik zorluğu ortaya çıkarabilir.
Birçok güneş enerjisi profili şunları içerir:
- yoğun yuva desenleri;
- içe doğru dönen dudaklar;
- küçük yarıçaplar;
- nispeten dar ağlar;
- Sık sık delme işlemleri.
Bu nedenle , rulo şekillendirmede delme ve şekillendirme arasındaki ilişki daha da önem kazanmaktadır.
Eğer yuvalar şekillendirme boyunca düz bir merkezi şerit halinde kalırsa, ön delme işlemi mükemmel verimlilik sağlayabilir.
Ancak, delme işleminin yapıldığı yerler kıvrımlara yakın veya önemli deformasyona uğrayan bölgelerde bulunduğunda, haddeleme kalıp tasarımcısı, deliğin her bir şekillendirme istasyonunda nasıl değişeceğini değerlendirmelidir.
Bu , güneş paneli montaj çerçevesi rulo şekillendirme makinesinin konfigürasyonu kesinleşmeden önce ürün çiziminin sağlanmasının nedenlerinden biridir
Depolama Rafı Dikmeleri: Delme Sıklığı Hat Tasarımını Değiştiriyor
Raf dikmeleri genellikle çok yoğun ve tekrarlayan delik desenleri içerir.
Dolayısıyla asıl zorluk sadece delik hassasiyeti değil, delme kapasitesidir.
Eğer bir profilde her kısa adımda birden fazla delik gerekiyorsa, presin malzemenin her metresi için birçok kez çalışması gerekebilir.
bir raf ve depolama sistemi rulo şekillendirme makinesi, tüm üretim hattının dakikada 20 metre hızla sürekli olarak delikli profiller üretebileceği anlamına gelmez.
Delme işlemi üretimde darboğaz haline gelebilir.
Mühendislik seçenekleri şunları içerebilir:
- çok delikli delme kalıpları;
- birden fazla delme istasyonu;
- daha yüksek hızlı presler;
- optimize edilmiş servo besleme dizileri;
- Delme ve şekillendirme arasında döngü kontrolü;
- Uygun desenler için uçan veya sürekli delme çözümleri.
Tedarikçileri karşılaştırırken, alıcılar yalnızca frezenin maksimum şekillendirme hızını değil, istenen delik deseniyle elde edilebilecek etkili üretim hızını da sormalıdır
Kablo Kanalı Üretimi Başka Bir Değişkeni Daha Ortaya Çıkarıyor
Delikli kablo kanalları, nispeten kısa bir uzunlukta yüzlerce açıklık gerektirebilir.
Bu uygulamalar için delme işlemi, tüm hat mimarisine hakim olabilir.
Komple bir üretim çözümü, bobin açma, düzleştirme, servo besleme, yüksek kapasiteli delme, rulo şekillendirme ve kesme işlemlerini bir araya getirebilir.
Delme desenine ve üretim hedefine bağlı olarak, geleneksel bir hidrolik zımba yeterli verim sağlamayabilir.
Bu nedenle yalnızca "20 m/dak rulo şekillendirme hızı" belirtmek yanıltıcı olabilir.
Doğru soru şudur:
Komple kablo kanalı rulo şekillendirme hattı dakikada veya vardiyada kaç adet bitmiş delikli profil üretebilir?
Fabrika için önemli olan rakam budur.
Yumruk atma sonrası değerlendirme ne zaman dikkate alınmalıdır?
delme işleminden sonra rulo şekillendirme ciddi olarak değerlendirilmelidir.
Tipik durumlar şunlardır:
- Delikler, büküm çizgilerine son derece yakın;
- Şekillendirilmiş yüzeylere yerleştirilmiş delikler;
- Son profile göre sıkı montaj toleransları;
- Boyuna deformasyonun önceden delinmiş pozisyonları etkilediği karmaşık bölümler;
- Profil geometrisi oluşturulduktan sonra ikincil deliklere ihtiyaç duyulacaktır.
Ancak erişilebilirlik her zaman kontrol edilmelidir.
Teknik olarak arzu edilen bir delme sonrası konum, eğer bitmiş profil, delme aletinin veya kalıbın gerekli yüzeye ulaşmasını engelliyorsa, fiziksel olarak imkansız olabilir.
rulo şekillendirme ve delme sistemi üç boyutlu olarak değerlendirilmelidir.
Alıcılar Hangi Bilgileri Vermelidir?
Delme konfigürasyonunu seçmeden önce, makine tedarikçisine şunları sağlayın:
- eksiksiz profil çizimi;
- Malzeme kalitesi ve akma dayanımı;
- minimum ve maksimum malzeme kalınlığı;
- Bobin veya şerit genişliği;
- Tam delik ve yuva deseni;
- Delik-büküm boyutları;
- bitmiş ürün uzunlukları;
- delik konum toleransları;
- kesim uzunluğu toleransları;
- Gerekli üretim hacmi.
Tedarikçi daha sonra delme öncesi rulo şekillendirme , delme sonrası rulo şekillendirme veya bunların bir kombinasyonunun uygun olup olmadığını belirleyebilir
Delme çizimi olmadan yalnızca profil kesitini göndermek, güvenilir bir üretim hattı önerisi için yeterli değildir.
Yumruk atmayı bir aksesuar olarak görmeyin
Birçok modern yapısal profil için delme işlemi, komple rulo şekillendirme hattının belirleyici süreçlerinden biridir.
Makine uzunluğunu, kontrol mantığını, servo beslemeyi, üretim hızını, takım tasarımını ve nihai profil doğruluğunu etkiler.
Ön delme işlemi, düz şerit delme yönteminin iyi erişilebilirlik ve verimli takım kullanımı sunması nedeniyle birçok yüksek hacimli ürün için oldukça etkilidir. Son delme işlemi ise, nihai profil geometrisinin delik konumunu belirlemesi gerektiği veya sonraki şekillendirmenin kabul edilemez bir bozulmaya neden olacağı durumlarda değerli hale gelir.
Dolayısıyla en iyi çözüm, standart bir makine konfigürasyonuna değil, ürüne göre belirlenir.
Rulo şekillendirmede delme işlemini değerlendirirken , alıcılar tüm üretim sürecini göz önünde bulundurmalıdır:
Malzeme → düzleştirme → besleme → delme → şekillendirme → kesme → nihai tolerans.
Bu süreç düzeyindeki yaklaşım, yalnızca pres tonajını veya ilan edilen hat hızını karşılaştırmaktan çok daha güvenilir bir makine spesifikasyonu üretir.
Sıkça Sorulan Sorular
Rulo şekillendirmede ön delme mi yoksa son delme mi daha doğru sonuç verir? ›
Sonradan delme işlemi, sonraki şekillendirmeden kaynaklanan deformasyonu ortadan kaldırabilir, ancak bu, tüm süreci otomatik olarak daha doğru hale getirmez. Hassas servo besleme ve doğru tasarlanmış rulo takımlarıyla birleştirilmiş ön delme işlemi, delikler profilin uygun bölgelerine yerleştirildiğinde mükemmel tekrarlanabilirlik sağlayabilir.
Rulo şekillendirme sırasında önceden açılmış deliklerin şekli değişebilir mi? ›
Evet. Bükülme çizgilerine yakın delikler, çevredeki malzemenin kademeli olarak şekillenmesiyle deformasyona uğrayabilir. Sektör tasarım kılavuzları, mümkün olduğunca delik ve çentiklerin bükülme bölgelerinden uzakta konumlandırılmasını önermektedir.
Rulo şekillendirme hattında delik konum doğruluğunu ne kontrol eder? ›
Servo besleme doğruluğu, şerit kayması, zımba takımları, enkoder ölçümü, şekillendirme kaynaklı gerilim ve kesme senkronizasyonu, nihai delik konumunu etkileyebilir.
Delme işlemi eklemek, rulo şekillendirme hattının hızını düşürür mü? ›
Olabilir. Etkin üretim hızı, komple hattaki en yavaş işlem tarafından belirlenir. Yoğun delik desenlerine sahip profiller, şekillendirme değirmeni hızından ziyade delme çevrim süresiyle sınırlı olabilir.
Bir rulo şekillendirme hattında hem ön delme hem de son delme işlemi aynı anda kullanılabilir mi? ›
Evet. Karmaşık profiller için, geometri, tolerans ve üretim gereksinimleri haklı görüldüğünde farklı özellikler farklı aşamalarda üretilebilir.
