
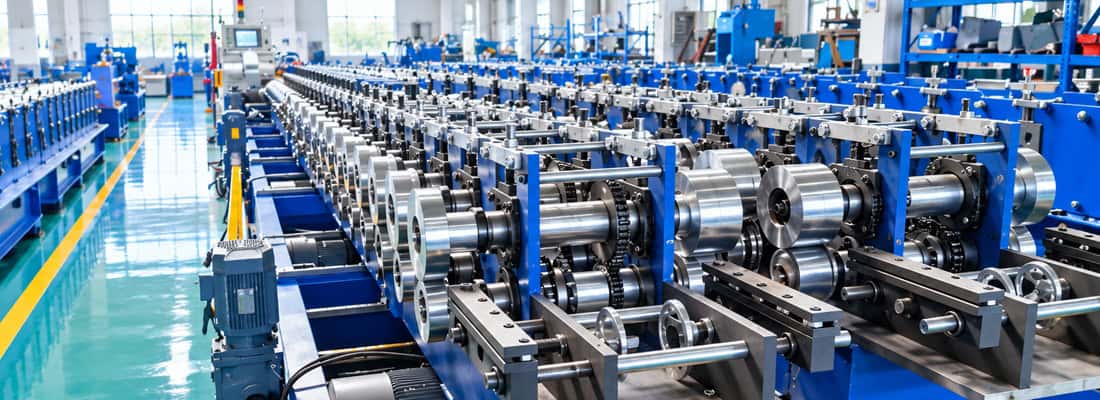
Delikli Kablo Kanalı Profilleri için Rulo Geçiş Tasarımı
Delikli Kablo Kanalı Rulo Şekillendirme: Rulo Geçiş Tasarımı, Önceden Delinmiş Deliklerin Etrafında Flanş Stabilitesini Nasıl Korur?
Delikli kablo kanalı profilleri, delikli kablo kanalı rulo şekillendirmesinde. Katı şeritlerin aksine, önceden delinmiş delikler, normalde bükme gerilimini dağıtmaya yardımcı olacak malzemeyi ortadan kaldırarak, açıklıklar arasında izole çelik bağlar bırakır. Bu zayıflamış bölgeler, şeridin her şekillendirme istasyonuna nasıl tepki verdiğini değiştirir ve eğer rulo geçiş tasarımı bunları hesaba katmazsa, üreticiler flanş deformasyonu, zayıf delik kenarı kalitesi ve boyutsal tutarsızlık görebilirler. Bu makale, delik desenlerinin şerit sertliğini nasıl etkilediğini ve istikrarlı üretimi sürdürmek için rulo takımlarının, bükme sıralamasının ve gerilim kontrolünün uyarlanması gerektiğini incelemektedir.
İçindekiler
Kablo Kanalı Rulo Şekillendirmesinde Deliklerin Şerit Sertliğini Nasıl Değiştirdiği

Kablo kanalı gövdesi veya flanşı delindiğinde, kalan malzeme tüm şekillendirme yükünü taşır. Delikler, sürekli bir yüzeye göre yerel bükülmeye karşı çok daha düşük dirence sahip dar çelik köprüler oluşturur. Kademeli şekillendirme sırasında, bu köprüler erken deforme olabilir ve gerilimin profil genişliği boyunca düzgün bir şekilde dağılması yerine deliklerin kenarlarında yoğunlaşmasına neden olabilir.
Yerel sertlikteki bu azalma, delik deseni planlanan büküm çizgisine yakın uzandığında en belirgin hale gelir. Katı bir şerit, büküm yarıçapı etrafında tahmin edilebilir şekilde katlanır çünkü bükümün her iki tarafındaki malzeme geçişi destekler. Delikler mevcut olduğunda, şerit bunun yerine en yakın açıklıkta bozulabilir, gövdeyi düzlemden çıkarabilir veya flanş boyunca dalgalı bir kenar oluşturabilir. Etki profil boyunca da sabit değildir; açık alan oranı, herhangi bir kesitte ne kadar sertliğin kaldığını belirler, bu nedenle merkezde yoğun bir şekilde delikli ancak kenarlara yakın yerlerde katı olan bir şerit, düzgün delikli bir şeritten farklı davranacaktır.
Geçiş tasarımı öncesinde delme konumunun, aralığının ve açık alan oranının haritalandırılması
Güvenilir bir proses tasarlamanın ilk adımı, delik düzenini nihai profil geometrisine göre haritalamaktır. Tasarımcı, her delik sırasının büküm çizgilerine göre tam konumunu, delik kenarlarından şerit kenarına olan mesafeyi ve açıklıklar arasındaki aralığı bilmelidir. Bu bilgiler genellikle, Ulusal Elektrik Üreticileri Birliği (NEMA) kablo kanalı sistemleri için belirlenen standartlar tarafından tanımlanan profil spesifikasyonundan elde edilen düz bir desen çizimi veya CAD verisi olarak sağlanır.
Kritik parametre, her boyuna kesitteki açık alan oranıdır. Eğer bir büküm çizgisi, açık alanın yaklaşık %30-40'ı aştığı bir bölgeden geçiyorsa, kalan köprü genişliği temiz bir yarıçap oluşturmak için yeterli malzeme sağlamayabilir. Bu gibi durumlarda, tasarımcı ya bükümü delikten uzaklaştırmalı, bükme sırasını değiştirmeli ya da delik deseninin ayarlanıp ayarlanamayacağını müşteriyle teyit etmelidir. Kenar mesafesi de aynı derecede önemlidir; şerit kenarına çok yakın olan delikler, flanş şekillendirme sırasında yırtılmaya veya genişlemeye neden olabilecek dar bir marj bırakır.
Yüksek Açık Alan Bölgeleri Etrafındaki Virajların Sıralanması
Delik düzeni anlaşıldıktan sonra, çiçek deseni en zayıf bölümlere doğrudan denk gelmeyecek şekilde düzenlenebilir. Yaygın bir strateji, ilk bükümleri şeridin sağlam alanlarında önce tamamlayarak, şekillendirme geçişleri delikli bölgelere geçmeden önce sertlik kazandıran kısmen şekillendirilmiş bir kanal oluşturmaktır. Bu yaklaşım, büküm daha yüksek açık alanlı bölgelerden geçerken, zaten şekillendirilmiş bölümlerin yükü taşımasına olanak tanır.
Pratikte bu, ilk şekillendirme istasyonlarının yalnızca malzemenin katı olduğu profilin dış kenarlarında çalışabileceği ve gövde şekillendirilmeden önce flanş yönünü belirleyebileceği anlamına gelir. Gövdenin kendisinde delikler varsa, gövde-flanş birleşim yerindeki büküm, tek bir agresif katlama yerine iki veya üç hafif geçişte oluşturulabilir. Kısmi şekillendirme, her istasyon kalan büküm açısının yalnızca küçük bir miktarını ortadan kaldırdığı için yerel burkulma riskini azaltır ve zayıflamış malzemenin yük altında çökme olasılığını azaltır.
Delikli Flanşlar Çevresinde Aşırı Bükülme ve Geri Yaylanma Telafisi
Delikli şeritlerdeki geri yaylanma davranışı profil boyunca homojen değildir. Katı bir flanşta, tüm genişlik elastik geri kazanımı engeller ve sabit bir aşırı bükme açısıyla telafi edilebilen tutarlı bir geri yaylanma üretir. Delikler flanşı kestiğinde, kalan malzemenin bükülmeden sonra farklı bir gerilim dağılımı olur. Delikler arasındaki köprüler aşırı gerilime maruz kalabilirken, açıklıklara bitişik malzeme daha fazla elastikiyetini korur ve bu da profil boyunca tutarsız nihai açılara yol açar.
Bu nedenle, aşırı bükme ayarları tek bir genel ayarlama olarak uygulanmak yerine aşama aşama değerlendirilmelidir. Belirli bir flanş, delik sırasının yakınında daha büyük bir geri yaylanma gösteriyorsa, o istasyon, katı bir bölüm oluşturan bir istasyona göre biraz daha yüksek bir aşırı bükmeye ihtiyaç duyabilir. Ciddi durumlarda, hattın sonundaki bir kalibrasyon geçişi açıyı normalleştirmeye yardımcı olabilir, ancak bu yalnızca önceki istasyonlar kalıcı bir bozulma oluşturmamışsa işe yarar. Haddeleme takım tasarımcısı ayrıca, etkili bükme yarıçapının, gerilim yoğunlaştırıcı görevi gören delik kenarlarından etkileneceğini ve deliklerin köşelerinde çatlamayı önlemek için daha büyük bir yarıçap gerektirebileceğini de dikkate almalıdır.
Delik Köprülerinde Rulo Takım Boşluğu ve Temas Kontrolü
Delikler arasındaki ince köprüler, merdane teması nedeniyle hasara karşı hassastır. Merdaneler bu dar bölümlere aşırı basınç uygularsa, takım yüzeyi çizebilir, deliklerin kenarlarını lekeleyebilir veya hatta köprüyü düzleştirerek profil geometrisini değiştirebilir. Bu nedenle, şeridin ileri doğru hareket etmesi için yeterli teması sağlarken malzemenin ezilmesini önlemek için merdane boşluğu dikkatlice ayarlanmalıdır.
Etkili bir yaklaşım, delik köprüleriyle temas eden bölümlerde biraz daha büyük çaplı rulolar kullanmak ve böylece basıncı daha geniş bir yüzey alanına dağıtmaktır. Alternatif olarak, tasarımcı rulo yüzeyine küçük bir kabartma ekleyerek temasın öncelikle delikli bölge üzerinde değil, şeridin katı kenarlarında gerçekleşmesini sağlayabilir. Bu, profilin şekillendirilmesi için gereken şekillendirme kuvvetini korurken iz bırakma olasılığını azaltır. Rulo malzemesi ve yüzey kalitesi de önemlidir; düşük sürtünme katsayısına sahip cilalı bir yüzey, delik kenarları üzerinde daha düzgün kayarak malzeme alma veya bulaştırma eğilimini azaltır.
Delikli Kablo Kanalı Şeritleri için Besleme, Tesviye ve Gerilim Kontrolü
Delikler sadece şekillendirme istasyonlarını değil, şeridin hat boyunca beslenme şeklini de etkiler. Delikli bir şerit daha az rijitliğe sahip olduğundan, düzensiz gerilime maruz kaldığında eğilmeye ve bükülmeye daha yatkındır. Eğer açıcı veya düzleştirici şeridin bir kenarına diğerinden daha fazla baskı uygularsa, zayıflayan malzeme yanal olarak bükülerek profilin uzunluğu boyunca bir eğriyle ortaya çıkmasına neden olur.
Bunu yönetmek için, hat istasyonlar arasında düşük ve tutarlı bir gerilim sağlamalıdır. Açık alan oranı yüksek bir şerit, delikler arasındaki köprülerin gerilmesini önlemek için düz bir şeride göre daha az genel gerilime ihtiyaç duyabilir. Düzleştirici özellikle önemli bir rol oynar; deliklerin etrafındaki alanları aşırı işlemeye gerek kalmadan şeridi düzleştirmelidir. Düzleştirici çok fazla basınç uygularsa, şekillendirme başlamadan önce delik kenarlarını deforme edebilir. Uygulamada, operatörler düzleştiriciden sonra şeritte kenar dalgalanması veya merkez bükülmesi belirtileri olup olmadığını izlemeli ve şerit düz ve doğru bir şekilde çalışana kadar rulo aralığını veya gerilim ayarlarını kademeli olarak ayarlamalıdır.
Delikli Kablo Kanalı Profilleri için Devreye Alma Kontrolleri
Yeni bir delikli kablo kanalı rulo şekillendirme hattının devreye alınması sırasında, doğrulama süreci, delik deseninden en çok etkilenmesi muhtemel alanlara odaklanmalıdır. Öncelikle, sadece kesilmiş uçlarda değil, profil uzunluğu boyunca çeşitli noktalarda flanş dikliğini kontrol edin. Şerit şekillendirme istasyonlarından geçerken oluşabilecek kademeli bükülme veya açılanmayı tespit etmek için bir gönye ve bir cetvel kullanın.
Ayrıca, çapak, lekelenme veya uzama gibi bozulma belirtileri için delik kenarlarını inceleyin. Düz şeritte yuvarlak olan ancak şekillendirmeden sonra ovalleşen bir delik, aşırı gerilim veya rulo basıncının malzemeyi gerdiğini gösterir. Bükümün malzemeyi içeri çekmediğini doğrulamak için en dıştaki deliklerden flanş kenarına olan mesafeyi kontrol edin. Hattı başlangıçta düşük bir hızda çalıştırın ve herhangi bir sapmanın ilk olarak nerede ortaya çıktığını görmek için her istasyonda profili görsel olarak inceleyin. Düzeltici ayarlamalar, rulo boşluğunu değiştirmek, gerilimi değiştirmek veya belirli bir istasyonda aşırı bükme açısını değiştirmek anlamına gelse bile, her seferinde bir parametre için yapılmalıdır.
Aşağıdaki devreye alma kontrolleri, ana denetim noktalarını, dikkat edilmesi gereken durumları ve her bir sapma türüne yönelik ayarlamaları özetlemektedir.
| Denetim Noktası | Neleri Kontrol Etmeli | Muhtemel Sebep ve Düzeltici Eylem |
|---|---|---|
| Flanşın dikliği | Profil boyunca, sadece kesim uçlarında değil, kademeli olarak bükülme veya açı oluşturma | Dengesiz şekillendirme kuvvetleri; etkilenen istasyonda merdane boşluğunu veya aşırı bükme açısını ayarlayın |
| Delik kenarı kalitesi | Çapaklanma, lekelenme veya delik şeklinin uzaması | Aşırı gerilim veya rulo basıncı malzemenin gerilmesine neden olur; gerilimi veya rulo basıncını azaltın |
| Delik-kenar mesafesi | En dıştaki deliklerden flanş kenarına olan mesafe | Malzemeyi içeri doğru çeken bükme işlemi; malzeme akışını kontrol etmek için bükme sıralamasını veya haddeleme geometrisini değiştirin |
| Tesviye işleminden sonra şerit düzlüğü | Kenar dalgası veya orta toka | Düzleştirici, delikli alanlarda aşırı çalışıyor; düzleştirici silindir aralığını veya gerilim ayarlarını kademeli olarak ayarlayın |
Düzeltici ayarlamalar, bir parametre üzerinde tek tek yapılmalı ve başka bir ayarı değiştirmeden önce etkisi izlenmelidir. Kablo kanalı üreticisi için amaç, çoğu zaman çizime uyan bir profil üretmek değil, uzun üretim süreçlerinde tekrarlanabilir sonuçlar elde etmektir. Deliklerin şeridin mekanik davranışını değiştirdiğini ve bu değişikliklere saygı duyan bir rulo geçiş tasarımı uygulayarak, bir şekillendirme hattı, temiz deliklere ve tutarlı flanş açılarına sahip, kararlı ve boyut olarak doğru profiller üretebilir.
Sıkça Sorulan Sorular
Alıcılar fiyat teklifi almadan önce delik deseniyle ilgili olarak neleri belirtmelidir? ›
Alıcılar, planlanan büküm çizgilerine göre delik sırası konumlarını, delik aralığını, kenar mesafelerini ve açık alan oranını gösteren hassas bir düz kalıp çizimi sağlamalıdır. Bu veriler, şerit sertliğinin nerede azaltılacağını belirlediği için rulo geçiş tasarımı için çok önemlidir. Bu bilgi olmadan, takım yanlış sıralanabilir ve bu da delikli kablo kanalı rulo şekillendirme sırasında flanş deformasyonuna veya delik kenarı kalitesinin düşük olmasına yol açabilir.
Açık alan, deliklerin etrafındaki flanş oluşumunu nasıl etkiler? ›
Bükülme hattında tipik olarak %30 ila %40'ın üzerinde olan yüksek açık alan bölgeleri, şekillendirme gerilimi altında erken deforme olan dar çelik köprüler oluşturur. Bükülme gerilimini eşit olarak dağıtmak yerine, şerit en yakın açıklıkta deforme olur ve dalgalı kenarlara veya düzlem dışı ağ hareketine neden olur. Tasarımcı, bu zayıflamış bölümlerden kaçınmak için bükülmeleri yeniden konumlandırmalı veya sıralamalı ya da delik deseninin ayarlanıp ayarlanamayacağını doğrulamalıdır.
Delikli profillerde deformasyonu hangi bükme sırası önler? ›
Çiçek deseni, delikli bölgeler şekillendirilmeden önce sertlik kazandırmak için önce sağlam alanlar oluşturmalıdır. Bu genellikle, dış flanş açılarının ilk istasyonlarda oluşturulması, ardından gövde-flanş bağlantılarının iki veya üç hafif geçişte bükülmesi anlamına gelir. Bu, şeridin çökmeye karşı direncinin daha düşük olduğu her istasyonda uygulanan bükme açısını en aza indirerek yerel burkulmayı azaltır.
Flanşı kesen deliklerin olduğu yerlerde geri yaylanma neden farklıdır? ›
Delikler arasındaki malzeme köprüleri aşırı gerilime maruz kalabilirken, açıklıklara bitişik bölümler daha fazla esneklik korur. Bu durum, profil uzunluğu boyunca tutarsız nihai flanş açıları oluşturur. Bu nedenle, sabit genel aşırı bükülme telafisi güvenilir değildir. Her istasyon bağımsız olarak değerlendirilmelidir ve bir kalibrasyon işlemi, yalnızca önceki istasyonlar kalıcı bir bozulmaya neden olmamışsa yardımcı olabilir.
İnce delikli köprülerin etrafında en güvenli yuvarlanma mesafesi ne olmalıdır? ›
Rulolar, delikler arasındaki dar köprüleri ezmemelidir, çünkü aşırı basınç şeritte iz bırakabilir, delik kenarlarını lekeleyebilir veya köprüleri düzleştirebilir. Etkili stratejiler arasında, basıncı yaymak için temas noktalarında biraz daha büyük çaplı rulolar kullanmak veya temasın esas olarak sağlam şerit kenarlarında gerçekleşmesi için rulo yüzeyine kabartma eklemek yer alır. Cilalı, düşük sürtünmeli rulo yüzeyleri de iz bırakmayı azaltır.
Delikli kablo kanalı şeritlerinde gerilim nasıl yönetilmelidir? ›
Delikli şerit, katı malzemeye göre daha az rijitliğe sahip olduğundan, düzensiz gerilim altında eğilme ve bükülmeye eğilimlidir. Operatörler, delikler arasındaki köprülerin gerilmemesi için istasyonlar arasında düşük ve tutarlı bir gerilim sağlamalıdır. Düzleştirici, delikli bölgeleri aşırı işlemeksizin şeridi düzleştirmelidir; kenar dalgalanması veya merkez bükülmesi olup olmadığını kontrol edin ve rulo aralığını veya gerilim ayarlarını kademeli olarak ayarlayın.
Delikli tepsi profilleri için hangi devreye alma kontrolleri en önemlidir? ›
Sadece kesim uçlarında değil, tüm profil uzunluğu boyunca flanşın dikliğine odaklanın. Delik şekillerini çapak, lekelenme veya oval uzama açısından inceleyin; bunlar aşırı gerilim veya haddeleme basıncından kaynaklanan gerilmeyi gösterir. Malzeme çekmesini tespit etmek için dış deliklerden flanş kenarlarına olan mesafeyi doğrulayın. Tekrarlanabilir sonuçlar elde etmek için her seferinde bir parametre üzerinde düzeltici ayarlamalar yapın.
