
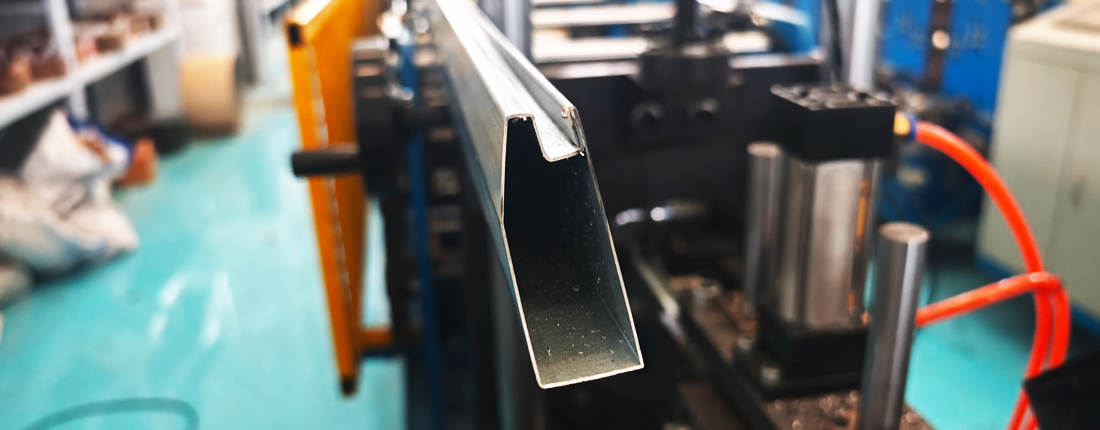
Rulo Şekillendirme Makinelerinde Profil Bozulmasının Nasıl Çözüleceği – MTC Teknik Kılavuzu
MTC olarak , rulo şekillendirme söz konusu olduğunda hassasiyetin her şey olduğunu biliyoruz. Müşterilerimiz, rulo şekillendirme makinelerinin, sonraki montaj aşamalarına mükemmel şekilde uyan C profilleri , U profilleri , omega profilleri ve saplamalar üretmesine güveniyor. Ancak duyduğumuz en can sıkıcı sorunlardan biri, rulo şekillendirme makinelerinde profil deformasyonudur ; yani bir profilin eğilmesi, bükülmesi veya tolerans dışına çıkmasıdır.
Bugün, profil bozulmasının nedenlerini, adım adım nasıl giderileceğini ve üretim süreçlerinizi etkilemesini nasıl önleyeceğinizi inceleyelim. İster çelik iskelet için yüksek hızlı bir hat, ister endüstriyel kanallar için çok profilli bir hat işletiyor olun, bu kılavuz hurda miktarını en aza indirmenize ve tutarlılığı en üst düzeye çıkarmanıza yardımcı olacaktır.
İçindekiler
Profil Bozulması Nedir?
Profil deformasyonu, rulo şekillendirme yöntemiyle üretilen parçanın amaçlanan şeklinden herhangi bir sapmadır. Normalde dar profillerde, örneğin C/U aşık rulo şekillendirme makinesi , pencere çerçevesi rulo şekillendirme makinesi , şapka aşık rulo şekillendirme makinesi vb. gibi makinelerde meydana gelir. Bununla birlikte, metal dış cephe kaplama panelleri gibi geniş sac levhaların üretiminde , çok nadir durumlarda deforme olmuş paneller ortaya çıkar. Her neyse, yaygın formlar şunlardır:
- Eğilme: Profil uzunluğu boyunca kademeli bir eğrilik
- Bükülme: Sarmal bir dönüş, montajı zorlaştırır.
- Kamber: Profilden aşağıdan bakıldığında görülebilen yana doğru bir eğim.
- Boyutsal Sapma: Flanş genişlikleri, gövde yükseklikleri veya dudak boyutlarının tolerans dışı olması
Bu kusurlar ilk bakışta önemsiz gibi görünse de, müşteriler tarafından tüm partilerin reddedilmesine, projelerin gecikmesine ve maliyetlerin artmasına neden olabilir.
Profil Bozulması Neden Oluşur?
1. Takım Hizalama Hatası:
Rulo şekillendirme hattındaki her bir stand bir öncekinin üzerine kuruludur. Herhangi bir rulo yanlış hizalanırsa—çok uzak mesafede, eğik veya paralel değilse—hata hat boyunca katlanır. 0,5 mm'lik bir kayma bile, birkaç metre profil uzunluğu boyunca önemli bir eğilmeye neden olabilir.
2. Malzeme Değişkenliği:
Rulo şekillendirme, tutarlı malzeme özelliklerine bağlıdır. Kalınlık veya akma dayanımındaki varyasyonlar, bazı bölümlerin beklenenden daha fazla veya daha az bükülmesine ve sonuç olarak tutarsız profillere yol açar. Yüksek mukavemetli çelik, özellikle şekillendirme basıncına ve geri yaylanmaya karşı hassastır.
3. Giriş Kılavuzunun Yanlış Ayarlanması:
Rulo şekillendirme makinelerinin giriş kılavuzları, şeridi ilk şekillendirme geçişine ulaşmadan önce konumlandırır. Aşınmış, gevşek veya merkezden çok uzak bir şekilde ayarlanmışlarsa, malzeme rulolardan düzensiz bir şekilde itilir ve bu da işlem boyunca devam eden bükülme ve eğrilmeye neden olur.
4. Tek İstasyonda Aşırı Şekillendirme:
Tek geçişte çok fazla bükme, şerit üzerinde aşırı gerilime neden olur. Malzeme doğal şekline "geri dönmeye" çalışır ve bu da öngörülemeyen bozulmalara yol açar. Şekillendirme açılarını daha fazla istasyona dağıtmak, daha yumuşak bir geçiş ve daha öngörülebilir sonuçlar yaratır.
5. Yeterli Yağlamanın Olmaması:
Yağlama yapılmadığında, şerit ile silindirler arasındaki sürtünme artar. Bu durum sadece takım aşınmasını hızlandırmakla kalmaz, aynı zamanda şeridi yana doğru sürükleyerek bükülmeye veya direncin en yüksek olduğu yerlerde malzemenin eğilmesine neden olabilir.
Adım Adım Sorun Giderme Süreci

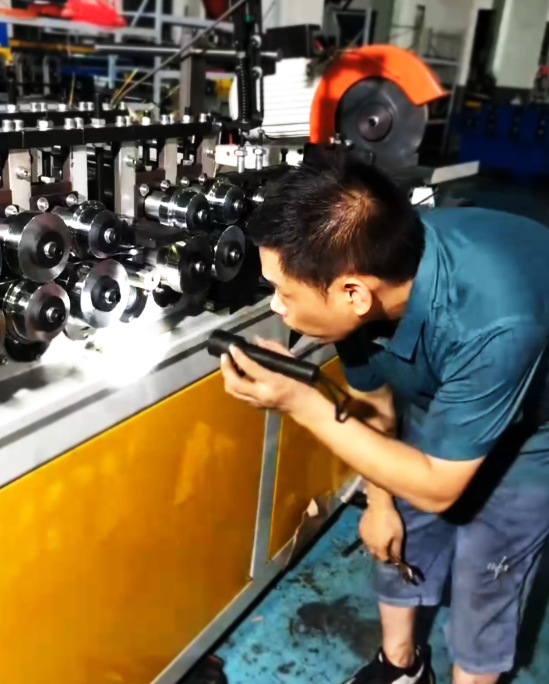
Adım 1: Profili İyice İnceleyin
Öncelikle profilin tüm uzunluğu boyunca dikkatlice ölçüm yapın. Eğilme, bükülme veya kavis olup olmadığını kontrol etmek için kumpas ve düz bir cetvel kullanın. Bozulmanın düzgün mü yoksa aralıklı mı olduğunu not edin.
Adım 2: Takım Hizalamasını Doğrulayın
Hattı durdurun ve her bir rulo istasyonunun konumunu kontrol edin. Rulo yüzeylerinin paralel olduğundan ve her iki taraftaki boşlukların eşit olduğundan emin olun. Tolerans dışı olan standları yeniden hizalayın.
3. Adım: Bobin Özelliklerini Doğrulayın
Bobinin kalınlığını, akma dayanımını ve yüzey durumunu iş emri ve makine ayarlarıyla karşılaştırın. Bazı durumlarda, farklı bir bobinden test şeridi çalıştırmak, malzemenin sorun olup olmadığını hızlı bir şekilde doğrulayabilir.
4. Adım: Şekillendirme Geçişlerini Yeniden Dengeleyin
Eğer bozulma devam ederse, şekillendirme çiçeğini gözden geçirin ve bükme açılarını yeniden dağıtmayı düşünün. Örneğin, dört geçişte 90° elde ediyorsanız, daha küçük açı artışları yapmak için beşinci bir geçiş ekleyin. Bu yaklaşım, malzeme gerilimini ve geri yaylanmayı azaltır.
Adım 5: Giriş Kılavuzlarını İnce Ayarlayın
İlk geçişten önce şeridi ortalamak çok önemlidir. Kılavuzların kare, simetrik ve aşırı derecede aşınmamış olduğundan emin olun. Küçük ayarlamalar yapın ve profil üzerindeki etkisini gözlemleyin. Girişte 1 mm'lik bir yanlış hizalama bile, 6 metrelik bir profilin uzunluğu boyunca birkaç milimetrelik bir eğriliğe dönüşebilir. Bu, sorun giderme sırasında test edilebilecek en hızlı ayarlamalardan biridir.
Adım 6: Yağlamayı Gözden Geçirin ve Optimize Edin
Yağlama sistemlerini tıkanıklık, sızıntı veya düzensiz püskürtme desenleri açısından inceleyin. İlk geçişten önce yağlayıcının eşit şekilde uygulandığından ve malzemenin kaplamasıyla uyumlu olduğundan emin olun. Doğru yağlama sürtünmeyi azaltır, malzeme akışını iyileştirir ve sürtünmeden kaynaklanan deformasyonu en aza indirir.
Rulo Şekillendirme Makinelerinde Profil Bozulmasına Yönelik Uzun Vadeli Çözümler

MTC'de sadece rulo şekillendirme ekipmanı tedarik etmiyoruz, komple çözümler tasarlıyoruz. Sürekli profil bozulmasıyla karşılaşan üreticiler için şunları öneriyoruz :
- Daha hızlı ve tekrarlanabilir kurulumlar için hassas hızlı değiştirme takım sistemleri.
- Büyük miktarlarda üretimden önce sapmayı tespit etmek için kullanılan hat içi ölçüm sistemleri.
- Operatör Eğitim Programları, ekibinizin hizalama sorunlarının erken belirtilerini tespit etmesine yardımcı olur.
- Rulo halinde şekillendirilmiş profillerinizin bükülmesini veya eğilmesini düzeltmek için kullanılan düzleştirme ünitesi.
- Üretim hattınıza özel olarak hazırlanmış önleyici bakım programları.
Mühendislik ekibimiz ayrıca şekillendirme geçişlerini yeniden tasarlayabilir veya özel malzemeniz ve profiliniz için optimize edilmiş yedek rulolar tedarik edebilir. Rulo şekillendirme makinesi sorun giderme işlemlerini.
Profil Bozulmasının Ortadan Kaldırılmasının Faydaları
- Daha düşük hurda oranları: Malzemeden tasarruf edin ve yeniden işleme maliyetlerini azaltın.
- Tutarlı Kalite: Kolayca monte edilebilen ve müşteri spesifikasyonlarını karşılayan profiller sunun.
- Artan Verimlilik: Sorun gidermeden kaynaklanan kesintileri en aza indirin.
- Uzun Takım Ömrü: Doğru hizalama, düzensiz aşınmayı ve erken rulo değişimini önler.
Sıkça Sorulan Sorular (SSS)
S1: Bozulmanın takım kaynaklı mı yoksa bobin malzemesinden mi kaynaklandığını nasıl anlarım?
C: Sürekli bozulma, takım sorunlarına işaret eder. Bobinden bobine değişiyorsa, muhtemelen malzeme varyasyonundan kaynaklanmaktadır.
S2: Merdane aralıklarını ayarlayarak bükülmeyi düzeltebilir miyim?
C: Küçük bükülmeler bazen merdane aralığı ayarıyla düzeltilebilir, ancak ciddi bükülmeler genellikle standların yeniden hizalanmasını veya ek geçişler yapılmasını gerektirir.
S3: Kamberi ölçmek için hangi aletleri kullanmalıyım?
C: Lazer ölçüm sistemleri gerçek zamanlı geri bildirim sağlar, ancak hızlı kontroller için düz kenar ve kalınlık ölçer kullanılabilir.
S4: Hat hızı profil doğruluğunu nasıl etkiler?
C: Aşırı hız titreşimi ve gerilimi artırarak bozulmaya neden olabilir. Daha tutarlı sonuçlar için sorun giderme sırasında hızı azaltın.
S5: Şekillendirme simülasyon yazılımı yardımcı olabilir mi?
C: Evet. COPRA RF gibi programlar, şekillendirme işlemlerini sanal olarak simüle ederek, işleme takımlarına geçmeden önce tasarımları ayarlamanıza olanak tanır.
S6: Farklı malzemeler farklı büküm tasarımları gerektirir mi?
C: Kesinlikle. Yüksek mukavemetli çelikler, paslanmaz çelikler ve alüminyumun tümü belirli büküm yarıçaplarına ve büküm konturlarına ihtiyaç duyar.
S7: İlk geçişten önce yağlama yapılmalı mı?
C: Her zaman. Ön yağlama sürtünmeyi azaltır ve tüm kademelerden daha düzgün malzeme akışı sağlar.
S8: Standları ne sıklıkla yeniden hizalamalıyım?
C: Üç ayda bir hizalama kontrolü yapmanızı veya kalite sorunları ortaya çıkarsa hemen yapmanızı öneririz.
Hâlâ çözemediniz mi? Hemen bizimle iletişime geçin!
Profil bozulması üretim hızınızı yavaşlatmak veya kârınızı azaltmak zorunda değil. Doğru rulo şekillendirme makinesi sorun giderme adımları ve önleyici tedbirlerle, tutarlı ve yüksek kaliteli profiller elde edebilirsiniz.
Eğer rulo şekillendirme hattınızda eğilme, bükülme veya eğrilme sorunları yaşıyorsanız, MTC size yardımcı olabilir. mtc-china.com veya bir danışmanlık görüşmesi planlamak için ekibimizle iletişime geçin. Uzmanlarımız, hattınızın optimum performansa geri dönmesi için yerinde destek, özel takım tasarımı ve eğitim programları sağlayabilir.

[…] Bir rulo şekillendirme makinesindeki takım tasarımı, yüksek kaliteli metal profillerin hassas bir şekilde üretilmesi için çok önemlidir. Uygun takım olmadan, üreticiler hizalama sorunları ve tutarsız profil boyutlarıyla karşılaşabilir; bu da profil deformasyonuna yol açabilir. […]