
วิธีแก้ปัญหาการบิดเบี้ยวของรูปทรงในเครื่องขึ้นรูปโลหะแบบรีด – คู่มือทางเทคนิคโดย MTC
ที่ MTCเราทราบดีว่าความแม่นยำเป็นสิ่งสำคัญที่สุดเมื่อพูดถึงการขึ้นรูปด้วยการรีด ลูกค้าของเราไว้วางใจเครื่องขึ้นรูปด้วยการรีดเพื่อผลิต ชิ้นส่วนรูปตัว C, ตัว U, โอเมก้า และสลักเกลียวที่เข้ากันได้อย่างสมบูรณ์แบบในขั้นตอนการประกอบต่อไป อย่างไรก็ตาม หนึ่งในปัญหาที่น่าหงุดหงิดที่สุดที่เราได้ยินบ่อยที่สุดคือ การบิดเบี้ยวของรูปทรงในเครื่องขึ้นรูปด้วยการรีด—เมื่อรูปทรงโค้งงอ บิด หรือเบี่ยงเบนออกจากค่าความคลาดเคลื่อนที่ยอมรับได้
วันนี้ เราจะมาดูกันว่าทำไมการบิดเบี้ยวของรูปทรงจึงเกิดขึ้น วิธีการแก้ไขปัญหาทีละขั้นตอน และวิธีการป้องกันไม่ให้ส่งผลกระทบต่อการผลิตของคุณ ไม่ว่าคุณจะใช้งานสายการผลิตความเร็วสูงสำหรับโครงเหล็ก หรือสายการผลิตหลายรูปทรงสำหรับรางเหล็กอุตสาหกรรม คู่มือนี้จะช่วยให้คุณลดของเสียและเพิ่มความสม่ำเสมอได้สูงสุด.
สารบัญ
การบิดเบือนของภาพคืออะไร?
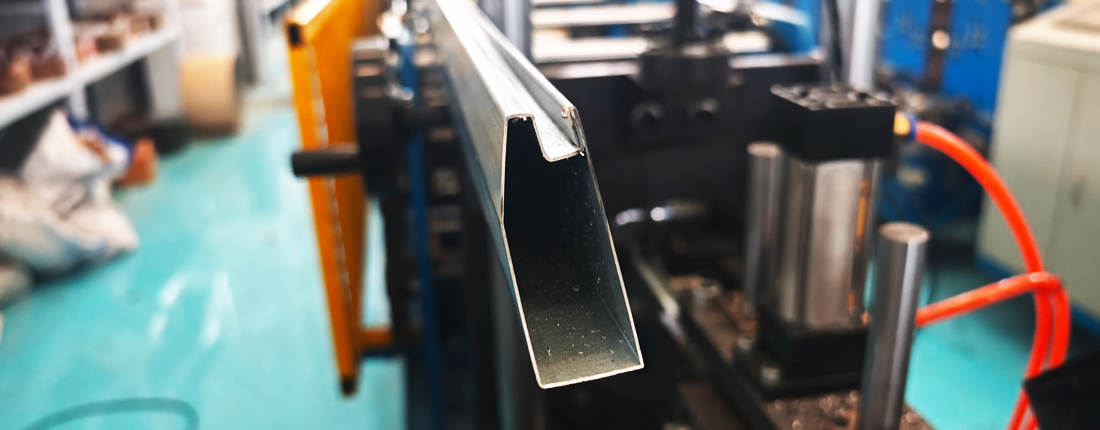
การบิดเบี้ยวของรูปทรง หมายถึง การเบี่ยงเบนใดๆ จากรูปทรงที่ตั้งใจไว้ของชิ้นส่วนที่ขึ้นรูปด้วยการรีด โดยปกติแล้วจะเกิดขึ้นกับรูปทรงแคบๆ เช่น เครื่องรีดขึ้นรูปแปเหล็กรูปตัว C/U, เครื่องรีดขึ้นรูปกรอบหน้าต่าง, เครื่องรีดขึ้นรูปแปเหล็กรูปตัว H เป็นต้น อย่างไรก็ตาม สำหรับการผลิตแผ่นโลหะกว้าง เช่น แผ่นผนังโลหะอาจพบแผ่นโลหะที่บิดเบี้ยวได้บ้างในบางครั้ง แต่โดยทั่วไปแล้ว รูปแบบการบิดเบี้ยวที่พบได้บ่อย ได้แก่:
- การโค้งงอ: การโค้งงออย่างค่อยเป็นค่อยไปตามความยาวของรูปทรง
- การบิด: การหมุนแบบเกลียว ทำให้การประกอบทำได้ยาก
- แคมเบอร์: ส่วนโค้งที่มองเห็นเป็นแนวขวางเมื่อมองจากด้านข้าง
- การคลาดเคลื่อนของขนาด: ความกว้างของปีก ความสูงของส่วนกลาง หรือขนาดของขอบปีกอยู่นอกช่วงค่าความคลาดเคลื่อนที่ยอมรับได้
ข้อบกพร่องเหล่านี้อาจดูเหมือนเล็กน้อยในแวบแรก แต่สามารถทำให้ลูกค้าปฏิเสธสินค้าทั้งล็อต ส่งผลให้โครงการล่าช้าและต้นทุนเพิ่มสูงขึ้น.
เหตุใดจึงเกิดการบิดเบือนของภาพโปรไฟล์?
1. การจัดตำแหน่งเครื่องมือที่ไม่ถูกต้อง
แต่ละแท่นในสายการผลิตขึ้นรูปโลหะด้วยลูกกลิ้งจะสร้างขึ้นจากแท่นก่อนหน้า หากลูกกลิ้งใดๆ จัดตำแหน่งไม่ถูกต้อง ไม่ว่าจะเป็นระยะห่างมากเกินไป เอียง หรือไม่ขนานกัน ความผิดพลาดจะสะสมไปตลอดสายการผลิต แม้แต่การเลื่อนเพียง 0.5 มิลลิเมตร ก็อาจทำให้เกิดการโก่งงออย่างมากในชิ้นงานที่มีความยาวหลายเมตร
2. ความแปรปรวนของวัสดุ
การขึ้นรูปด้วยการรีดขึ้นอยู่กับคุณสมบัติของวัสดุที่สม่ำเสมอ ความแปรปรวนของความหนาหรือความแข็งแรงครากหมายความว่าบางส่วนจะโค้งงอมากหรือน้อยกว่าที่คาดไว้ ส่งผลให้รูปทรงไม่สม่ำเสมอ เหล็กกล้าความแข็งแรงสูงมีความไวต่อแรงดันในการขึ้นรูปและการคืนตัวเป็นพิเศษ
3. การตั้งค่าตัวนำทางเข้าที่ไม่เหมาะสม
ตัวนำทางเข้าของเครื่องขึ้นรูปโลหะแบบม้วนจะกำหนดตำแหน่งของแผ่นโลหะก่อนที่จะถึงขั้นตอนการขึ้นรูปครั้งแรก หากตัวนำทางเข้าสึกหรอ หลวม หรือตั้งห่างจากจุดศูนย์กลางมากเกินไป วัสดุจะถูกดันผ่านลูกรีดอย่างไม่สม่ำเสมอ ทำให้เกิดการบิดงอและโค้งงอซึ่งคงอยู่ตลอดกระบวนการ
4. การขึ้นรูปมากเกินไปในสถานีเดียว
การดัดมากเกินไปในการผ่านครั้งเดียวจะทำให้แผ่นโลหะรับแรงมากเกินไป วัสดุจะพยายาม "ดีดกลับ" ไปสู่รูปทรงเดิม ทำให้เกิดการบิดเบี้ยวที่ไม่สามารถคาดเดาได้ การกระจายมุมการขึ้นรูปไปยังสถานีต่างๆ มากขึ้นจะทำให้การเปลี่ยนผ่านราบรื่นขึ้นและได้ผลลัพธ์ที่คาดเดาได้มากขึ้น
5. การขาดการหล่อลื่นที่เหมาะสม
หากไม่มีการหล่อลื่น แรงเสียดทานระหว่างแผ่นโลหะกับลูกกลิ้งจะเพิ่มขึ้น ซึ่งไม่เพียงแต่จะทำให้เครื่องมือสึกหรอเร็วขึ้นเท่านั้น แต่ยังอาจทำให้แผ่นโลหะถูกดึงไปด้านข้าง ทำให้เกิดการบิดงอหรือทำให้วัสดุโก่งงอในบริเวณที่มีแรงต้านสูงสุดได้
ขั้นตอนการแก้ไขปัญหาทีละขั้นตอน

ขั้นตอนที่ 1: ตรวจสอบรูปทรงอย่างละเอียด
เริ่มต้นด้วยการวัดรูปทรงอย่างระมัดระวังตลอดความยาวทั้งหมด ใช้เวอร์เนียร์คาลิเปอร์และไม้บรรทัดตรงเพื่อตรวจสอบการโก่งงอ การบิด หรือการโค้งงอ สังเกตว่าการบิดเบี้ยวเกิดขึ้นอย่างสม่ำเสมอหรือเกิดขึ้นเป็นช่วงๆ
ขั้นตอนที่ 2: ตรวจสอบการจัดแนวเครื่องมือ
ปิดสายการผลิตและตรวจสอบตำแหน่งของแต่ละสถานีลูกกลิ้ง ตรวจสอบให้แน่ใจว่าหน้าลูกกลิ้งขนานกันและช่องว่างเท่ากันทั้งสองด้าน ปรับแนวแท่นที่อยู่นอกช่วงความคลาดเคลื่อนใหม่
ขั้นตอนที่ 3: ตรวจสอบคุณสมบัติ
ของขดลวด เปรียบเทียบความหนา ความแข็งแรง และสภาพพื้นผิวของขดลวดกับใบสั่งงานและการตั้งค่าเครื่องจักร ในบางกรณี การทดสอบโดยใช้แผ่นทดสอบจากขดลวดอื่นสามารถช่วยยืนยันได้อย่างรวดเร็วว่าวัสดุเป็นปัญหาหรือไม่
ขั้นตอนที่ 4: ปรับสมดุลการขึ้นรูป
หากยังคงเกิดการบิดเบี้ยว ให้ตรวจสอบรูปทรงของชิ้นงานและพิจารณาการกระจายมุมดัดใหม่ ตัวอย่างเช่น หากคุณสามารถดัดให้ได้มุม 90° ในการขึ้นรูปสี่ครั้ง ให้เพิ่มครั้งที่ห้าเพื่อให้ได้มุมที่เล็กลง วิธีนี้จะช่วยลดความเครียดของวัสดุและการคืนตัว
ขั้นตอนที่ 5: ปรับแต่งตัวนำทางเข้า
การจัดตำแหน่งแถบให้อยู่ตรงกลางก่อนการผ่านครั้งแรกนั้นสำคัญมาก ตรวจสอบว่าตัวนำเป็นสี่เหลี่ยมจัตุรัส สมมาตร และไม่สึกหรอมากเกินไป ทำการปรับแต่งเล็กน้อยและสังเกตผลกระทบต่อรูปทรง แม้แต่การเบี่ยงเบนเพียง 1 มม. ที่ทางเข้าก็อาจทำให้เกิดการโค้งงอหลายมิลลิเมตรตลอดความยาว 6 เมตร นี่เป็นการปรับแต่งที่รวดเร็วที่สุดอย่างหนึ่งในการทดสอบระหว่างการแก้ไขปัญหา
ขั้นตอนที่ 6: ตรวจสอบและปรับปรุง
ระบบหล่อลื่น ตรวจสอบระบบหล่อลื่นเพื่อหาการอุดตัน การรั่วไหล หรือรูปแบบการพ่นที่ไม่สม่ำเสมอ ตรวจสอบให้แน่ใจว่ามีการใช้สารหล่อลื่นอย่างสม่ำเสมอก่อนการผ่านครั้งแรก และเข้ากันได้กับสารเคลือบของวัสดุ การหล่อลื่นที่เหมาะสมจะช่วยลดแรงเสียดทาน ปรับปรุงการไหลของวัสดุ และลดการบิดเบี้ยวที่เกิดจากแรงต้าน
แนวทางแก้ไขระยะยาว สำหรับปัญหาการบิดเบี้ยวของรูปทรงในเครื่องขึ้นรูปโลหะแบบรีด

ที่ MTCเราไม่ได้แค่จัดหาอุปกรณ์ขึ้นรูปโลหะม้วนเท่านั้น แต่เราออกแบบโซลูชันที่ครบวงจร สำหรับผู้ผลิตที่ประสบปัญหาการบิดเบี้ยวของรูปทรงอย่างต่อเนื่อง เราขอแนะนำ:
- ระบบเปลี่ยนเครื่องมือแบบรวดเร็วแม่นยำ ช่วยให้การตั้งค่ารวดเร็วและได้ผลลัพธ์ที่สม่ำเสมอมากขึ้น
- ระบบวัดแบบอินไลน์ เพื่อตรวจจับการเปลี่ยนแปลงก่อนการผลิตในปริมาณมาก
- โปรแกรมฝึกอบรมผู้ปฏิบัติงาน เพื่อช่วยให้ทีมของคุณระบุสัญญาณเริ่มต้นของการทำงานที่ผิดปกติได้
- ชุดปรับความตรง เพื่อปรับแก้การบิดงอของชิ้นงานขึ้นรูปด้วยการรีด
- ตารางการบำรุงรักษาเชิงป้องกันที่ ปรับแต่งให้เหมาะสมกับสายการผลิตของคุณ
ทีมวิศวกรของเราสามารถออกแบบขั้นตอนการขึ้นรูปใหม่ หรือจัดหาลูกกลิ้งทดแทนที่เหมาะสมกับวัสดุและรูปทรงเฉพาะของคุณได้ เราทำทุกอย่างเพื่อให้ การ แก้ไข ปัญหาเครื่องขึ้นรูปโลหะ เป็นไปอย่างมีประสิทธิภาพ
ประโยชน์ของการกำจัดความผิดเพี้ยนของรูปทรง
- ลดอัตราของเสีย: ประหยัดวัสดุและลดค่าใช้จ่ายในการแก้ไขงาน
- คุณภาพสม่ำเสมอ: ส่งมอบผลิตภัณฑ์ที่มีโครงสร้างประกอบง่ายและตรงตามข้อกำหนดของลูกค้า
- เพิ่มประสิทธิภาพการทำงาน: ลดเวลาหยุดทำงานที่เกิดจากการแก้ไขปัญหาให้น้อยที่สุด
- อายุการใช้งานของเครื่องมือที่ยาวนานขึ้น: การจัดแนวที่ถูกต้องช่วยป้องกันการสึกหรอที่ไม่สม่ำเสมอและการเปลี่ยนลูกกลิ้งก่อนกำหนด
คำถามที่พบบ่อย (FAQ)
Q1: ฉันจะรู้ได้อย่างไรว่าการบิดเบี้ยวเกิดจากเครื่องมือหรือวัสดุของขดลวด?
A: การบิดเบี้ยวที่เกิดขึ้นอย่างสม่ำเสมอแสดงว่ามีปัญหาที่เครื่องมือ หากการบิดเบี้ยวเปลี่ยนแปลงไปในแต่ละขดลวด แสดงว่าความแปรปรวนของวัสดุอาจเป็นสาเหตุ
Q2: ฉันสามารถแก้ไขการบิดเบี้ยวโดยการปรับช่องว่างระหว่างลูกกลิ้งได้หรือไม่?
A: การบิดเบี้ยวเล็กน้อยบางครั้งสามารถแก้ไขได้ด้วยการปรับช่องว่างระหว่างลูกกลิ้ง แต่การบิดเบี้ยวอย่างรุนแรงมักต้องปรับแนวขาตั้งใหม่หรือเพิ่มจำนวนรอบการพิมพ์
Q3: ฉันควรใช้เครื่องมืออะไรในการวัดแคมเบอร์?
A: ระบบวัดด้วยเลเซอร์ให้ข้อมูลแบบเรียลไทม์ แต่สามารถใช้ไม้บรรทัดและเกจวัดความหนาเพื่อตรวจสอบอย่างรวดเร็วได้
Q4: ความเร็วของสายการผลิตมีผลต่อความแม่นยำของรูปทรงอย่างไร?
A: ความเร็วที่มากเกินไปอาจทำให้การสั่นสะเทือนและความเครียดเพิ่มขึ้น ส่งผลให้เกิดการบิดเบี้ยว ลดความเร็วลงในระหว่างการแก้ไขปัญหาเพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอยิ่งขึ้น
Q5: ซอฟต์แวร์จำลองการขึ้นรูปช่วยได้ไหม?
A: ได้ โปรแกรมอย่าง COPRA RF จำลองการขึ้นรูปเสมือนจริง ทำให้คุณสามารถปรับแต่งการออกแบบก่อนการผลิตด้วยเครื่องมือได้
Q6: วัสดุที่แตกต่างกันต้องใช้การออกแบบลูกกลิ้งที่แตกต่างกันหรือไม่?
A: แน่นอน เหล็กกล้าความแข็งแรงสูง เหล็กกล้าไร้สนิม และอลูมิเนียม ล้วนต้องการรัศมีโค้งและรูปทรงลูกกลิ้งที่เฉพาะเจาะจง
Q7: ควรใช้สารหล่อลื่นก่อนการลำเลียงครั้งแรกหรือไม่?
A: ควรใช้เสมอ การใช้สารหล่อลื่นก่อนจะช่วยลดแรงเสียดทานและทำให้วัสดุไหลผ่านทุกแท่นลำเลียงได้อย่างราบรื่นยิ่งขึ้น
Q8: ฉันควรปรับแนวขาตั้งบ่อยแค่ไหน?
A: เราแนะนำให้ตรวจสอบการปรับแนวทุกไตรมาส หรือทันทีหากพบปัญหาด้านคุณภาพ
ยังแก้ปัญหาไม่ได้ใช่ไหม? ติดต่อเราได้เลย!
ปัญหาการบิดเบี้ยวของรูปทรงชิ้นงานไม่จำเป็นต้องทำให้การผลิตของคุณช้าลงหรือลดผลกำไรของคุณลง ด้วยขั้นตอนการแก้ไขปัญหาและการป้องกันที่ถูกต้องสำหรับเครื่องขึ้นรูปโลหะแบบม้วน คุณจะสามารถผลิตชิ้นงานที่มีคุณภาพสูงและสม่ำเสมอได้.
หากสายการผลิตขึ้นรูปโลหะของคุณประสบปัญหาการโก่งงอ บิดเบี้ยว หรือโค้งงอผิดปกติ MTC สามารถช่วยได้ เยี่ยมชม mtc-china.com หรือติดต่อทีมงานของเราเพื่อกำหนดเวลานัดหมายปรึกษาหารือ ผู้เชี่ยวชาญของเราสามารถให้การสนับสนุนในสถานที่ ออกแบบเครื่องมือที่กำหนดเอง และจัดโปรแกรมฝึกอบรมเพื่อให้สายการผลิตของคุณกลับมาทำงานได้อย่างมีประสิทธิภาพสูงสุด

[…] การออกแบบเครื่องมือในเครื่องขึ้นรูปโลหะแบบรีดนั้นมีความสำคัญอย่างยิ่งต่อการผลิตโปรไฟล์โลหะคุณภาพสูงด้วยความแม่นยำ หากไม่มีเครื่องมือที่เหมาะสม ผู้ผลิตอาจพบปัญหาการเยื้องศูนย์และขนาดของโปรไฟล์ที่ไม่สม่ำเสมอ ซึ่งอาจนำไปสู่การบิดเบี้ยวของโปรไฟล์ได้ […]