

ขอบเหล็กแผ่นบางเป็นคลื่น: สาเหตุและวิธีแก้ไขสำหรับหน้าแปลนสลักเกลียว
เหตุใดหน้าแปลนสลักเกลียวเหล็กแผ่นบางจึงเกิดคลื่นที่ขอบ และการควบคุมช่องว่างการรีดช่วยแก้ไขปัญหานี้ได้อย่างไร
เมื่อเหล็กเส้นบางๆ ออกจากขั้นตอนการขึ้นรูปครั้งสุดท้าย ขอบเหล็กควรเรียบสนิท แต่บางครั้งคุณอาจเห็นขอบที่หยักหรือเป็นคลื่นวิ่งไปตามความยาวของขอบเหล็ก เหล็กเส้นบางๆ ความเป็นคลื่นของขอบ ไม่ใช่ปัญหาด้านความสวยงามที่เกิดขึ้นโดยบังเอิญในหลายกรณี แต่เป็นอาการที่เกิดขึ้นซ้ำๆ ของการกระจายความเค้นที่ไม่สม่ำเสมอและการยืดตัวที่แตกต่างกันซึ่งเกิดขึ้นภายในเครื่องขึ้นรูป เพื่อแก้ไขปัญหานี้ คุณต้องพิจารณา ช่องว่างระหว่างลูกรีด ความสมดุลของลำดับการขึ้นรูป สภาพของเครื่องมือ และตัวแปรของแผ่นเหล็กที่เข้ามาเป็นระบบที่ทำงานร่วมกัน
ภาพรวมของบทความ
เหตุใดจึงเกิดคลื่นที่ขอบเหล็กแผ่นบางในหน้าแปลนสลักเกลียวเหล็กแผ่นบาง
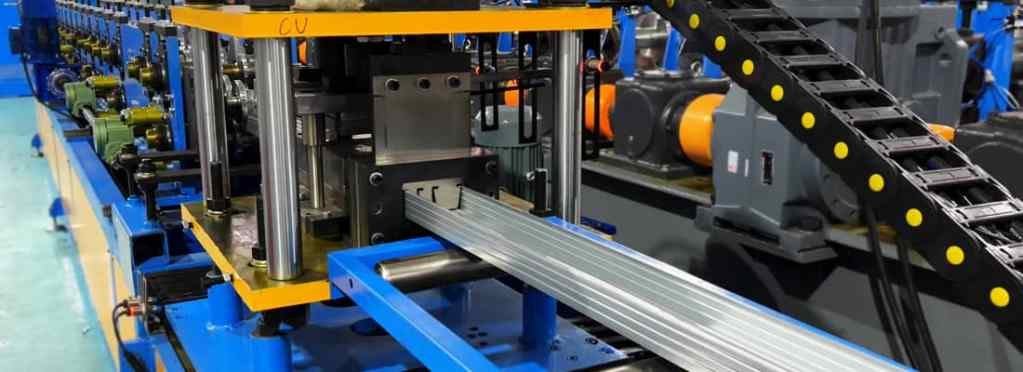
การขึ้นรูปด้วยการรีด (Roll forming) ทำงานโดยการดัดแผ่นโลหะแบนผ่านหลายขั้นตอนเพื่อค่อยๆ เปลี่ยนรูปทรงของหน้าตัด ในกรณีของเหล็กรูปทรงสตั๊ด (stud profile) ส่วนกลาง (web) และปีกทั้งสองข้าง (flanges) จะไม่เคลื่อนที่ไปในระยะทางเดียวกันขณะที่แผ่นโลหะถูกขึ้นรูป ขอบปีกจะต้องยืดออกมากกว่ากึ่งกลางของส่วนกลางเล็กน้อยเพื่อรองรับรูปทรง แต่ความเครียดที่แตกต่างกันนั้นจะต้องถูกควบคุม เมื่อการเสียรูปเฉพาะที่เกินกว่าความสามารถของวัสดุในการกระจายความเค้นอย่างสม่ำเสมอ ขอบปีกจะเกิดรอยย่นหรือคลื่น.
ในทางกลไก ปรากฏการณ์นี้เกิดขึ้นเมื่อแผ่นโลหะเข้าสู่แนวการตัดที่ไม่อยู่ในระนาบเดียวกันเล็กน้อย หรือเมื่อด้านใดด้านหนึ่งของเครื่องมือบังคับให้วัสดุเคลื่อนที่มากกว่าอีกด้านหนึ่ง เนื่องจากเหล็กแผ่นบาง—โดยทั่วไปอยู่ในช่วง 0.45 ถึง 1.2 มม.—มีความต้านทานการดัดงอต่ำ จึงมีแนวโน้มที่จะโก่งงอแบบยืดหยุ่นก่อนที่จะเสียรูปถาวร แม้แต่การบีบอัดที่ไม่ต้องการเพียงเล็กน้อยที่ขอบหน้าแปลนก็จะส่งผลให้เกิดรอยหยักที่มองเห็นได้แทนที่จะไหลอย่างราบเรียบ.
หลักการทางฟิสิกส์ที่อยู่เบื้องหลังปรากฏการณ์นี้ได้รับการบันทึกไว้อย่างดีในกระบวนการขึ้นรูปโลหะแผ่น: คลื่นขอบเหล็กแผ่นบางเกิดขึ้นเมื่อบริเวณขอบเกิดความเค้นตกค้างแบบอัดหลังจากผ่านขั้นตอนการขึ้นรูป เมื่อชิ้นงานเคลื่อนผ่านขั้นตอนถัดไป ความเค้นตกค้างนั้นจะกระจายตัวใหม่และปรากฏให้เห็นเป็นคลื่นเป็นช่วงๆ ตามความยาวของปีกเหล็ก.
สาเหตุหลักและแนวทางการวินิจฉัย
ก่อนปรับแต่งส่วนประกอบใดๆ ของเครื่องจักร คุณควรแยกแยะสาเหตุที่เกิดจากการตั้งค่าเครื่องมือและสาเหตุที่เกิดจากแผ่นโลหะที่ป้อนเข้ามา ขั้นตอนการวินิจฉัยที่รวดเร็วที่สุดสำหรับ เครื่องขึ้นรูปเหล็กเส้นและเหล็กราง มีดังนี้:
- ลองนำชิ้นงานสั้นๆ ผ่านเครื่องกัดโดยไม่ต้องใส่ตัวนำทางขอบ เพื่อดูว่าคลื่นยังคงสมมาตรหรือเลื่อนไปด้านข้างหรือไม่ ซึ่งจะช่วยแยกปัญหาความไม่สมดุลของเครื่องมือออกจากปัญหาการเคลื่อนที่ด้านข้าง
- วัดความกว้างของขอบแผ่นโลหะในหลายตำแหน่งตามแนวโปรไฟล์: ความกว้างที่ไม่สม่ำเสมอแสดงว่าแผ่นโลหะไม่ได้ถูกยึดอย่างสม่ำเสมอระหว่างการตัดแต่ละครั้ง
- ตรวจสอบรอยหรือรอยขัดเงาที่ขอบหน้าแปลน: จุดที่สว่างมักบ่งชี้ว่าแผ่นโลหะสัมผัสกับไหล่ของลูกกลิ้งมากเกินไป ซึ่งจะสร้างโซนการบีบอัดที่ทำให้เกิดการโก่งงอ
- ตรวจสอบว่าช่องว่างระหว่างลูกกลิ้งมีความสม่ำเสมอทั่วทั้งหน้าตัด โดยใช้แผ่นชิมหรือเกจวัดความหนาในขณะที่ลูกกลิ้งหยุดนิ่ง จากนั้นตรวจสอบอีกครั้งขณะรับน้ำหนักที่ความเร็วในการผลิต
เมื่อกระบวนการวินิจฉัยแยกแยะตัวแปรที่เป็นสาเหตุได้แล้ว การแก้ไขมักจะอยู่ในหนึ่งในสี่ด้านต่อไปนี้.
ความไม่สมมาตรของช่องว่างม้วนและการบีบอัดหน้าแปลน
สาเหตุที่พบบ่อยที่สุดเกี่ยวข้องกับ การปรับช่องว่างระหว่างลูกกลิ้งที่ทำให้เกิดคลื่นที่ขอบ ในการรีดที่จัดแนวได้ดี ลูกกลิ้งด้านบนและด้านล่างควรสัมผัสกับแผ่นโลหะอย่างสมมาตร เพื่อให้ขอบหน้าแปลนโค้งงออย่างค่อยเป็นค่อยไปโดยไม่ถูกบีบอัด หากช่องว่างแคบกว่าด้านใดด้านหนึ่งหรือตั้งค่าเล็กเกินไปโดยรวม หน้าลูกกลิ้งจะบีบขอบหน้าแปลนเบาๆ การบีบอัดนั้นจะดันวัสดุไปด้านข้างและด้านหลัง ทำให้เกิดสภาวะการบีบอัดแบบเดียวกันกับที่ทำให้เกิดคลื่นที่ขอบเหล็กแผ่นบาง
การแก้ไขปัญหานี้จำเป็นต้องตรวจสอบช่องว่างระหว่างลูกรีดทีละส่วนตลอดแนวหน้าลูกรีด ไม่ใช่แค่ตรงกลางหรือที่ไหล่ด้านใดด้านหนึ่งเท่านั้น เหล็กแผ่นบางจะแสดงรอยหยักที่ขอบได้อย่างรวดเร็วแม้เพียงความแตกต่างไม่กี่ร้อยมิลลิเมตร ดังนั้นการปรับแต่งจะต้องทำในขณะที่เครื่องรีดหยุดทำงานและลูกรีดทั้งสองปิดสนิท จากนั้นตรวจสอบอีกครั้งในขณะที่แผ่นเหล็กกำลังวิ่งเพื่อวัดว่าช่องว่างเปิดออกภายใต้แรงกดในการขึ้นรูปหรือไม่ ซึ่งจะบ่งชี้ถึงการโก่งตัวของแกนหมุนหรือการสึกหรอของแบริ่งมากกว่าการตั้งค่าแบบคงที่.
สมดุลลำดับการสร้าง
ปัจจัยที่เกี่ยวข้องอีกประการหนึ่งคือลำดับการขึ้นรูปเอง หากการดัดขอบเกิดขึ้นอย่างรุนแรงเกินไปในการขึ้นรูปครั้งเดียว วัสดุบริเวณรัศมีการดัดจะไม่สามารถไหลเข้าด้านในได้เร็วพอ จึงชดเชยด้วยการโก่งงอที่ขอบด้านอิสระ ในทางกลับกัน หากลำดับการขึ้นรูปค่อยเป็นค่อยไปเกินไป การขึ้นรูปในรอบต่อๆ ไปอาจไม่สามารถรักษาแรงดึงของแผ่นโลหะให้เพียงพอที่จะยึดแผ่นกลางให้แบนราบ ทำให้ขอบโลหะเบี่ยงเบนไปด้านข้างได้.
เป้าหมายคือลำดับการขึ้นรูปที่สมดุล โดยแต่ละรอบการขึ้นรูปจะมีปริมาณงานขึ้นรูปที่เท่าๆ กัน เมื่อตรวจสอบคลื่นที่ขอบ ให้สังเกตว่ารอบการขึ้นรูปใดที่ทำให้เกิดคลื่นขึ้นก่อน หากคลื่นปรากฏขึ้นทันทีหลังจากรอบการขึ้นรูปที่ทำการดัดงอมากกว่าครึ่งหนึ่งของมุมดัดงอทั้งหมด แสดงว่าตารางการขึ้นรูปในจุดนั้นมีความเข้มข้นเกินไป เนื่องจากเหล็กแผ่นบางมีขีดจำกัดในการดูดซับการดัดงออย่างรวดเร็วโดยไม่เกิดการโก่งงอ ดังนั้นลำดับการขึ้นรูปอาจจำเป็นต้องกระจายการเพิ่มมุมดัดงอให้ละเอียดขึ้นในหลายๆ สถานี.
สภาวะของเครื่องมือและการปฏิสัมพันธ์ของวัสดุ
เมื่อเกิดรอยหยักที่ขอบเหล็กแผ่นบาง มักจะมองข้ามสภาพของเครื่องมือ โดยเฉพาะอย่างยิ่งในเครื่องจักรใหม่ๆ ที่ผู้ใช้งานคิดว่าเครื่องมือยังคมอยู่ ในทางปฏิบัติ แม้แต่การสึกหรอเพียงเล็กน้อยที่รัศมีลูกกลิ้งด้านล่าง หรือการยกตัวขึ้นเล็กน้อยบนพื้นผิวขึ้นรูปหน้าแปลน ก็สามารถเปลี่ยนรูปทรงการสัมผัสเฉพาะที่ได้ รูปทรงที่เปลี่ยนแปลงไปนั้นอาจสร้างแรงกดที่บีบอัดขอบแผ่นเหล็ก และทำให้เกิดอาการเช่นเดียวกับช่องว่างลูกกลิ้งที่ไม่ถูกต้อง.
ในทำนองเดียวกัน ต้องพิจารณาตัวแปรของแผ่นโลหะขาเข้าด้วย แผ่นโลหะที่มีความโค้งเล็กน้อยหรือม้วนที่มีขอบม้วนงอจะมีลักษณะการยืดตัวของขอบที่แตกต่างจากแผ่นโลหะที่เรียบสนิท กระบวนการขึ้นรูปด้วยการรีดจะขยายความเบี่ยงเบนเหล่านี้ สิ่งที่อาจถือว่าเรียบสำหรับแผ่นโลหะทั่วไปอาจกลายเป็นความเรียบที่ไม่เป็นที่ยอมรับหลังจากผ่านการขึ้นรูปหลายครั้ง เมื่อเกิดคลื่นที่ขอบเฉพาะกับม้วนบางส่วน ให้เปรียบเทียบความสม่ำเสมอของความกว้างและสภาพขอบของแผ่นโลหะขาเข้ากับข้อกำหนดของคุณ ความสัมพันธ์ระหว่างการขึ้นรูปหน้าแปลนและการโก่งงอของขอบนั้นมีความไวต่อตัวแปรต้นทางเหล่านี้ ซึ่งมีการบันทึกไว้ในเอกสารเกี่ยวกับการขึ้นรูปโลหะทั่วไปเกี่ยวกับพฤติกรรมการขึ้นรูปด้วยการรีดเย็น (ดู พื้นฐานทางวิศวกรรมเกี่ยวกับกลไกการขึ้นรูปด้วยการรีด) ขึ้นอยู่กับปริมาณการผลิตของคุณ ให้พิจารณาเพิ่มการรีดให้เรียบเล็กน้อยหรือเครื่องยืดตรงก่อนเข้าเครื่องขึ้นรูปเพื่อปรับรูปทรงของแผ่นโลหะให้เป็นมาตรฐานก่อนเข้าเครื่องขึ้นรูป
มาตรการแก้ไขและข้อแลกเปลี่ยนเชิงปฏิบัติ
เมื่อคุณยืนยันแล้วว่าการตั้งค่าช่องว่างระหว่างลูกรีดเป็นสาเหตุหลัก กระบวนการแก้ไขจะเป็นแบบเชิงกล แต่ต้องทำอย่างเป็นระบบ เริ่มจากจุดที่เกิดคลื่นขอบเหล็กบาง และทำงานทั้งด้านต้นน้ำและปลายน้ำ ปรับช่องว่างระหว่างลูกรีดทีละน้อย ตรวจสอบผลกระทบต่อความเรียบตามขวางของโปรไฟล์ในแต่ละขั้นตอน แทนที่จะพึ่งพาการประเมินด้วยสายตาเพียงอย่างเดียว การใช้ไม้บรรทัดวางขวางความกว้างของหน้าแปลนจะช่วยให้ตรวจจับได้ว่าคลื่นขอบเหล็กบางลดลงหรือเลื่อนไปทางส่วนกลางของแผ่นเหล็กหรือไม่.
| ปัจจัยสนับสนุน | กลไก | สิ่งที่ต้องตรวจสอบ | การแก้ไข / การพิจารณา |
|---|---|---|---|
| ความไม่สมมาตรของช่องว่างม้วน | แรงกดรีดที่ไม่สม่ำเสมอหรือมากเกินไปจะบีบอัดขอบหน้าแปลน ทำให้เกิดบริเวณรับแรงอัด. | ความสม่ำเสมอของช่องว่างระหว่างลูกรีดทั่วทั้งหน้าลูกรีด ทั้งในขณะที่เครื่องรีดหยุดทำงานและในขณะที่แผ่นโลหะกำลังวิ่งภายใต้ภาระ. | ตั้งช่องว่างให้ลูกกลิ้งโค้งงอได้โดยไม่บีบโลหะส่วนที่ยังไม่ขึ้นรูป ตรวจสอบการเปิดของช่องว่างขณะรับน้ำหนัก ซึ่งบ่งชี้ถึงการโก่งตัวของแกนหมุนหรือการสึกหรอของแบริ่ง. |
| การก่อตัวของความไม่สมดุลของลำดับ | การขึ้นรูปโดยใช้มุมโค้งมากเกินไปจะทำให้วัสดุโก่งงอที่ขอบด้านอิสระแทนที่จะไหลเข้าด้านใน. | ระบุช่วงที่คลื่นปรากฏขึ้นครั้งแรก หากคลื่นนั้นเกิดขึ้นหลังจากช่วงที่โค้งงอมากกว่าครึ่งหนึ่งของมุมโค้งทั้งหมด แสดงว่าตารางการทำงานนั้นเข้มข้นเกินไป. | กระจายระยะการดัดให้สม่ำเสมอมากขึ้นในหลายๆ สถานี เพื่อให้แต่ละรอบการดัดมีส่วนช่วยในการขึ้นรูปในปริมาณที่ใกล้เคียงกัน. |
| การสึกหรอของเครื่องมือ | การสึกหรอที่บริเวณรัศมีลูกกลิ้งด้านล่างหรือบริเวณขึ้นรูปขอบจะทำให้รูปทรงการสัมผัสเปลี่ยนแปลงไป ส่งผลให้เกิดแรงกดที่บีบอัดขอบของแผ่นโลหะ. | ตรวจสอบรัศมีการขึ้นรูปขอบบนลูกกลิ้งด้านล่างว่ามีขอบโค้งมนหรือสึกหรอที่ด้านข้างหรือไม่. | เปรียบเทียบรัศมีที่สึกหรอกับแบบร่างเครื่องมือเดิม แม้แต่การสึกหรอเพียงเล็กน้อยก็อาจทำให้จุดสัมผัสเคลื่อนที่และหักล้างการแก้ไขใดๆ ที่ทำผ่านการปรับช่องว่างได้. |
| ตัวแปรแถบขาเข้า | ขอบของแผ่นเหล็กหรือขดลวดรีดจะเปลี่ยนแปลงลักษณะการยืดตัวของขอบ ซึ่งโรงงานจะขยายลักษณะดังกล่าวให้กลายเป็นคลื่นที่ขอบให้เห็นได้ชัดเจน. | หากพบคลื่นที่ขอบเฉพาะในขดลวดบางส่วน ให้เปรียบเทียบความสม่ำเสมอของความกว้างของแผ่นโลหะที่เข้ามาและสภาพของขอบกับข้อกำหนด. | ควรพิจารณาเพิ่มขั้นตอนการปรับผิวให้เรียบเล็กน้อย หรือเครื่องปรับแนวผิวก่อนเข้าเครื่องขึ้นรูป เพื่อปรับรูปทรงของแผ่นโลหะให้เป็นมาตรฐานก่อนเข้าเครื่องขึ้นรูป. |
มีข้อแลกเปลี่ยนที่สำคัญที่ควรคำนึงถึง: การปรับช่องว่างระหว่างลูกรีดให้แคบเกินไปจะช่วยขจัดรอยหยักที่ขอบเหล็กแผ่นบางโดยการบังคับให้วัสดุแบนราบ แต่ก็จะทำให้ลูกรีดสึกหรอเร็วขึ้นและอาจทำให้ขอบเหล็กแข็งตัวจนทำให้การเจาะหรือตัดในขั้นตอนต่อไปทำได้ยาก เป้าหมายไม่ใช่การบังคับให้แผ่นเหล็กแบนราบด้วยแรงอัด แต่เป็นการตั้งช่องว่างให้ลูกรีดดัดขอบเหล็กโดยไม่บีบส่วนที่ไม่ต้องการขึ้นรูป การควบคุมช่องว่างระหว่างลูกรีดควรให้ความรู้สึกเหมือนเป็นการแก้ไขสภาพการขึ้นรูป ไม่ใช่เหมือนการหนีบส่วนที่ชำรุดออกไป.
หากสงสัยว่าเครื่องมือสึกหรอ ให้ตรวจสอบรัศมีการขึ้นรูปหน้าแปลนบนลูกกลิ้งด้านล่างว่ามีการโค้งมนของขอบหรือการสึกหรอของด้านข้างหรือไม่ หากรัศมีเปิดออกแม้เพียงเล็กน้อยเมื่อเทียบกับแบบร่างเครื่องมือเดิม จุดสัมผัสจะเคลื่อนออกไปทางขอบหน้าแปลนและเปลี่ยนตำแหน่งที่แรงขึ้นรูปถูกใช้ นี่เป็นเหตุผลหนึ่งที่ทำให้ รอยหยักที่ขอบหน้าแปลนของสลักเกลียว LGS มักยังคงอยู่หลังจากปรับช่องว่างแล้ว: รูปทรงเรขาคณิตของเครื่องมือเองอาจสึกหรอมากพอที่จะหักล้างการแก้ไขช่องว่างใดๆ ที่คุณทำ
ข้อควรปฏิบัติสำหรับผู้จัดการฝ่ายผลิต
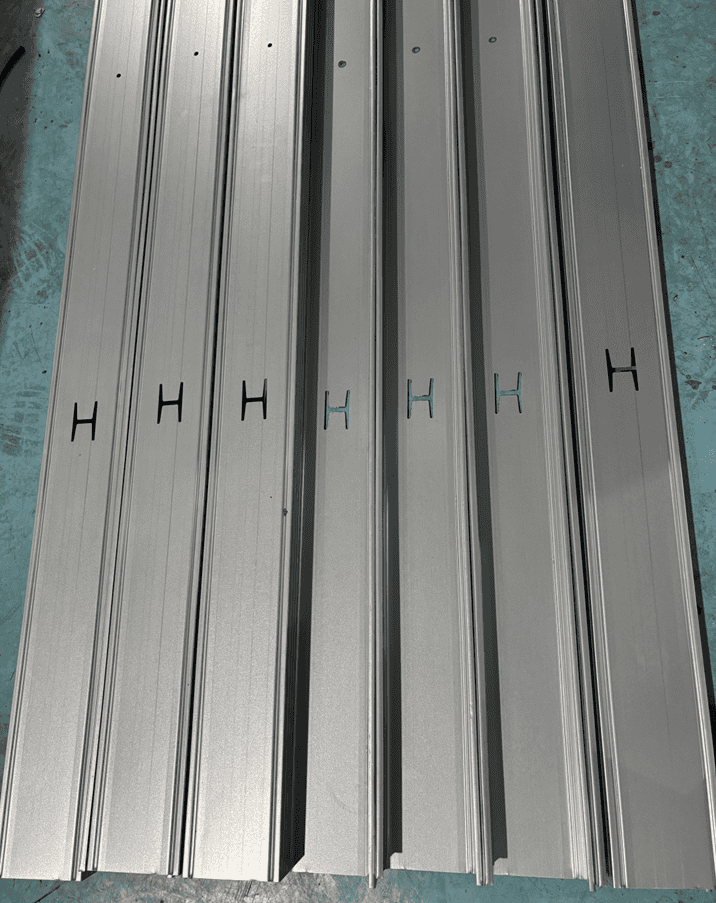
ในสภาพแวดล้อมการผลิต โปรไฟล์เหล็กแผ่นบางจะถูกรีดด้วยความเร็วปานกลาง และอาการขอบเป็นคลื่นมักปรากฏขึ้นหลังจากการเปลี่ยนเครื่องมือ การเปลี่ยนม้วนเหล็กใหม่ หรือการเปลี่ยนสารหล่อลื่น จังหวะเวลาดังกล่าวเป็นเบาะแสในการวินิจฉัยที่ดี: มันชี้ให้เห็นถึงการเปลี่ยนแปลงในตัวแปรที่เกี่ยวข้องมากกว่าข้อบกพร่องในการออกแบบของโปรไฟล์หรือเครื่องรีด การตอบสนองที่ได้ผลดีที่สุดคือการพิจารณา ความเรียบของโปรไฟล์เหล็กแผ่นบาง เป็นพารามิเตอร์ของกระบวนการที่ตอบสนองต่อตำแหน่งช่องว่างของลูกรีด ความสมดุลของแรงกดในการขึ้นรูป และรูปทรงของแผ่นเหล็กที่เข้าสู่เครื่องรีด
สำหรับสายการผลิตขึ้นรูปโลหะด้วยลูกกลิ้ง MTC หลักการปฏิบัติจะเหมือนกับกระบวนการขึ้นรูปที่มีคุณภาพทั่วไป กล่าวคือ ต้องตั้งช่องว่างระหว่างลูกกลิ้งให้เหมาะสม เพื่อให้วัสดุไหลไปตามขอบหน้าแปลนได้อย่างเป็นธรรมชาติโดยไม่ต้องมีการบีบอัดเทียม และลำดับการขึ้นรูปต้องเป็นไปทีละขั้นอย่างเพียงพอสำหรับความหนาของวัสดุที่กำหนด เมื่อสิ่งเหล่านี้ถูกต้องแล้ว ความเค้นตกค้างในหน้าแปลนจะต่ำกว่าเกณฑ์การโก่งงอ และ ข้อบกพร่องในการขึ้นรูป เช่น ขอบเหล็กแผ่นบางที่มีลักษณะเป็นคลื่น จะไม่มีให้เห็นตลอดความยาวของขดลวด
คำถามที่พบบ่อย
ในการประเมินสายการผลิตขึ้นรูปเหล็กเส้นบาง ควรระบุความเร็วสายการผลิตเท่าใดจึงจะสมดุลระหว่างปริมาณการผลิตกับการควบคุมความโค้งของขอบ? ›
สำหรับเหล็กเส้นบางขนาด 0.45–1.2 มม. ความเร็วในการขึ้นรูปโดยทั่วไปอยู่ที่ 20–40 ม./นาที สำหรับเหล็กเส้นรูปตัว C มาตรฐาน การทำงานที่ความเร็วเกิน 40 ม./นาที ต้องพิจารณาเพิ่มเติม: ความเร็วที่สูงขึ้นจะเพิ่มความผันแปรของแรงดึงของแผ่นเหล็กในแต่ละรอบการขึ้นรูป ซึ่งอาจทำให้การยืดตัวที่แตกต่างกันเพิ่มขึ้นและทำให้เกิดรอยหยักที่ขอบ หากการคาดการณ์การผลิตของคุณต้องการความเร็วที่สูงกว่านี้ คุณควรระบุสายการผลิตที่มีรอบการขึ้นรูปมากขึ้น (โดยทั่วไป 12–16 รอบ แทนที่จะเป็น 8–10 รอบ) เพื่อรักษาระดับการโค้งงอต่อรอบให้ต่ำ และเพิ่มตัวสะสมแรงดึงที่ความเร็วสูงเพื่อลดความผันผวนของแรงดึงแผ่นเหล็ก ผู้ซื้อหลายคนมักมองข้ามว่าความเร็วสายการผลิตที่กำหนดไว้จะทำได้เฉพาะกับแผ่นเหล็กที่มีความกว้างและสภาพขอบที่สม่ำเสมอเท่านั้น หากแผ่นเหล็กที่เข้ามามีความแปรปรวนในแต่ละล็อต ควรวางแผนลดความเร็วต่อเนื่องลงเหลือ 60–70% ของความเร็วสูงสุดเพื่อรักษาระดับความเรียบให้ได้ตามที่กำหนด.
ฉันจะตัดสินใจเลือกระหว่างเครื่องขึ้นรูปม้วนแบบธรรมดาและเครื่องที่มีระบบปรับช่องว่างม้วนแบบเซอร์โวได้อย่างไร เมื่อผลิตภัณฑ์ที่ฉันผลิตมีขนาดความลึกของแกนและหน้าตัดหลายแบบ? ›
หากคุณผลิตชิ้นงานที่มีรูปทรงเดียวเป็นเวลานาน เครื่องขึ้นรูปโลหะแบบลูกกลิ้งเชิงกลทั่วไปที่มีการปรับช่องว่างด้วยมือจะคุ้มค่าและเพียงพอสำหรับการควบคุมคลื่นขอบ อย่างไรก็ตาม หากคุณเปลี่ยนรูปทรงมากกว่าหนึ่งครั้งต่อกะ หรือต้องการรักษาความเรียบของขอบให้แม่นยำในขณะที่ขนาดเปลี่ยนแปลงอย่างรวดเร็ว การปรับช่องว่างด้วยระบบเซอร์โวใน 3-4 รอบสุดท้ายจะมีความสำคัญมากขึ้น การควบคุมด้วยเซอร์โวช่วยให้คุณสามารถตั้งค่าช่องว่างตามสูตรการผลิตแต่ละรูปทรง ซึ่งช่วยลดความเสี่ยงที่ผู้ปฏิบัติงานจะทำให้เกิดความไม่สมมาตรของช่องว่างในระหว่างการเปลี่ยนรูปทรงด้วยมือ ซึ่งเป็นสาเหตุหลักของคลื่นขอบ ในทางกลับกัน สถานีควบคุมด้วยเซอร์โวมีต้นทุนสูงกว่าประมาณ 25-35% ต่อรอบ และเพิ่มความซับซ้อนในการควบคุม กฎที่ใช้ได้จริงคือ หากผลิตภัณฑ์ของคุณมีระดับความลึกของหมุดมากกว่าสามระดับ และคุณทำงานที่ความเร็วต่ำกว่า 40 เมตร/นาที ให้พิจารณาการปรับด้วยเซอร์โวเฉพาะในสองรอบการขึ้นรูปสุดท้ายและรอบการปรับให้เรียบเท่านั้น วิธีนี้จะช่วยให้คุณมีศักยภาพในการแก้ไขในจุดที่คลื่นขอบมีความไวที่สุด โดยไม่ต้องเสียค่าใช้จ่ายเพิ่มเติมสำหรับการควบคุมด้วยเซอร์โวในทุกสถานี.
ฉันควรบังคับใช้ข้อกำหนดใดกับซัพพลายเออร์เหล็กแผ่นรีดของฉัน เพื่อลดความเสี่ยงของการเกิดรอยย่นที่ขอบบนเหล็กเส้นบาง? ›
เพื่อป้องกันปัญหาขอบหยักตั้งแต่ต้นทาง ให้ระบุพารามิเตอร์สำคัญสามประการในใบสั่งซื้อเหล็กแผ่นรีด ประการแรก จำกัดความคลาดเคลื่อนของความกว้างของเหล็กแผ่นรีดไว้ที่ ±0.3 มม. ตลอดความยาวของเหล็กแผ่นรีด ความคลาดเคลื่อนที่กว้างกว่านี้จะทำให้เหล็กแผ่นรีดเลื่อนไปด้านข้างในระหว่างการรีด ทำให้เกิดการขึ้นรูปขอบที่ไม่สม่ำเสมอและการบีบอัดเฉพาะจุดที่ขอบด้านใดด้านหนึ่ง ประการที่สอง กำหนดให้ความสูงของครีบขอบสูงสุดไม่เกิน 0.05 มม. บนขอบที่ถูกตัด ครีบที่มากเกินไปจะทำหน้าที่เป็นจุดรวมความเค้นที่บีบอัดเฉพาะจุดระหว่างลูกกลิ้ง ทำให้เกิดโซนการบีบอัดเช่นเดียวกับช่องว่างลูกกลิ้งที่แคบ ประการที่สาม ขอให้ความโค้งของเหล็กแผ่นรีด (ความหนาตรงกลางเทียบกับความหนาของขอบ) ไม่เกิน 1.5% ของเกจที่กำหนด ความโค้งที่สูงขึ้นจะทำให้เกิดการยืดตัวที่แตกต่างกันตลอดความกว้างของเหล็กแผ่นรีด ซึ่งการรีดขึ้นรูปจะเปลี่ยนเป็นขอบหยักโดยตรง หากซัพพลายเออร์ของคุณไม่สามารถรับประกันความคลาดเคลื่อนเหล่านี้ได้ ให้วางแผนสำหรับเครื่องยืดเหล็กแผ่นรีดแบบอินไลน์ที่มีความสามารถในการตัดแต่งขอบ ซึ่งจะเพิ่มต้นทุนสายการผลิตประมาณ 15-20% แต่จะช่วยขจัดตัวแปรที่เกี่ยวข้องกับวัสดุที่พบบ่อยที่สุดในการวินิจฉัยปัญหาขอบหยัก.
ในระหว่างขั้นตอนการออกแบบแม่พิมพ์รีดสำหรับโปรไฟล์ C-stud ใหม่ รัศมีหน้าแปลนแบบใดที่จะช่วยป้องกันการเกิดคลื่นที่ขอบก่อนที่จะเริ่มการผลิตจริง? ›
สำหรับเหล็กเส้นบาง ควรระบุรัศมีโค้งด้านในตรงจุดเปลี่ยนจากเว็บไปยังหน้าแปลนให้มีค่าระหว่าง 1.5 ถึง 2.5 เท่าของความหนาของวัสดุ รัศมีที่เล็กกว่า 1.5 เท่าของความหนาจะทำให้เกิดความเค้นกระจุกตัวที่แนวโค้ง ทำให้การไหลของวัสดุไปยังเว็บช้าลง วัสดุส่วนเกินจะเคลื่อนตัวไปยังขอบหน้าแปลนอิสระ ทำให้เกิดเป็นคลื่น รัศมีที่ใหญ่กว่า 2.5 เท่าของความหนาจะลดปริมาณการขึ้นรูปเย็นที่จำเป็นในการยึดหน้าแปลนให้เรียบ ซึ่งทำให้รูปทรงมีแนวโน้มที่จะคืนตัวได้ง่ายขึ้น และต้องใช้แรงกดรีดมากขึ้นในรอบต่อๆ ไป ซึ่งเสี่ยงต่อการอัดขอบ นอกจากนี้ ควรระบุว่ารัศมีลูกกลิ้งด้านล่างควรออกแบบให้มีส่วนยื่นออกมา 0.1–0.2 มม. ที่ด้านนอกของรัศมีโค้ง ส่วนยื่นนี้จะป้องกันไม่ให้ไหล่ลูกกลิ้งสัมผัสกับบริเวณหน้าแปลนเรียบที่อยู่เลยจุดโค้งไป ทำให้ลดผลกระทบจากการหนีบที่ทำให้เกิดความเค้นตกค้างแบบอัด ข้อกำหนดทั้งสองนี้มีต้นทุนค่อนข้างต่ำในการนำไปใช้ในขั้นตอนการออกแบบ แต่แทบเป็นไปไม่ได้เลยที่จะแก้ไขในภายหลังด้วยการปรับช่องว่างลูกกลิ้งเมื่อตัดเครื่องมือแล้ว.
การตรวจสอบบำรุงรักษาเครื่องขึ้นรูปม้วนแบบใดที่สำคัญที่สุดในระยะยาว เพื่อป้องกันไม่ให้เกิดรอยหยักที่ขอบบนโปรไฟล์ที่เคยเรียบมาก่อน? ›
มีรายการบำรุงรักษา 3 อย่างที่ส่งผลโดยตรงต่อการเกิดคลื่นที่ขอบของเหล็กเส้นบาง ประการแรก ตรวจสอบระยะห่างของแบริ่งแกนหมุนบนเพลาขึ้นรูปด้านล่างทุกๆ 500 ชั่วโมงการทำงาน การสึกหรอของแบริ่งเพียง 0.05 มม. ก็ทำให้ลูกกลิ้งเคลื่อนที่ในแนวดิ่งภายใต้ภาระ ซึ่งจะเปลี่ยนช่องว่างระหว่างลูกกลิ้งอย่างมีประสิทธิภาพในแต่ละรอบการขึ้นรูป นี่เป็นสาเหตุหลักของการเกิดคลื่นที่ขอบเป็นระยะๆ ซึ่งปรากฏเฉพาะที่แรงดึงของขดลวดบางค่าเท่านั้น ประการที่สอง วัดค่าการเบี่ยงเบนของหน้าลูกกลิ้งขึ้นรูป โดยเฉพาะอย่างยิ่งบริเวณขอบและพื้นผิวการขึ้นรูป ด้วยเครื่องวัดแบบหน้าปัดขณะที่ลูกกลิ้งหมุนโดยไม่มีแผ่นเหล็ก ค่าการเบี่ยงเบนรวมที่ยอมรับได้คือต่ำกว่า 0.03 มม. หากสูงกว่านั้น การหมุนของลูกกลิ้งแต่ละรอบจะทำให้เกิดการเปลี่ยนแปลงช่องว่างเป็นวัฏจักร ซึ่งจะสลับกันเป็นคลื่นเป็นระยะๆ ตามขอบ ประการที่สาม ตรวจสอบความหยาบของพื้นผิวลูกกลิ้งในบริเวณขอบโดยใช้เครื่องวัดความหยาบแบบพกพา เมื่อความหยาบของพื้นผิวเกิน 0.8 µm Ra ลูกกลิ้งมีแนวโน้มที่จะเก็บอนุภาคสังกะสีหรือเหล็กขนาดเล็กจากแผ่นเหล็ก ทำให้เกิดจุดสูงเฉพาะที่ซึ่งทำให้ขอบเป็นรอยบุ๋ม จุดสูงเหล่านี้จะต้องถูกกำจัดออกโดยการขัดเงา มิเช่นนั้น การรักษาระยะห่างระหว่างลูกกลิ้งให้สม่ำเสมอจะทำได้ยาก การบำรุงรักษาเชิงป้องกันโดยการตรวจสอบทั้งสามอย่างนี้มีประสิทธิภาพมากกว่าการปรับระยะห่างระหว่างลูกกลิ้งแบบแก้ไขปัญหาเฉพาะหน้า เพื่อป้องกันการเกิดคลื่นที่ขอบลูกกลิ้ง.
ฉันควรระบุให้ใช้เครื่องดัดขอบหลังการตัด หรือเครื่องดัดขอบแบบลูกกลิ้งหลังเครื่องรีด เพื่อแก้ไขปัญหาขอบเป็นคลื่น หรือว่านั่นเป็นการแก้ไขที่อาการมากกว่าสาเหตุ? ›
เครื่องปรับความเรียบของขอบลูกกลิ้งหลังเครื่องขึ้นรูปสามารถแก้ไขคลื่นขอบที่มีแอมพลิจูดต่ำ (แอมพลิจูดต่ำกว่า 1 มม. ในช่วง 300 มม.) ได้ แต่ไม่ควรเป็นวิธีการแก้ไขหลัก การวางเครื่องปรับความเรียบทันทีหลังเครื่องตัดจะเพิ่มแรงดึงพิเศษเกินกว่าการขึ้นรูปครั้งสุดท้าย แรงดึงนี้อาจปกปิดคลื่นขอบในระหว่างการตั้งค่าเริ่มต้น ทำให้ผู้ปฏิบัติงานเข้าใจผิดคิดว่ากระบวนการขึ้นรูปถูกต้อง เมื่อเครื่องปรับความเรียบถูกปิดใช้งานในภายหลังเพื่อการบำรุงรักษา ข้อบกพร่องก็จะปรากฏขึ้นอีกครั้ง หากคุณมีคลื่นขอบเหลืออยู่ซึ่งยังคงอยู่หลังจากปรับลำดับการขึ้นรูปและช่องว่างลูกกลิ้งให้เหมาะสมแล้ว วิธีแก้ปัญหาที่มีประสิทธิภาพมากกว่าคือการเพิ่มการรีดเรียบเพียงครั้งเดียวเฉพาะที่ขอบหน้าแปลน โดยกำหนดค่าให้ลดความหนาของหน้าแปลนลง 2-3% โดยไม่สัมผัสกับส่วนกลาง การปรับระดับเฉพาะจุดนี้จะช่วยกระจายความเครียดที่เหลืออยู่โดยไม่ต้องพึ่งพาแรงดึงของแผ่นโลหะโดยรวม เฉพาะในกรณีที่ตัวแปรด้านเครื่องมือและวัสดุทั้งหมดถูกตัดออกไปแล้ว และแอมพลิจูดของคลื่นขอบเกิน 2 มม. เท่านั้น จึงควรพิจารณาใช้ชุดปรับระดับลูกกลิ้งแบบเต็มความกว้าง และในกรณีนั้น คาดว่าจะต้องใช้ความยาวสายเพิ่มขึ้นอีก 3-5 เมตร พร้อมกับระบบขับเคลื่อนมอเตอร์แยกต่างหาก.

[…] สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับหน้าแปลนสลักเกลียวที่ไม่มั่นคง โปรดดูคู่มือของ MTC เกี่ยวกับขอบหยักของเหล็กแผ่นบาง […]