

Скручивание профиля при профилировании: причины и способы устранения неполадок
Устранение неполадок, связанных со скручиванием профиля при профилировании в процессе производства
Среди многочисленных проблем, возникающих при производстве металлических профилей, скручивание профиля остается одной из самых неприятных, поскольку оно часто развивается постепенно, а не проявляется сразу после запуска оборудования. Производственная линия может работать нормально в течение нескольких часов, прежде чем операторы начнут замечать небольшое вращение готового профиля, что затрудняет определение первопричины.
При производстве С-образных и Z-образных профилей, компонентов кабельных лотков, стоек для стеллажей, кровельных панелей, каналов для теплицили дренажных профилей, скручивание профиля может повлиять на последующую сборку, эффективность упаковки и точность размеров. Эта проблема не ограничивается конкретным типом профиля или маркой материала. Как правило, она возникает в результате совокупного воздействия свойств материала, условий обработки инструмента и производственных настроек.
Для производителей, использующих профилировочный станок в составе непрерывной производственной линии, понимание причин возникновения скручивания зачастую более ценно, чем многократная регулировка роликов без выявления первопричины.
Оглавление
Скручивание профиля при профилировании часто является результатом нескольких небольших изменений
Операторы часто предполагают, что скручивание возникает из-за одной неправильно расположенной формовочной станции. Хотя выравнивание профиля в металлообрабатывающей промышленности имеет важное значение, производственный опыт показывает, что проблема часто носит накопительный характер.
Небольшие различия в состоянии кромок рулона, направляющей подачи, давлении роликов или свойствах материала могут быть незаметны по отдельности. Однако, по мере прохождения полосы через несколько формовочных станций, остаточные напряжения могут постепенно накапливаться, пока профиль не начнет вращаться.
Допуски по толщине материала также заслуживают внимания. Даже если сталь соответствует спецификации, небольшие отклонения по ширине рулона могут влиять на усилия формования во время длительной эксплуатации.
Перед настройкой инструмента многие опытные производители сначала проверяют следующее:
- Центрирование катушки в секции ввода
- Выравнивание боковой направляющей
- Постоянство ширины материала
- Чистота роликов
- Состояние подшипника
- Состояние смазки
Эти проверки часто позволяют исключить простые причины до того, как потребуется более сложная механическая регулировка.
В первую очередь следует оценить равномерность подачи корма сервоприводом
Распространенная ошибка при поиске и устранении неисправностей заключается в том, что основное внимание уделяется только процессу формовки, при этом упускается из виду подача материала.
Если полоса не всегда поступает на первую формовочную станцию, каждая последующая станция компенсирует это отклонение. На протяжении сотен метров производства накопленный эффект может проявляться в виде скручивания профиля, а не очевидной нестабильности подачи.
Современные производственные линии все чаще включают в себя сервоприводные системы подачи, прецизионные направляющие для ввода заготовки и энкодерный контроль для поддержания стабильного продвижения полосы перед началом формовки.
Для производственных линий, использующих гидравлическую штамповку, стабильность подачи становится еще более важной. Плохая синхронизация между подачей и штамповкой может привести к возникновению локальных напряжений, которые впоследствии повлияют на выравнивание профиля в процессе формования.
Хотя деформация может стать заметной ближе к выходу из линии, ее источник часто находится гораздо раньше в производственной последовательности.
Износ инструмента может постепенно изменять поведение профиля
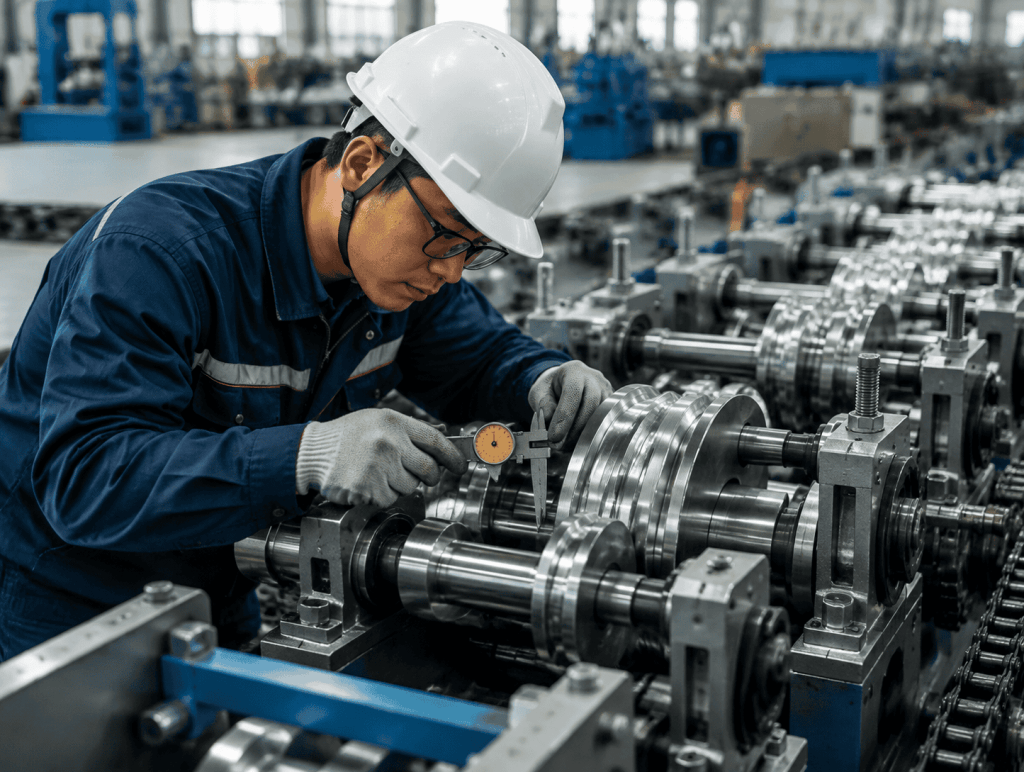
Валковая оснастка обычно не выходит из строя внезапно, но когда это происходит, стабильность процесса холодной прокатки нарушается.
Вместо этого износ роликов развивается постепенно, особенно на предприятиях, перерабатывающих оцинкованную сталь в больших объемах или более тяжелые конструкционные материалы.
Неравномерный износ роликов может привести к небольшим различиям в давлении формования между левой и правой сторонами профиля. Первоначально эти изменения трудно обнаружить только визуальным осмотром.
Регулярное измерение размеров готовой продукции дает более полезную информацию, чем ожидание, пока деформация станет очевидной.
Многие производители устанавливают графики профилактического обслуживания, исходя из количества отработанных часов, а не дожидаясь видимых повреждений инструмента. Периодическая проверка подшипников, жесткости вала, прокладок и поверхностей роликов помогает поддерживать стабильные условия формования на протяжении длительных производственных циклов.
Этот подход в равной степени применим к производству конструкционных профилей, таких как С- и Сигма-профили, кабельные лотки, направляющие для солнечных батарей и компоненты стеллажей для хранения.
Конфигурация оборудования влияет на долговременную стабильность
Конструкция оборудования также играет важную роль в уменьшении вариаций профиля.
Жесткие рамы станков, точно обработанные валы, надежные системы передачи и правильно сбалансированные формовочные станции обеспечивают стабильную основу для непрерывного производства.
Автоматизированное штабелирующее оборудование и системы контролируемой выгрузки также вносят свой вклад. Длинные профили, которые выходят из формовочной секции без достаточной опоры, могут выглядеть деформированными, даже если сам процесс формовки остается стабильным.

Типичная производственная линия, предназначенная для конструкционных профилей, может включать в себя гидравлический разматыватель, систему выравнивания, сервоприводной подающий механизм, секцию штамповки (при необходимости), профилировочный станок, гидравлическую систему резки и автоматическое штабелирующее оборудование. Каждая секция способствует поддержанию размерной стабильности на протяжении всего производственного процесса.
Для производителей, планирующих серийное производство специализированных профилей, поставщики оборудования могут время от времени сотрудничать в процессе проверки оснастки и опытного производства. Такое сотрудничество, как правило, целесообразно для стабильных производственных программ с постоянным спросом, а не для краткосрочных заказов.
Технические рекомендации, опубликованные Международной организацией по стандартизации и Европейской ассоциацией производителей стали, предоставляют ценную справочную информацию о качестве производства, стальных материалах и контроле размеров, что способствует непрерывному совершенствованию производственных процессов.
Искривление профиля редко является результатом одной единственной регулировки. Успешное устранение неполадок обычно достигается путем оценки всего производственного процесса — от ввода рулона до обработки готового профиля — а не путем сосредоточения внимания только на одном участке.
Часто задаваемые вопросы
Во многих случаях скручивание возникает из-за множества небольших изменений в подаче материала, его свойствах и давлении формования, а не из-за одного единственного дефекта.
Не всегда. Перед изменением настроек роликов следует проверить направляющую, центрирование катушки, однородность материала и состояние подшипников.
Да. Плохая синхронизация между подачей и пробивкой может привести к локальному напряжению, которое впоследствии повлияет на выравнивание профиля.
Это может затронуть конструкционные С- и Z-образные профили, секции Sigma, кабельные лотки, стойки стеллажей для хранения, направляющие для солнечных батарей, каналы для теплиц и длинные кровельные профили.
Регулярный осмотр роликов, подшипников, валов и прокладок помогает поддерживать стабильные условия формования и уменьшает постепенное изменение размеров. В результате сводится к минимуму скручивание профиля при формовке.
Да. Надлежащая поддержка профиля после формовки помогает предотвратить деформацию длинномерных изделий во время выгрузки и сбора.
