

Почему важна прямолинейность профиля при профилировании
Прямолинейность профиля при профилировании является одним из важнейших показателей качества изделий из холодногнутой стали. Хотя покупатели часто сосредотачиваются на размерах профиля, расположении отверстий или точности резки, прямолинейность напрямую влияет на эффективность монтажа, структурные характеристики и общее качество продукции.
Даже если все размеры соответствуют спецификации, чрезмерный изгиб, выпуклость или скручивание могут затруднить сборку профилей, увеличить время монтажа и привести к жалобам клиентов. Понимание факторов, влияющих на прямолинейность профиля, позволяет производителям повысить стабильность производства и сократить дорогостоящие доработки.

Оглавление
Что такое прямолинейность профиля при профилировании?
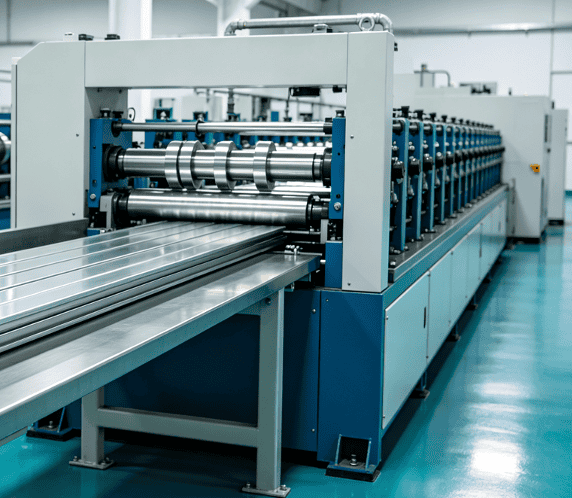
Прямолинейность профиля описывает, насколько точно готовый профиль сохраняет прямую продольную ось после формовки и резки.
В процессе производства могут возникать различные виды дефектов прямолинейности:
- Продольный лук
- Боковой развал
- Поворот профиля
- Волнистость края
- Локальное искажение
Каждый дефект имеет разные причины и требует разных мер по его устранению.
Производители конструкционной стали, как правило, устанавливают строгие допуски на прямолинейность, поскольку эти профили должны точно соответствовать друг другу во время сборки.
Почему важна прямолинейность
Плохая прямолинейность влияет не только на внешний вид.
Типичные последствия включают в себя:
- Сложная установка
- Неправильное выравнивание соединения
- Усиленные полевые корректировки
- Зазоры при сборке
- Снижение эффективности производства
- Заявления клиентов о качестве
В проектах, связанных с модульным строительством или автоматизированной сборкой, прямолинейность профиля становится еще более важной.
Компаниям, эксплуатирующим станки для изготовления каркасов из тонколистовой стали, необходимо обеспечивать безупречную прямолинейность, поскольку элементы каркаса собираются на строительных площадках с высокой точностью размеров.
Распространенные причины искривления и скручивания профиля
На прямолинейность профиля влияют несколько производственных факторов.
Неравномерные силы формования
Если давление роликов распределяется неравномерно по ширине профиля, внутренние напряжения становятся несбалансированными.
Это часто приводит к следующим результатам:
- Боковой лук
- Крутить
- Искажение фланца
Правильная конструкция вальцового инструмента способствует более равномерному распределению сил формования.
Несоосность ролика
Неправильно установленные ролики являются одной из наиболее распространенных причин проблем с прямолинейностью.
Даже небольшие ошибки выравнивания могут накапливаться на нескольких формовочных станциях и влиять на конечный профиль.
Регулярная проверка соосности необходима для поддержания стабильности производства.
Вариации материалов
Стальные рулоны от разных поставщиков могут иметь следующие различия:
- Предел текучести
- Допуск по толщине
- Остаточное напряжение
- Плоскость
Эти различия влияют на поведение материала в процессе формования.
Производители, использующие станок для профилирования стальных прогонов, часто проверяют качество поступающей рулонной стали перед началом производства, особенно при обработке высокопрочной оцинкованной стали.
Неправильная последовательность формирования
Применение чрезмерной деформации на ранних стадиях формования создает ненужное внутреннее напряжение.
Правильно спроектированная последовательность формования постепенно придает материалу нужную форму, обеспечивая при этом сбалансированное распределение напряжений по всему профилю.
Как производители улучшают прямолинейность
Высококачественные производители профилей для профилирования сочетают несколько инженерных методов для улучшения прямолинейности профиля.
Инструмент для прецизионных валков
Грамотно спроектированная оснастка обеспечивает:
- Сбалансированный материальный поток
- Плавная деформация
- Стабильное формирование прогрессии
- Равномерный контакт роликов
Точная обработка значительно снижает риск искривления и скручивания.
Выравнивание станка
Регулярная проверка:
- Валы роликов
- Опорные блоки
- Боковые направляющие
- Путеводители для посетителей
- Выравнивание отсечки
помогает поддерживать стабильные условия производства.
Контроль материалов
Проверка поступающих рулонов на однородность толщины, плоскостность и механические свойства снижает вариативность производства до того, как материал поступит в машину.
Пробное производство
Многие поставщики оборудования перед отгрузкой проводят пробное производство, используя предоставленные заказчиком материалы.
Это позволяет инженерам проверять прямолинейность профиля в реальных производственных условиях и при необходимости оптимизировать настройки станка.
Клиенты, приобретающие решения для профилирования металла по индивидуальному заказу, часто запрашивают заводские приемочные испытания (FAT) для подтверждения точности размеров и прямолинейности перед отгрузкой.
Измерение прямолинейности профиля

Производители обычно оценивают прямолинейность, используя следующие методы:
- Прямые края
- Лазерные измерительные системы
- Прецизионные линейки
- Цифровое измерительное оборудование
- Системы координатных измерений
Производственные записи помогают выявлять тенденции и способствуют непрерывному совершенствованию процессов.
В условиях крупносерийного производства автоматизированные измерительные системы могут обеспечивать контроль качества в режиме реального времени.
Технологии будущего
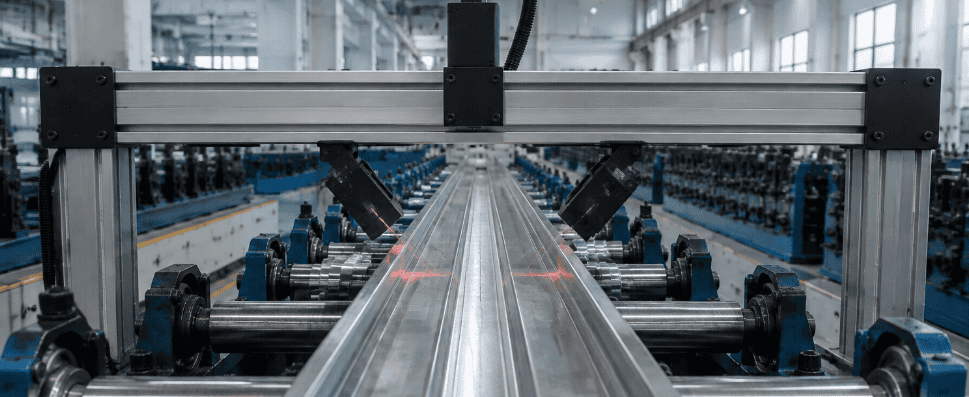
В сфере интеллектуального производства продолжается совершенствование контроля качества профилей.
К числу новых технологий относятся:
- Лазерное профильное сканирование
- Контроль качества с помощью ИИ
- Моделирование цифрового двойника
- Регулировка ролика с замкнутым контуром
- Автоматическая коррекция размеров
- Аналитика производства в режиме реального времени
Эти технологии позволяют производителям выявлять отклонения от прямолинейности на ранних стадиях и поддерживать стабильное производство в течение длительных производственных циклов.
Прямолинейность профиля является важнейшим показателем качества профилирования, напрямую влияющим на эффективность монтажа, удовлетворенность клиентов и производительность производства. Достижение превосходной прямолинейности требует не только точного оборудования, но и правильной конструкции оснастки, точной центровки станка, стабильного качества материала и дисциплинированного контроля производства, включая четкое понимание того, как свойства материала влияют на качество профилирования.
Производители, которые уделяют приоритетное внимание прямолинейности на всех этапах проектирования и производства машин, могут получать профили более высокого качества, одновременно сокращая отходы, улучшая производительность сборки и укрепляя долгосрочное доверие клиентов.
Часто задаваемые вопросы
Прогиб профиля обычно возникает из-за неравномерных сил формования, смещения роликов, непостоянных свойств материала или неправильной последовательности формования.
Да. Изгиб — это продольное сгибание, а кручение — это вращение профиля вдоль его длины.
Незначительные отклонения можно исправить с помощью выпрямительного оборудования, но предотвращение дефектов в процессе прокатки гораздо эффективнее.
Да. Высокопрочные стали, как правило, создают большее внутреннее напряжение и упругое восстановление, что требует более точного инструмента и настройки оборудования.
Прямые профили упрощают монтаж, повышают точность размеров, сокращают время сборки и обеспечивают лучшую несущую способность.

Очень важный момент, касающийся прямолинейности профиля при прокатке. Даже незначительные отклонения могут повлиять на посадку, выравнивание и общую структурную прочность. Поддержание точной формовки и контроля качества имеет решающее значение для получения стабильных и надежных профилей.