

Станок для профилирования C-образных шпилек готов
Станок для профилирования С-образных профилей для каркасов из оцинкованной стали
Станок для профилирования С-образных профилей предназначен для непрерывного производства оцинкованных стальных С-образных профилей, используемых в каркасах стен, перегородках, легких стальных конструкциях и каркасах сэндвич-панелей. Путем подачи рулона оцинкованной стали через ряд прецизионных формовочных станций станок постепенно формирует плоскую полосу в требуемый С-образный профиль и автоматически разрезает ее на заданные отрезки.
Компания MTC недавно завершила изготовление на заказ станка для профилирования С-образных профилей для клиента из США. Станок обрабатывает оцинкованную сталь толщиной 18–24 калибра и был специально заказан для производства С-образных профилей, используемых в качестве несущих элементов каркаса внутри сэндвич-панелей из пенополистирола (EPS).
Хотя основное требование заказчика — производство С-образных шпилек, станок технически способен производить как С-образные шпильки, так и U-образные направляющие при наличии соответствующей оснастки и настройки. Для проектов, требующих обоих профилей, см. наш станок для профилирования шпилек и направляющих, где представлены полные конфигурации станка.
Обзор проекта
Что такое станок для профилирования С-образных шпилек?
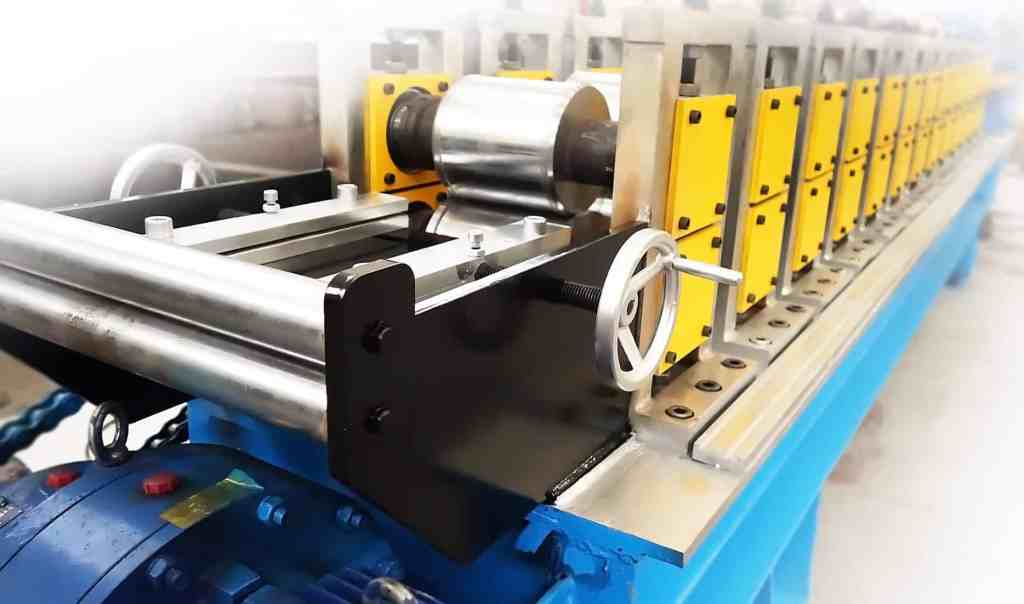
Станок для профилирования С-образных профилей преобразует оцинкованную стальную полосу в непрерывные С-образные профили для каркаса посредством последовательной холодной прокатки.
Вместо того чтобы формировать весь профиль за одну операцию, несколько вальцовых станций постепенно сгибают полосу до тех пор, пока не будут достигнуты требуемые размеры стенки, фланца и кромки. Этот метод прогрессивной формовки помогает поддерживать однородность профиля, обеспечивая при этом непрерывное производство на промышленных скоростях.
Типичный процесс изготовления С-образных шпилек включает в себя:
- Загрузка и размотка рулонов
- Подача и направление материала
- Последовательная прокатка
- Выравнивание профиля
- Автоматическое измерение длины
- Гидравлическая резка
- Завершенная коллекция профилей
После надлежащей настройки производственный процесс в значительной степени автоматизируется. Оператору в основном необходимо задать требуемую длину и количество изделия с помощью системы управления ПЛК.
Производство C-образных и U-образных рельсов
В металлокаркасных системах часто используются вместе С-образные стойки и U-образные направляющие. С-образная стойка обычно выполняет функцию вертикального элемента каркаса, а U-образная направляющая — соответствующую горизонтальную направляющую.
Поскольку их поперечные сечения взаимосвязаны, некоторые системы профилирования могут быть спроектированы для изготовления обоих типов профилей. Точное решение зависит от требуемых размеров профиля, толщины материала, объема производства и частоты смены изделий оператором.
Для данного американского проекта для производства требуются только С-образные шпильки. Однако механическая конструкция позволяет использовать оборудование и для производства U-образных направляющих при использовании соответствующей конфигурации.
В случаях, когда требуется частое производство шпилек и направляющих различных размеров, более подходящим решением может быть специализированный станок для профилирования шпилек и направляющих с подходящей системой переналадки.
Диапазон материалов: оцинкованная сталь толщиной 18–24 калибра
Этот С-образный роликовый формовщик предназначен для оцинкованной стали толщиной приблизительно от 0,6 до 1,2 мм, что соответствует требуемому заказчиком диапазону толщины стали 18–24 калибра.
Оцинкованная сталь широко используется для профилей каркаса, поскольку цинковое покрытие обеспечивает защиту от коррозии, а основная сталь обладает прочностью, необходимой для применения в несущих и ненесущих каркасных конструкциях.
Однако одной лишь толщины материала недостаточно при проектировании профилировочного станка. Важная информация обычно включает в себя:
- Тип материала и марка стали
- Предел текучести
- Толщина материала
- ширина полосы или рулона
- Необходимые размеры С-образной стойки
- Размеры фланца и кромки
- Требуемый допуск по длине
- Скорость производства
Эти параметры влияют на конструкцию роликов, размер вала, мощность двигателя, формовочные станции и общую конфигурацию станка.
Как работает формовочный станок для шпилек типа C?
Эксплуатация машины становится относительно простой после завершения установки и ввода в эксплуатацию.
Сначала рулон оцинкованной стали устанавливается на ручной разматыватель. Затем полоса подается через подающее и направляющее устройство, после чего попадает в основной цех формовки.
Тринадцать формовочных станций последовательно придают полосе требуемый С-образный профиль. Выпрямительное устройство на выходе помогает скорректировать готовый профиль перед резкой.
Длина и количество изготавливаемой продукции вводятся через систему управления ПЛК. В автоматическом режиме энкодер измеряет длину профиля, а гидравлический режущий механизм вырезает каждый С-образный профиль в соответствии с запрограммированными размерами.
Основная последовательность действий следующая:
- Загрузите рулон оцинкованной стали.
- Пропустите ленту через направляющее устройство.
- Проверьте выравнивание материала.
- Задайте необходимую длину и количество с помощью ПЛК.
- Запустите машину в автоматическом режиме.
- Соберите готовые С-образные стойки со стола для выхода.
Благодаря этому линия по производству С-образных профилей подходит для непрерывного и повторяемого производства, в отличие от ручного изготовления профилей.
Основные компоненты станка для профилирования С-образных шпилек
Оборудование, поставленное для данного проекта, состоит из следующих основных компонентов:
- Ручной разматыватель рулонов грузоподъемностью 1 тонна – поддерживает и разматывает рулон оцинкованной стали.
- Подающий механизм направляет ленту в нужное положение перед формовкой.
- Главный вальцовочный станок – постепенно формирует плоскую полосу в требуемый С-образный профиль.
- Устройство для выравнивания – помогает поддерживать ровность готового профиля.
- Гидравлический режущий блок – разрезает профиль в соответствии с заданной длиной заготовки.
- Гидравлическая станция – обеспечивает гидравлическую энергию для операции резки.
- Блок управления ПЛК – управляет длиной, количеством и автоматизированным производством.
- Выходной стол – поддерживает готовые профили после раскроя.
Каждый компонент проектируется в соответствии с фактическим чертежом профиля и производственными требованиями, а не с использованием одной фиксированной спецификации оборудования для каждого проекта.
Технические характеристики
| Параметр | Спецификация |
|---|---|
| Тип машины | Станок для профилирования С-образных шпилек |
| Сырье | Оцинкованная сталь |
| Толщина материала | 0,6–1,2 мм |
| Типичный диапазон материалов | 18–24 калибр |
| Тип разматывателя | Ручной разматыватель |
| Производительность разматывателя | 1 тонна |
| Формировочные станции | 13 станций |
| Диаметр вала | 70 мм |
| Мощность главного двигателя | 7,5 кВт |
| Метод резки | Гидравлическая резка |
| Гидравлическая мощность | 3 кВт |
| Материал режущего лезвия | Сталь Cr12 |
| ПЛК | Панасон |
| Инвертор | Яскава |
| Кодировщик | Омрон |
| Стандартный машинный ввод | 380 В / 3 фазы / 50 Гц |
Эти технические характеристики относятся к данной конкретной машине. Для изготовления металлических С-образных профилей может потребоваться различное количество формовочных станций, мощность двигателя, производительность разматывателя, компоненты управления или конфигурация резки в зависимости от профиля и материала заказчика.
Электрическая конфигурация для рынка США
При установке профилировочного станка китайского производства в Северной Америке необходимо учитывать электрическую совместимость.
Данная машина изначально спроектирована для электрической системы 380 В / 3 фазы / 50 Гц. Однако местная электросеть заказчика отличается, поэтому в рамках проекта поставляется трансформатор для обеспечения необходимого рабочего напряжения.
Для этого проекта в США компания MTC также выбрала двигатель, сертифицированный UL, в соответствии с согласованной электрической конфигурацией.
Поэтому, прежде чем приступать к производству оборудования для рынка США, мы уточняем фактическую схему электропитания на заводе заказчика, а не предполагаем, что одна электрическая конфигурация подходит для любой установки.
Защитные кожухи и конструкция машины
Для обеспечения надлежащей защиты движущихся формовочных компонентов во время нормальной работы требуется соответствующая защита. На данном станке вокруг формовочной секции установлены защитные кожухи, чтобы ограничить прямой доступ к вращающимся компонентам.
В станке также используются отдельные формовочные стойки с хромированным покрытием. Такая конструкция обеспечивает жесткое основание для формовочных валов и позволяет точно устанавливать и регулировать отдельные станции во время сборки станка.
Защитные ограждения для оборудования всегда должны сочетаться с правильной установкой, обучением операторов и соблюдением безопасных методов эксплуатации. Дополнительную общую информацию о защитных ограждениях для оборудования можно получить в Управлении по охране труда и технике безопасности США (OSHA).
Применение готовых С-образных стоек
Профили С, изготавливаемые на этом станке, в первую очередь предназначены для каркасов сэндвич-панелей из пенополистирола (EPS). Однако оцинкованные С-образные профили также часто встречаются в других системах легкого строительства.
Типичные области применения включают:
- Каркасы из сэндвич-панелей EPS для стен
- Каркас внутренних перегородок
- Системы каркасного строительства из гипсокартона
- Легкие стальные конструкции
- Модульные строительные компоненты
- Сборные стеновые системы
Технические характеристики требуемых С-образных шпилек значительно различаются в зависимости от области применения. Именно поэтому перед определением окончательной конфигурации станка необходимо подтвердить чертеж профиля и информацию о сырье.
Выбор подходящего станка для профилирования С-образных профилей
Не существует единой конфигурации станка, подходящей для каждого проекта с использованием С-образных стоек.
Перед проектированием станка для профилирования С-образных профилейнаиболее важной информацией является чертеж готового профиля, а также ширина и толщина материала. Если требуется несколько размеров С-образных профилей или U-образных направляющих, необходимо также указать полный диапазон размеров.
Затем можно оценить и другие требования, такие как штамповка, скорость производства, автоматическая регулировка размеров, метод резки, производительность разматывателя, местное электроснабжение и стандарты безопасности.
Для клиентов, производящих комплексные системы металлических каркасов, а не отдельные С-образные профили, наш станок для профилирования стоек и направляющих предоставит дополнительную информацию о станках, предназначенных как для производства стоек, так и для направляющих.
Часто задаваемые вопросы
Какие материалы может обрабатывать этот станок для профилирования С-образных заклепок? ›
Станок предназначен для оцинкованной стали толщиной от 0,6 до 1,2 мм (приблизительно 18–24 калибра). Он производит профили C-образных стоек и U-образных направляющих из одного и того же рулона материала, что обеспечивает гибкость при изготовлении стеновых сэндвич-панелей или легких стальных каркасов. Необходимая ширина рулона зависит от требуемых размеров стоек или направляющих и должна быть подтверждена при настройке станка.
Может ли этот станок пробивать отверстия для коммуникаций или соединений? ›
Представленная здесь стандартная конфигурация включает в себя ручной разматыватель, подающее устройство, главный вальцовочный станок, устройство выравнивания, гидравлический режущий блок и систему управления. Станции пробивки или вырубки не указаны в качестве включенных компонентов. Если вам необходимо добавить отверстия, пазы или другие вырезы в профили, их можно включить в качестве дополнительных опций. Пожалуйста, обсудите ваши точные требования к схеме пробивки и ее расположению с компанией MTC при запросе коммерческого предложения.
Каковы требования к электропитанию и настройке оборудования для работы в Северной Америке? ›
Данная машина поставляется со стандартным электрическим входом 380 В, 3 фазы, 50 Гц, что распространено в Китае, но не в Северной Америке (обычно 230 В/460 В, 3 фазы, 60 Гц). Для корректной работы машины в США или Канаде требуется повышающий трансформатор или преобразователь напряжения/частоты. Кроме того, компания MTC использует в этом устройстве двигатель, одобренный UL, что помогает соответствовать стандартам безопасности США, но местная электропроводка и монтаж все равно должны выполняться квалифицированным электриком.
Какова производительность или скорость работы этого станка? ›
На странице не указана точная скорость производства. На практике производительность зависит от нескольких факторов: толщины материала (0,6–1,2 мм), длины профиля, количества операций штамповки (если таковые имеются) и эффективности цикла гидравлической резки. На 13 формовочных станциях с главным двигателем мощностью 7,5 кВт типичная скорость формовки тонкостенных профилей часто составляет от 10 до 30 метров в минуту, но окончательная цифра должна быть подтверждена MTC с учетом требований к вашему профилю.
Какие профили можно изготовить и как контролируется размер С-образной стойки? ›
Этот станок для изготовления С-образных профилей также известен как станок для профилирования профилей и направляющих, поскольку одна и та же линия может производить как С-образные профили, так и U-образные направляющие. Размеры профиля, такие как высота стенки, ширина полки и общая длина, определяются оснасткой для профилирования и регулируются с помощью системы управления ПЛК. На странице указано только, что станок предназначен для стали толщиной 18–24 калибра; для точных измерений профиля вам следует предоставить чертежи или размеры, соответствующие вашим требованиям, в компанию MTC, чтобы они могли правильно настроить оснастку.
Какие функции безопасности предусмотрены в этом устройстве? ›
Компания MTC установила двигатель, сертифицированный UL и соответствующий североамериканским стандартам электротехники, а над вальцовочными инструментами предусмотрен защитный кожух для защиты операторов от вращающихся частей и защемлений. Важно соблюдать все процедуры блокировки/маркировки и использовать блокировки защитного кожуха во время технического обслуживания. Ручной разматыватель и гидравлический режущий блок также представляют потенциальную опасность при обращении без надлежащей подготовки, поэтому установка и эксплуатация должны выполняться в соответствии с руководством пользователя и местными правилами техники безопасности.
Как управляется машина, и что мне нужно знать для повседневной эксплуатации? ›
Управление в значительной степени автоматизировано с помощью блока управления ПЛК, использующего ПЛК Panasonic, инвертор Yaskawa и энкодер Omron. После настройки станка и выбора языка необходимо лишь ввести требуемую длину и количество материала, после чего станок переключится в автоматический режим. Система управления также отвечает за выравнивание и отрезку материала. При ежедневной работе операторам следует проверять выравнивание материала и регулировать натяжение ручного разматывателя, чтобы предотвратить проблемы с подачей.

[…] Два месяца назад клиент из Аризоны, США, заказал этот станок для профилирования стальных профилей. Соответственно, он готов к своевременной отгрузке. Технические характеристики смотрите на странице станка для профилирования профилей C. […]